- Услуги 3D-печати

- Услуги по обработке с ЧПУ

- Услуги вакуумного литья

- Услуги по отделке поверхности

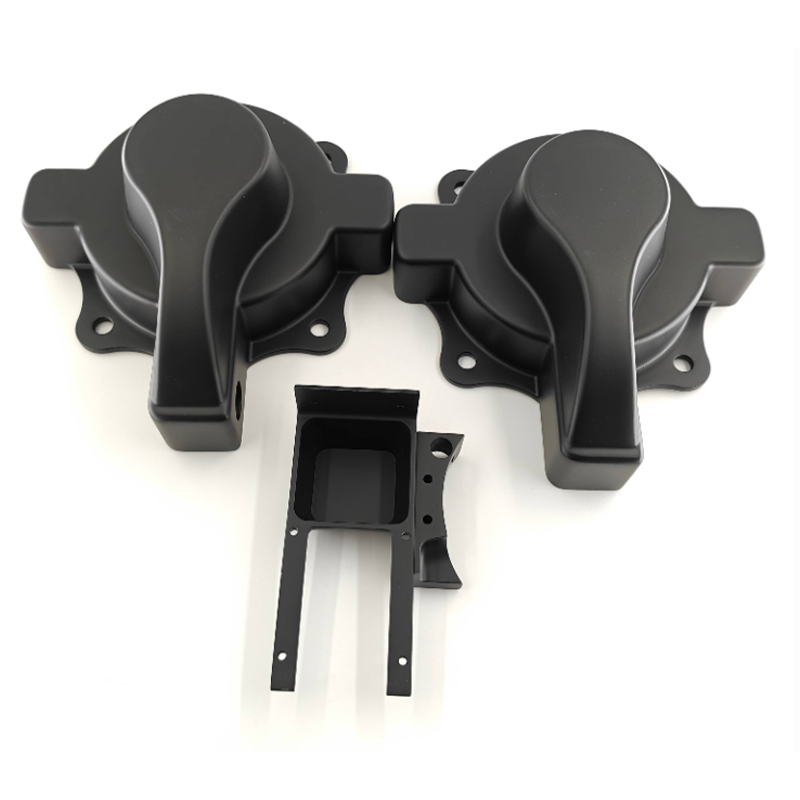
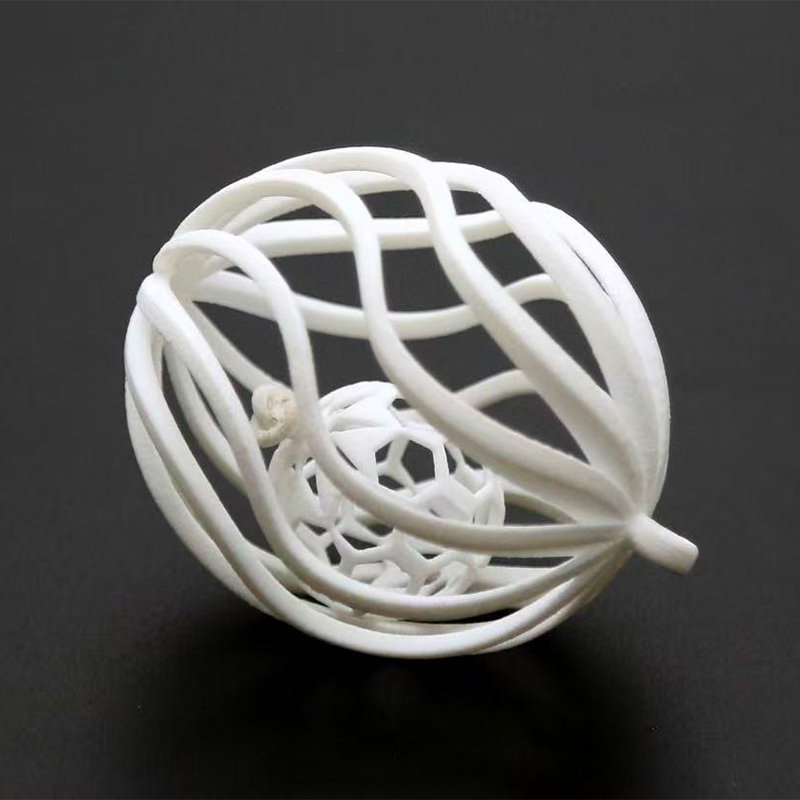
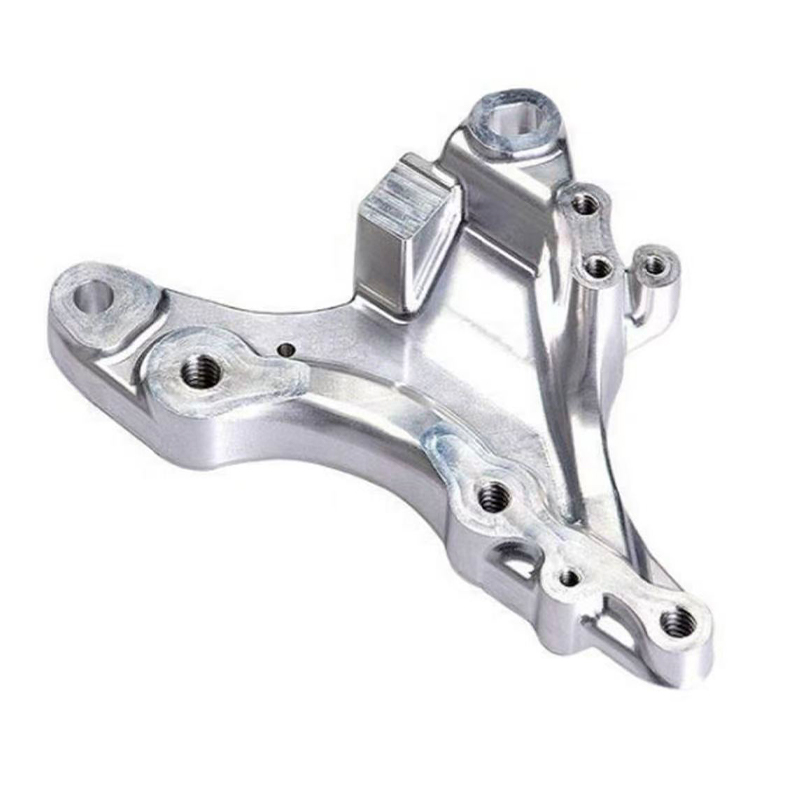
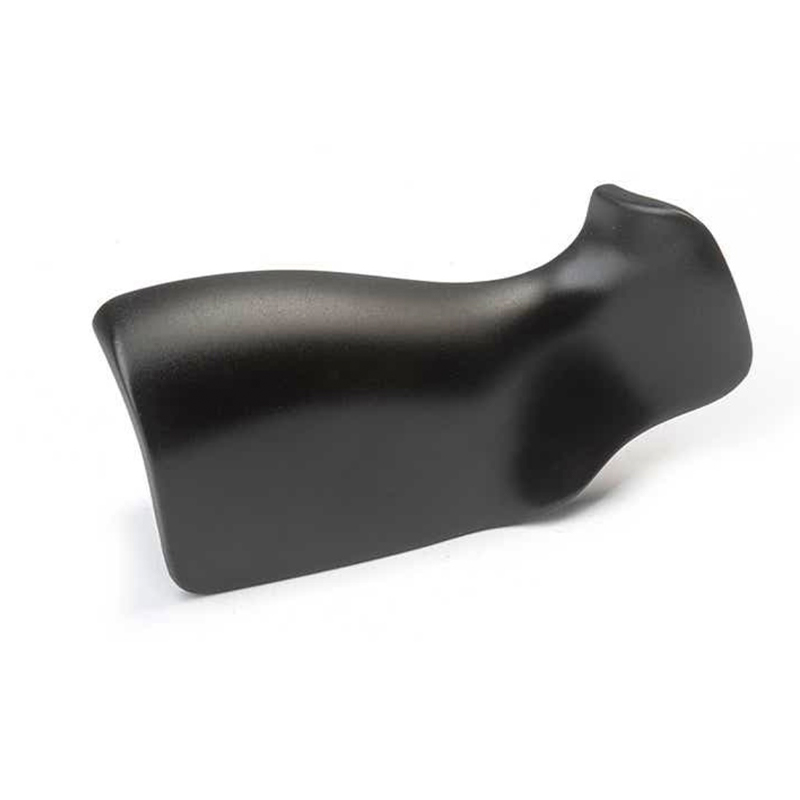
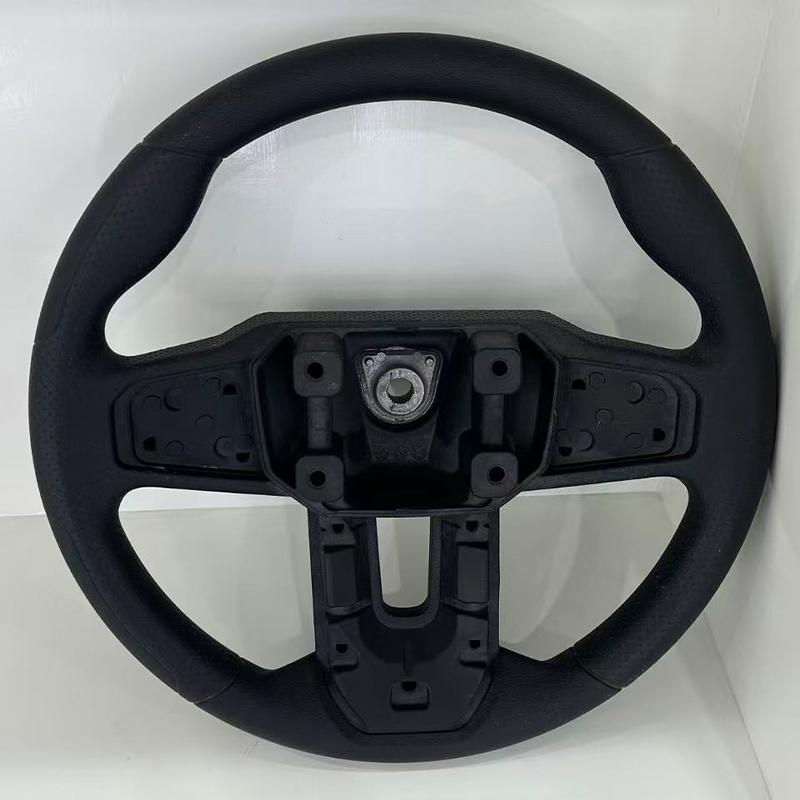
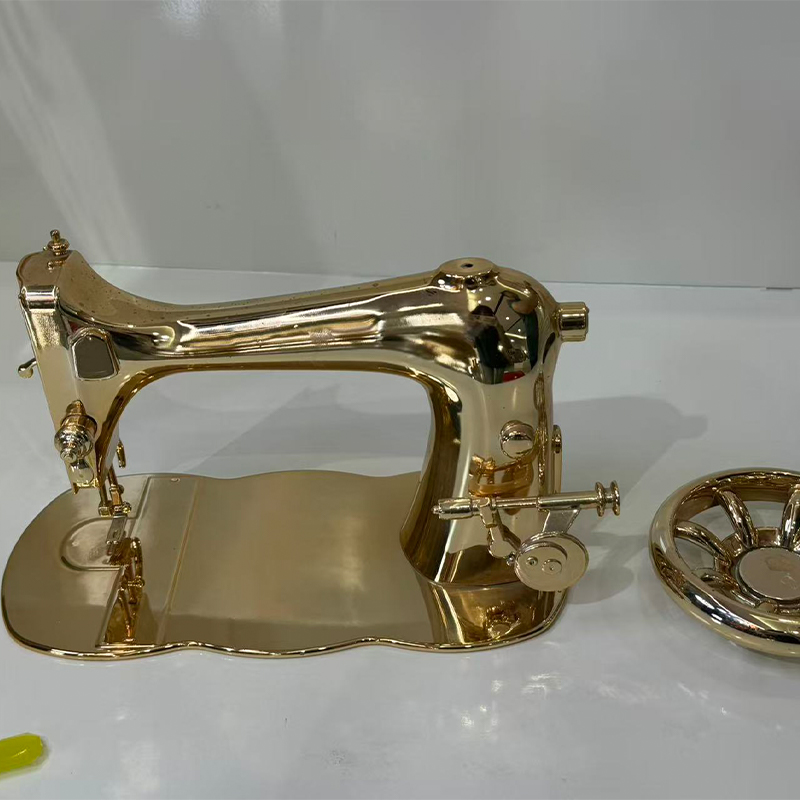
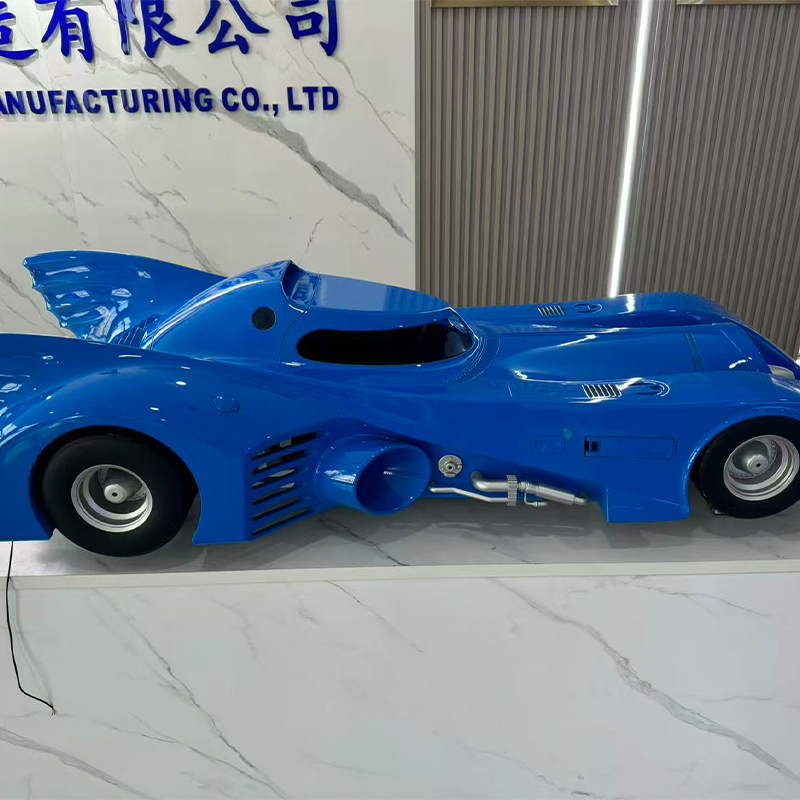
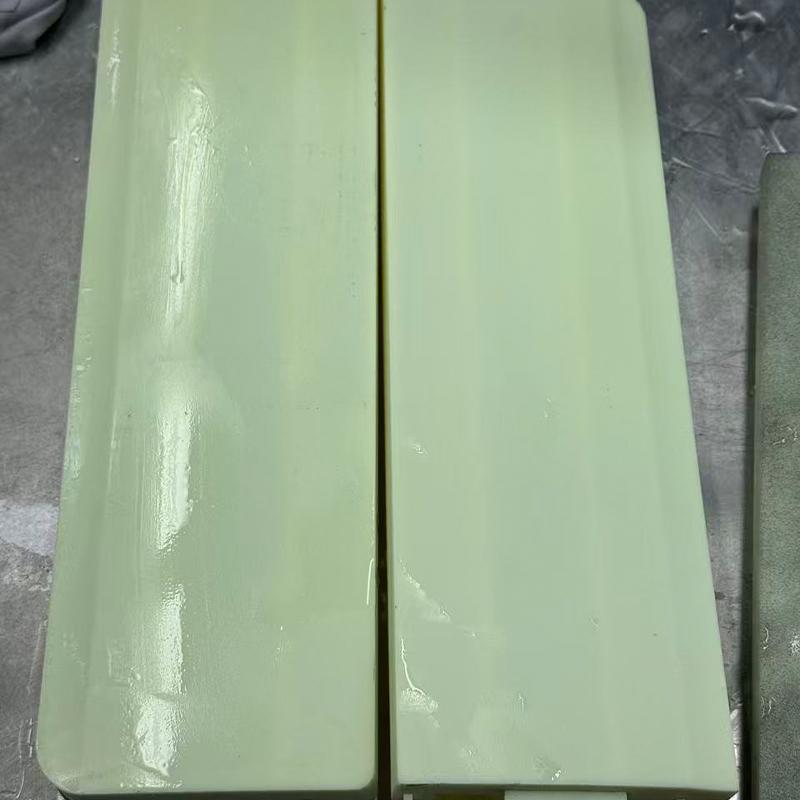
Услуги вакуумного литья: как это работает и когда их использовать
Услуги вакуумного литья : Краткий ответ для покупателей прототипов и мелких партий
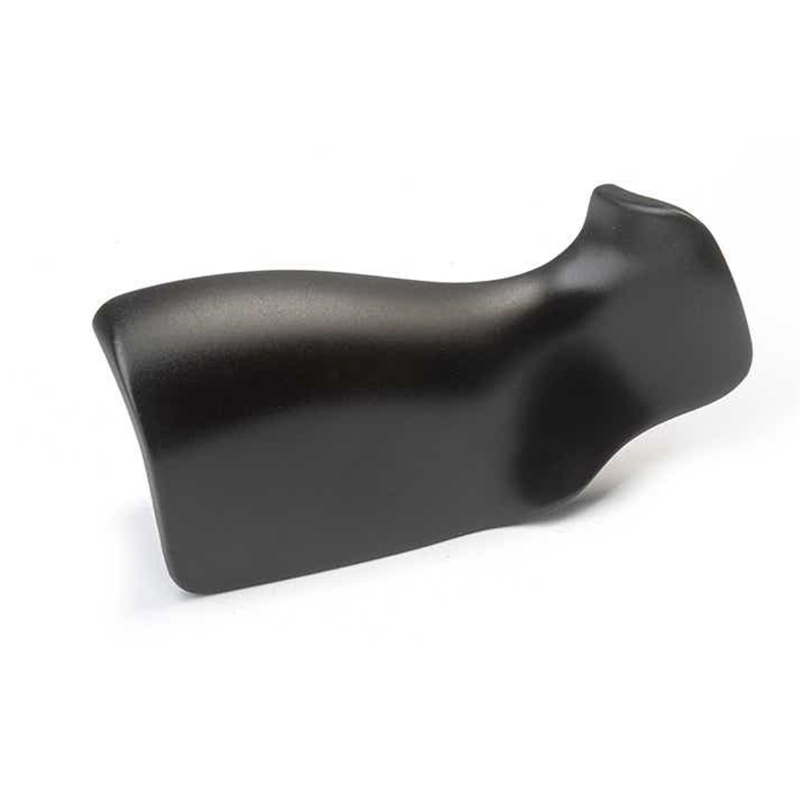
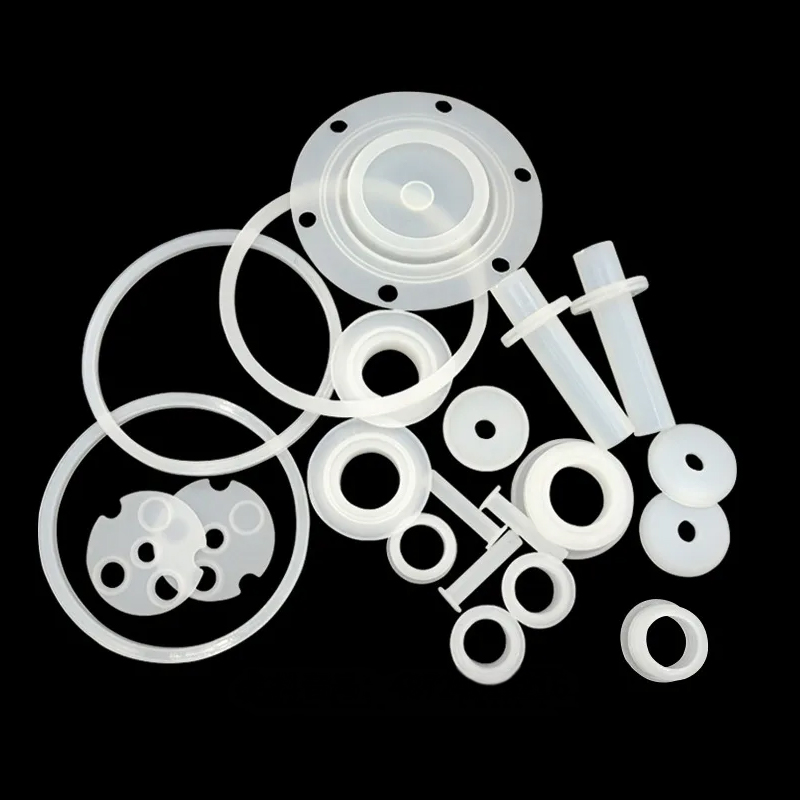
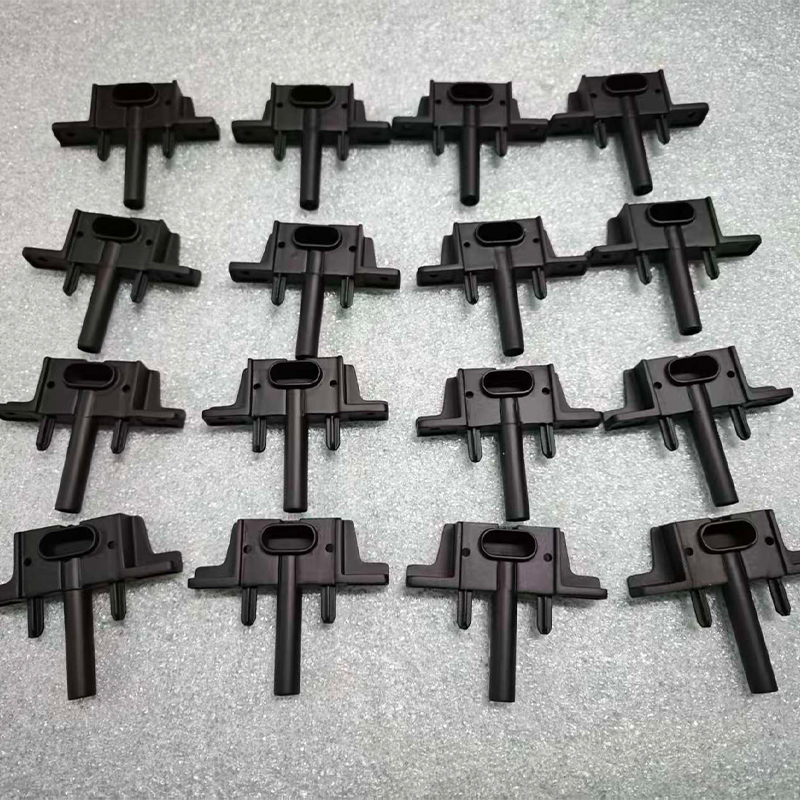
Представьте себе: у вашей команды есть напечатанный на 3D-принтере образец, который наконец-то выглядит правильно, проверка дизайна через три недели и потребность в двадцати корпусах, которые ощущаются и ведут себя как серийные детали. Печать двадцати копий заняла бы слишком много времени и все равно выглядела бы как отпечаток, а использование жестких инструментов было бы преждевременным. Услуги вакуумного литья решают именно этот пробел. Поставщик изготавливает силиконовую форму вокруг вашего мастера, заливает в нее полиуретановую смолу под вакуумом и отверждает копии в теплой духовке. В результате получается небольшая партия, обычно от 10 до 30 штук на форму, с мелкими деталями поверхности и выбором смол, имитирующих АБС, полипропилен, резину или прозрачный пластик.
Это одно предложение является заключением. Остальная часть этого руководства объясняет, почему это работает, где оно перестает работать и как проинформировать производителя вакуумного литья, чтобы первая партия была пригодна для использования, а не в качестве обучающего упражнения. Мы сохраняем практичность языка: в чем хорош этот процесс, на что обратить внимание в чертежах и какие вопросы задать поставщику перед отправкой файлов.
Для кого предназначено это руководство
- Разработчики продуктов, которым нужны детали внешнего или функционального качества для обзоров, тестов и пилотных сборок.
- Команды закупок и снабжения сравнивают поставщика вакуумного литья с поставщиком печати или механической обработки в краткосрочном периоде.
- Стартапы готовят маркетинговые образцы и демонстрации для инвесторов, прежде чем приступать к литьевым формам.
- Инженеры, которые хотят проверить посадку, сборку и эргономику деталей, которые выглядят и ощущаются близко к окончательному результату.
Вакуумное литье иногда называют литьем из уретана или литьем из полиуретана. Все три названия описывают одну и ту же группу работ: гибкий силиконовый инструмент, двухкомпонентную жидкую смолу и вакуумную камеру, удаляющую захваченный воздух. Поскольку инструмент сделан из силикона, а не из стали, срок поставки инструмента короткий, и изменения в конструкции легче воспринимаются. Эта гибкость является основной причиной, по которой покупатели ищут производителя вакуумного литья, когда они находятся между прототипом и полноценным производством.
Несколько быстрых ожиданий помогут задать тон. Вакуумное литье копирует поверхность мастера, поэтому мастер имеет большое значение. Пресс-форма имеет ограниченный срок службы, поэтому этот процесс подходит для небольших тиражей. Смолы имитируют обычные пластмассы, но не идентичны им, поэтому любое испытание, которое зависит от точных данных о материале, следует планировать с учетом этого. И этот процесс поощряет ранние переговоры с поставщиком о толщине стенок, линиях разъема и отделке.
Вакуумное литье превращает одного хорошего мастера в небольшую партию серийных деталей без затрат времени и инструментов, необходимых для изготовления стальных форм.
Как работает вакуумное литье шаг за шагом
Как только вы увидите последовательность, большинство вопросов с цитатами ответят сами собой. Этот процесс состоит из пяти этапов, и на каждом этапе есть типичный вариант неправильного решения. Их знание поможет вам прочитать график поставщика и определить, где запрос на изменение потребует времени.
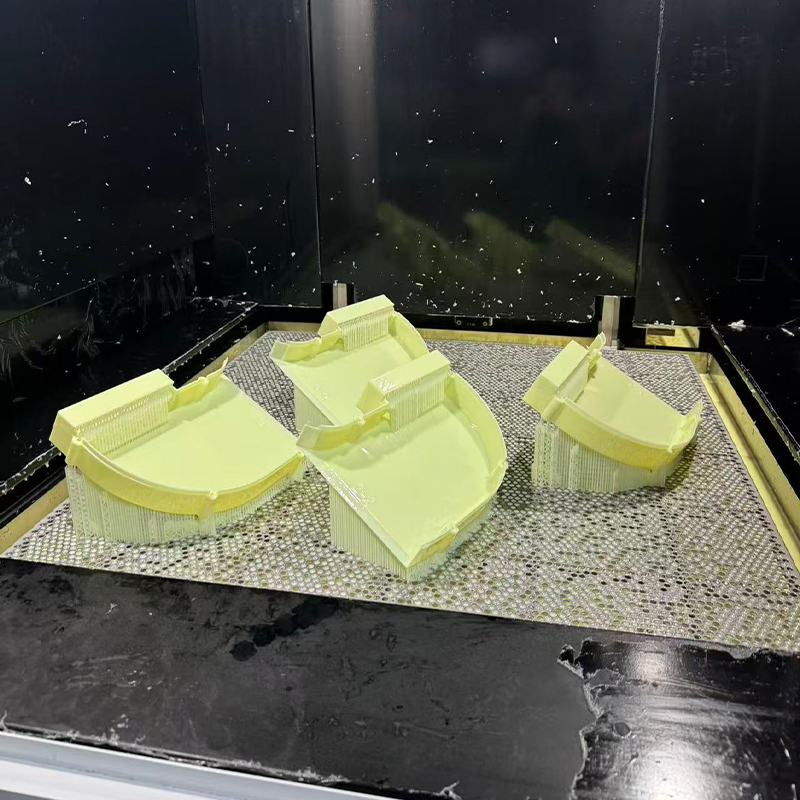
- Подготовка мастера: мастер обычно печатается на 3D-принтере или обрабатывается на станке с ЧПУ, затем шлифуется, грунтуется и полируется. Каждая царапина на мастере проявится на каждой отливке, поэтому на этом этапе устанавливается качественный потолок.
- Пресс-форма и план разъема: Мастер подвешивается в ящике с воротами и вентиляционными отверстиями, расположенными туда, куда должна поступать смола и выходить воздух. Линия разъема выбрана для того, чтобы скрыть швы на некритических гранях.
- Заливка и отверждение силикона: жидкий силикон заливают мастером, обычно в вакууме, и отверждают в духовке. Затем блок разрезается по запланированной линии разъема и мастер удаляется.
- Литье смолы под вакуумом: два компонента смолы взвешиваются, смешиваются, дегазируются и заливаются в закрытую форму внутри вакуумной камеры. Вакуум вытягивает воздух из полости, поэтому смола может достичь тонких стенок и тонкой текстуры.
- Отверждение, распалубка и отделка: форма помещается в теплую духовку, обычно при температуре от 60 до 70 градусов по Цельсию, на несколько часов. Затем детали извлекаются из формы, обрезаются, шлифуются, окрашиваются или текстурируются в соответствии с требованиями проекта.
Вакуум — это деталь, которая дала этому процессу название и его преимущество. Без него крошечные воздушные карманы остаются в углах и под ребрами, оставляя пузырьки и короткие заполнения. Благодаря этому смола более равномерно течет в полость, поэтому детали, отлитые в вакууме, часто имеют более чистую поверхность и более четкую текстуру, чем простая открытая заливка.
Как выглядит оборудование
Инструменты, формирующие форму
| Инструменты, из которых изготавливаются детали
|
Куда уходит время проекта
Покупатели часто спрашивают, почему партия из пяти деталей все равно занимает несколько рабочих дней. Причина в том, что постоянная работа по подготовке мастера и изготовлению формы не уменьшается с увеличением количества. На диаграмме ниже показано примерное распределение времени проекта для трех размеров пакетов.
По мере увеличения партии литье и отверждение занимают все большую часть времени, а подготовка мастера - меньшую. Относитесь к цифрам как к помощи при планировании, а не как к измеренной отраслевой статистике.
Диаграмма показывает, что для очень маленькой партии подготовка мастера и формы составляет большую часть графика, что объясняет, почему запрос на пять штук редко выполняется в пять раз быстрее, чем запрос на двадцать штук. По мере увеличения количества циклы литья и отверждения занимают все больше времени, поскольку каждая заливка заполняет одну полость, а затем ждет в печи. Для самой большой партии на диаграмме предполагается использование второй формы, чтобы две заливки могли выполняться параллельно, что предотвращает дальнейший рост доли отверждения. На отделку и проверку уходит примерно пятая часть усилий во всех трех случаях, что является напоминанием о том, что покраска, обрезка и проверка являются неотъемлемой частью конечного результата. Для покупателей, работающих со службой репликации силиконовых форм Jiaheng, этот шаблон полезен при принятии решения о том, заказывать ли несколько дополнительных деталей в первой партии, поскольку фиксированная работа уже выполнена.
Постоянная работа мастера и пресс-формы преобладает над небольшими партиями, поэтому заказ нескольких дополнительных деталей при первом запуске обычно является эффективным.
Распространенные типы смол для вакуумного литья и их характеристики
При вакуумном литье не используются те же термопласты, что и при литье под давлением. В нем используются двухкомпонентные полиуретановые системы, имитирующие их. Соответствие достаточно хорошее для многих проверок посадки, ощущения и функциональности, хотя и не одинаково по всем свойствам. На картах ниже представлены семейства, которые обычно предлагает поставщик вакуумного литья.
ABS-подобная твердая смола Жесткий, стабильный по размерам и легко окрашиваемый. Распространенный выбор для корпусов, кронштейнов и корпусов, требующих жесткости. ПП-подобная полугибкая смола Слегка гибкий, с хорошими усталостными свойствами. Подходит для защелкивания, имеет подвижные петли и гибкие зажимы. Резиноподобная смола Доступен в диапазоне значений твердости по Шору А. Используется для уплотнений, ручек, прокладок и мягких на ощупь поверхностей. Прозрачная смола Прозрачный или тонированный, часто полируется после извлечения из формы. Используется для линз, световодов, крышек и витрин. Высокотемпературная смола Сохраняет жесткость при более высоких температурах эксплуатации. Выбирается для деталей рядом с двигателями, лампами или нагреваемыми узлами. Огнестойкая смола Разработан для замедления горения корпусов электронных устройств и демонстрационных устройств, подвергающихся более строгим внутренним проверкам.
Цвет обычно достигается путем добавления пигмента в смолу перед заливкой, что обеспечивает сплошной цвет по всей детали. Это полезно для деталей, с которыми будут обращаться или царапать во время тестирования, поскольку под чипом не видно другого цвета. Для придания глянцевого или металлического вида после литья обычно наносится окрашенное покрытие.
| Семейство смол | Чувства и поведение | Типичное использование | Варианты отделки |
|---|---|---|---|
| ABS-подобный жесткий | Прочный, стабильный, хорошая детализация. | Корпуса, крышки, образцы конструкций | Шлифовка, покраска, текстурирование. |
| ПП-подобный полугибкий | Прочный, гнется, не трескается. | Клипсы, защелки, гибкие крышки | Легкая шлифовка, покраска грунтовкой. |
| Резиноподобный | Мягкая и прочная резинка | Уплотнения, ручки, прокладки, программируемые клавиши | Покраска гибкими покрытиями |
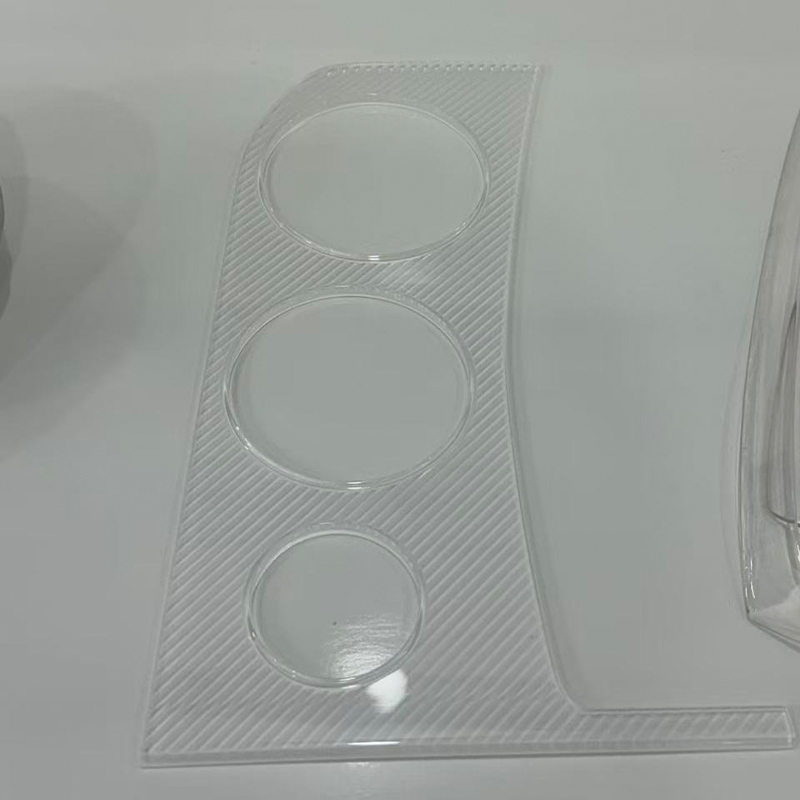
| Прозрачный | Прозрачный, можно полировать | Линзы, световоды, окна | Полировка, прозрачное покрытие. |
| Высокотемпературный | Жесткость при повышенной температуре | Детали вблизи источников тепла | Покраска, обработка мелких деталей |
Подбор смолы в соответствии с применением
Выбор смолы начинается с вопроса о том, какие характеристики должна выдерживать деталь. Если испытание представляет собой сборку с защелкиванием, полугибкая смола часто более информативна, чем жесткая. Если образец предназначен для торговой выставки, твердая смола с окрашенной поверхностью может выглядеть ближе к конечному продукту, чем к необработанному. Тепловая карта ниже дает редакционное представление о том, какие семьи обычно подходят для каких задач.
Более темные ячейки указывают на более сильное общее соответствие. Рейтинги являются отправной точкой для разговора с вашим поставщиком, а не заменой данных о материале конкретной марки.
Тепловая карта показывает, что твердая смола, подобная АБС-пластику, подходит для самого широкого спектра повседневных задач, включая корпусы, испытания на посадку и моделирование внешнего вида, поэтому она является обычной отправной точкой во многих проектах. Резиноподобные смолы выделяются в колонне уплотнений и захватов, где гибкость является основным моментом детали. Прозрачная смола является очевидным выбором для линз и световодов, а также хорошо подходит для маркетинговых моделей, где важен визуальный эффект. И высокотемпературные, и полугибкие смолы подходят для функциональных испытаний, хотя и по разным причинам: одна для воздействия тепла, а другая для многократного изгиба. Когда у детали есть две конкурирующие потребности, такие как твердое тело и мягкое уплотнение, поставщик может отлить их отдельно или использовать методы наложения, что является одной из причин заблаговременного обсуждения сборки с производителем вакуумного литья.
Выбирайте смолу по вопросам, на которые должна отвечать деталь: жесткость, гибкость, прозрачность, термостойкость или внешний вид.
Области применения и выбор услуг вакуумного литья
Вакуумное литье встречается в большем количестве отраслей, чем ожидает большинство покупателей, главным образом потому, что картина потребностей везде одинакова: вскоре появится несколько деталей, похожих на серийные, из конструкции, которая еще может измениться. В двух столбцах ниже типичные области применения объединены с точками выбора, которые решают, является ли вакуумное литье подходящим решением.
Типичные области применения
| Точки выбора для проверки
|
Быстрый путь принятия решения
- Если вам нужна только одна или две детали, печать или механическая обработка напрямую обычно быстрее, чем изготовление формы.
- Если вам нужно примерно от 10 до 30 деталей, имеющих производственный вид, обычно стоит обратить внимание на вакуумное литье.
- Если вам нужны сотни деталей или точные данные по термопластам, запланируйте твердый инструмент или другой маршрут.
- Если конструкция все еще меняется, сохраняйте гибкость мастера и отливайте первую небольшую партию перед резкой стали.
Иногда команды задаются вопросом, может ли вакуумное литье полностью заменить мелкосерийное производство. Это возможно для некоторых продуктов, таких как специализированное оборудование с очень низким годовым спросом, но срок службы пресс-формы и различия в смолах означают, что это чаще всего мост, а не пункт назначения. Думайте об этом как о этапе, который позволяет вам тестировать, продавать образцы и собирать отзывы во время создания производственного инструмента.
Вакуумное литье соответствует середине пути производства продукта: имеет смысл использовать больше деталей, чем требуется при печати, и меньше, чем требуется твердая оснастка.
Детальное сравнение: вакуумное литье и 3D-печать, обработка на станках с ЧПУ и литье под давлением.
В большинстве проектов последовательно используются несколько процессов, поэтому приведенное ниже сравнение касается не столько выбора победителя, сколько выбора этапа. У каждого маршрута есть диапазон количества, в котором он удобен, и точка, в которой начинаются проблемы.
| Фактор | Вакуумное литье | 3D-печать | обработка с ЧПУ | Литье под давлением |
|---|---|---|---|---|
| Типичное количество | От 10 до 30 на форму | 1 к нескольким | 1 для повторения пакетов | Сотни и выше |
| Инструментальное усилие | Силиконовая форма, короткая. | Нет | Светильники и программы | Закаленная или алюминиевая форма, более длинная |
| Детализация поверхности | Очень хорошо, мастер копирования | Возможны линии слоев | Механическая отделка | Отлично, инструментально определено |
| Материал | Имитация полиуретановых смол | Смолы, нейлон, некоторые металлы | Настоящие металлы и пластмассы. | Производство термопластов |
| Изменение дизайна | Новый мастер, новая форма | Немедленно | Новая программа | Дорогостоящая модификация инструмента |
| Типичная роль | Пилотные детали, аналогичные производственным | Ранние концептуальные модели | Функциональный metal parts | Объем производства |
На практике таблица указывает на разумную последовательность. Распечатайте первую концепцию, чтобы проверить форму, уточнить дизайн, а затем использовать хорошо отпечатанный мастер в качестве основы для силиконовой формы. Отлейте необходимое количество деталей для тестов, обзоров или образцов. Когда конструкция стабилизируется и объемы вырастут, переходите к производственному инструменту. Jiaheng поддерживает ранние и средние этапы на одной платформе: 3D-печать смолой, нейлоном и металлом, передовая механическая обработка и репликация силиконовых форм, поэтому мастер, пресс-форма и отделка могут быть скоординированы без передачи файлов между поставщиками.
На диаграмме ниже сравниваются три из этих маршрутов по шести качествам, которые покупатели упоминают чаще всего. Рейтинги носят редакционный и иллюстративный характер. Они предназначены для демонстрации формы, а не для ранжирования поставщиков или прогнозирования производительности конкретной детали.
Радарная диаграмма показывает вакуумное литье с наибольшим достижением качества поверхности и воспроизведения деталей, поскольку силиконовая форма точно копирует мастер, а вакуум помогает смоле достичь тонкой текстуры. Трехмерная печать больше всего подходит для скорости небольших партий и свободы геометрии, поэтому она так полезна для первой концепции и для форм, которые невозможно отлить. Обработка на станке с ЧПУ повышает механическую прочность, поскольку деталь вырезается из цельного куска реального материала. Вакуумное литье находится посередине по прочности и геометрии, что является честным отражением имитационных смол и необходимости раскрывать форму по линии разъема. Вместе эти три формы объясняют, почему поэтапный подход имеет тенденцию работать хорошо: печать для изучения, отливка для презентации и тестирования, а также машинная обработка или формование, когда этого требуют прочность или объем.
Используйте печать для изучения, вакуумное литье для презентации и испытаний, а также механическую обработку или литье под давлением, когда этого требуют прочность или объем.
Советы по проектированию и допуски для деталей, отлитых в вакууме
Большинство разочарований по поводу литых деталей связано с несколькими конструктивными решениями, которые можно было изменить до того, как мастер был построен. Приведенные ниже советы — это те советы, которые производитель, скорее всего, предложит во время проверки технологичности, поэтому их раннее рассмотрение сэкономит время на доработку.
Толщина стенки и ребра
Стремитесь к стенкам в умеренном диапазоне, который обычно составляет примерно от 1,5 до 3 мм для многих мелких деталей, и сохраняйте достаточно равномерную толщину. Толстые комки сжимаются по мере затвердевания и могут оставлять следы. Очень тонкие участки могут не заполниться, особенно вдали от ворот. Ребра должны быть тоньше стенки, которую они поддерживают, чтобы уменьшить количество следов на противоположной стороне.
Уклон, подрезы и линии разъема
Силикон гибкий, поэтому подрезы, которые могут зажать жесткую стальную форму, часто можно устранить, растянув форму. Несмотря на это, небольшой уклон на вертикальных гранях делает извлечение более плавным и снижает износ инструмента. Сообщите поставщику, какие грани видны, потому что он попытается разместить линию разъема на скрытом крае или естественном этапе дизайна.
Допуски и усадка
В общем руководстве по вакуумному литью часто указываются допуски примерно от плюс-минус 0,2 до 0,3 мм для небольших размеров или около 0,3 процента для более крупных, с некоторыми вариациями в зависимости от смолы и геометрии. Усадка смолы во время отверждения и небольшое перемещение силикона способствуют этому. По этой причине полезно отмечать на чертеже только действительно важные размеры. Если отверстие или сопрягаемая поверхность должны обеспечивать более плотную посадку, многие поставщики обрабатывают эту деталь после отливки.
Поверхностная обработка и текстура
Литая поверхность отражает мастера. Полированный мастер дает глянцевые детали, а пескоструйный или фактурный – матовые. Если окончательный вид включает в себя покраску, поставщик обычно слегка шлифует и наносит грунтовку и цветные покрытия. Поскольку Jiaheng обеспечивает покраску и другую обработку поверхности в одном и том же рабочем процессе, подбор цвета и уровень глянца можно согласовать в рамках одного проекта, а не через отдельного поставщика отделочных работ.
| Особенность | Практическое руководство | Причина |
|---|---|---|
| Толщина стенки | Сохраняйте равномерную, умеренную толщину | Уменьшает раковины и короткие заливки |
| Ребрышки | Тоньше соседней стены | Ограничивает следы на поверхности |
| Черновик | Небольшой уклон на вертикальных гранях | Облегчает распалубку, продлевает срок службы формы |
| Критические размеры | Отмечайте только то, что важно | Особое внимание уделяется проверке и отделке |
| Текстура | Встройте это в мастер | Текстура transfers directly to castings |
Ровные стены, разумная осадка и краткий список критических размеров устраняют большинство проблем, возникающих при первых забросах.
Контроль качества и отделка литых деталей
Надежный поставщик вакуумного литья проверяет качество на нескольких этапах, а не только в конце. Самая ранняя проверка – мастерская, потому что дефект там копируется в форму и каждую деталь после нее. Вторая проверка происходит после первой отливки, когда поставщик сравнивает деталь с чертежом и ищет пузырьки, короткие заливки и засветы. Окончательная проверка охватывает готовую партию.
- Главный осмотр: размеры, состояние поверхности и острота деталей перед изготовлением формы.
- Первая проверка статьи: первую отливку измеряют и проверяют перед разливкой остальной партии.
- Внутрипартийное наблюдение: По мере выхода деталей контролируются постоянство цвета, проверка пузырьков и видимая вспышка.
- Окончательная проверка: Перед отправкой проверяются критические размеры, посадка, отделка и упаковка.
Отделочная обработка — это когда отлитая деталь выглядит либо как прототип, либо как изделие. При обрезке удаляются ворота и вентиляционные отверстия. Легкая шлифовка очищает линию разъема. Окрашивание добавляет цвет, блеск или текстуру, а маскирование позволяет использовать два цвета на одной детали. Для прозрачных деталей полировка и прозрачное покрытие улучшают четкость. Сборка, тампонная печать, лазерная маркировка и вставки также могут быть организованы, когда образец должен вести себя как конечный продукт.
Коммуникация имеет такое же значение, как и измерение. Если вы приложите эталонный образец, цветовой код или фотографию желаемого образа, команда отделщиков сможет подобрать что-то конкретное. Краткое письменное задание с указанием конечных целей, видимых граней и критических размеров снижает вероятность переделки.
Качество вакуумного литья начинается с мастера и продолжается на протяжении каждой заливки, поэтому спросите у поставщиков, как они проверяют каждый этап.
Руководство по техническому обслуживанию силиконовых форм и литых деталей
Техническое обслуживание вакуумного литья имеет две стороны: уход за инструментами, из которых изготавливаются детали, и уход за деталями, когда они попадают в ваши руки. И то, и другое влияет на согласованность, особенно если вы планируете изменить порядок.
Уход за силиконовой формой
Силиконовая форма – это расходный инструмент. Общие отраслевые рекомендации обычно указывают срок службы примерно от 15 до 25 отливок, короче для мелких деталей, тонких деталей или агрессивных смол, а иногда и дольше для простых форм. При каждой заливке силикон подвергается тепловому и химическому контакту, в результате чего края смягчаются, а детали поверхности постепенно тускнеют. Хорошее обращение продлевает срок службы, не превращая форму в долгосрочный актив.
- Аккуратно очищайте полость после каждой заливки и избегайте использования острых инструментов, которые могут поцарапать поверхность.
- Нанесите разделительный состав, подходящий к смоле, тонкими равномерными слоями, чтобы облегчить извлечение из формы и ограничить разрыв.
- Храните форму в плоском, прохладном, сухом месте, вдали от прямых солнечных лучей и источников тепла.
- При хранении держите две половинки выровненными, чтобы полость не оседала и не деформировалась.
- Проверяйте линию разъема и тонкие детали перед каждой заливкой и убирайте форму, когда увеличивается облом или разрыв.
Держите также мастера. Чистый мастер с хорошей маркировкой позволяет поставщику переделать форму, когда первая изнашивается, и защищает вложения, вложенные вами в подготовку поверхности. Если мастер был распечатан, храните его вдали от влаги и яркого света, чтобы он не деформировался и не обесцветился.
Уход за готовыми деталями
| Тип смолы | Хранение и обращение | Очистка |
|---|---|---|
| ABS-подобный жесткий | Хранить вдали от длительного воздействия тепла | Мягкое мыло и вода, мягкая ткань. |
| ПП-подобный полугибкий | Избегайте длительного пребывания в наклоне | Мягкое мыло и вода |
| Резиноподобный | Беречь от масел и солнечного света. | Влажная ткань, без сильных растворителей. |
| Прозрачный | Обернуть, чтобы не поцарапать | Мягкая безворсовая ткань, мягкое чистящее средство. |
| Окрашенные детали | Избегайте штабелирования без заполнения | Мягкая ткань, без абразивных подушечек. |
Детали из литого полиуретана со временем могут стать чувствительными к влаге, теплу и некоторым растворителям, особенно в первые дни после извлечения из формы. Предоставление деталям отстояться при комнатной температуре перед сборкой или покраской снижает вероятность небольших сдвигов размеров. Для деталей, которые будут храниться месяцами, защитная упаковка и стабильная окружающая среда помогают сохранить цвет и форму, соответствующие утвержденному образцу.
Относитесь к форме как к инструменту с коротким сроком службы, а к мастеру как к хранителю: оба решают, насколько воспроизводимой будет ваша следующая партия.
Работа с производителем и поставщиком вакуумного литья
Хорошие результаты обычно достигаются, если относиться к поставщику как к партнеру по проектированию, а не как к автомату по продаже запчастей. Короткая информационная беседа в начале часто спасает несколько дней спустя. Эти вопросы помогут вам оценить, способен ли поставщик вакуумного литья сделать это.
- Строите ли вы мастер дома, и какие технологии для этого используете?
- Какие семейства смол доступны и можете ли вы рассказать о типичных свойствах каждого из них?
- Сколько отливок вы планируете на одну форму и как вы справляетесь с большими объемами?
- Какие этапы отделки, такие как покраска, полировка или текстурирование, выполняются в одном месте?
- Что вы проверяете и какие записи я могу получить вместе с поставкой?
- Как обрабатываются изменения в дизайне после утверждения мастера?
Компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. подходит к этим вопросам как производитель OEM и ODM. Его команда дизайнеров превращает идеи клиентов в практичные и привлекательные проекты продуктов, а ее возможности включают 3D-печать из смолы, нейлона и металла, передовую механическую обработку, тиражирование силиконовых форм для эффективного мелкосерийного производства, а также обработку поверхности, например покраску. Поскольку эти этапы выполняются на одной платформе, клиент может перейти от проектирования к готовому образцу, не объясняя проект повторно нескольким поставщикам.
Как подготовить полезный запрос
- 3D-модель в обычном нейтральном формате плюс чертеж, на котором указаны важные размеры.
- Целевое количество, семейство смол, которое вы имеете в виду, а также любой цвет или ссылку на отделку.
- Короткое примечание о том, как деталь будет использоваться: отображаться, обрабатываться, собираться, нагреваться или сгибаться.
- Требуемый период поставки и ожидаемые ли изменения в конструкции между партиями.
Полный запрос позволяет поставщику в первом ответе предложить разумный мастер-метод, смолу и план отделки. Это также сигнализирует о том, что вы понимаете эту часть, что обычно приводит к более полезному техническому разговору. Со временем поставщик, который хранит ваши файлы, историю пресс-форм и заметки об отделке, сможет быстрее осуществлять повторный заказ и обеспечивать согласованность партий, что является несомненным преимуществом работы с одним долгосрочным партнером.
Расскажите о назначении детали, а не только о ее геометрии, и ваш поставщик сможет порекомендовать лучший материал, отделку и план технологического процесса.
Ознакомьтесь с услугами вакуумного литья Jiaheng
Если вы готовы перейти от мастер-модели к небольшой партии серийных деталей, вы можете просмотреть детали услуги, варианты материалов и процесс проекта на специальной странице для Услуги вакуумного литья из Цзяхэна. Команда поддерживает проекты OEM и ODM и может консультировать по подготовке мастера, выбору смолы, отделке и планированию партии на одной платформе.
Отправьте свой 3D-файл, целевое количество и требования к отделке, чтобы начать разговор с командой Jiaheng.
Часто задаваемые вопросы по услугам вакуумного литья
Что такое услуги вакуумного литья?Вакуумное литье services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Сколько деталей можно изготовить из одной силиконовой формы?Общие рекомендации часто указывают примерно от 15 до 25 отливок на форму, меньшее количество для очень детализированных или тонкостенных деталей и иногда больше для простых форм. Если вам нужна партия большего размера, поставщик может изготовить дополнительные формы и отливать параллельно. Точное количество зависит от геометрии, смолы и обращения. |
В чем разница между вакуумным литьем и 3D-печатью?3D-печать builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Когда следует выбирать вакуумное литье вместо литья под давлением?Выбирайте вакуумное литье, когда вам быстро нужно от 10 до 30 деталей, конструкция все равно может измениться, и вы еще не хотите использовать твердый инструмент. Литье под давлением обычно является лучшим способом, когда объемы достигают сотен или тысяч и когда вам нужны точные производственные свойства термопласта. |
Каких допусков можно ожидать от деталей, отлитых в вакууме?Общие рекомендации указывают примерно от плюс-минус 0,2 до 0,3 мм для небольших размеров, при этом более крупные детали имеют пропорционально большее отклонение. Усадка смолы и движение формы играют свою роль. Если деталь требует более плотной посадки, поставщик может обработать ее после отливки, поэтому четко отметьте критические размеры на чертеже. |
Какие материалы доступны для вакуумного литья?Типичные варианты включают жесткую смолу, подобную АБС, полугибкую смолу, подобную ПП, резиноподобную смолу с несколькими уровнями твердости, прозрачную смолу, высокотемпературную смолу и огнестойкую смолу. Цвета можно пигментировать смолой или наносить краской. Ваш поставщик может порекомендовать семейство после того, как узнает, как будет использоваться деталь. |
Можно ли покрасить или текстурировать детали, отлитые в вакууме?Да. Литые детали можно шлифовать, грунтовать и красить, а текстуру можно встроить в мастер, чтобы она передавалась при каждой отливке. Тампонная печать, лазерная маркировка и полировка прозрачных деталей также распространены. Согласуйте цели отделки до того, как будет изготовлен мастер, чтобы подготовка поверхности соответствовала окончательному виду. |
Что мне следует отправить, чтобы получить предложение по вакуумному литью?Отправьте 3D-модель, чертеж с важными размерами, целевым количеством, предпочтительным семейством смол, указанием цвета или отделки и сроком поставки. Краткое примечание о том, как используется деталь, помогает инженерам выбрать подходящий метод. Более полная информация сокращает количество обращений туда-сюда и ускоряет получение первого ответа. |
Четкий мастер, определенная отделка и реалистичное количество — это три фактора, которые больше всего улучшают проект вакуумного литья.
Контактная информация
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ДОБАВИТЬ
-

Здание 7, № 188, участок Хунни улицы Чжа Ван, район Данху, город Пинху, город Цзясин, провинция Чжэцзян, Китай
Авторское право© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Производители интегрированных интеллектуальных производственных платформ OEM/ODM
