


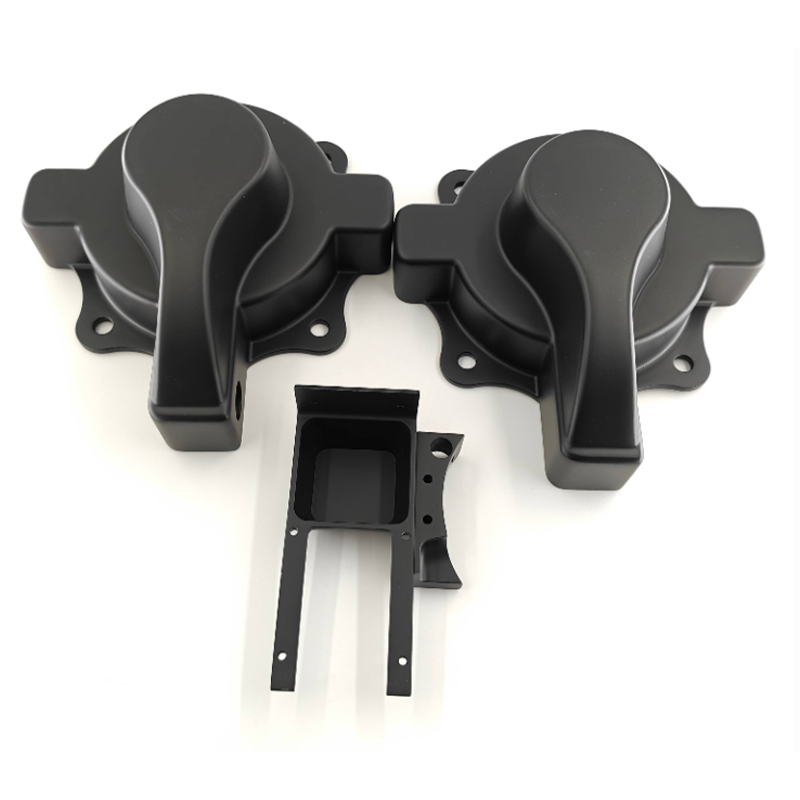
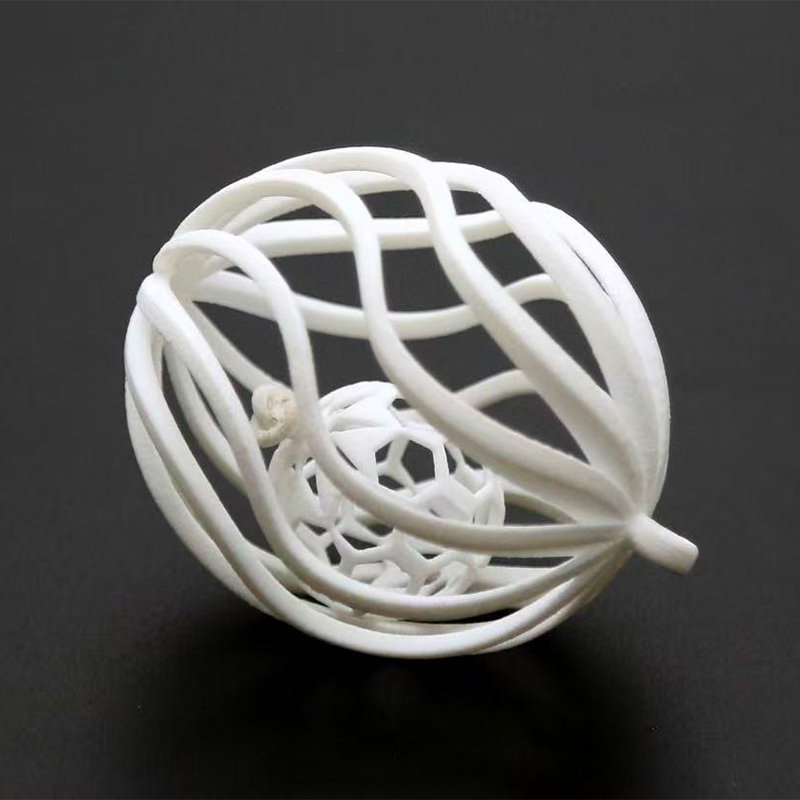
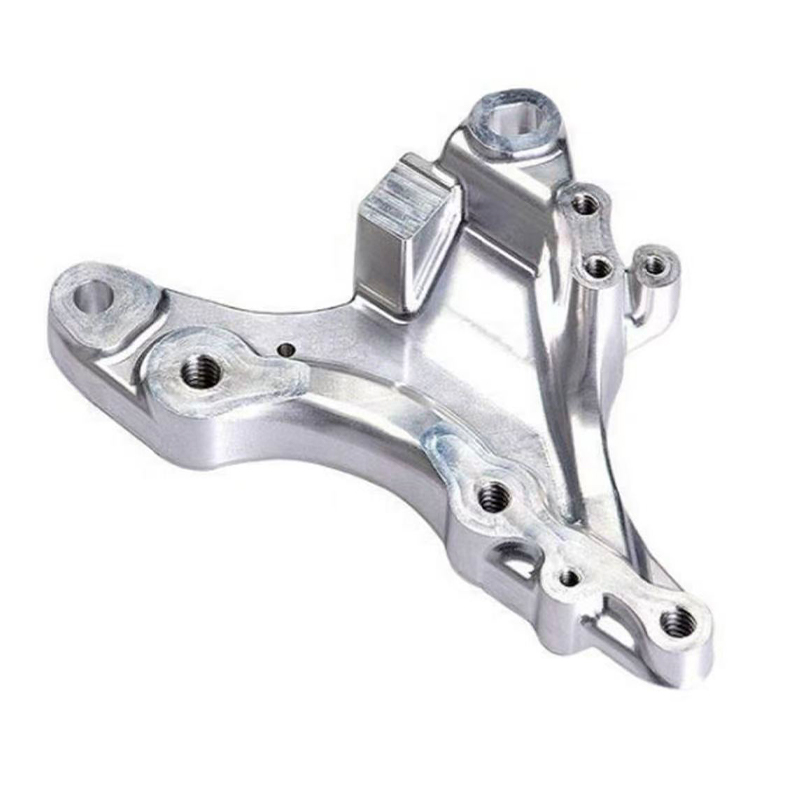


SLM Metal Производитель услуг 3D-печати
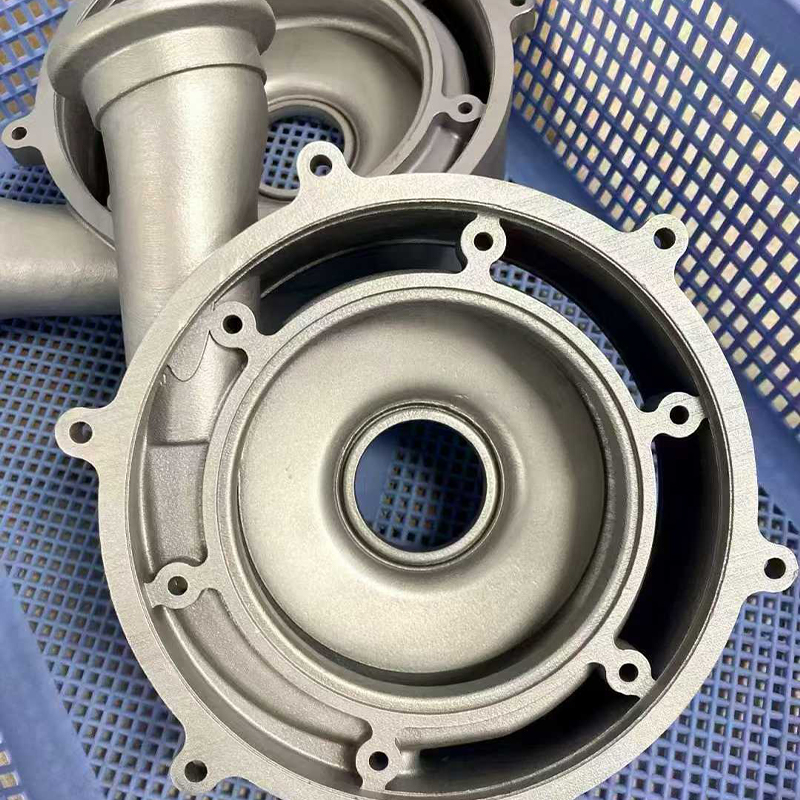
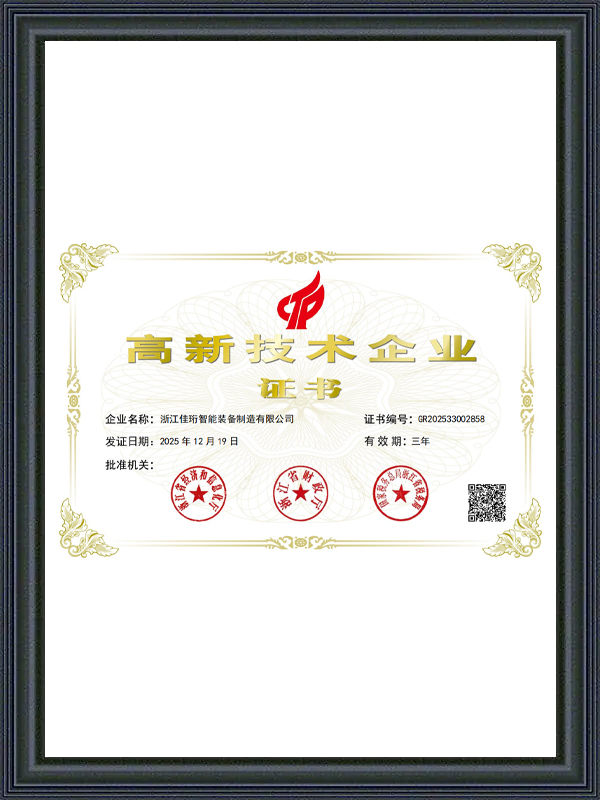
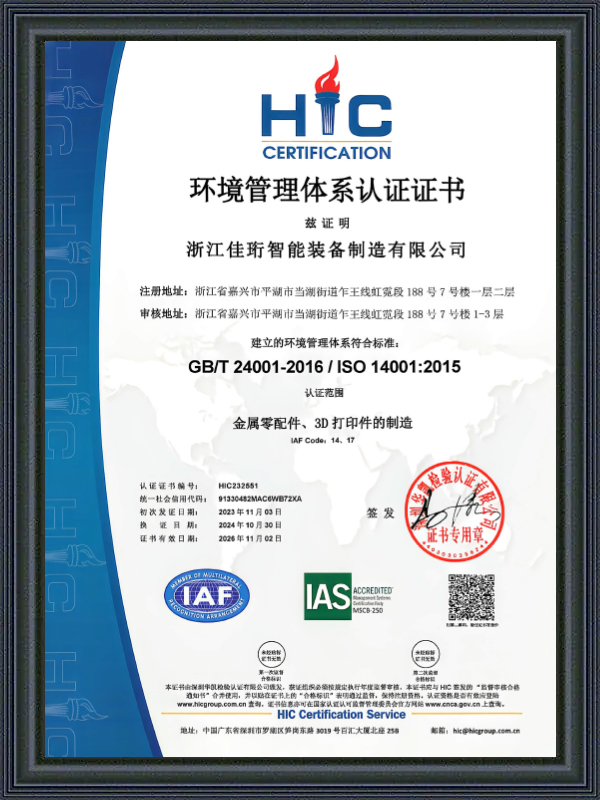
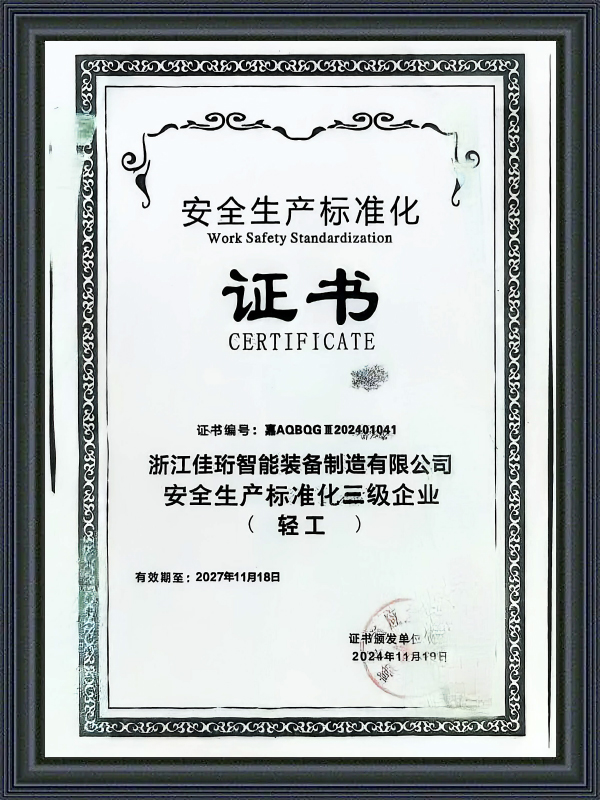
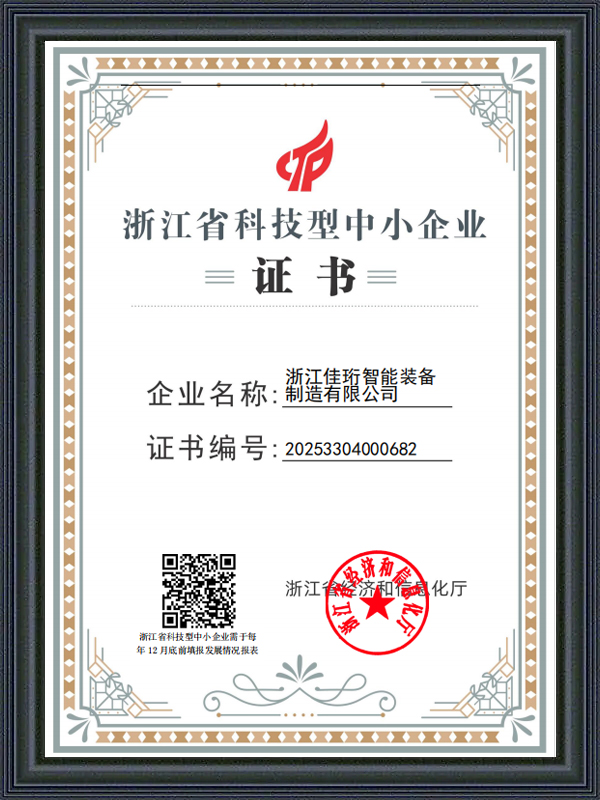
Компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. — китайская компания. Производитель услуг 3D-печати SLM Metal производство металлических функциональных деталей путем селективной лазерной плавки с плотностью около 100% из нержавеющей стали, алюминиевых сплавов, титановых сплавов и инструментальной стали. Мы используем SLM наряду с обработкой на станках с ЧПУ, вакуумным литьем и чистовой обработкой поверхности на одной производственной базе, поэтому сборка металла может перейти непосредственно к постобработке, механической обработке и контролю без смены поставщиков.
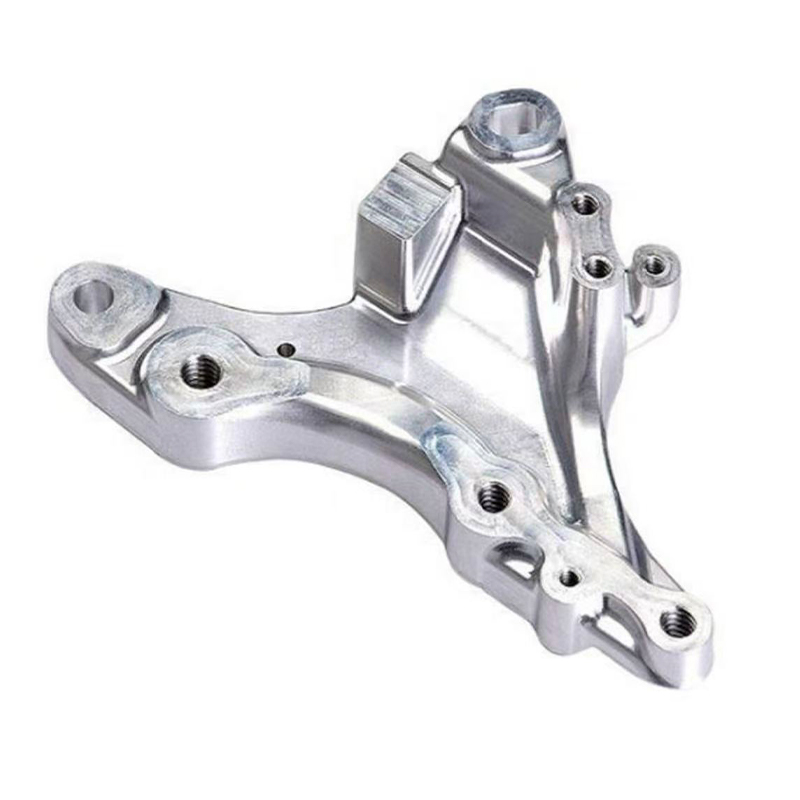
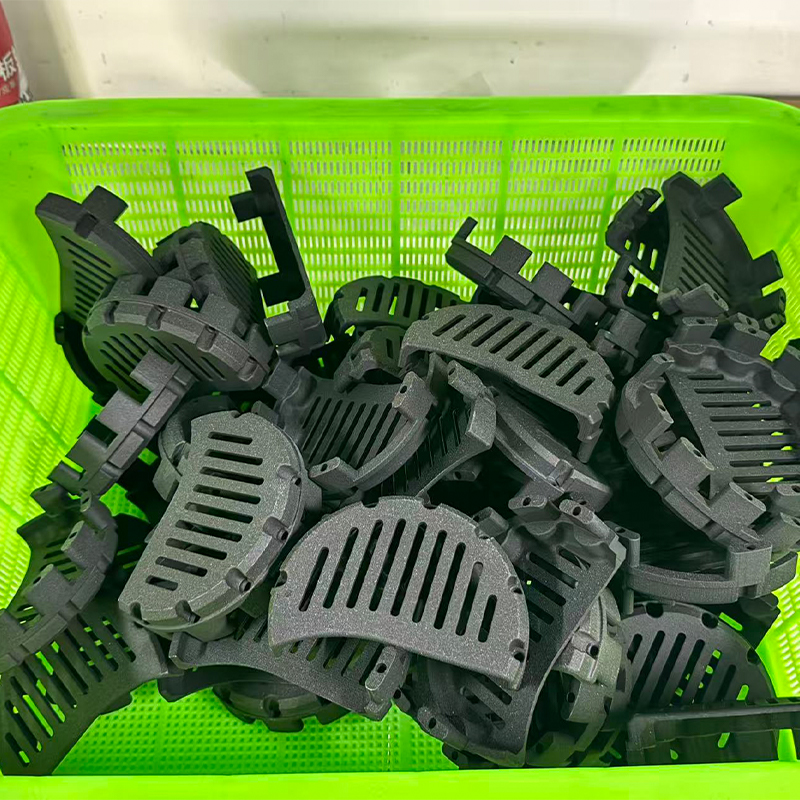
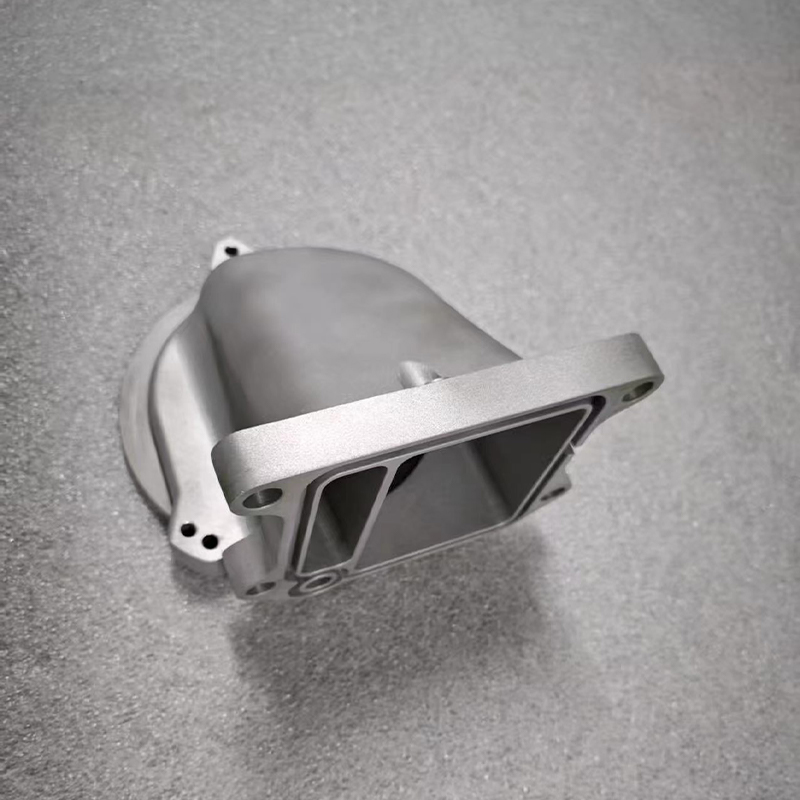
Наша работа по SLM направлена на создание структурных компонентов роботов, высокопрочных кронштейнов, легких корпусов, каналов отвода тепла и быстродействующих вставок в пресс-формы, предназначенных для секторов робототехники, автомобилестроения, БПЛА и eVTOL, бытовой электроники и аксессуаров для медицинской реабилитации.
Что дает селективное лазерное плавление
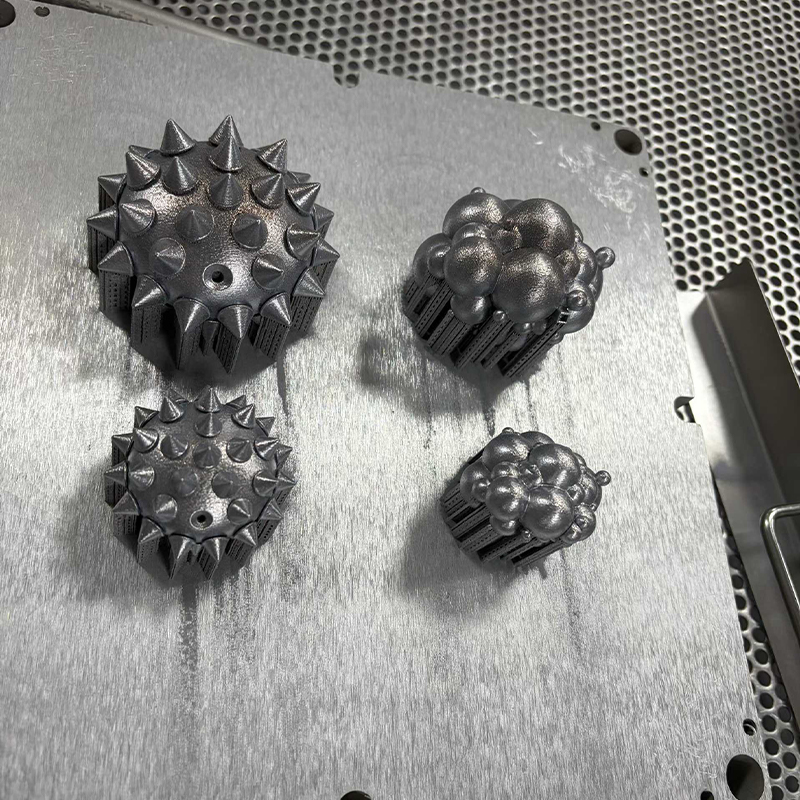
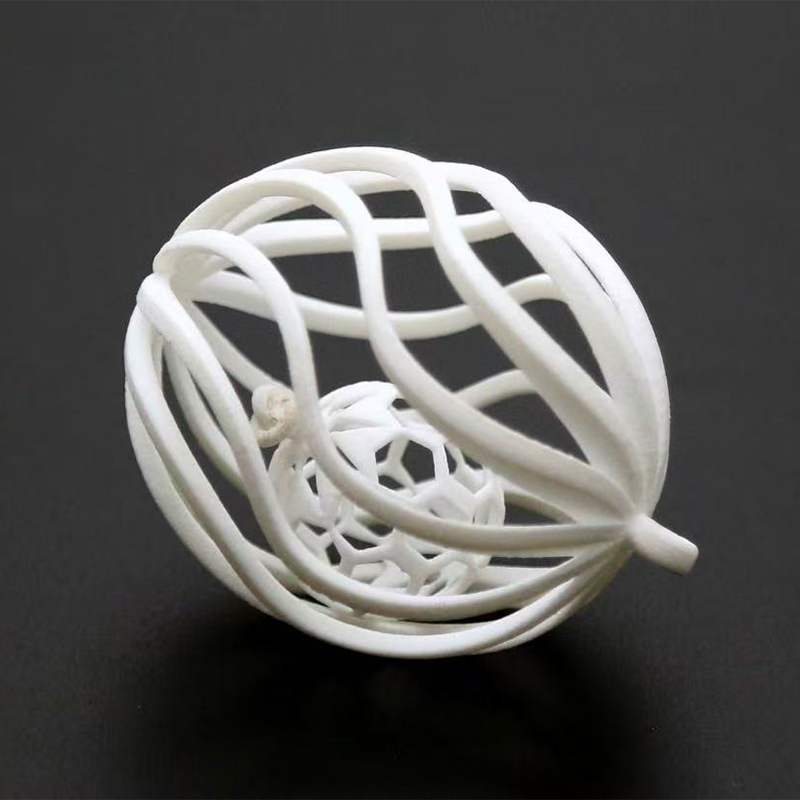
SLM изготавливает металлические детали слой за слоем из слоя порошка, сплавляя каждое поперечное сечение с помощью лазера. В результате получается цельная металлическая деталь из плотного металла, включающая внутренние каналы и решетку, или легкие конструкции, которые невозможно изготовить обычными субтрактивными методами.
- Цельнолитая формовка: сложные внутренние каналы охлаждения, конформные проходы и полые или решетчатые секции изготавливаются без сборки и соединения.
- Механическое поведение: свойства материала сравнимы с коваными деталями, с высокой механической прочностью несущих кронштейнов и узлов конструкции.
- Материальный охват: нержавеющая сталь, алюминиевый сплав, титановый сплав и инструментальная сталь доступны в нашем ассортименте SLM.
- Свобода дизайна: геометрия, оптимизированная с учетом топологии, объединенное количество деталей и снижение веса достигаются в рамках одной сборки.
Наш ассортимент материалов SLM
Каждый материал в нашей услуге 3D-печати металлом SLM выбирается с учетом рабочей среды, пути загрузки и маршрута последующей обработки детали, а не только по названию материала.
| Материал | Типичные характеристики | Приложение подходит |
|---|---|---|
| Нержавеющая сталь 316L | Коррозионностойкий, плотность около 100%, хорошая пластичность. | Функциональные детали, компоненты для работы с жидкостями и газами, оборудование для пищевой и химической промышленности. |
| Алюминиевый сплав AlSi10Mg | Легкий, цельный, сложной геометрии, возможность рассеивания тепла. | Облегченные кронштейны, корпуса, тепловые и теплоотводящие конструкции |
| Титановый сплав Ti6Al4V | Высокое соотношение прочности к весу, консолидация, полученная методом лазерной плавки. | Аэрокосмические и БПЛА конструкции, ортезы медицинского назначения и аксессуары для реабилитации. |
| Инструментальная сталь H13/S136 | Быстрое формование вставок, конформные каналы охлаждения, пригодные для формования. | Вставки для литьевых форм, компоненты штампов, инструменты с оптимизированным охлаждением |
Где детали SLM подходят для вашего проекта
Мы производим металлические детали SLM для проверки прототипов, функциональных испытаний и мелко- и среднесерийного производства. Этот процесс выбирают, когда внутренняя геометрия, снижение веса или консолидация детали имеют большее значение, чем профиль затрат на традиционную обработку.
Робототехника
Соединения роботов, шатуны, рабочие органы и конструкционные кронштейны выигрывают от консолидированного количества деталей и снижения веса компонентов.
Автомобильная промышленность
Легкие индивидуальные детали, высокопрочные кронштейны и быстродействующие инструментальные вставки для программ разработки новых энергетических транспортных средств.
БПЛА и ЕВВП
Интегрированные сложные детали и легкие компоненты, которые уменьшают количество деталей и повышают эффективность конструкции.
Медицинская реабилитация
Ортезы и аксессуары для реабилитации изготавливаются по индивидуальному заказу из медицинского титанового сплава с высокоточной последующей обработкой.
Ориентация сборки, опоры и правила проектирования
Поскольку SLM — это многослойный процесс, ориентация определяет размещение опоры, состояние поверхности на нижних гранях и направление остаточного напряжения. Мы проверяем модель перед предложением и подтверждаем направление сборки с клиентом, когда оно влияет на функциональность.
- Минимальные возможности: Толщина стенки, диаметр штифта и размер канала проверяются в соответствии с выбранным материалом и параметрами лазера.
- Стратегия поддержки: опоры добавляются на свесах и удаляются после сборки; контактные поверхности доводятся до заданного состояния поверхности.
- Контроль искажений: длинные, тонкие или асимметричные детали ориентируются и, при необходимости, снимаются напряжения перед окончательной обработкой.
- Допуски интерфейса: Сопрягаемые поверхности, отверстия и резьбы остаются в обрабатываемом материале, когда требуются жесткие допуски.
Постобработка и комплексная обработка
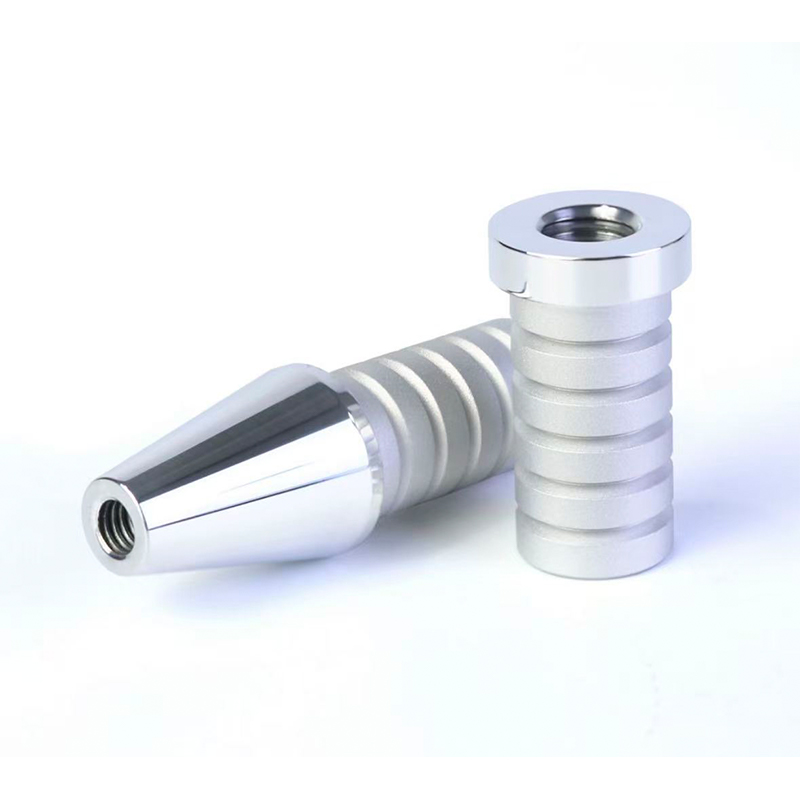
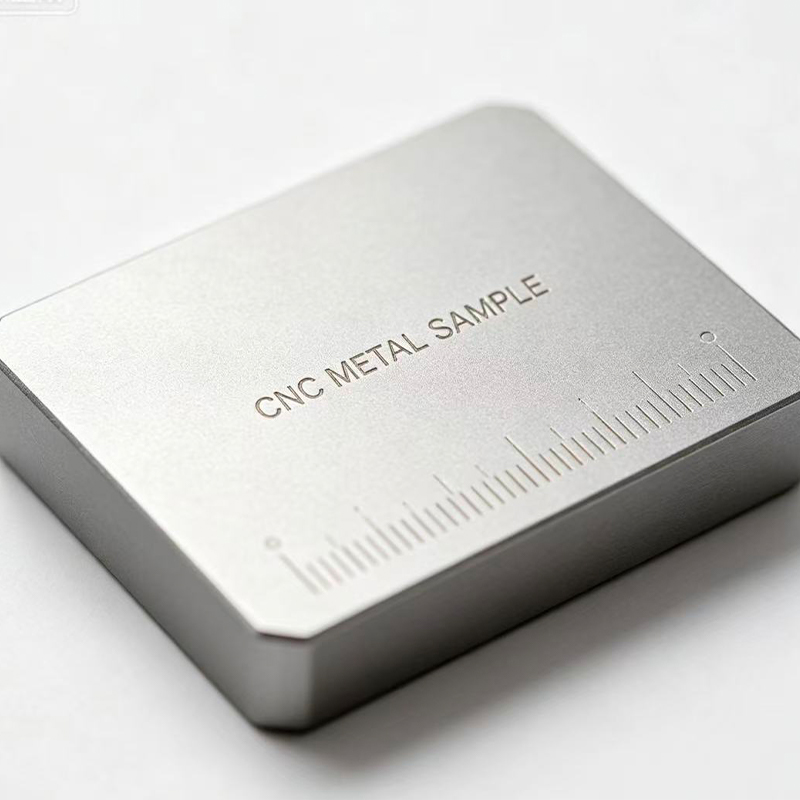
Исходные поверхности SLM не являются окончательным состоянием для большинства функциональных частей. Наша производственная база сочетает в себе печать по металлу, прецизионное фрезерование с ЧПУ и чистовую обработку, поэтому важные интерфейсы, отверстия и уплотнительные поверхности обрабатываются после сборки.
- Удаление опоры, отделение опорной плиты и снятие напряжений
- Обработка на станке с ЧПУ сопрягаемых поверхностей, отверстий, резьб и базовых поверхностей
- Шлифование, полировка и пескоструйная обработка для улучшения состояния поверхности.
- Анодирование, гальваника, окраска и покрытие там, где этого требует применение.
- Лазерная гравировка и шелкография для идентификации и отслеживания.
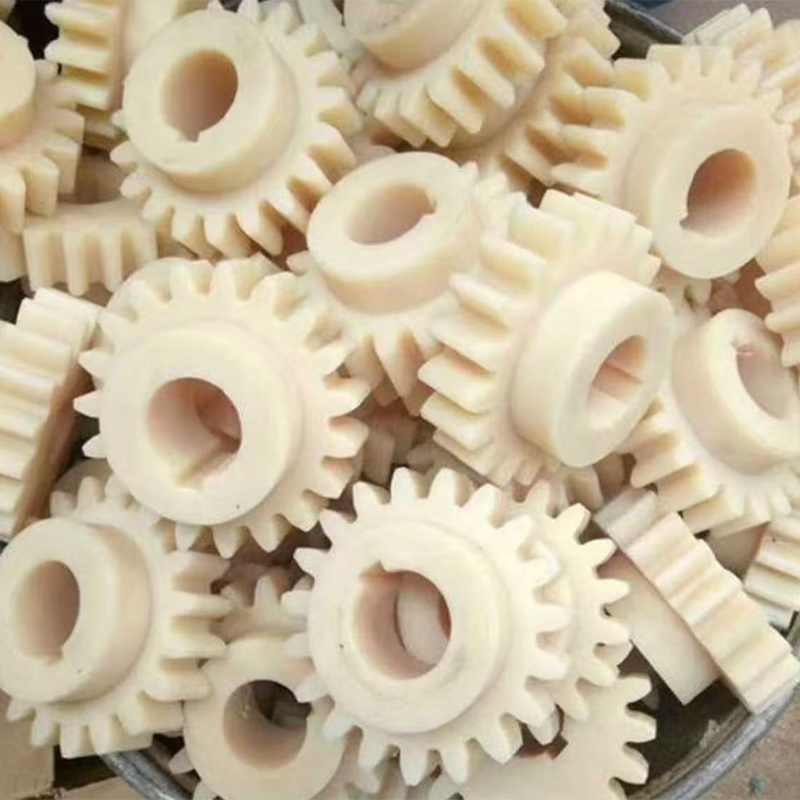
Если программе требуются как металлические, так и полимерные компоненты, мы также предоставляем услуги 3D-печати SLS Nylon и другие процессы на той же платформе, обеспечивая единообразие допусков, отделки и документации для всей сборки.
Контроль качества и приемка
Наша система качества охватывает входной контроль сырья, отбор проб в процессе производства и проверку размеров готовой продукции. Перед отправкой каждая изготовленная по индивидуальному заказу заготовка проверяется на соответствие согласованным допускам размеров и стандартам внешнего вида.
| Этап | Что мы проверяем | Выход |
|---|---|---|
| Сырье | Проверка порошка и сырья перед выпуском в производство | Протокол входного контроля |
| В процессе | Периодический отбор проб во время производства для стабилизации точности обработки. | Выборочная запись |
| Финал | Допуски на размеры и проверка внешнего вида готовых деталей | Отчет о проверке с отгрузкой |
Чертежи, модели и данные о продуктах клиентов обрабатываются в соответствии с зонированием проекта в закрытых мастерских, соглашениями о неразглашении информации для сотрудников и изолированной внутренней сетью, которая предотвращает несанкционированную передачу файлов чертежей извне.
Информация, которую мы используем для настройки вашего решения
Предложение и маршрут процесса составляются на основе самой детали, а не наименования материала. Следующие данные позволяют нам подтвердить технико-экономическое обоснование, ориентацию, постобработку и объем проверки перед началом производства.
- 3D-модель в формате STEP или STL, а также 2D-чертеж для элементов с допусками.
- Выбранный материал и любые необходимые механические или коррозионные характеристики.
- Критические размеры, исходные данные и поверхности, подлежащие обработке.
- Количество на редакцию и ожидаемую партию или схему повторного заказа
- Обработка поверхности, цвет и любые требования к анодированию, гальванопокрытию или покрытию.
- Контекст сборки, сопрягаемые детали и ограничения интерфейса
- Ожидания от проверок и документации, включая формат отчета
- Упаковка, маркировка и место доставки
Сопровождение проекта от сборки до сдачи
Наша команда инженеров проверяет проект перед производством и на ранней стадии выдвигает предложения по оптимизации, которые снижают затраты на последующую обработку, такие как регулировка толщины стенок, объединение деталей или перемещение канала, чтобы избежать поддержки в критическом отверстии. Техническое общение продолжается во время обработки, поэтому детали можно корректировать без перезапуска проекта.
После поставки мы отвечаем на вопросы по использованию продукта и повторяем производственные требования, поэтому проверенную деталь SLM можно повторно заказать по тому же маршруту процесса и критериям проверки. Образцы прототипов, нестандартные детали и контрактное производство малых и крупных партий обрабатываются через одну и ту же платформу.
Часто задаваемые вопросы
Какие металлы вы можете производить с помощью SLM?
В нашу линейку SLM входят нержавеющая сталь 316L, алюминиевый сплав AlSi10Mg, титановый сплав Ti6Al4V и инструментальная сталь H13/S136. Выбор материала подтверждается с учетом рабочей среды, пути нагрузки и необходимой последующей обработки.
Являются ли детали SLM такими же прочными, как механически обработанные или кованые детали?
Селективное лазерное плавление позволяет получить почти 100% плотный металл с механическими свойствами, сравнимыми с коваными деталями. Если деталь имеет важные интерфейсы, мы обрабатываем эти элементы после сборки, чтобы обеспечить заданный допуск.
Можете ли вы обрабатывать и обрабатывать детали SLM в одном и том же порядке?
Да. На нашей производственной базе выполняются снятие опор, снятие напряжений, фрезерование или токарная обработка сопрягаемых поверхностей и отверстий на станках с ЧПУ, шлифовка, полировка, пескоструйная обработка, анодирование, гальваническое покрытие, покраска и лазерная гравировка.
Какие форматы файлов и информация вам нужны для ценового предложения?
Отправьте модель STEP или STL с 2D-чертежем с указанием допусков, материала, количества, требований к чистоте поверхности, а также любых ожиданий по проверке или документации. Мы подтверждаем ориентацию сборки и объем постобработки в предложении.
Поддерживаете ли вы как прототипы, так и серийное производство?
Мы принимаем индивидуальные заказы на любые партии продукции: от единичных образцов-прототипов до мелкосерийного и серийного производства. Проверенные детали перезаказываются по тому же маршруту процесса и критериям проверки.
Как защищены наши проектные данные?
Проекты разделяются на закрытые мастерские, все сотрудники подписывают соглашения о неразглашении, а файлы чертежей хранятся в изолированной внутренней сети, что предотвращает несанкционированную передачу данных наружу.


