- Услуги 3D-печати

- Услуги по обработке с ЧПУ

- Услуги вакуумного литья

- Услуги по отделке поверхности

3D-печать полиэфир-эфир-кетон: контроль процесса, стоимость и руководство для поставщиков
Деталь из ПЭК может выглядеть безупречно, когда она покидает принтер, но при этом работать неэффективно, если полимер так и не достигнет нужного полукристаллического состояния. 3D-печать полиэфир-эфир-кетонами заключается не столько в загрузке высокотемпературной нити, сколько в контроле тепла посредством сушки, экструзии, охлаждения, отжига и проверки. Этот процесс возможен для требовательных деталей, но только тогда, когда поставщик рассматривает температуру и кристалличность как измеримые результаты процесса, а не настройки принтера.
Это различие имеет значение на этапе котировки. ПЭК — дорогой инженерный термопласт, и высокотемпературная экструзия материала происходит медленно. Покупатель, который сравнивает только цену за кубический сантиметр, упустит более важные факторы затрат: время нагрева камеры, стратегию поддержки, отжиг, припуск на механическую обработку, проверку и риск брака. Покупатель, который сравнивает только техническое описание, упустит технологический разрыв между тестовым купоном и реальным кронштейном, уплотнением, изолятором или изнашиваемой деталью.
Практический ответ — начать с функции детали, а не с названия полимера. Если деталь требует широкой химической стойкости, высокой продолжительной температуры, износостойкости и жесткости при повышенных температурах, PEEK заслуживает серьезной оценки. Если деталь в основном нуждается в термостойкости и жесткости в сухой среде, более предсказуемую программу могут обеспечить высокотемпературное соединение углеродного волокна, технология добавления металлов или механически обработанная конструкция. Остальная часть этого руководства объясняет, где 3D-печать полиэфир-эфир-кетонов оправдывает свою стоимость, а где она становится дорогостоящим несоответствием.
3D-печать полиэфир-эфир-кетон: чего на самом деле требует процесс
PEEK — это полукристаллический термопласт с высокой температурой плавления и сильными свойствами. При экструзионной печати полимер нагревается значительно выше точки плавления, наносится слой за слоем, а затем охлаждается в контролируемых условиях. Точный профиль зависит от марки смолы, геометрии сопла, геометрии детали и принтера, но общее направление ясно: PEEK нуждается в горячем сопле, камере горячей сборки и дисциплинированной стратегии охлаждения. Машина, которая может достичь температуры сопла, но не может удерживать тепло в камере, будет с трудом производить однородные детали.
Вот почему 3D-печать полиэфир-эфир-кетонов находится в другой категории, чем печать PLA, PETG или даже стандартного нейлона. Перед использованием может потребоваться сушка нити, поверхность сборки должна выдерживать высокие температуры, а атмосфера в камере должна быть стабильной на протяжении всего процесса сборки. Сквозняки, открытые двери и короткие циклы предварительного нагрева могут создавать температурные градиенты, которые позже проявляются в виде коробления, плохого сцепления слоев или нестабильной кристалличности. Эти дефекты могут быть не видны снаружи детали.
Распространенной ошибкой является сосредоточение внимания только на температуре сопла. Сопло плавит полимер, но камера и профиль охлаждения влияют на затвердевание полимера. Медленное контролируемое охлаждение обычно поддерживает кристалличность. Быстрое охлаждение может привести к тому, что материал станет более аморфным, что может снизить химическую стойкость и стабильность размеров. Некоторые поставщики печатают из PEEK при более низкой температуре в камере и полагаются на отжиг после печати для повышения кристалличности. Это может сработать, но при этом риск переносится на этап отжига и требуется проверенный цикл для геометрии детали.
Существует также аспект стоимости оборудования. В высокотемпературных принтерах используются более надежные нагреватели, изоляция, двигатели и терморегуляторы, чем в стандартных машинах. Эти затраты окупаются за счет машинного времени, а не только за счет материалов. Для покупателя смысл прост: запросите фактическое окно процесса, а не только название материала. Спросите, как поставщик проверяет однородность камеры, как он справляется с тепловым расширением во время длительной сборки и как записывает цикл отжига.
Почему кристалличность решает, будет ли работать деталь из PEEK
ПЭЭК может существовать в аморфной и полукристаллической формах. В печатной части соотношение между ними не является лабораторной редкостью. Это влияет на жесткость, стабильность размеров, химическую стойкость и поведение детали при длительной нагрузке. Полукристаллическая структура обычно предпочтительна для требовательных применений, поскольку упорядоченные области способствуют прочности и сопротивлению. Аморфную или частично кристаллическую деталь может быть легче производить, но она может не соответствовать именно тем условиям, в которых выбран PEEK.
Скорость охлаждения является основным рычагом. Если нанесенный полимер медленно охлаждается в горячей камере, полимерные цепи успевают организоваться. Если он быстро остывает, структура застывает в менее упорядоченном состоянии. Геометрия детали также имеет значение. Тонкие стены, острые углы и большие плоские поверхности теряют тепло с разной скоростью, поэтому один отпечаток может содержать зоны с разной тепловой историей. Это одна из причин, по которой детали из PEEK часто требуют больших радиусов, постепенного изменения толщины и хорошо спланированной ориентации сборки.
Отжиг — второй рычаг. Термический цикл после печати может повысить кристалличность и снять остаточное напряжение, но он также может привести к искажению, если деталь нагревается или охлаждается слишком быстро или если она не поддерживается должным образом. Правильный цикл зависит от толщины профиля, геометрии и данных проверки поставщика. Общий рецепт, скопированный из таблицы данных материала, не является планом управления процессом. Хорошие поставщики привязывают цикл отжига к детали, записывают фактическое изменение температуры и выдержку и проверяют критические размеры после цикла.
Для покупателей в разговоре о качестве должна проявляться кристалличность. Спросите, измеряет ли поставщик его, как часто и на каком образце. Дифференциальная сканирующая калориметрия может обеспечить индикацию кристалличности, в то время как проверки плотности и механические образцы могут подтвердить тот же вывод под другим углом. Не для каждой работы требуется полный лабораторный отчет, но деталь из PEEK для химической эксплуатации, высоких температур или функций, связанных с безопасностью, не должна полагаться только на визуальный осмотр.
Процесс 3D-печати PEEK: сушка, экструзия, охлаждение и отжиг
Надежный рабочий процесс 3D-печати полиэфир-эфир-кетонов представляет собой цепочку элементов управления. Каждый шаг защищает следующий. Точные параметры принадлежат поставщику материала и платформе принтера, но последовательность достаточно последовательна, чтобы ее можно было использовать в качестве контрольного списка для закупок.
- Подтвердите марку смолы и партию. PEEK – это не отдельный товар. Марки различаются по вязкости, содержанию наполнителей, цвету и предполагаемой обработке. Запишите партию и отслеживайте ее до сборки.
- Высушите и защитите нить. Влага и загрязнения могут привести к образованию пустот, дефектов поверхности и нестабильной экструзии. Следуйте графику сушки поставщика смолы и поддерживайте материал в сухом состоянии во время сборки.
- Разогрейте камеру и стабилизируйте машину. Горячей насадки недостаточно. Камере, рабочей пластине и окружающему оборудованию требуется время, чтобы достичь стабильного состояния перед нанесением первого слоя.
- Распечатайте с проверенным профилем. Температура сопла, высота слоя, ширина экструзии, охлаждение и скорость должны определяться соответствующим профилем материала и геометрии, а не методом проб и ошибок со стороны покупателя.
- Контролируйте охлаждение и снижайте риск перебоев. Для длительных сборок требуется стабильное питание, терморегуляция и план пауз. Холодный сквозняк или незапланированная пауза могут создать слабый слой, который потом сложно обнаружить.
- Отожгите и проверьте. Цикл послепечатной обработки должен быть документирован. Критические размеры, масса, состояние поверхности и все тестовые купоны должны быть проверены по согласованному плану.
Два варианта процесса заслуживают скорейшего обсуждения. Во-первых, это ориентация на сборку. Детали из PEEK часто анизотропны, поскольку связь между слоями не идентична прочности внутри слоя. Если наибольшая нагрузка приходится на направление слоя, конструкция может потребовать другой ориентации, более толстого сечения или дополнительной операции. Во-вторых, это припуск на механическую обработку. Многие детали из PEEK печатаются по форме, близкой к заданной, а затем обрабатываются на критических стыках, поскольку сама по себе печать может не обеспечить экономичного соблюдения всех допусков.
Удаление поддержки — еще один практический риск. PEEK прочен, и опорные конструкции может быть трудно удалить, не оставив следов на поверхности. Материал поддержки, интерфейсный слой и метод удаления должны быть согласованы до начала сборки. Для герметичных или химически подвергающихся воздействию деталей покупатель должен также спросить, не оставляют ли опоры открытых путей или повреждений поверхности, которые могут повлиять на производительность.
PEEK, ППС-ЦФ и ПАХТ-CF: практическое сравнение материалов
Большинство проектов PEEK на самом деле не требуют названия PEEK. Они требуют сочетания тепла, химической стойкости, жесткости, износостойкости и стабильности размеров. Это открывает возможность сравнения с другими высокопроизводительными маршрутами. Приведенная ниже таблица представляет собой помощь при планировании, а не спецификацию материала; он сравнивает относительную нагрузку по трем маршрутам, которые покупатели часто рассматривают вместе.
Оценки отражают, сколько термоконтроля, дисциплины сушки и внимания к постобработке обычно требует каждый маршрут в индивидуальных производственных условиях. Их следует использовать для обсуждения с поставщиком, а не для замены тестирования приложения.
Относительная потребность процесса для высокотемпературных полимерных маршрутов
Ориентировочные оценки планирования, а не измеренные свойства материала
Более высокий балл означает более высокие требования к контролю температуры и процесса в типичной индивидуальной сборке. Геометрия, платформа принтера и требования к проверке могут изменить картину.
Диаграмма полезна, поскольку она отделяет материальные возможности от производственных затрат. PEEK находится на вершине шкалы нагрузки, поэтому его следует зарезервировать для частей, где сочетание его свойств дает реальную пользу. PPS-CF часто является более практичным вариантом для химически подвергающихся воздействию брекетов, креплений и компонентов, которым требуется высокая температура и жесткость без полной технологической цепочки PEEK. PAHT-CF легче обрабатывать, и он подходит для конструкционных корпусов, приспособлений и легких кронштейнов, где постоянная температура ниже.
Для команд, сравнивающих прототипы и мелкосерийное производство, решение должно включать стратегию отделки и допусков. Деталь PPS-CF или PAHT-CF может печатать быстрее и легче обрабатываться, но для нее все равно требуется правильная толщина стенки, ориентация волокон и план проверки. PEEK может оправдать свою стоимость в уплотнении, втулке, химическом креплении или теплоизоляторе, где выход из строя обходится дорого. Неправильное сравнение - это цена за деталь; правильное сравнение — это общая стоимость проверенной детали.
| Рассмотрение | PEEK | ППС-ЦФ | ПАХТ-CF |
|---|---|---|---|
| Термостойкость | Очень высокий | Высокий | От умеренного до высокого |
| Химическая стойкость | Очень высокий | Высокий | Умеренный |
| Сложность процесса | Очень высокий | Высокий | Умеренный |
| Внимание к отжигу | Обычно требуется | Часто рекомендуется | Часто рекомендуется |
| Типичная посадка | Уплотнения, втулки, химическая арматура, теплоизоляторы | Кронштейны, детали насосов, приспособления, подвергающиеся химическому воздействию | Корпуса, приспособления, легкие детали конструкции |
| Относительная стоимость материала | Высокийest | От среднего до высокого | Средний |
Для химически подвергающихся воздействию брекетов и креплений, для которых требования к использованию PEEK завышены, PPS-CF является практичной альтернативой при высоких температурах. Он предлагает полезный баланс жесткости, термостойкости и зрелости процесса для нестандартных деталей, для которых не требуется полный пакет свойств PEEK.
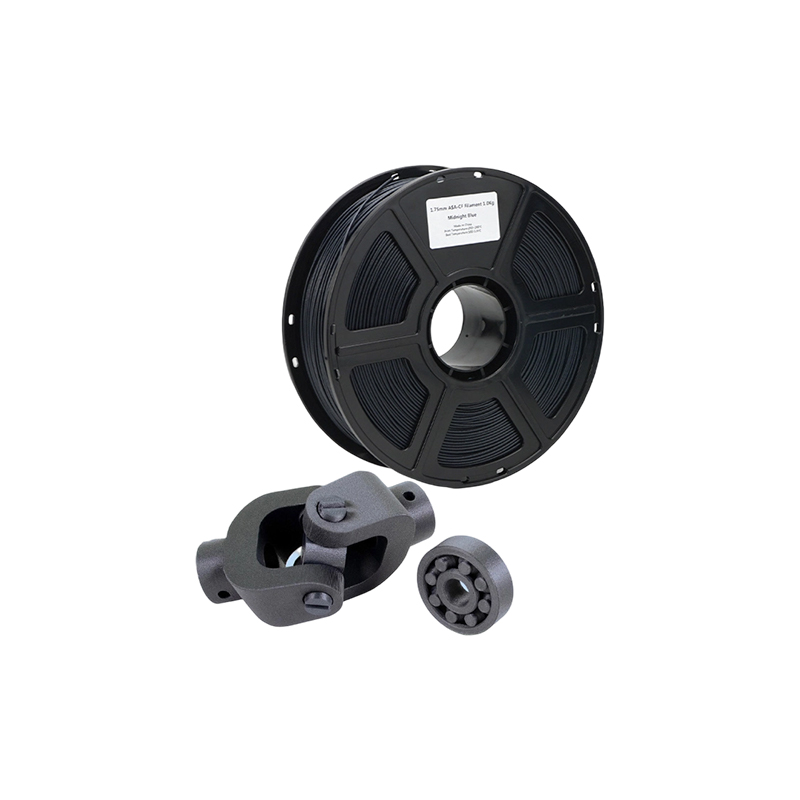 3D-печать из углеродного волокна PPS CF для функциональных деталей Вариант высокотемпературного материала FDM для химически подвергающихся воздействию брекетов и креплений, которым требуется жесткость, термостойкость и технологическая зрелость без завышенных спецификаций уровня PEEK. Посмотреть продукт →
Окончательный выбор следует делать, имея на руках чертеж, среду эксплуатации и план проверки. Материал, который легче печатать, все равно может выйти из строя, если в дизайне игнорируется направление слоев или химическое воздействие. Материал, который сложнее печатать, по-прежнему может быть выбором с меньшим риском, если его свойства действительно нужны приложению. Вот почему таблица сравнения материалов является отправной точкой, а не заказом на поставку.
Правила проектирования, которые не допускают попадания деталей из PEEK в мусорное ведро
PEEK прочный материал, но он не прощает плохой геометрии печати. Большие плоские участки, резкие изменения толщины и острые внутренние углы концентрируют термическое напряжение. Деталь может пережить печать, а затем сдвинуться во время отжига или механической обработки. Проектируйте с учетом термической стабильности с самого начала, и процесс станет более предсказуемым.
Используйте большие радиусы во внутренних углах. Переход между толстыми и тонкими секциями постепенный. Избегайте длинных пролетов без опор, где первые слои должны нести собственное тепло. Если плоская поверхность имеет решающее значение, рассмотрите припуск на механическую обработку, а не печатайте окончательную поверхность. Ребра могут повысить жесткость, но они также создают разницу температур в массе; Расположение ребер, которое подходит для литья под давлением, может быть не лучшим вариантом для экструзии материала.
Подумайте о направлении слоев, прежде чем завершить рисунок. Если деталь из PEEK будет испытывать растягивающую нагрузку между слоями, возможно, при проектировании потребуется большая толщина сечения или другая ориентация сборки. Если деталь будет подвергаться механической обработке после печати, оставьте достаточный запас для чистовой обработки и определите исходные данные, которые выдержат отжиг. Красивая печатная поверхность бесполезна, если после термообработки критическое отверстие смещается.
Допуски заслуживают отдельного разговора. Печать может обеспечить практический диапазон допуска для многих функций, но термическое расширение и усадка PEEK затрудняют соблюдение жестких допусков на большие размеры. Если чертеж требует посадки подшипников, уплотнительных канавок или плоскостности на большой поверхности, запланируйте прецизионную обработку на станке с ЧПУ. Зачастую это наиболее экономичный способ совместить свойства материала PEEK с контролем размеров при механической обработке.
Когда отпечатки из PEEK требуют жестких допусков, прецизионное фрезерование на станке с ЧПУ часто является завершающим этапом, который делает дизайн практичным. Он может установить исходные данные, очистить важные интерфейсы и привести деталь в согласованный план проверки, не заставляя принтер соблюдать все допуски за одну операцию.
 Прецизионное фрезерование с ЧПУ для изготовления пресс-форм и материалов из PEEK с жесткими допусками Опция обработки для установки базовых точек, очистки критически важных поверхностей и обработки крупноформатных форм, когда напечатанные детали из PEEK требуют более жестких допусков. Посмотреть продукт →
Также рассмотрите сборку. Детали из PEEK можно соединять с помощью вставок, крепежа или клея, и каждый метод имеет температурный предел. Конструкция, стабильная при комнатной температуре, может ослабнуть после повторяющихся циклов нагрева. Если деталь будет герметизирована, убедитесь, что напечатанная поверхность и следы обработки не создают путей утечки. Если он будет скользить или вращаться, проверьте направление износа по ориентации слоев.
Что влияет на стоимость 3D-печати полиэфир-эфир-кетонов
PEEK стоит дорого до запуска принтера. Стоимость материалов высока, машина специализирована, а сборка идет медленно. Это только видимые затраты. Реалистичное предложение также учитывает сушку, предварительный нагрев камеры, длительную работу машины, отжиг, проверку, удаление опор и риск брака. Покупатели, которые сравнивают только цену нити, будут удивлены разбросом между поставщиками.
- Материал и размер партии. Небольшие заказы могут привести к существенной надбавке, поскольку поставщик должен открыть, высушить и подготовить партию для короткого тиража.
- Машинное время. Наращивание при высоких температурах происходит медленно, а нагретая камера потребляет энергию до нанесения первого слоя.
- Геометрия и поддержка. Высокие детали, плотные опоры и затрудненный доступ увеличивают время сборки и трудозатраты на постобработку.
- Отжиг и приспособления. Для контролируемого теплового цикла могут потребоваться специальные приспособления для предотвращения искажений.
- Припуск на обработку. Почти чистая печать плюс обработка на станке с ЧПУ могут быть более предсказуемыми, чем печать с окончательным допуском.
- Осмотр. Отчеты о размерах, отслеживание материалов и купоны на испытания увеличивают стоимость, но снижают риск принятия детали, которая не может быть проверена.
- Сломать и переработать. PEEK не допускает сокращений процессов. Поставщик, который предлагает цену без скидки на лом, может возместить затраты в другом месте.
Поэтому обсуждение стоимости должно начинаться с заявки и критериев приемки. Если деталь не является критически важным приспособлением, может быть достаточно более простого плана проверки. Если деталь представляет собой химическое уплотнение или термоизолятор, стоимость проверки является частью продукта. Хороший поставщик разделит единовременные затраты на проектирование, строительство, отделку и проверку, чтобы покупатель мог видеть, куда идут деньги.
Объем меняет уравнение, но не устраняет нагрузку на процесс. PEEK – это не тот материал, где крупный заказ автоматически становится дешевым. Перед масштабированием поставщику могут потребоваться специальные приспособления, возможность отслеживания партии и стабильный профиль печати. Для небольших объемов индивидуальной работы практической целью является в первую очередь повторяемость, а затем снижение цены за счет раскроя, компоновки сборки и эффективности отделки.
Когда услуга 3D-печати PEEK имеет смысл, а когда нет
Услуга 3D-печати PEEK наиболее целесообразна, когда деталь имеет сложную геометрическую форму, объем от низкого до умеренного, а приложение требует сочетания термостойкости, химической стойкости и механических характеристик материала. Естественными кандидатами являются функциональные прототипы, небольшие производственные партии, запасные части и конструкции с внутренними каналами или сборными узлами. Печать также может сократить путь от итерации проектирования до тестируемой детали, если альтернативой является длинная программа пресс-формы или обработки.
Это имеет меньше смысла, если деталь проста, велика и геометрически удобна для механической обработки. Обычный блок, кольцо или пластина могут быть быстрее и экономичнее в форме заготовки из PEEK, особенно когда требуются жесткие допуски. Печать также не подходит, когда конструкция требует обработки поверхности, требующей обширной ручной работы, или когда деталь будет подвергаться воздействию условий, выходящих за рамки пригодности PEEK, например, длительному воздействию ультрафиолета без защиты. PEEK — прочный, но не универсальный материал.
Вопрос объема важен. При очень небольших объемах печать позволяет избежать использования инструментов и позволяет быстро создать сложную форму. При более высоких объемах экономика может сместиться в сторону компрессионного формования, механической обработки или другого процесса, в зависимости от геометрии и допусков. Правильный ответ – это не правило, основанное на одной величине. Это сравнение общей стоимости, времени выполнения заказа, риска и ценности свободы проектирования.
Для светильников, корпусов и легких деталей конструкций, где постоянная температура ниже, чем диапазон PEEK, PAHT-CF может быть более практичным высокотемпературным вариантом использования нейлона и углеродного волокна. Это может снизить нагрузку на технологический процесс, сохраняя при этом полезную жесткость и тепловые характеристики для многих промышленных деталей.
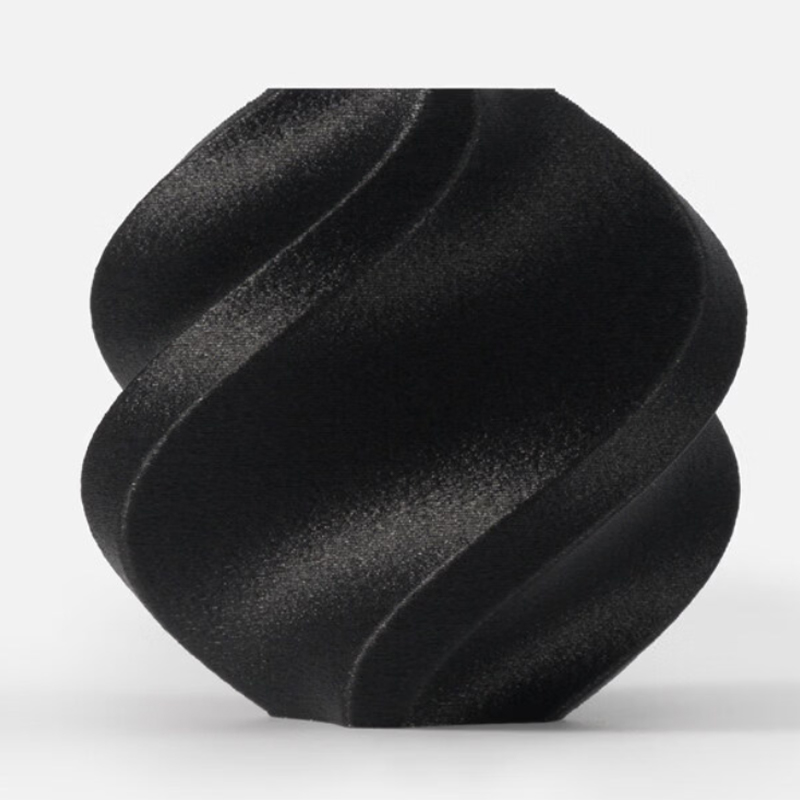 PAHT CF Высокотемпературная 3D-печать из углеродного волокна из нейлона Практичный вариант FDM для легких конструкционных креплений и корпусов, которым требуется жесткость и тепловые характеристики ниже диапазона PEEK, с высоким соотношением прочности к весу. Посмотреть продукт →
Хороший поставщик услуг скажет вам, когда PEEK – не лучшее использование бюджета. Это не провал продаж; это признак того, что поставщик оценивает приложение. Попросите показать рядом PEEK, жаропрочный состав, а также обработанную или металлическую трассу, если эти варианты уместны. Лучшим маршрутом является тот, который соответствует функции с наименьшим количеством неконтролируемых рисков.
Проверки качества по запросу у производителя 3D-печати PEEK
Контроль качества PEEK должен быть пропорционален риску. Визуальной проверки недостаточно для химической пломбы, высокотеплоизолятора или несущего кронштейна. Покупатель должен запросить доказательства того, что материал, машина и термический цикл контролировались. Точный пакет может варьироваться, но категории одинаковы.
- Прослеживаемость материалов. Должны быть доступны марка, партия, сертификат поставщика и история хранения. Если поставщик не может идентифицировать партию, защитить имущественные претензии будет сложно.
- Учет сушки и хранения. Простой журнал может показать, что нить была высушена и защищена перед сборкой.
- Построить запись. Принтер, сопло, высота слоя, температура камеры, ориентация печати и любые перерывы должны быть задокументированы.
- Рекорд отжига. Скорость изменения температуры, температура выдержки, время выдержки, скорость охлаждения и используемое приспособление должны быть прослеживаемы для детали или партии.
- Габаритный отчет. Критические характеристики следует измерять после отжига и окончательной обработки, а не до этого.
- Проверка материала. Данные о плотности, кристалличности или механических купонах могут подтвердить утверждение процесса, особенно для нового материала или критического применения.
- Неразрушающий обзор. Визуальный осмотр, массовый контроль и, где это оправдано, компьютерная томография или ультразвуковой контроль могут выявить внутренние пустоты или дефекты слоев.
Спросите, как поставщик справляется с неудачной сборкой или неудачной проверкой. Деталь из PEEK, которая после отжига вышла за пределы допуска, не должна быть спокойно переработана без нового плана проверки. Покупатель должен знать, была ли деталь списана, переработана или принята с отклонением. Такой уровень дисциплины более ценен, чем глянцевая брошюра.
Конфиденциальность также важна для качественного разговора. Детали из PEEK часто используются при разработке новых продуктов, а чертежи могут раскрыть функцию сборки. Поставщик, который занимается глобальной OEM-работой, должен иметь четкий подход к управлению файлами, доступу и коммуникации по проекту. Покупателю не придется выбирать между прозрачностью процесса и защитой интеллектуальной собственности.
Где Цзяхэн подходит для программы высокопроизводительной сборки
Компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. работает как универсальный партнер по точному производству, а не как типография с одним процессом. Опубликованный спектр услуг охватывает 3D-печать, обработку на станках с ЧПУ, вакуумное литье и тиражирование, а также обработку поверхности. Эта комбинация полезна, когда оценка PEEK превращается в более широкую программу с полимерными прототипами, металлическими брекетами, копиями силиконовых форм и косметической отделкой.
Опубликованная линейка материалов для 3D-печати включает смолы SLA, смолы DLP, нейлон SLS, металл SLM и пластики FDM. В FDM страницы материалов включают стандартные PLA, PETG и ABS, а также высокотемпературные варианты, такие как HT-PLA, PAHT-CF и PPS-CF. В ассортимент SLS входят черный нейлон, белый нейлон и нейлон со стекловолокном. Ассортимент SLM включает алюминиевые сплавы, нержавеющую сталь, титановые сплавы и инструментальную сталь. Эти маршруты не заменяют проверенный процесс PEEK, но предоставляют покупателю практические альтернативы, когда приложению не требуется полный конверт PEEK.
Для программы, которая начинается с требования, подобного PEEK, первым шагом является отделение обязательных свойств от предпочтительного материала. Если химическая стойкость и непрерывное нагревание имеют важное значение, PEEK может оставаться эталоном. Если детали в первую очередь необходимы жесткость, термостойкость и легкая конструкция, может быть достаточно PPS-CF или PAHT-CF. Если детали требуется прочность или теплопроводность на уровне металла, лучшим вариантом может быть SLM-титан или нержавеющая сталь. Если в проекте требуется гладкая косметическая поверхность или корпус соответствующего цвета, варианты отделки поверхности становятся частью плана.
Jiaheng также поддерживает фрезерную обработку с ЧПУ, токарную обработку с ЧПУ и прецизионную фрезерную обработку с ЧПУ, что важно для деталей из PEEK, которым после печати требуется плотная стыковка. Вакуумное литье и копирование силиконовых форм могут способствовать производству мостов или копий небольших объемов, если позволяют материал и геометрия. Покраска, покрытие, лазерная гравировка, полировка, пескоструйная обработка, гальваника, анодирование и прозрачная обработка деталей завершают постобработку. Ценность не в том, что каждый проект использует все службы; дело в том, что передача операций между печатью, механической обработкой, отделкой и проверкой может осуществляться в одном месте.
Поскольку PEEK не указан на страницах опубликованных материалов, покупатель, у которого есть обязательное требование PEEK, должен сообщить об этом заранее. Команда может просмотреть рисунок, температуру, химическое воздействие, допуск и объем, а затем подтвердить, подходит ли PEEK или аналогичный маршрут более практичен. Этот разговор более полезен, чем принуждение каждой высокопроизводительной детали к одному названию материала.
Поиск деталей из PEEK, напечатанных на 3D-принтере: производитель, поставщик или оптовик?
Слова «производитель», «поставщик» и «оптовый торговец» часто используются как синонимы при поиске поставщиков, но для изготовленной на заказ детали из PEEK они означают разные вещи. Производитель контролирует процесс печати, термического цикла, обработки и проверки. Поставщик может координировать работу, но не владеть процессом. Оптовому торговцу больше интересны стандартные формы, нити или компоненты каталога, чем напечатанная на заказ деталь с записью о проверке. Для критически важного компонента PEEK покупатель должен знать, кто на самом деле контролирует процесс.
Это не означает, что поставщик не может быть полезен. Способный поставщик может управлять коммуникацией, документацией по качеству, логистикой и множеством процессов. Риск возникает, когда покупатель предполагает, что поставщик является производителем, а затем обнаруживает, что запись процесса контролируется третьей стороной. Спросите напрямую: кто печатает деталь, кто ее отжигает, кто ее обрабатывает и кто подписывает отчет о проверке? Если ответ меняется на каждом этапе, ответственность за качество должна быть четкой.
Хороший запрос цен на 3D-печать PEEK должен включать чертеж, функцию детали, рабочую температуру, химическое воздействие, ожидаемый срок службы, критические размеры, требования к поверхности, уровень контроля и целевое количество. Также следует указать, является ли PEEK обязательным или поставщик может предложить альтернативу. Последний пункт может существенно сэкономить время и деньги.
Для глобальных программ OEM заранее добавьте коммерческие требования: Инкотермс, упаковка, маркировка, конфиденциальность и контроль изменений. Низкая цена за штуку может быть сведена на нет поставкой, которая прибывает без необходимой документации или детали, которую невозможно отследить до партии материала. Решение о выборе поставщика должно основываться на общем объеме поставленного пакета, а не только на строке предложения.
Области применения, в которых 3D-печать PEEK занимает свое место
PEEK часто оценивается в автомобильной, аэрокосмической, нефтегазовой, полупроводниковой, медицинской технике, робототехнике и промышленном оборудовании. Общей нитью не является какая-то одна отрасль; это сочетание тепла, химикатов, износа и веса. Детали, воспринимающие только воздух комнатной температуры, возможно, не нуждаются в PEEK. Деталь, которая подвергается воздействию горячей жидкости, многократной очистке или постоянной нагрузке при повышенной температуре, имеет более прочный корпус.
В автомобильном и промышленном оборудовании PEEK можно рассматривать для изготовления подкапотных компонентов, уплотнений, втулок, изнашиваемых накладок и приспособлений, которые подвергаются воздействию тепла или химикатов. В нефтегазовой отрасли химическая стойкость и стабильность размеров могут иметь значение для уплотнений, изоляторов и скважинных компонентов, хотя требования к валидации являются строгими. В производстве полупроводников и электроники PEEK может использоваться при работе с пластинами, испытательных приспособлениях и изолирующих деталях, где большое значение имеют образование частиц и химическое воздействие. В медицинском оборудовании PEEK используется в инструментах и компонентах устройств, но приложения, контактирующие с пациентами или имплантируемые, требуют регулирования, отдельного от процесса печати.
Программы робототехники и дронов или eVTOL часто начинаются со снижения веса. PEEK может быть полезен там, где детали из высокотемпературного полимера также должны быть прочными и химически стойкими, но он автоматически не является самым легким или экономичным выбором. Высокотемпературный компаунд из углеродного волокна, металлическая добавка или конструкция из обработанного алюминия могут быть лучшими для данного кронштейна или корпуса. Правильный ответ зависит от пути нагрузки, термического воздействия и объема производства.
Бытовая электроника — еще одна область, в которой следует усомниться в выборе материала. PEEK может обеспечить термостойкость и стабильность размеров внутренних приспособлений, но косметические корпуса часто требуют отделки поверхности и контроля цвета, что может быть проще с другими полимерами. Если деталь является функциональным внутренним компонентом, использование PEEK может быть оправдано. Если это видимая оболочка, стоимость отделки и риск дефектов поверхности могут перевесить выгоду от материала.
Распространенным видом отказа является указание PEEK для каждого высокопроизводительного приложения без проверки фактического состояния эксплуатации. Лучший подход — составить список требований, ранжировать их и протестировать два верхних маршрута материалов. Это требует больше работы на стороне пользователя, но снижает вероятность того, что дорогостоящая деталь решит неправильную проблему.
Часто задаваемые вопросы: 3D-печать полиэфир-эфир-кетон
Возможна ли 3D-печать полиэфирэфиркетонов на обычном настольном принтере?
Обычно нет. PEEK нуждается в высокотемпературном хотэнде, обогреваемой камере, рабочей поверхности, устойчивой к нагреву, и стратегии контролируемого охлаждения. Стандартный настольный принтер может достигать высокой температуры сопла при печати на бумаге, но он часто не может поддерживать температуру камеры или управлять тепловой нагрузкой для обеспечения надежной печати. Даже на мощной машине этот процесс требует проверенного профиля и отжига после печати.
Какая температура сопла и камеры необходима для PEEK?
Точные значения зависят от марки и принтера, но обработка PEEK значительно превосходит стандартные инженерные пластики. Температура сопла обычно превышает 350°С, а температура камеры часто находится в диапазоне от 150°С до 200°С. В некоторых процессах используется более низкая температура камеры и используется отжиг. Покупателям следует запрашивать подтвержденное окно поставщика, а не один номер, скопированный из таблицы данных.
Почему PEEK требует отжига после печати?
Отжиг может повысить кристалличность и снять остаточные напряжения от послойного наращивания. Это может улучшить стабильность размеров и поддержать профиль свойств, ожидаемый приложением. Риск состоит в том, что плохо контролируемый отжиг может деформировать деталь. Цикл должен соответствовать геометрии и толщине стенки с проверкой размеров после цикла.
Является ли PEEK, напечатанный на 3D-принтере, таким же прочным, как PEEK, обработанный механической обработкой?
Не автоматически. Экструзия материала создает границы слоев, поэтому деталь может быть анизотропной. Напечатанная и отожженная деталь из PEEK может хорошо работать при сжатии или в направлениях, совпадающих со слоями, но она может не соответствовать обработанной детали во всех направлениях. Для высоконагруженных деталей при проектировании следует учитывать ориентацию слоев и может потребоваться механическая обработка, более толстые секции или другой процесс.
Можно ли обрабатывать детали из PEEK после 3D-печати?
Да. Многие высокопроизводительные детали печатаются по форме, близкой к чистой, а затем обрабатываются на критических стыках. Это может улучшить допуск, плоскостность и чистоту поверхности. План обработки должен учитывать напряженное состояние печатного материала и цикл отжига, а окончательный контроль должен проводиться после всех этапов термической обработки и обработки.
Сколько стоит 3D-печать PEEK?
Не существует полезной единой цены без геометрии и уровня проверки. Материал, машинное время, удаление подложки, отжиг, механическая обработка, проверка и риск брака — все это вносит свой вклад. Маленькая, простая часть и большая, важная часть могут сильно различаться. Лучший подход — указать деталь с четким планом проверки и отдельным допуском на проектирование и отделку.
Являются ли продукты PEEK безопасными или биосовместимыми?
Не рассматривайте «PEEK» как полное одобрение. Контакт с пищевыми продуктами и медицинское применение зависят от конкретного сорта, добавок, обработки, очистки и регулирования. Напечатанная деталь также может иметь характеристики поверхности и пористости, которые отличаются от обработанной или отлитой детали. Эти приложения требуют специальной проверки соответствия, а не только названия материала.
В чем разница между PEEK и PPS-CF для 3D-печати?
PEEK обычно предлагает более высокий предел свойств, особенно по термо- и химической стойкости, но также требует большего контроля процесса и затрат. PPS-CF — это высокотемпературный компаунд из углеродного волокна, который может быть практичным выбором для креплений, кронштейнов и химически подвергающихся воздействию деталей, для которых не требуется полная оболочка из PEEK. Правильный выбор зависит от условий эксплуатации и плана валидации.
Как мне запросить ценовое предложение у производителя 3D-печати PEEK?
Отправьте чертеж, функцию, рабочую температуру, химическое воздействие, критические размеры, требования к поверхности, уровень контроля и целевое количество. Укажите, является ли PEEK обязательным или могут быть предложены альтернативы. Спросите, кто контролирует печать, отжиг, механическую обработку и проверку. Эта информация даст более полезную цитату, чем просто рисунок.
Поставляет ли Jiaheng 3D-печать из PEEK?
PEEK не указан на страницах опубликованных материалов. Доступные маршруты включают нейлон SLS, PPS-CF, PAHT-CF, другие пластики FDM, смолы SLA и DLP, металлы SLM, обработку на станках с ЧПУ, вакуумное литье и обработку поверхности. Если PEEK является обязательным, поделитесь требованиями к заявке, чтобы команда могла подтвердить, подходит ли он или сопоставимый маршрут более практичен.
Продолжайте исследовать производственный маршрут
Если вы сравниваете требования PEEK с другими высокопроизводительными маршрутами, это помогает увидеть весь диапазон процесса до того, как будет принято решение о выборе материала. Универсальная производственная платформа позволяет сравнивать печать полимерами, печать металлами, обработку на станках с ЧПУ и обработку поверхности в ходе одного разговора о качестве.
Самый полезный следующий шаг — сопоставить чертеж и условия эксплуатации. Это дает поставщику достаточно информации, чтобы без догадок рекомендовать PEEK, жаропрочный компаунд, металлический маршрут или механически обработанную конструкцию. Это также дает покупателю четкую основу для сравнения цены, времени выполнения заказа и риска.
3D-печать полиэфирэфиркетонов — хороший вариант для правильной детали, но это не путь к инженерному решению. Материал требует контролируемой сушки, стабильного тепла в камере, продуманной ориентации, документированного отжига и проверки после термической обработки. Это наказывает за предположения. Поставщик, который может объяснить эти элементы управления, более ценен, чем тот, кто просто указывает PEEK на странице материала.
Для покупателей практический путь — определить функцию, ранжировать требования и сравнить как минимум два маршрута. PEEK может быть правильным ответом на вопрос о химическом уплотнении, теплоизоляционном материале или изнашиваемой детали. PPS-CF, PAHT-CF, нейлон SLS, металл SLM, прецизионный станок с ЧПУ или их комбинация могут быть лучшим решением для кронштейна, корпуса, приспособления или прототипа. Цель не в том, чтобы избежать PEEK. Цель состоит в том, чтобы использовать его там, где его свойства решают реальную проблему и где процесс можно проверить.
-
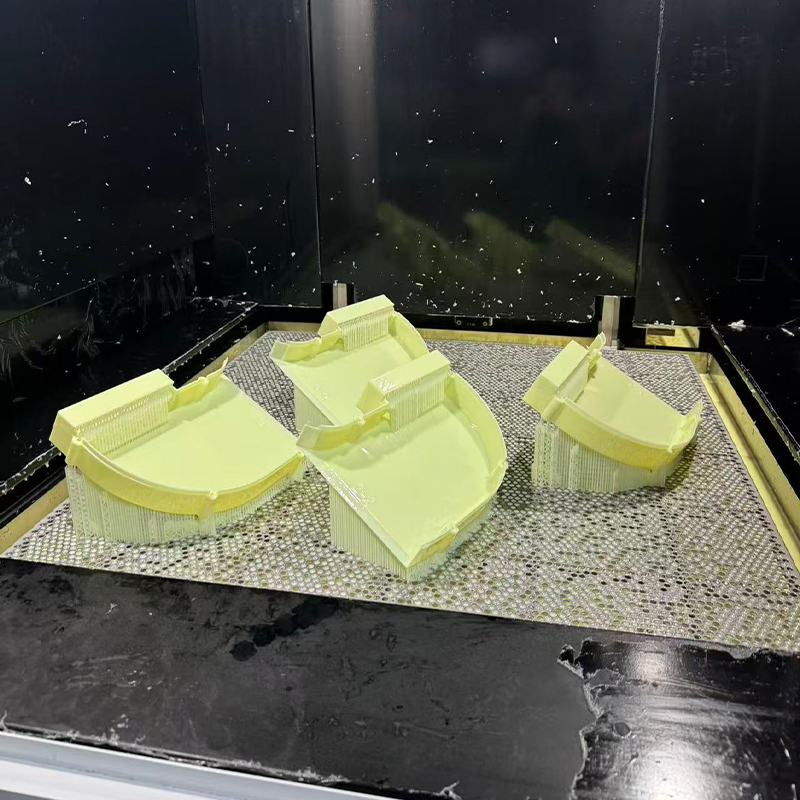 Желтая ABS-подобная смола Услуги 3D-печати
-
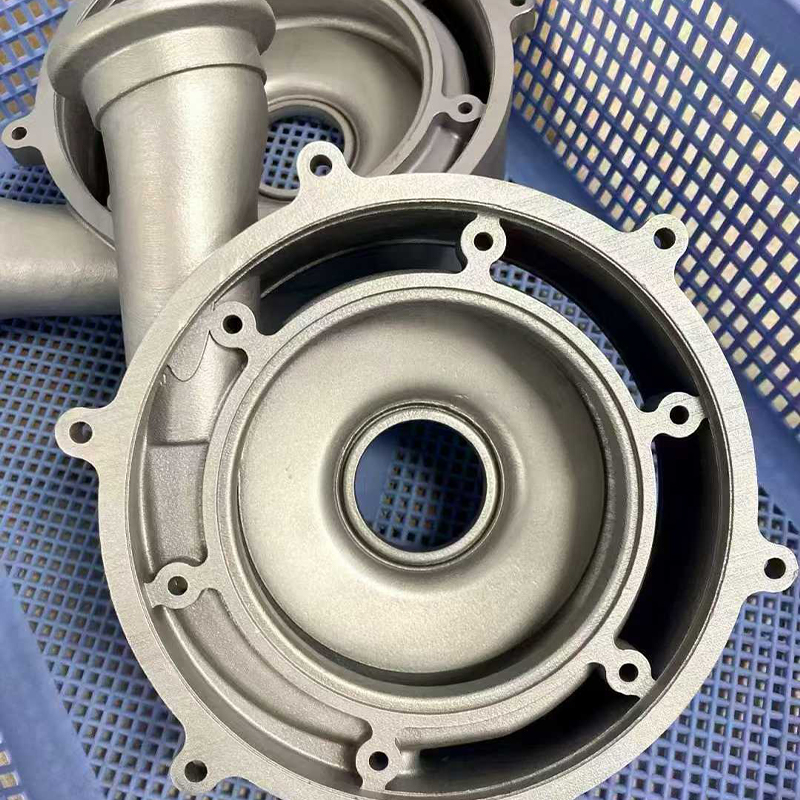 Услуги 3D-печати из нержавеющей стали 316L
-
 PPS+CF Услуги 3D-печати из материала, армированного углеродным волокном
-
 HT-PLA Высокотемпературный материал PLA Услуги 3D-печати
-
 Услуги 3D-печати стандартными материалами FDM (PLA, PETG, ABS)
-
 Инструментальная сталь H13/S136 Услуги 3D-печати
Контактная информация
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ДОБАВИТЬ
-

Здание 7, № 188, участок Хунни улицы Чжа Ван, район Данху, город Пинху, город Цзясин, провинция Чжэцзян, Китай
Авторское право© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Производители интегрированных интеллектуальных производственных платформ OEM/ODM
