- Услуги 3D-печати

- Услуги по обработке с ЧПУ

- Услуги вакуумного литья

- Услуги по отделке поверхности

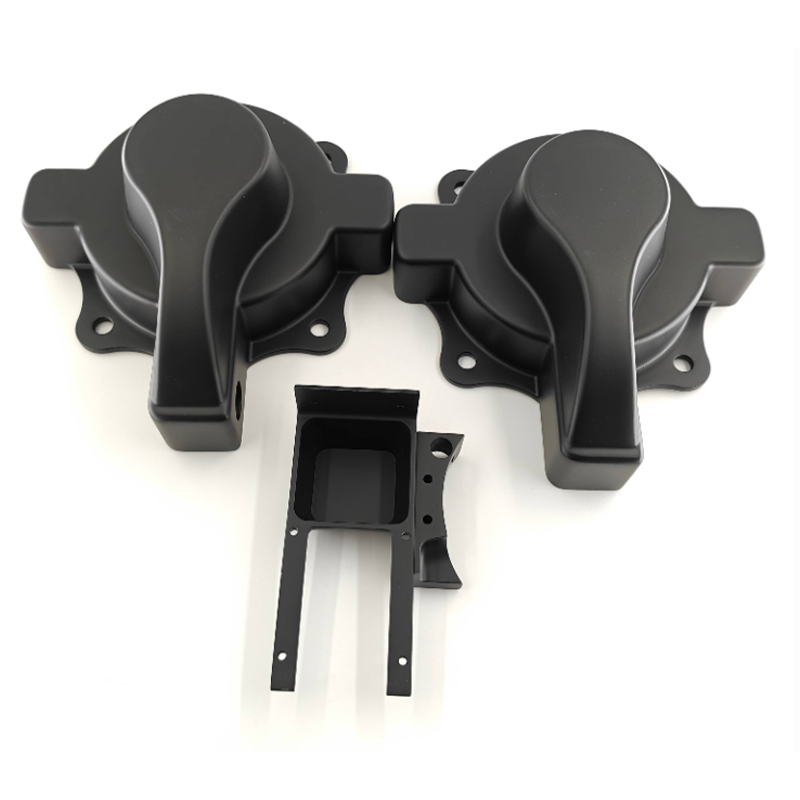
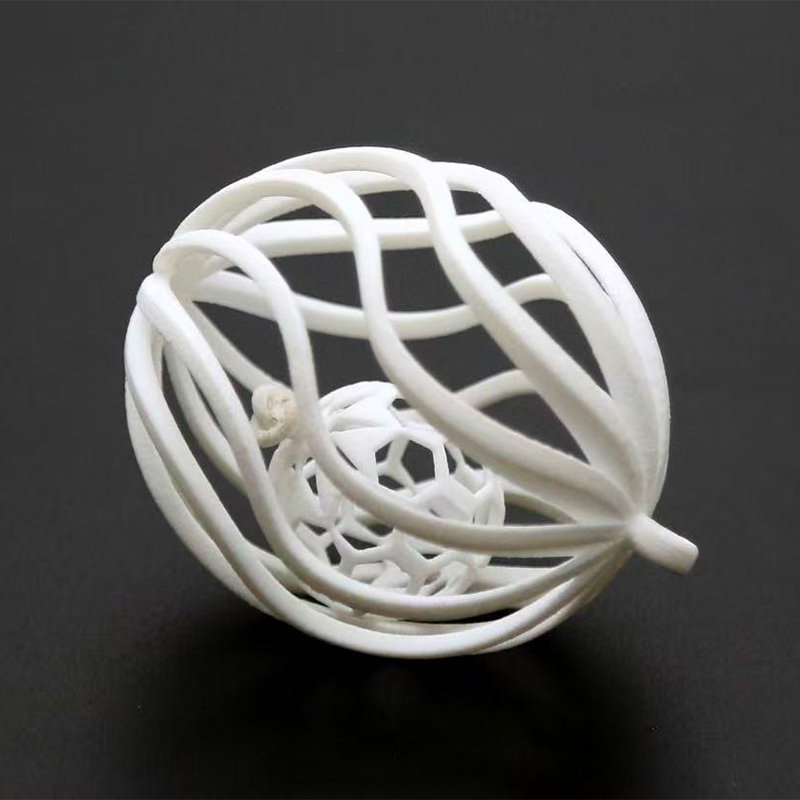
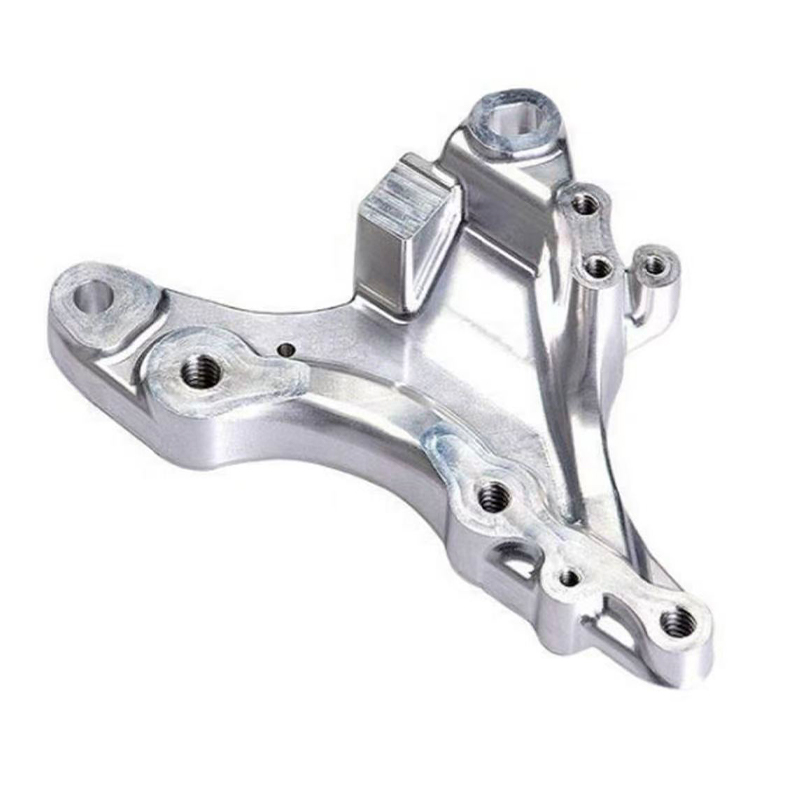
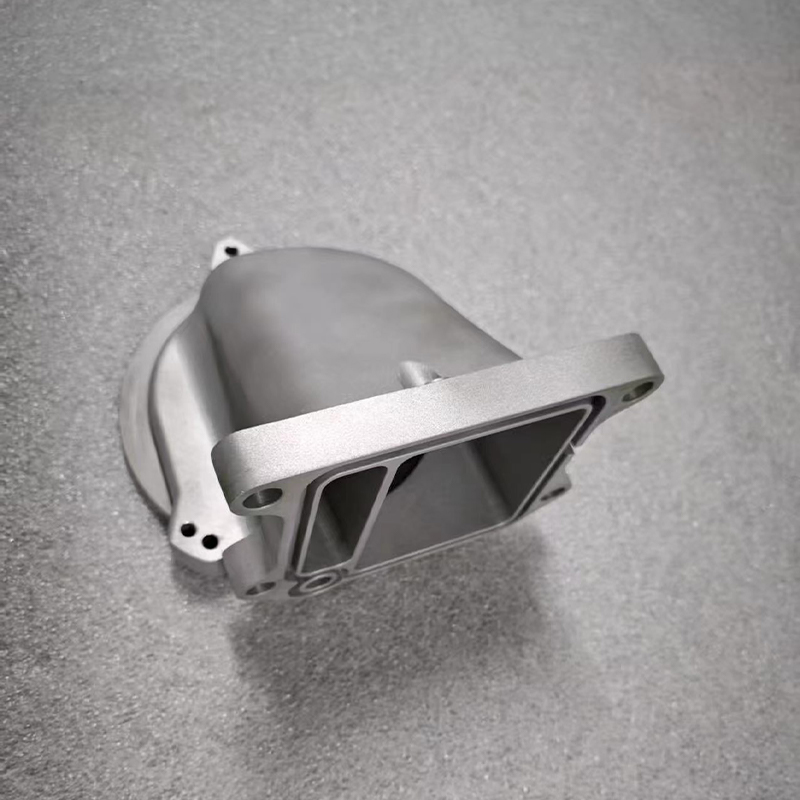
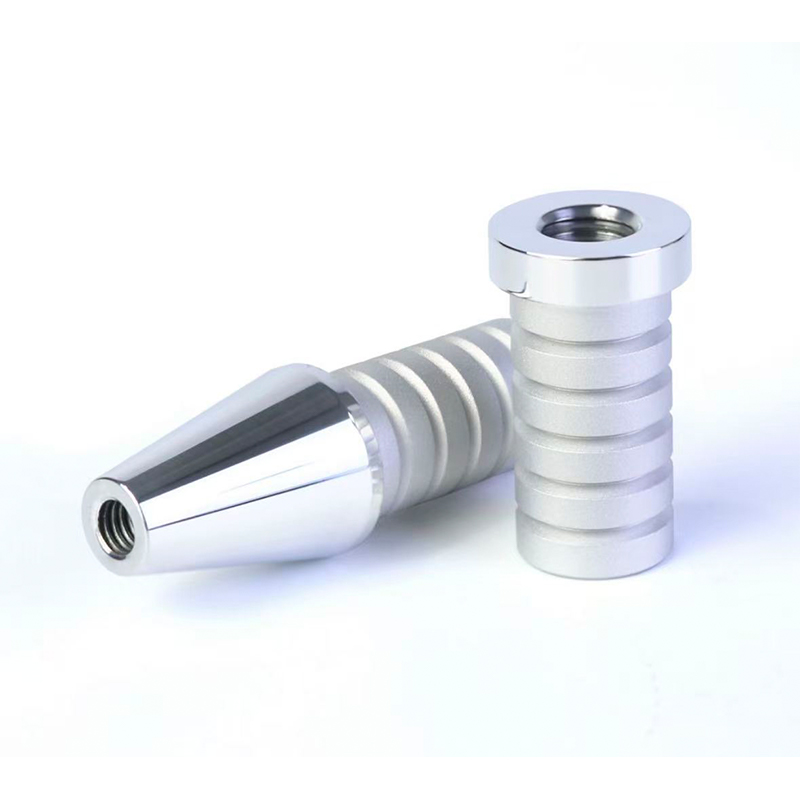
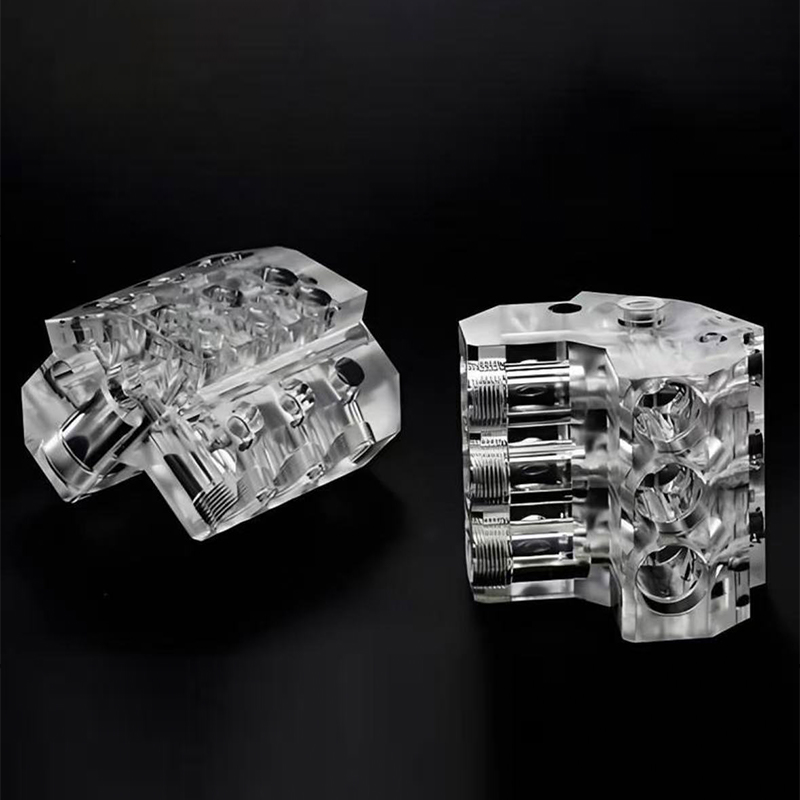
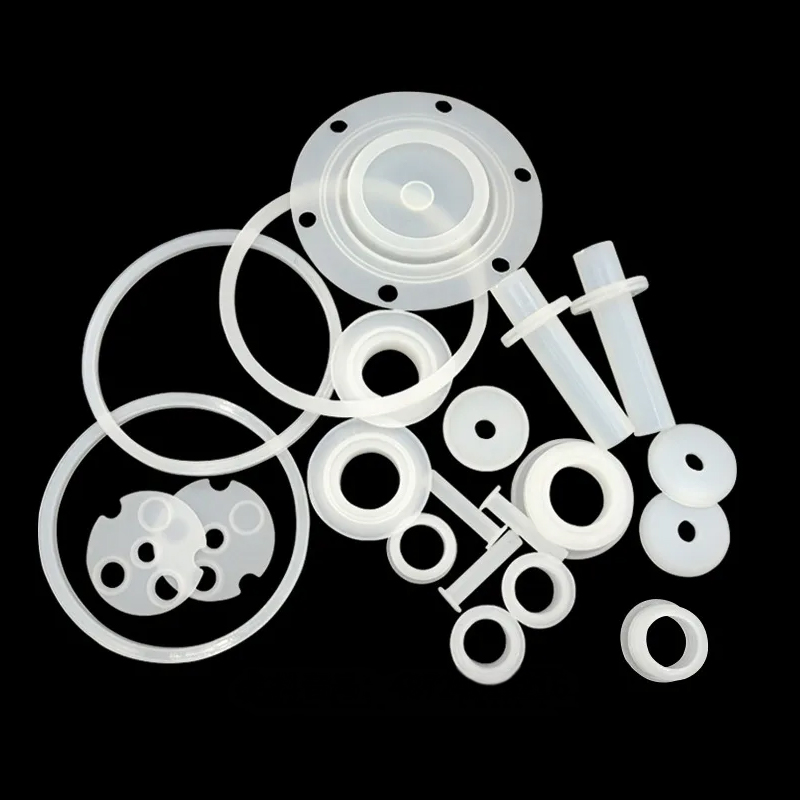
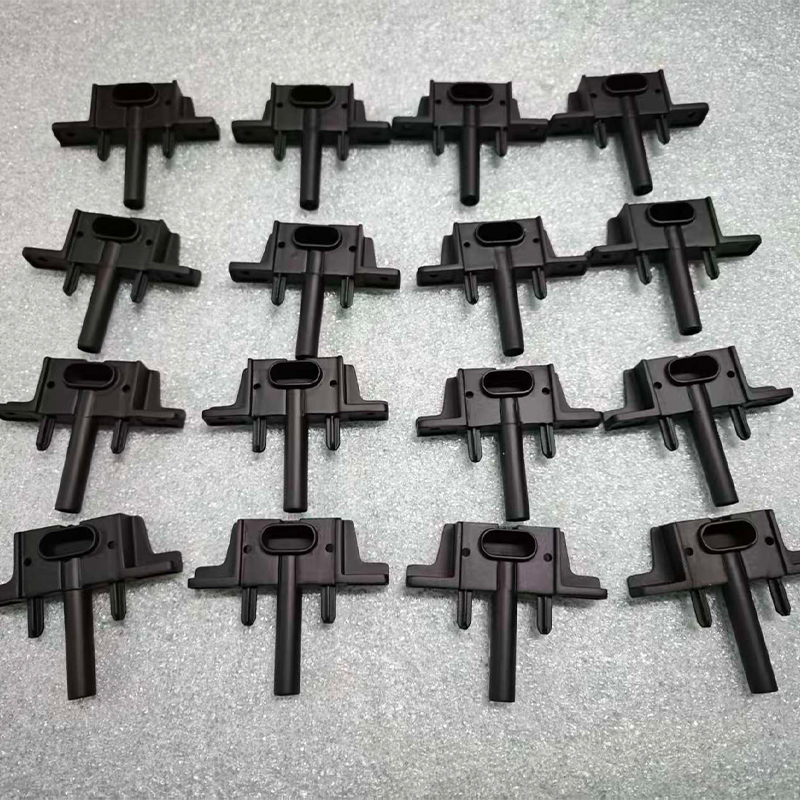
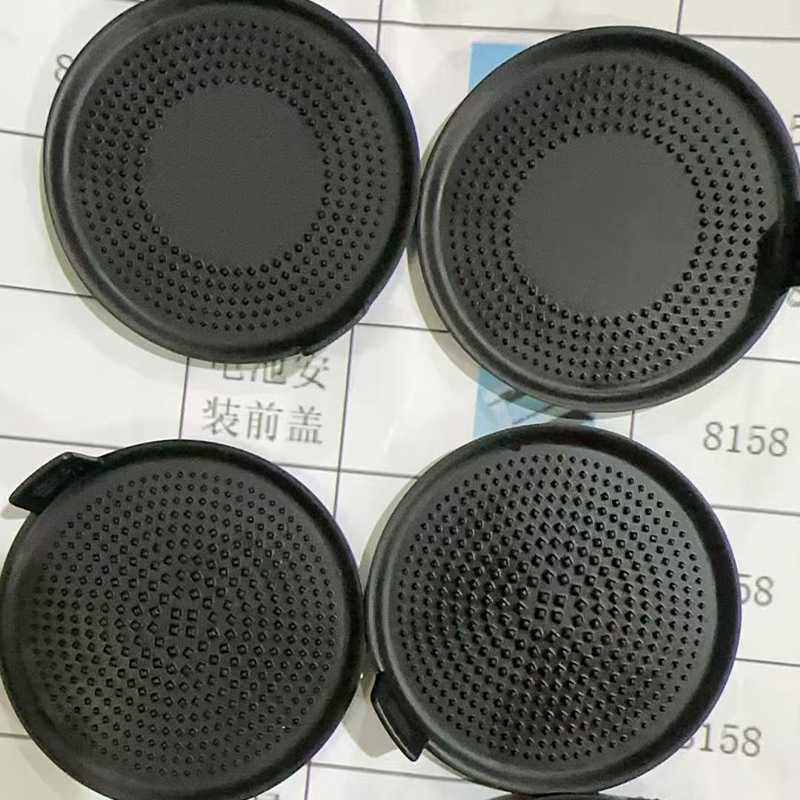
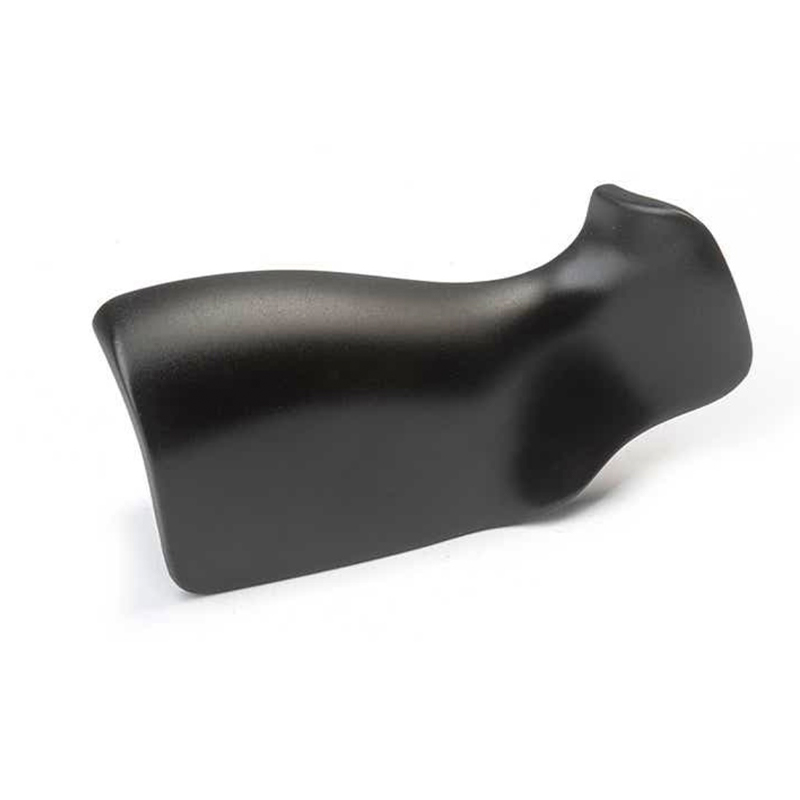
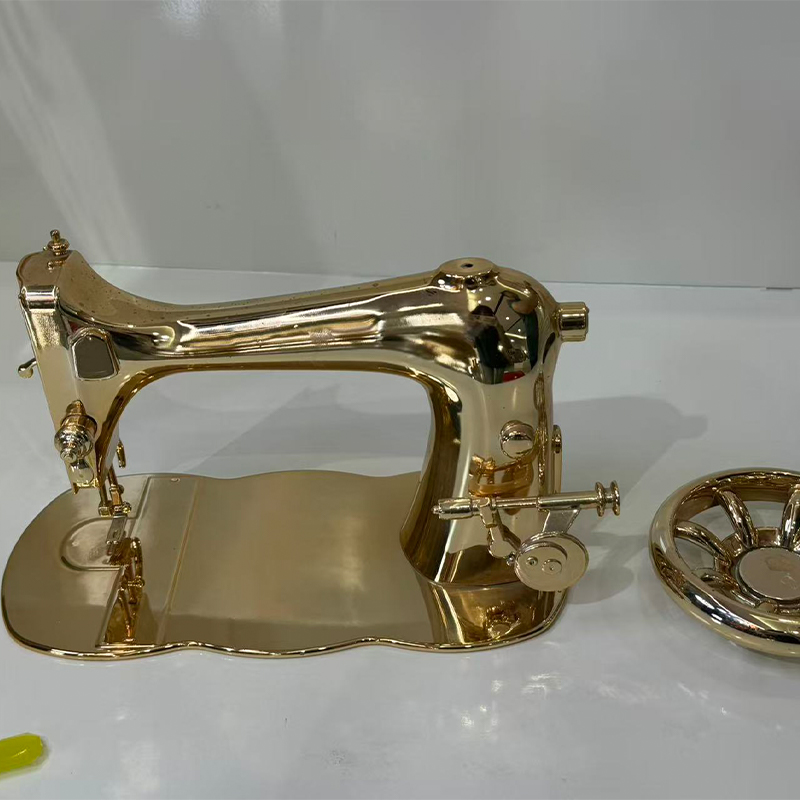
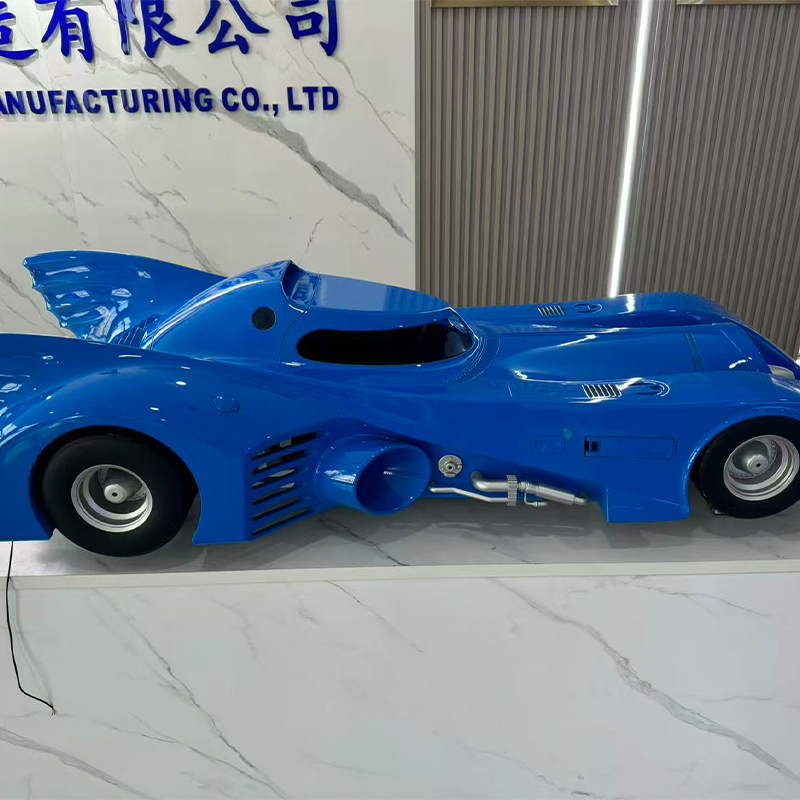
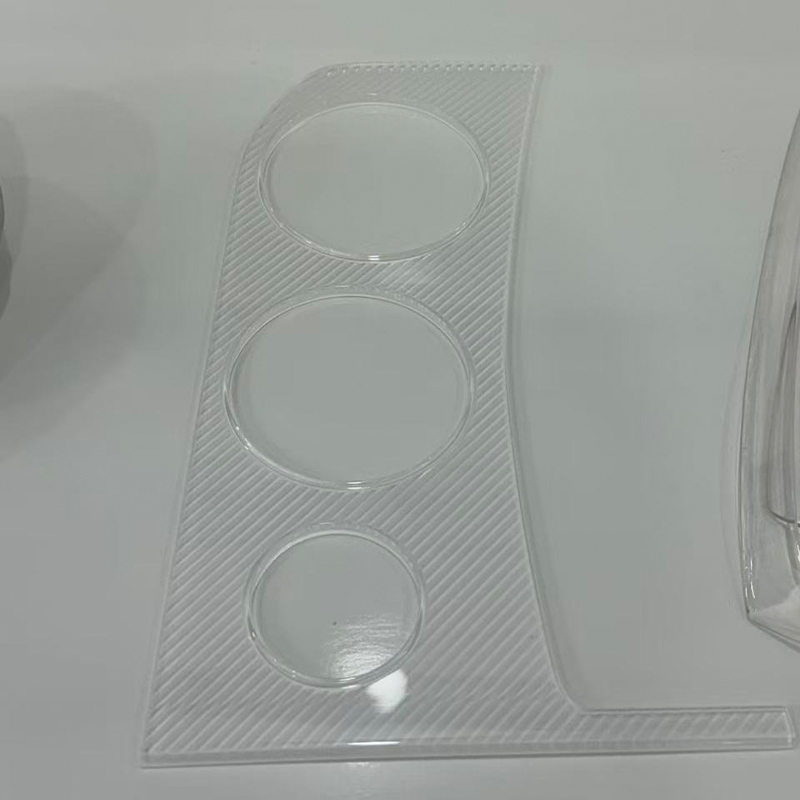
Руководство производителя услуг 3D-печати и обработки с ЧПУ в Китае
Прямой ответ: что на самом деле дает интегрированная интеллектуальная производственная платформа
Если вы закупаете детали из Китая Услуги 3D-печати Производитель, самое полезное, что нужно знать, это: маршрут процесса имеет меньшее значение, чем то, контролирует ли один поставщик всю цепочку от цифрового файла до готовой, проверенной детали. . Покупатель, который отправляет модель одному поставщику для печати, отправляет готовую продукцию второму поставщику для обработки, а затем отвозит детали третьему поставщику для покраски, обычно теряет от семи до двенадцати рабочих дней только на передачи, и каждая передача — это место, где ответственность за допуск становится неоднозначной. Интегрированная интеллектуальная производственная платформа устраняет эти пробелы, проводя проверку конструкции, аддитивное производство, субтрактивную обработку, копирование силиконовых форм, обработку поверхности и контроль размеров в рамках одной производственной системы с единым отчетом о качестве.
На практике это означает одно инженерное обсуждение вместо трех, один комплект чертежей, интерпретируемый в одном направлении, и одну сторону, ответственную за то, что отверстие выходит за пределы размера на 0,05 мм. Для инженеров, оценивающих поставщиков услуг 3D-печати, контрольный список краток и конкретен: могут ли они печатать из смолы, нейлона и металла; могут ли они следовать за напечатанной деталью с помощью обработки на станке с ЧПУ критически важных элементов; могут ли они перейти к мелкосерийному производству без использования жесткого инструмента; и могут ли они все это задокументировать. Поставщик, который отвечает «да» на все четыре вопроса, предлагает универсальные решения для точного производства а не цех с одним процессом.
В оставшейся части этой статьи объясняется, как работает каждая функция, где каждая из них является правильным выбором, какую точность и время выполнения вы можете реально ожидать, а также как оценить китайского производителя услуг по обработке с ЧПУ или китайского поставщика услуг по промышленной 3D-печати, прежде чем передать им программу. Каждая приведенная ниже рекомендация написана для технического покупателя, которому приходится отстаивать свое решение о выборе поставщика внутри компании.
Почему фрагментированный источник поставок обходится дороже, чем кажется на первый взгляд
Большинство отделов закупок сравнивают поставщиков по указанной позиции для одной операции. Это сравнение является неполным, поскольку реальная нагрузка фрагментированной цепочки поставок приходится на промежутки между операциями: повторное предложение, переоборудование, повторная проверка, транспортировка между заводами и инженерные часы, потраченные на перевод предположений одного поставщика на язык другого поставщика. Деталь, требующая печати, механической обработки, дробеструйной обработки и покраски, проходит через четыре очереди планирования, когда она разделена между четырьмя поставщиками, и время очереди почти всегда превышает время процесса.
Объединение с одной службой промышленной 3D-печати, которая также управляет линиями механической обработки и отделки, меняет арифметику. Данные крепления, созданные для напечатанной заготовки, повторно используются на этапе обработки. Сертификаты материалов следуют за деталью, а не приходят отдельно по электронной почте. Несоответствия выявляются на станции, которая их создала, а не через три недели у нижестоящего поставщика. В типичных программах с небольшим объемом консолидация сокращает общее время, прошедшее от выпуска файла до проверенной детали, на 35–50 процентов. , даже если время отдельных процессов не изменилось.
Где на самом деле проходят дни
В приведенной ниже таблице сравниваются типичные сроки выполнения заказов для распространенных технологических маршрутов, измеренные с момента выпуска технологического файла до момента упаковки деталей для отправки. Это рабочие дни на одну работу в нормально загруженном цехе, а не теоретические минимумы.
Некоторые вещи стоит вычитать из этой диаграммы, а не бегло мимо нее. Во-первых, печать смолой — это самый быстрый путь к физическому объекту, поэтому услуга печати 3D-моделей остается услугой по умолчанию для ранних проверок формы и соответствия, когда механическая нагрузка еще не является проблемой. Во-вторых, детали из аддитивных металлов и детали, обработанные из нержавеющей стали, сходятся примерно в одно и то же время, поскольку в обоих случаях преобладает постобработка, а не этап первичной формовки: металлические отпечатки требуют снятия напряжений, удаления поддержек и часто чистовой обработки, в то время как обработка нержавеющей стали требует более медленных подач, большего количества смен инструмента и удаления заусенцев. В-третьих, маршрут изготовления силиконовых форм — самый длинный путь на диаграмме, но это число охватывает пятьдесят готовых копий, а не одну, поэтому время изготовления одной детали на сегодняшний день является самым низким из шести. В-четвертых, разрыв между обработкой алюминия и нержавеющей стали — это не артефакт планирования, а физический фактор, и любой поставщик, который называет их идентичными, не задумывался об этой работе. Наконец, ни одна из этих цифр не улучшится существенно при выборе более быстрой машины; они улучшаются за счет устранения ожидания между этапами, а именно для этого и предназначена интегрированная платформа.
Набор возможностей профессиональных услуг 3D-печати
Фраза «услуги 3D-печати» охватывает семейство процессов, которые объединяет только идея слоя за слоем строительного материала. Их допуски, характеристики поверхности, свойства материалов и экономические выгоды сильно различаются, и выбор неправильного варианта является наиболее распространенной причиной разочарования среди новичков. Опытный производитель услуг 3D-печати в Китае не просто примет файл и распечатает его на любой машине, которая простаивает; он спросит, какая деталь должна выжить, сколько их необходимо и что происходит с деталью после того, как она покинет камеру сборки.
Процессы обработки смолы для визуальной и пространственной точности
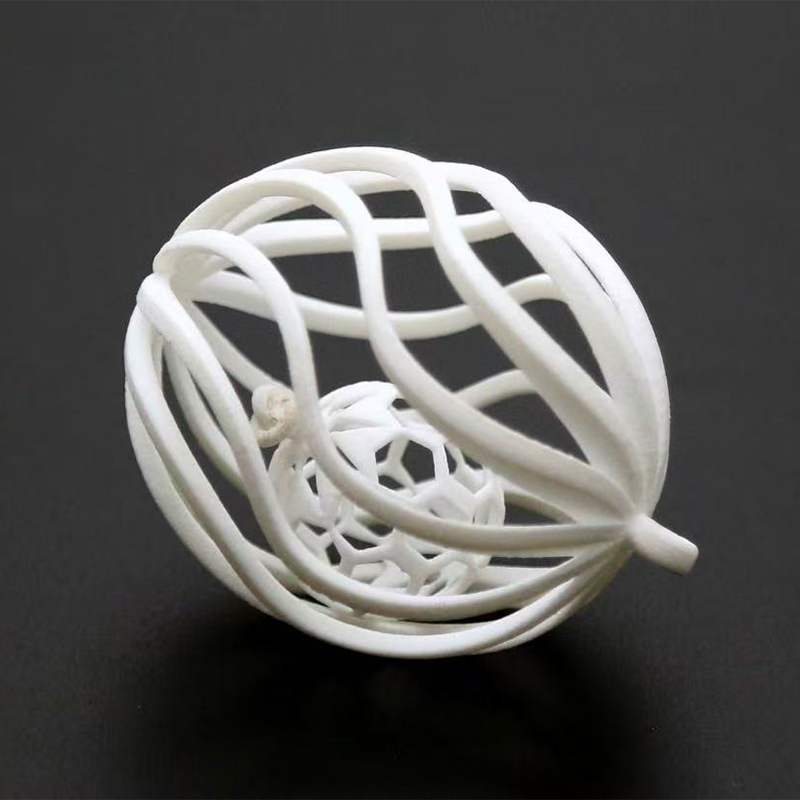
Стереолитография и связанные с ней технологии смол позволяют получить самые гладкие поверхности, доступные в аддитивном производстве, с высотой слоев обычно от 0,025 мм до 0,1 мм. Это делает их подходящим инструментом для создания моделей внешнего вида, прозрачных световодов, тонких решетчатых структур и эталонных шаблонов, предназначенных для силиконовых форм. Компромисс является механическим: стандартные смолы сравнительно хрупкие и теряют жесткость при повышенных температурах, поэтому деталь из смолы обычно является устройством связи или рисунком, а не несущим компонентом. Конструкционные смолы с более высокой теплоотдачей и повышенной прочностью сокращают этот разрыв, и они являются подходящей спецификацией, когда напечатанную деталь приходится неоднократно подвергать испытаниям на испытательном стенде.
Процессы изготовления нейлоновых порошков для функциональных деталей
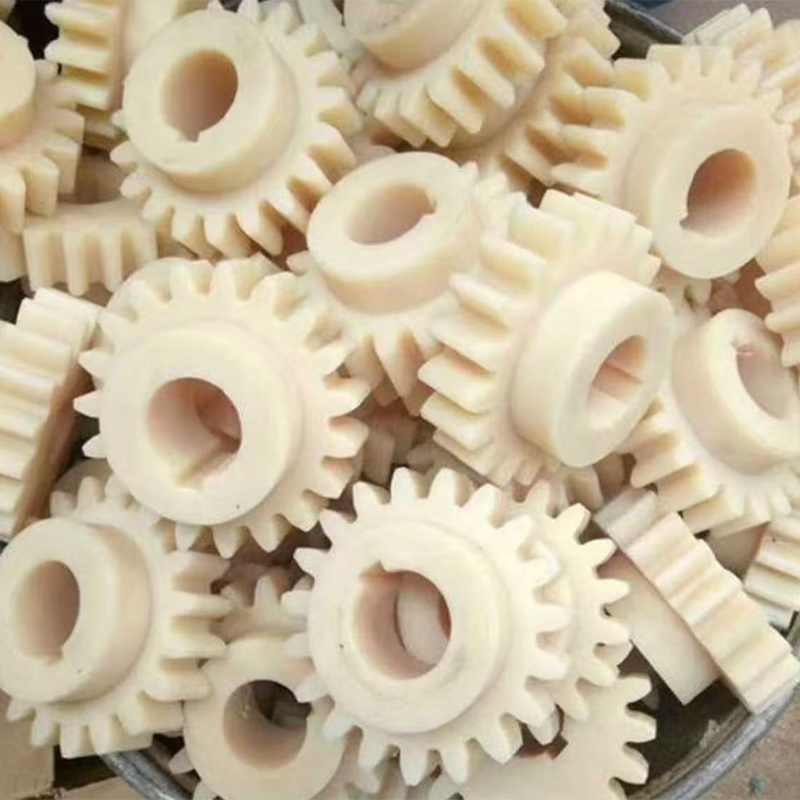
Процессы производства нейлона с порошковым слоем производятся без опорных конструкций, что позволяет проектировщику размещать сложную геометрию, внутренние каналы и «живые» петли, которые ни один другой метод не может производить экономично. Детали имеют равномерную матовую поверхность и достаточно изотропные свойства, чтобы служить настоящими функциональными компонентами: кронштейны, воздуховоды, корпуса, приспособления и крышки конечного использования. Марки нейлона со стеклонаполнителем и углеродом повышают жесткость и стабильность размеров приспособлений, которые должны удерживать опорную точку под прижимной нагрузкой. Для инженеров важным свойством является не предел прочности на разрыв, а возможность объединить десятки разнородных деталей в одну сборку и получить их все в одном четырехдневном окне .
Аддитивное производство металлов для геометрии, которая не может быть обработана механической обработкой
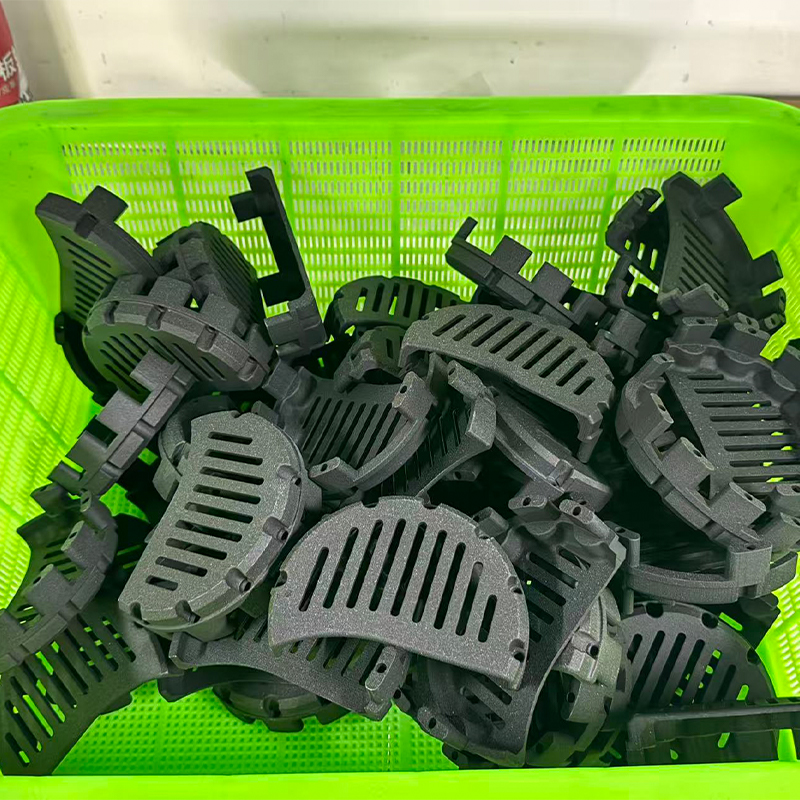
Печать металлом занимает свое место, когда деталь содержит конформные каналы охлаждения, внутренние коллекторы, оптимизированные по топологии пути нагрузки или тонкостенные решетки, до которых фрезерный станок просто не может добраться. Алюминиевые сплавы, нержавеющие стали, инструментальные стали и титан подвергаются регулярной обработке. Дисциплина, которая отличает серьезного поставщика от случайного, - это постобработка: правильное снятие напряжений перед тем, как деталь покинет сборочную плиту, контролируемое удаление опор, горячее изостатическое прессование там, где важна пористость, и чистовая обработка каждой поверхности уплотнения, седла подшипника и резьбового отверстия. Металлический отпечаток, не прошедший чистовую обработку, никогда не следует рассматривать как прецизионный компонент.
Соответствие процесса требованиям: сравнительная таблица
В таблице ниже приведены практические возможности каждого маршрута, поскольку они обычно предоставляются службой промышленной 3D-печати, которая также управляет линиями механической обработки и формования. Допуски указаны как обычно достижимые для хорошо спроектированной геометрии, а не как абсолютные пределы, и они предполагают, что деталь была проверена на технологичность до того, как задание будет выпущено.
| Маршрут процесса | Типичный допуск | Исходная поверхность | Семейство материалов | Хозяйственная партия |
|---|---|---|---|---|
| Смола SLA | ±0,1 мм | Ra 3–6 мкм | Стандартная и инженерная смола | 1–20 |
| Нейлоновая пудровая кровать | ±0,2 мм | Ra 10–15 мкм | PA12, PA11, нейлон с наполнителем | 1–500 |
| Металлический лазерный порошковый слой | ±0,2 мм | Ra 8–20 мкм | Алюминий, нержавеющая сталь, инструментальная сталь, титан | 1–100 |
| 3-осевая обработка с ЧПУ | ±0,02 мм | Ra 1,6–3,2 мкм | Алюминий, сталь, латунь, инженерный пластик | 1–2000 |
| 5-осевая обработка с ЧПУ | ±0,01 мм | Ra 0,8–1,6 мкм | Алюминий, нержавеющая сталь, титан, суперсплавы | 1–2000 |
| Реплика силиконовой формы | ±0,15 мм | Зеркала мастера | ПУ смолы, имитирующие АБС, ПП, резину | 20–200 |
Читайте таблицу по столбцу, а не по строкам. Столбец допусков показывает, почему чистовая обработка после печати не является обязательной для прецизионных элементов: лучший аддитивный допуск в списке по-прежнему на порядок меньше, чем при обычной 5-осевой обработке. . В колонке «Поверхность» объясняется, почему окрашенные косметические детали почти всегда начинаются с мастеров из смолы или обработанных заготовок, а не с нейлоновых отпечатков. Столбец «Пакет» чаще всего игнорируют покупатели, и именно он определяет, останется ли программа прибыльной по мере роста объемов.
Услуги крупномасштабной 3D-печати: строительство за пределами стандартных возможностей
Спрос на крупные услуги 3D-печати растет быстрее, чем объемы производства машин, и практическим ответом на проблему негабаритной геометрии редко является одна огромная машина. Это интеллектуальное секционирование: разделение модели по плоскостям, выбранным по структурным и косметическим соображениям, параллельная печать сегментов и их соединение или механическое соединение с расположенными в разрезе элементами. Если все сделано правильно, секционированная деталь прочнее и прямее, чем цельный отпечаток того же размера, потому что каждый сегмент испытывает меньший температурный градиент во время сборки.
В приведенной ниже таблице сравниваются самые длинные одиночные размеры, которые обычно достижимы на каждом маршруте, прежде чем разделение на секции станет необходимым. Это карта возможностей, а не рейтинг, и она показывает, почему крупномасштабная служба 3D-печати и отдел механической обработки являются естественными партнерами, а не конкурентами.
Эту таблицу стоит внимательно прочитать всем, кто указывает детали увеличенного размера. При экструзии большого формата достигается наибольший размер единичной детали из всех представленных аддитивных маршрутов, поэтому он доминирует в таких областях, как контрольные приспособления, формовочные инструменты, макетные корпуса и литейные модели, где допустимы допуски на размеры в десятых долях миллиметра. Портальное фрезерование достигает почти такой же глубины, а допуски примерно в двадцать раз ужесточаются, поэтому эти два процесса часто совмещаются: печать объемной формы, затем обработка базовых точек и сопрягаемых поверхностей на одной платформе. Системы с металлическим порошковым слоем расположены в нижней части оси размеров, что является самым большим препятствием для внедрения металлических добавок и причиной того, что большие металлические сборки обычно печатаются в виде сегментов и соединяются. Нейлон и промышленная смола занимают среднюю полосу, удобно покрывая корпусы большинства потребительских товаров и компоненты салона автомобиля одним целым. Практический вывод состоит в том, что Конверт сборки следует рассматривать как исходные данные для проектирования из первого сеанса САПР, а не как ограничение, обнаруженное при предложении. .
Услуги по индивидуальной обработке с ЧПУ: где действительно создается точность
Аддитивное производство создает геометрию; механическая обработка создает точность. Любой китайский OEM-поставщик станков с ЧПУ, которого стоит привлечь, должен быть в состоянии объяснить без подсказок, как они удерживают позицию между операциями, как они компенсируют износ инструмента в партии и как они проверяют первую деталь перед выпуском остальных. Эти три ответа расскажут о реальных возможностях больше, чем список марок машин.
Рекомендации по механообработке алюминия
Алюминий остается рабочей лошадкой для прототипов и мелкосерийного производства, поскольку он быстро режется, хорошо выдерживает допуски и допускает широкий спектр отделки. Эффективное обслуживание станков с ЧПУ для алюминия уделяет внимание трем деталям, которые отличают приемлемые детали от отличных: эвакуация стружки в глубокие карманы, где повторная резка стружки оставляет следы; толщина стенки относительно силы зажима, поскольку тонкие стенки прогибаются, а затем пружинят за пределами допуска; и правильный выбор между 6061, 7075 и 5052 в зависимости от того, является ли приоритетом обрабатываемость, прочность или формуемость. Хорошо спланированная алюминиевая деталь может быть перемещена из необработанного материала в готовый компонент за одну установку на 5-осном станке, что исключает ошибку при компоновке, которую могут возникнуть при трех отдельных установках.
Услуги станка с ЧПУ из нержавеющей стали и более твердых металлов
Услуги по обработке нержавеющей стали с ЧПУ требуют другого мышления. Упрочнение означает, что инструмент, который останавливается или трется вместо резки, создает закаленный слой, который разрушает следующий проход. Управление теплом, жесткая фиксация, более острая геометрия инструмента и продуманная стратегия подачи — все это имеет большее значение, чем просто скорость шпинделя. Для марок 316 и дуплексных марок время цикла может быть в два-три раза больше, чем у эквивалентной алюминиевой детали, поэтому честное время выполнения заказа от поставщика нержавеющей стали дольше и почему предложение, не учитывающее разницу, должно быть подвергнуто сомнению.
Почему услуги 5-осевой обработки с ЧПУ меняют разговор о дизайне
Одновременная работа по пяти осям позволяет фрезе приближаться к заготовке под постоянно меняющимися углами. Инженерные преимущества очевидны: более короткие и жесткие инструменты достигают глубоких деталей без вибрации; подрезы и составные углы обрабатываются без специальных приспособлений; и, что наиболее важно, элементы, которые должны быть концентричны друг другу, вырезаются за один установ, поэтому их взаимосвязь определяется машиной, а не повторным зажимом оператора. Для сложных корпусов, рабочих колес, коллекторов и медицинских инструментов в этом заключается разница между деталью, которая собирается, и деталью, которая почти собирается.
Сравнение трех основных маршрутов по важным критериям
Инженеры редко выбирают процесс по одной оси. На приведенной ниже диаграмме три основных маршрута, предлагаемых платформой полного обслуживания, оцениваются по шести критериям, которые постоянно учитываются при принятии решений о выборе поставщиков, по шкале от одного до пяти. Он предназначен для помощи при принятии решения при первом обсуждении проекта, когда процесс еще не зафиксирован.
Формы рассказывают более ясную историю, чем отдельные оценки. 3D-печать формирует высокий и узкий профиль, который обеспечивает максимальную геометрическую свободу и скорость обработки отдельных деталей, но при этом снижает допуск и качество отделки, что является отличительной чертой процесса, используемого для ранней итерации и для форм, которые невозможно разрезать. Обработка с ЧПУ образует широкий, сбалансированный профиль с самыми сильными сторонами по допускам, диапазону материалов и отделке, подтверждая свою роль как пути, который превращает концепцию в квалифицированный компонент. Репликация силиконовых форм занимает промежуточное положение, жертвуя небольшой точностью ради возможности производить десятки идентичных косметических деталей от одного мастера. Важно отметить, что три полигона перекрываются, а не встраиваются, а это означает, что ни один процесс не доминирует, и правильным ответом для большинства реальных программ является последовательность, а не выбор. Практический смысл заключается в том, что поставщик, предлагающий только одну из этих трех форм, может обслуживать только один этап жизненного цикла продукта. , в то время как интегрированная платформа может переносить одну и ту же деталь от концептуальной модели к пилотной партии без смены поставщиков.
Репликация силиконовых форм: мост между прототипом и производством
Между одноразовой печатью и инструментами из твердой стали лежит разрыв, который застает врасплох многие программы. Команде нужно пятьдесят или сто деталей для полевых испытаний, подачи заявки на сертификацию или запуска продаж, но объем не может оправдать производственную форму, а сроки не могут поглотить время изготовления оснастки. Репликация силиконовых форм, также называемая вакуумным литьем или уретановым литьем, точно заполняет этот пробел.
Рабочий процесс прост. Мастер-рисунок создается, как правило, путем печати на смоле с высоким разрешением или путем механической обработки и доводится до точной поверхности, необходимой для конечной детали, поскольку силикон точно копирует каждую деталь, включая дефекты. Мастер подвешен в рамке и заключен в жидкий силикон, который затвердевает, а затем разрезается по тщательно запланированной линии пробора. Затем в полость под вакуумом заливают полиуретановые смолы, имитирующие АБС, полипропилен, резину, стеклонаполненный нейлон или прозрачный акрил. Обычно из одной формы получается от 20 до 25 качественных копий, прежде чем размерный сдвиг потребует нового инструмента , поэтому заказ на сто штук запланирован на четыре или пять пресс-форм, работающих параллельно.
На приведенной ниже диаграмме показано среднее количество часов производства на одну готовую деталь по мере увеличения размера партии. Это самый простой способ увидеть, где каждый маршрут занимает свое место.
Из этих кривых следуют пять наблюдений. При изготовлении одной партии силиконовое формование является, безусловно, наименее эффективным способом, поскольку все усилия по изготовлению формы относятся к одной детали, поэтому никто не отливает одноразовую деталь. На десять частей кривая силикона резко рухнула и уже приближается к двум другим, показывая, насколько быстро амортизация формы работает в пользу покупателя. За пределами пятидесяти деталей все три кривые сглаживаются, а это означает, что дополнительный объем больше не сильно влияет на усилия на деталь, и вместо этого решение смещается в сторону свойств материала и допусков. Кривая 3D-печати самая плоская во всем диапазоне, что является ее очевидным преимуществом: она предсказуема при любом количестве, без необходимости планирования этапа оснастки. Кривая ЧПУ продолжает плавно снижаться, превысив двести деталей, потому что программирование и монтаж — это единовременные усилия, распределенные по растущему тиражу, вот почему Услуги по индивидуальной обработке с ЧПУ часто становятся наиболее эффективным маршрутом именно в тех объемах, где методы прототипирования перестают масштабироваться. .
Обработка поверхности: шаг, определяющий воспринимаемое качество
Идеальная по размерам деталь с неоднородной отделкой будет признана неудачной всеми, кто не держит в руках штангенциркуль. Поэтому обработка поверхности не является косметическим украшением; это этап, на котором инженерная работа становится видимой, и ее следует определять с той же строгостью, что и определение допусков.
Ниже изложены основные методы лечения, доступные в рамках единой платформы, а также назначение каждого из них.
- Шлифование и полировка, которые удаляют линии слоев с напечатанных деталей и подготавливают любую поверхность к покраске или гальваническому покрытию.
- Дробеструйная и пескоструйная обработка, обеспечивающая равномерную матовую текстуру, скрывающую мелкие следы инструментов и придающую покрытиям механический ключ.
- Окраска распылением в глянцевой, сатиновой, матовой, мягкой на ощупь и текстурированной системах, соответствующая предоставленному эталону цвета, а не словесному описанию.
- Анодирование алюминия, при котором создается контролируемый оксидный слой для обеспечения коррозионной стойкости и цвета без существенного изменения размеров.
- Порошковая покраска стальных и алюминиевых деталей, нуждающихся в толстой, ударопрочной пленке.
- Гальваника и вакуумная металлизация для отражающих и декоративных поверхностей как на металлических, так и на пластиковых подложках.
- Шелкография, тампопечать и лазерная маркировка логотипов, надписей и кодов отслеживания.
Две дисциплины отделяют хорошую отделку от посредственной. Во-первых, это маскировка: резьбы, отверстия подшипников, уплотнительные поверхности и зоны электрического контакта должны быть защищены, чтобы образование пленки не уменьшало допуск, над которым работал машинист. Типичная система окраски добавляет от 30 до 60 микрон на поверхность, чего достаточно, чтобы превратить удобную скользящую посадку в посадку с натягом. если он применяется к незамаскированному каналу ствола. Второй — контроль цвета при стандартизированном освещении, поскольку цвет, одобренный для люминесцентных ламп мастерской, не будет соответствовать освещению выставочного зала, а доработка на этом этапе болезненна для всех.
Какая работа на самом деле осуществляется на универсальной платформе
Понимание типичного набора проектов, выполняемых признанным поставщиком, помогает покупателю судить, являются ли его собственные требования обычными или исключительными для этого магазина. Распределение ниже отражает репрезентативную структуру входящей работы среди промышленных заказчиков.
Эта раздача несет в себе несколько уроков для покупателей. Функциональное прототипирование остается самой крупной категорией, подтверждая, что большинство деталей, покидающих современную платформу, предназначены для тестирования, а не просто для просмотра, и поэтому должны быть изготовлены из материалов со значимыми механическими характеристиками. Детали для конечного использования в небольших объемах образуют второй по величине блок, и их рост является ярким свидетельством того, что аддитивные и мостовые процессы перешли из модельного цеха в реальное производство. Модели проверки проекта по-прежнему составляют примерно пятую часть всех заявок, что отражает то, какую ценность команды по-прежнему придают хранению физического объекта во время проверки. Мастера оснастки и пресс-форм составляют меньшую, но технически сложную долю, поскольку перед началом тиражирования мастер-модели должны быть доведены до стандартов конечной детали. Рынок послепродажного обслуживания и запасные части представляют собой наиболее быстрорастущий сегмент во многих секторах, поскольку цифровая инвентаризация устраняет необходимость складирования медленно оборачивающихся компонентов, а также поставщик, который сохраняет проверенные файлы процесса, может воспроизвести снятую с производства деталь спустя годы после первоначального запуска. .
Как оценить китайскую фабрику услуг 3D-печати, прежде чем брать на себя обязательства
Выбор среди поставщиков услуг 3D-печати и поставщиков механической обработки — это структурированное, а не инстинктивное занятие. Приведенная ниже последовательность отражает порядок, в котором вопросы действительно имеют значение, и ее стоит проработать до первого порядка, а не после первой проблемы.
- Подтвердите широту процесса. Спросите, выполняются ли смола, нейлон, металл, механическая обработка, литье и отделка собственными силами или по субподряду, и запросите ответ по каждому процессу.
- Запросите проверку конструкции для производства вашего фактического файла. Качество обратной связи, а не ее скорость, показывает инженерную глубину.
- Установить практику проверок. Спросите, что измеряется, каким оборудованием, с какой периодичностью и какой отчет сопровождает отгрузку.
- Уточните отслеживаемость материалов. В сертификатах должна быть указана конкретная партия, используемая для ваших деталей, а не марка в целом.
- Проверьте общение с помощью технического вопроса, на который нет простого ответа, и посмотрите, получите ли вы ответ инженера или ответ продавца.
- Проверьте обращение с интеллектуальной собственностью, включая условия конфиденциальности, практику хранения файлов и то, использовалась ли ваша геометрия когда-либо в качестве демонстрационного образца.
- Запустите платную пилотную версию оригинальной детали перед переносом программы и оцените пилотную версию как по документации, так и по самим деталям.
Два предупреждающих знака заслуживают особого внимания. Поставщик, который принимает все требования без единого вопроса о допусках, выборе исходных данных или функциональных поверхностях, вероятно, не открыл файл. А поставщик, который указывает одинаковое время выполнения заказа для деталей из пластмассы, нейлона, металла и обработанной нержавеющей стали, делает ставку на основе шаблона, а не исходя из мощности. Самым надежным предиктором успешных долгосрочных отношений является качество вопросов, задаваемых до того, как будет задана первая часть.
Рабочий процесс от проектирования до продукта на единой платформе
Ценность интегрированной интеллектуальной производственной платформы легче всего увидеть, когда весь маршрут отображается как одна непрерывная цепочка, а не как серия заказов на поставку. На диаграмме ниже показаны семь этапов, которые проходит типичная часть от первого разговора до упакованной отправки.
Каждый этап в этой цепочке существует для защиты следующего за ним. Анализ проектирования и технологичности выявляет проблемы с геометрией, пока их еще дешево исправить в САПР, и именно здесь предотвращается большинство предотвратимых задержек. Цифровое планирование процессов фиксирует настройки, приспособления и траектории движения инструмента до того, как материал будет израсходован, так что цех выполняет план, а не импровизирует. Выбор материала и маршрута — это момент принятия решения, когда предыдущие сравнительные таблицы фактически применяются к конкретной детали. Производственный блок намеренно нарисован как единое целое, поскольку печать и механическая обработка часто применяются к одному и тому же компоненту, а не являются альтернативами. В нижнем ряду показана цепочка отделки, где репликация силикона умножает проверенную деталь на партию, обработка поверхности придает ей окончательную идентичность, а проверка замыкает цикл, сравнивая физический результат с первоначальным замыслом, так что ничто не поставляется без доказательств того, что оно соответствует модели, из которой оно было получено. .
О компании по производству интеллектуального оборудования Чжэцзян Цзяхэн, ООО
Компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. является пионером в области промышленных инноваций и производства. Наша опытная команда дизайнеров превращает идеи клиентов в практичные и эстетичные проекты продуктов. Мы предлагаем 3D-печать из смолы, нейлона, металла и других материалов, а также обладаем передовой механической обработкой. Репликация силиконовых форм позволяет обеспечить недорогое и высокоточное мелкосерийное производство. Обработка поверхности, такая как покраска, улучшает внешний вид продукта. Благодаря нашему комплексному обслуживанию клиенты могут завершить процесс перехода от проектирования к продукту на одной платформе, экономя время и деньги. Мы стремимся быть надежным долгосрочным партнером в области промышленного развития.
На практике такая структура означает, что клиент может прийти с эскизом, функциональным требованием или устаревшим компонентом, у которого больше нет чертежей, и уйти с проверенными готовыми деталями, даже не обращаясь к второму поставщику. Команда дизайнеров преобразует замысел в технологическую геометрию, отделы присадок и механической обработки производят ее, линия тиражирования умножает ее, когда требуется партия, а отдел отделки поставляет ее в том состоянии, в котором ее ожидает конечный рынок. На каждой ступени используется один и тот же номер детали, одна и та же запись допуска и одна и та же точка контакта.
Отраслевые применения и где подходит каждый маршрут
Автомобили и мобильность
Программы развития основаны на печатной внутренней отделке для исследований посадки, нейлоновых воздуховодах и кронштейнах для испытаний упаковки под капотом, а также на механически обработанных алюминиевых корпусах для испытательных стендов для трансмиссии и аккумуляторов. Автоспорт и специализированные автомобилестроители используют одну и ту же комбинацию для изготовления деталей конечного назначения, предназначенных для мелкосерийного использования, где использование жесткой оснастки никогда не будет оправдано.
Медицинские приборы и лабораторное оборудование
Корпуса инструментов, хирургические направляющие, корпуса наконечников и коллекторы для жидкости выигрывают от сочетания сложной печатной геометрии и механически обработанных уплотнительных поверхностей. Услуги по обработке нержавеющей стали с ЧПУ часто указываются здесь для компонентов, которые необходимо многократно стерилизовать, а прослеживаемая документация на материал не подлежит обсуждению.
Бытовая электроника и бытовая техника
Внешний вид моделей, изготовленных мастерами из смолы и окрашенных в стандартный цвет, приводится в обзорах конструкции, а партии литого уретана поставляют пилотные сборки и сертификационные образцы. Обработанные алюминиевые средние рамы и распределители тепла появляются в одних и тех же программах, поэтому коммерческая служба 3D-печати, которая также выполняет машинную обработку, гораздо полезнее, чем та, которая этого не делает.
Промышленная автоматизация и робототехника
Инструменты на конце рычага, специальные захваты, крепления датчиков и ограждения — классические кандидаты на услуги по созданию прототипов станков с ЧПУ, подкрепленные аддитивными возможностями. Требования меняются по мере запуска производственной линии, поэтому возможность доработать приспособление и получить новую версию в течение нескольких дней стоит больше, чем незначительное улучшение любого отдельного процесса.
Подготовка файлов и спецификаций, которые позволят вернуть хорошие детали
Поставщики могут работать только с тем, что они получают, и удивительная доля споров по поводу качества возникает из-за неполной информации, а не из-за производственных ошибок. Отправка параметрического файла, такого как STEP, вместе с любым экспортом сетки позволяет поставщику точно перестроить траектории инструмента, поскольку сетка игнорирует математическое определение изогнутой поверхности и заставляет машиниста аппроксимировать ее.
Допуски следует применять выборочно. Маркировка каждого размера как критического ничего не говорит поставщику и заставляет его обращаться с самой слабой деталью с той же осторожностью, что и с самой жесткой. Определение трех-пяти функций, которые действительно контролируют функции, позволяет организовать весь план процесса вокруг их защиты. Выбор исходных данных заслуживает той же мысли: схема исходных данных должна отражать расположение детали в сборке, чтобы отчет о проверке отвечал на вопросы, которые на самом деле волнуют проектировщик.
Наконец, укажите предполагаемое использование. Поставщик, знающий кронштейн, увидит вибрацию при повышенной температуре и будет выбирать материал иначе, чем тот, кто предполагает, что это модель дисплея. Это единственное предложение контекста часто предотвращает весь цикл итерации, и его включение в первое сообщение ничего не стоит.
Часто задаваемые вопросы
В1: Как мне сделать выбор между услугами 3D-печати и обработкой новой детали на станке с ЧПУ?
Начните с допусков и геометрии. Если деталь содержит внутренние каналы, решетки или органические формы, до которых не может добраться режущий инструмент, естественным путем является аддитивное производство. Если деталь требует точности точности ±0,05 мм или более, требует использования специального сертифицированного сплава или идеально обработанной поверхности, ответом является механическая обработка. Многим реальным компонентам требуется и то, и другое: напечатанная объемная форма и последующая обработка критических поверхностей, и поставщик, использующий обе возможности, может спланировать эту последовательность в одном технологическом документе, а не в двух заказах на поставку.
В2: Какие форматы файлов и информацию следует отправлять с запросом?
Отправьте файл STEP или IGES в качестве эталона геометрии, а также двухмерный чертеж, показывающий важные размеры, исходные данные, требования к качеству поверхности и спецификации материалов. Укажите количество, предполагаемое применение и любой нормативный контекст. Если цвет или текстура имеют значение, предоставьте физический образец или признанный цветовой код, а не словесное описание. Если формат сетки, такой как STL, используется для чисто аддитивных задач, подтвердите разрешение экспорта, поскольку грубая сетка будет отображать видимые грани на изогнутых поверхностях.
Вопрос 3. Можно ли использовать напечатанные детали в качестве реальных производственных компонентов или только в качестве прототипов?
Они могут стать подлинными производственными компонентами, если материал и процесс выбраны сознательно. Детали из нейлона с порошковым покрытием, особенно из марок с наполнителем, служат в качестве кронштейнов, корпусов, воздуховодов и арматуры для конечного использования во многих отраслях промышленности. Металлические печатные детали используются в производстве, где геометрия не может быть получена другим способом, при условии, что они правильно сняты напряжения и обработаны на функциональной поверхности. Практическими ограничениями являются чистота поверхности, достижимый допуск без вторичной обработки и долговременное поведение под воздействием ультрафиолета или длительного нагрева, и все это должно быть подтверждено данными спецификации конкретного материала.
В4: Сколько деталей можно изготовить с помощью одной силиконовой формы, прежде чем качество ухудшится?
Типичная форма дает около 20–25 приемлемых копий, хотя точная цифра зависит от геометрии детали, поднутрений и используемой литейной смолы. Агрессивные подрезы и острые внутренние углы быстрее изнашивают силикон. При более крупных требованиях несколько одинаковых форм изготавливаются из одного и того же мастера и выполняются параллельно, что обеспечивает согласованность всей партии и сокращает общий график. Поскольку каждая форма изготавливается у одного мастера, соответствие размеров между формами обычно очень близкое.
Вопрос 5: Какие допуски реально достижимы для обработанных деталей из алюминия и нержавеющей стали?
Обычная 3-осевая обработка выдерживает ±0,02 мм для хорошо поддерживаемых элементов, а одновременная 5-осевая обработка выдерживает ±0,01 мм для деталей, предназначенных для обработки за один установ. Достижение этих показателей зависит от толщины стенки, длины детали, стратегии зажима и термической стабильности во время резки. Длинные тонкие детали и глубокие карманы всегда будут свободнее компактных цельных. Самый продуктивный подход — указывать жесткие допуски только там, где этого требует функция, и обсуждать эти конкретные особенности с поставщиком до того, как будет установлен план процесса.
Вопрос 6. Как обеспечивается конфиденциальность патентованных разработок?
Соглашение о конфиденциальности должно быть подписано до передачи файлов и должно охватывать хранение файлов, внутренний доступ, раскрытие информации субподрядчику и утилизацию мастеров, приспособлений и остаточных материалов после закрытия проекта. Спросите конкретно, может ли ваша геометрия когда-либо появиться в маркетинговых образцах или дисплеях возможностей, и запишите ответ в письменном виде. Поставщик, привыкший работать с программами разработки, уже будет иметь для этого определенный процесс и сможет без колебаний описать его.
-
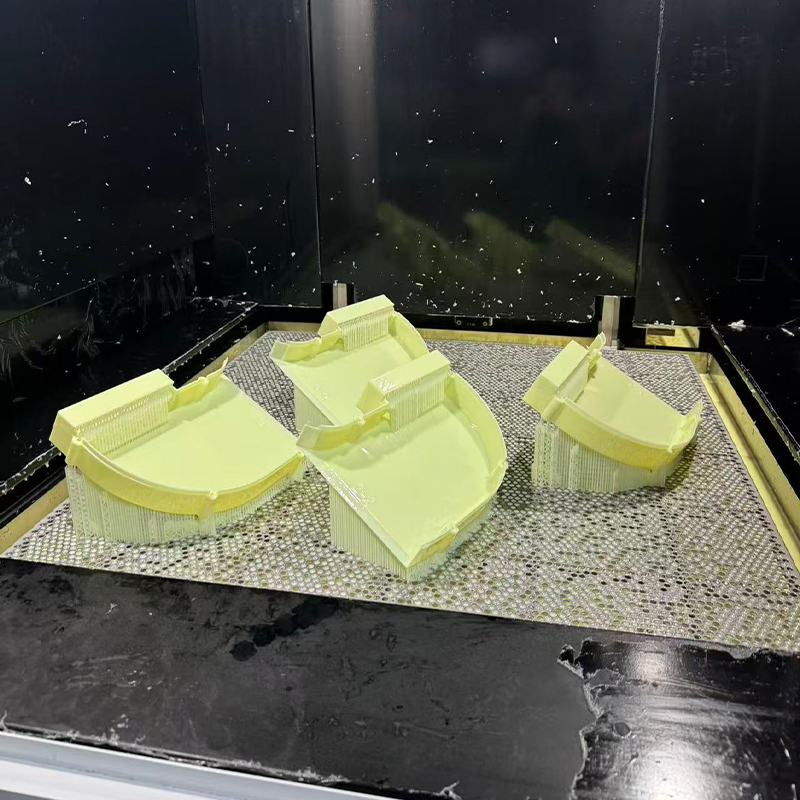 Желтая ABS-подобная смола Услуги 3D-печати
-
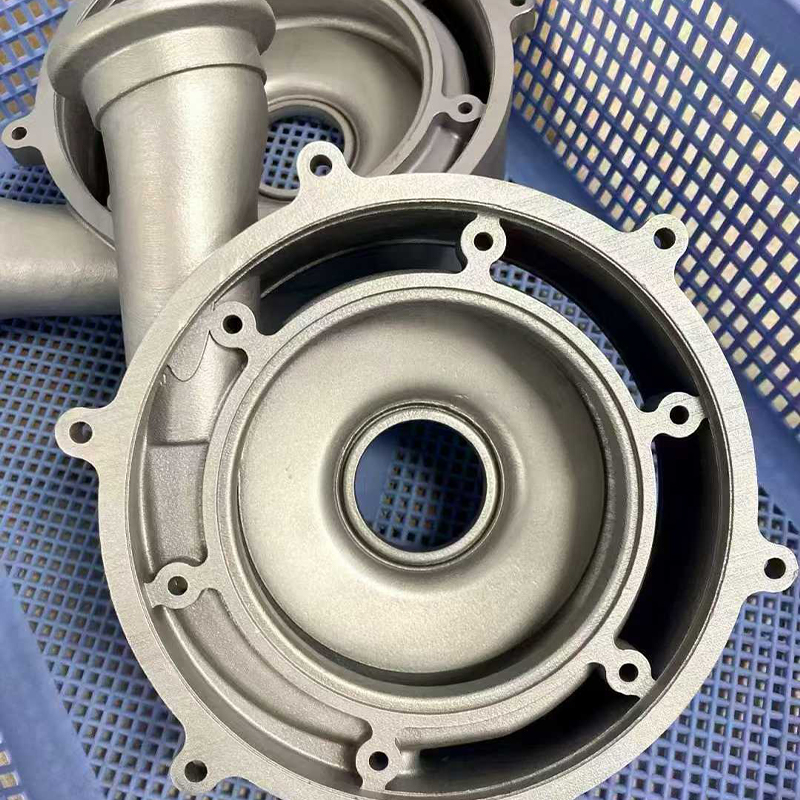 Услуги 3D-печати из нержавеющей стали 316L
-
 PPS+CF Услуги 3D-печати из материала, армированного углеродным волокном
-
 HT-PLA Высокотемпературный материал PLA Услуги 3D-печати
-
 Услуги 3D-печати стандартными материалами FDM (PLA, PETG, ABS)
-
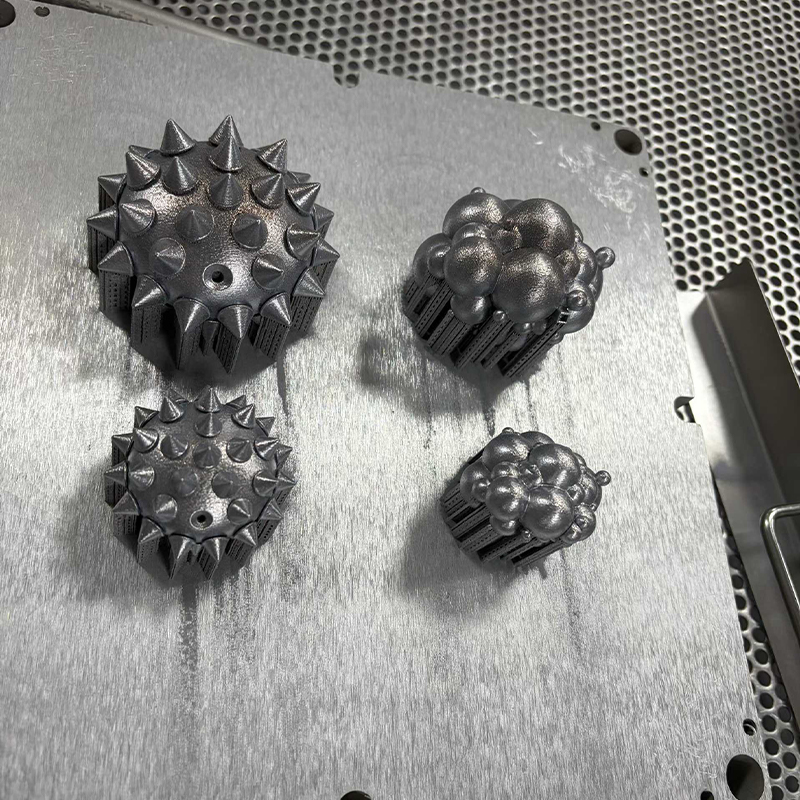 Инструментальная сталь H13/S136 Услуги 3D-печати
Контактная информация
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ДОБАВИТЬ
-

Здание 7, № 188, участок Хунни улицы Чжа Ван, район Данху, город Пинху, город Цзясин, провинция Чжэцзян, Китай
Авторское право© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Производители интегрированных интеллектуальных производственных платформ OEM/ODM
