- Услуги 3D-печати

- Услуги по обработке с ЧПУ

- Услуги вакуумного литья

- Услуги по отделке поверхности

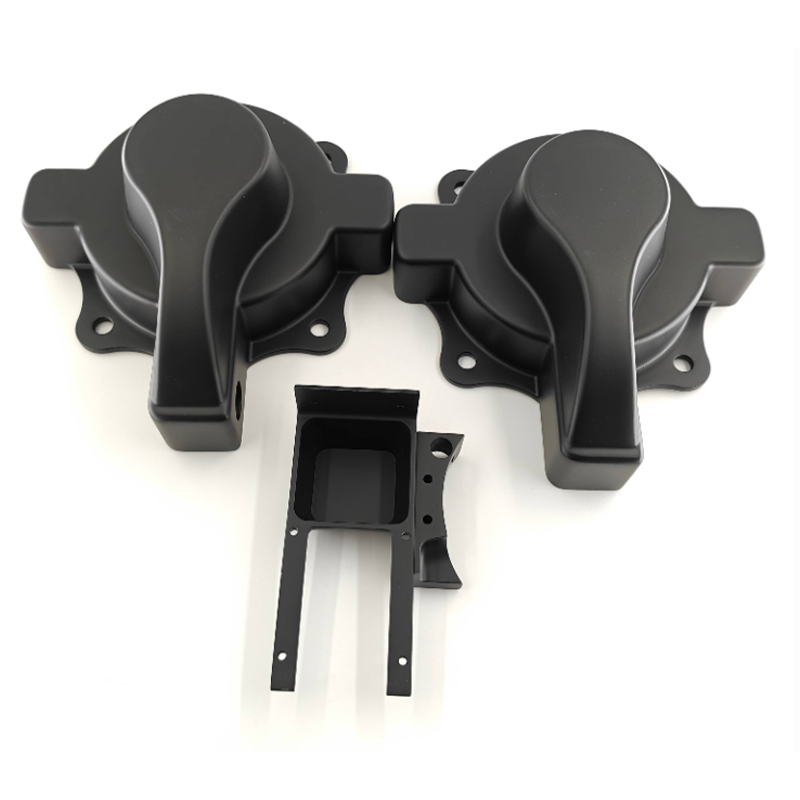
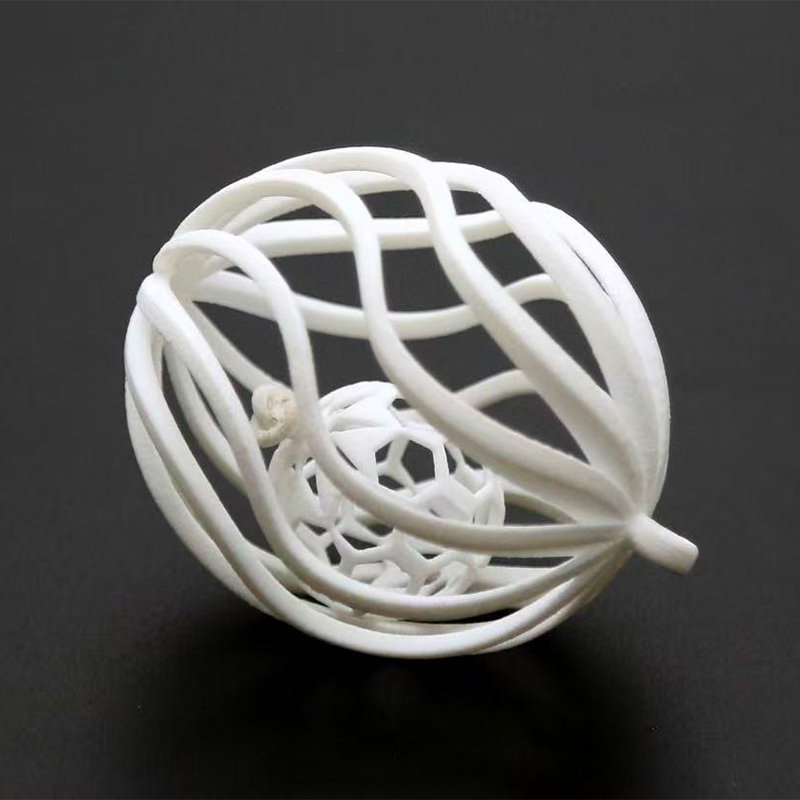
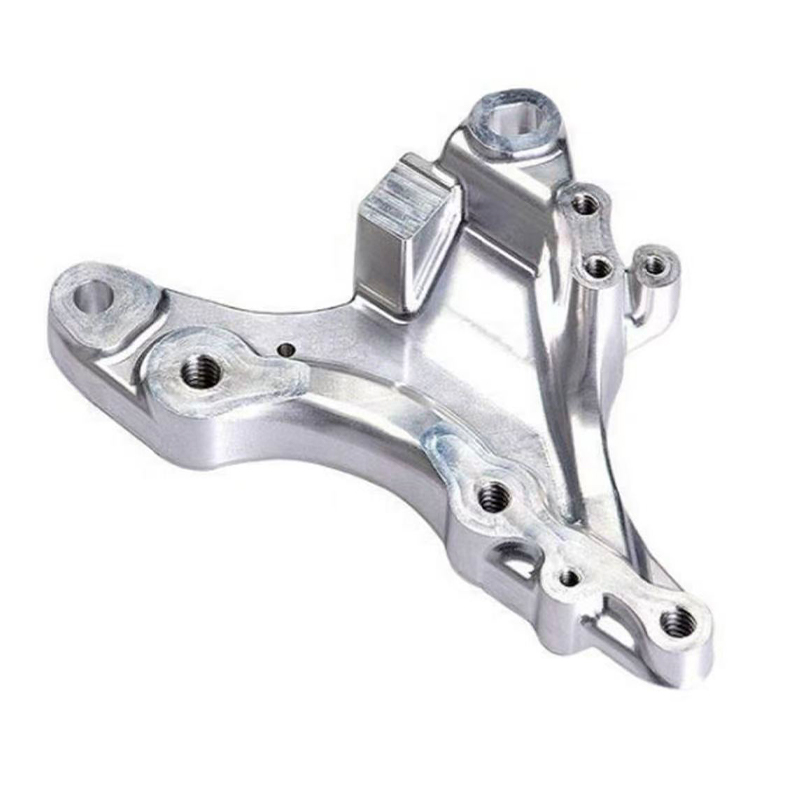
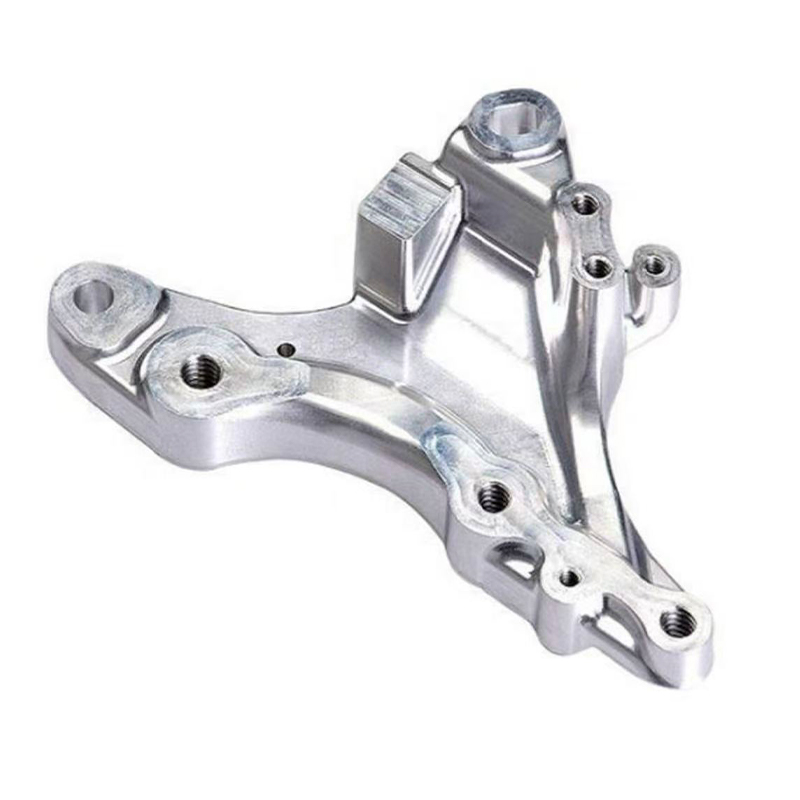
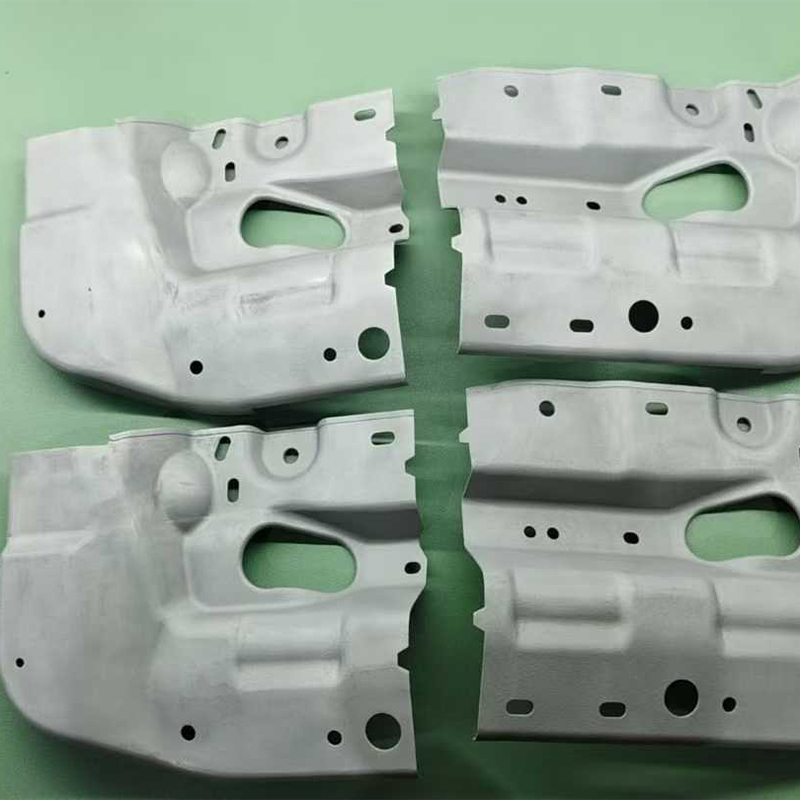
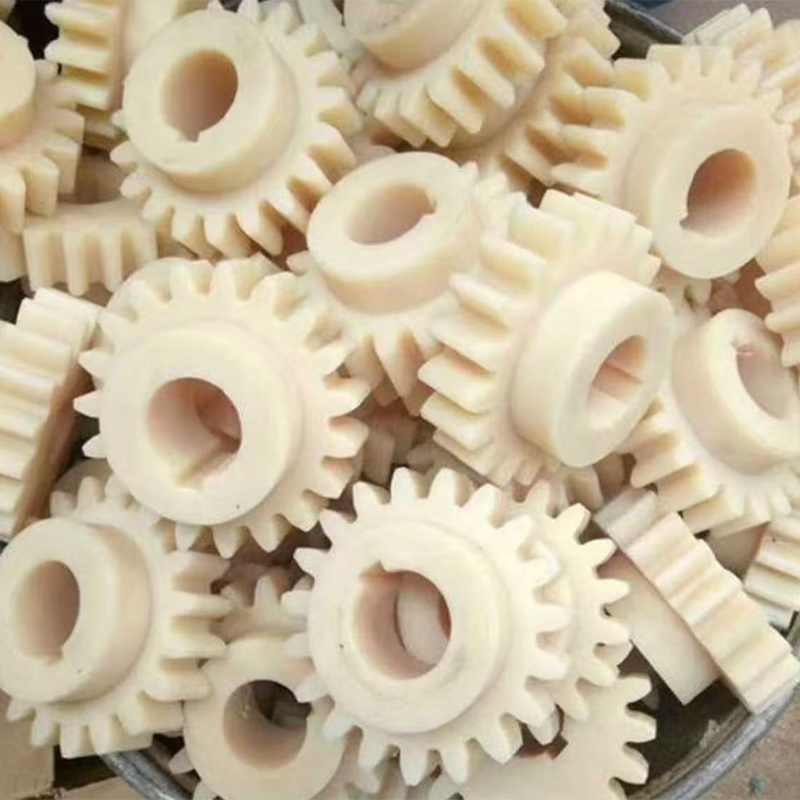
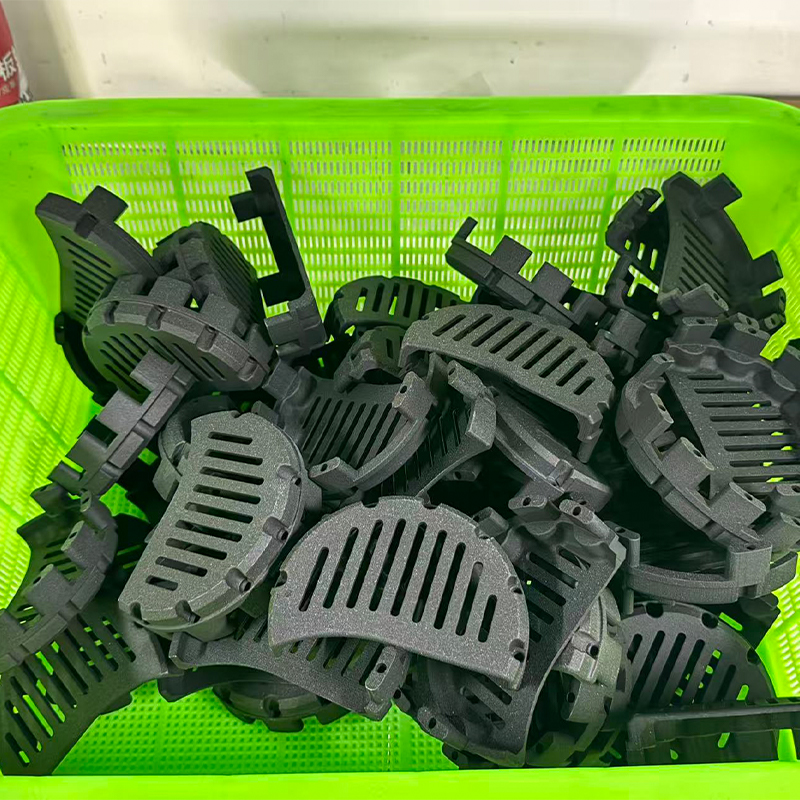
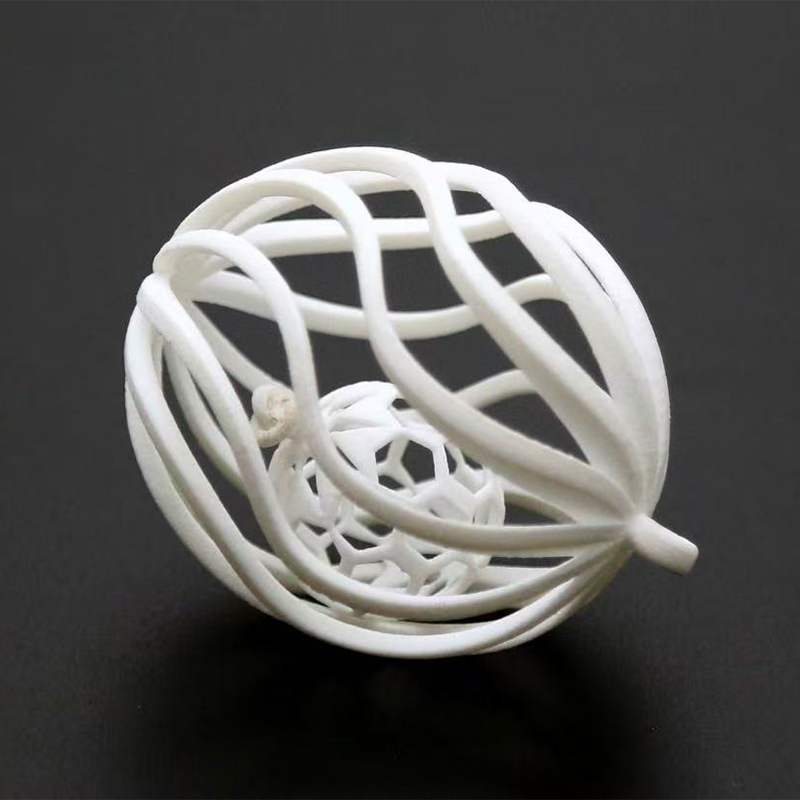
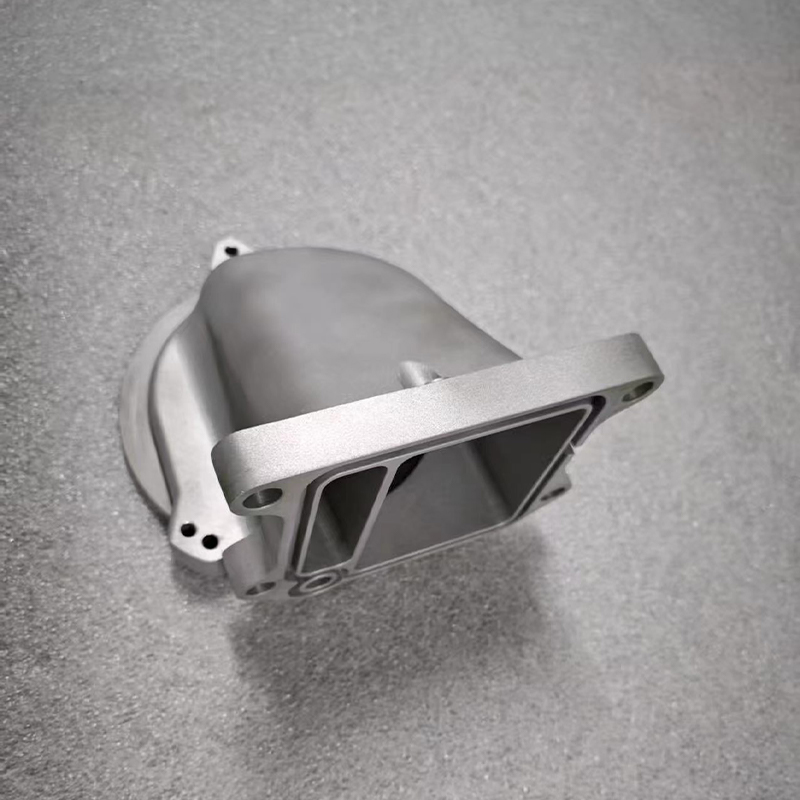
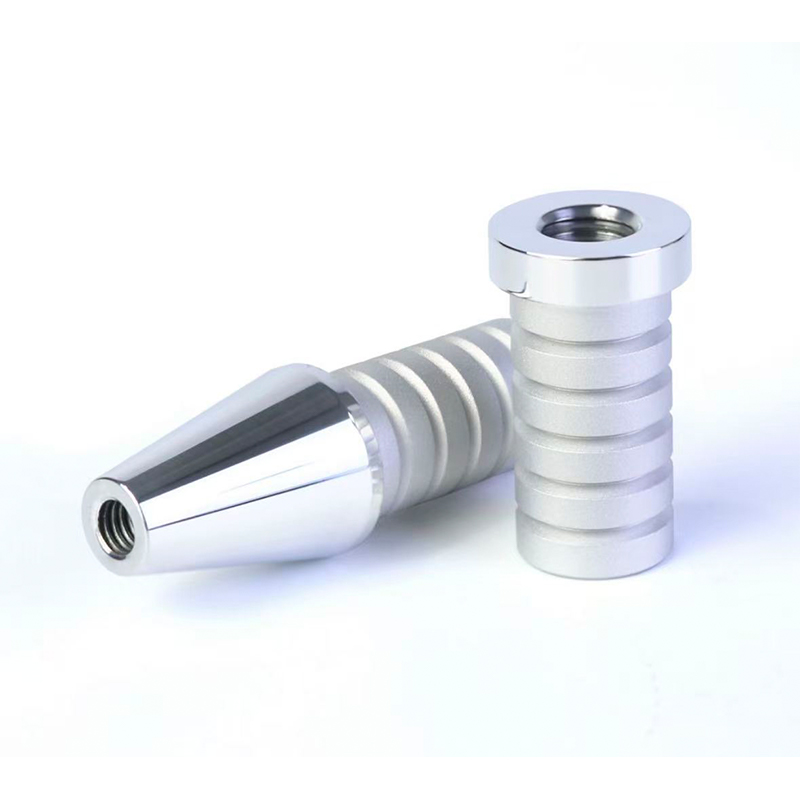
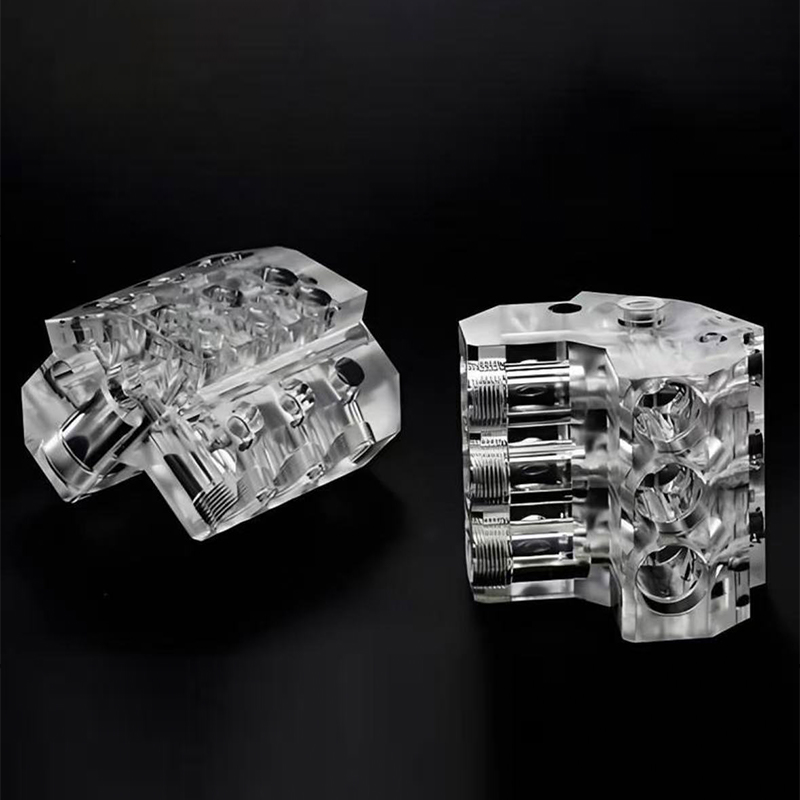
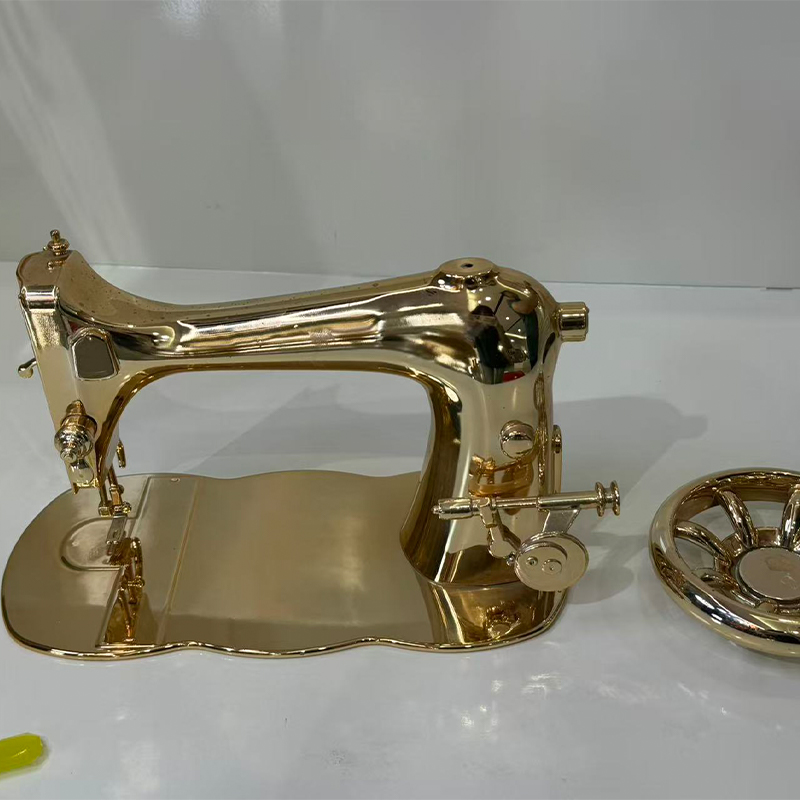
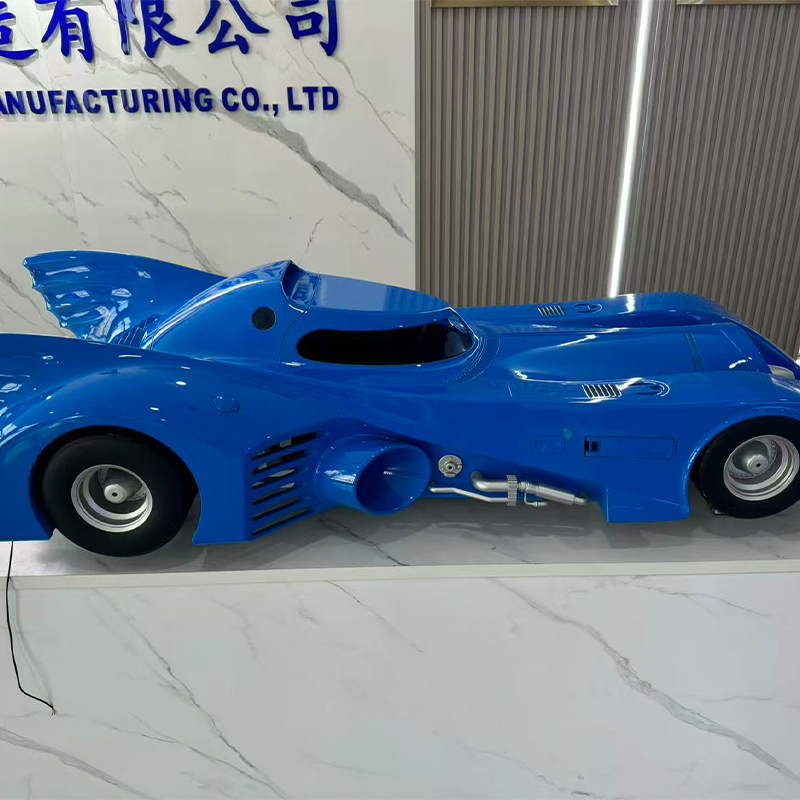
Руководство по 3D-печати FDM в Китае, фрезерованию с ЧПУ, токарной обработке и вакуумному литью
Прямой ответ: выбор между ФДМ, ЧПУ и вакуумным литьем
Если вы сравниваете FDM услуги 3D-печати Что касается фрезерования с ЧПУ, токарной обработки с ЧПУ или вакуумного литья будущей детали, решение сводится к трем факторам: насколько быстро вам нужен физический объект, насколько жестким должен быть фактический допуск и является ли геометрия вращательной, призматической или органической. Печать пластиком FDM — самый быстрый и экономичный способ удержать форму в руке в течение дня, фрезерование с ЧПУ — подходящий инструмент для призматических деталей с плоскими гранями, карманами и отверстиями, требующими реальной точности, токарная обработка с ЧПУ не имеет себе равных для цилиндрических и вращательно-симметричных компонентов, а вакуумное литье — правильный выбор в тот момент, когда проверенному мастеру необходимо получить двадцать или более идентичных копий. . Ни один из этих четырех маршрутов не заменяет другие; каждый охватывает определенное окно геометрии и объема, а все четыре вместе охватывают почти каждую деталь, которую когда-либо будет производить механическая конструкция.
Краткое эмпирическое правило: используйте возможности 3D-печати пластиком, когда деталь сложная, небольшого объема и допускает допуски; обратитесь в сервисный центр фрезерования с ЧПУ, когда деталь определяется плоскими гранями, карманами, пазами или точными отверстиями; обратитесь в компанию по токарной обработке с ЧПУ, если деталь представляет собой вал, втулку, шпиндель или любую другую цилиндрическую форму; и обратитесь к производителю вакуумного литья по индивидуальному заказу, как только один утвержденный образец должен стать партией однородных, поддающихся окраске, функциональных деталей. Китайский завод прецизионных фрезерных станков с ЧПУ, который также осуществляет FDM и вакуумное литье под одной крышей, позволяет одной детали перемещаться по любой комбинации этих маршрутов, которая ей действительно нужна, без смены поставщика на каждом этапе.
В разделах ниже подробно описывается каждый процесс, сравниваются их с реальными данными о допусках и стоимости, а также рассказывается о том, как вакуумное литье и прессование силиконовых деталей расширяют ту же платформу для мелкосерийного производства.
3D-печать пластиком FDM: быстрая и экономичная геометрия для итерации
Моделирование наплавлением позволяет создавать детали путем экструзии расплавленной термопластической нити слой за слоем через нагретое сопло. Это наиболее широко используемый аддитивный процесс в мире по простой причине: оборудование надежно, диапазон материалов широк, а китайская фабрика по 3D-печати пластиком FDM может превратить файл проекта в физическую деталь быстрее, чем любой другой производственный маршрут. Это делает услугу печати FDM выбором по умолчанию для ранних концептуальных моделей, приспособлений, приспособлений, макетов корпусов и любых деталей, целью которых является проверка соответствия и формы, а не сертификация окончательных механических характеристик.
Выбор материала, который имеет значение
Китайский производитель 3D-печати пластиком FDM по индивидуальному заказу обычно предлагает ABS для обеспечения универсальной прочности, PLA для недорогих моделей со стабильными размерами, PETG для баланса прочности и влагостойкости, а также инженерные нити, такие как нейлон, поликарбонат и композиты, наполненные углеродным волокном, для деталей, которые должны выдерживать реальное обращение и механическую нагрузку. Адгезия слоев направленная. Это означает, что детали FDM заметно прочнее при нагрузке в плоскости каждого слоя, чем при нагрузке через границы слоев, поэтому компетентный поставщик 3D-печати пластиковых прототипов FDM в Китае намеренно ориентирует деталь вокруг ожидаемого пути нагрузки, а не печатает ее в любом положении, в котором используется наименьшее количество материала.
На готовой поверхности видны видимые линии слоев с типичным разрешением от 0,1 мм до 0,3 мм, что более грубо, чем при нанесении смолы, но вполне приемлемо для функциональных прототипов, внутренних компонентов и деталей, предназначенных для окраски после шлифования. Для применений, где видимая текстура неприемлема, службы печати по пластику обычно рекомендуют вместо этого процесс с использованием смолы или нейлонового порошка, оставляя FDM из-за его реальных преимуществ: скорости, низкой стоимости детали при небольшом объеме и очень широкого спектра доступных конструкционных материалов.
Фрезерование с ЧПУ: стандарт для призматических прецизионных деталей
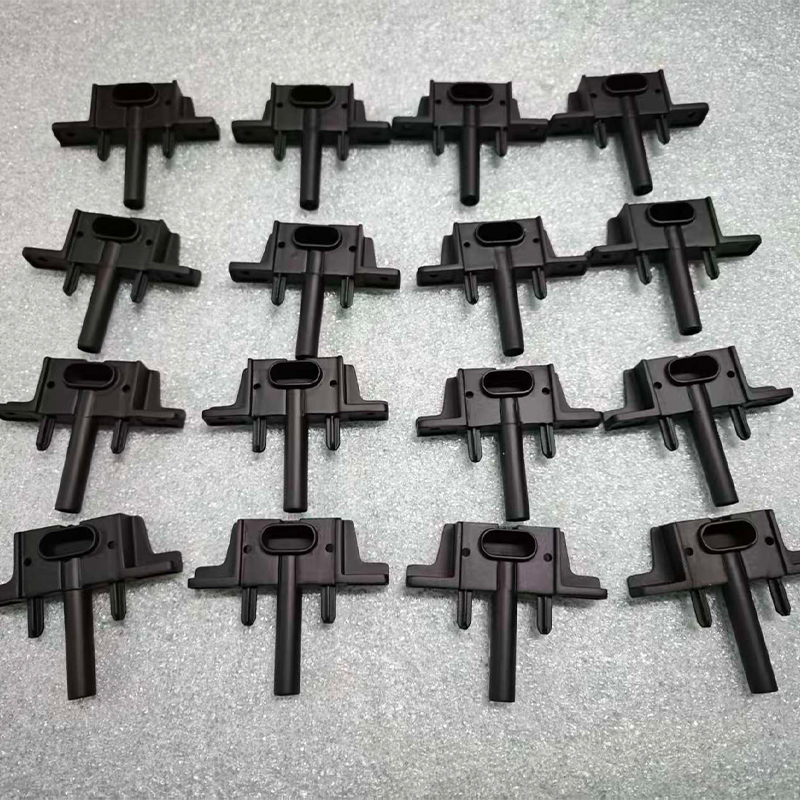
Фрезерование с ЧПУ удаляет материал из цельного блока с помощью вращающихся режущих инструментов, направляемых по запрограммированным траекториям, и остается основным способом обработки деталей с плоскими гранями, карманами, пазами, точными отверстиями и особенностями монтажа. Производитель услуг фрезерования с ЧПУ в Китае работает с алюминием, сталью, нержавеющей сталью, латунью, титаном и рядом конструкционных пластмасс, а процесс масштабируется от одного прототипа фрезерной работы с ЧПУ до производства тысяч идентичных деталей.
Трехосное и многоосное фрезерование
Стандартное трехосное фрезерование эффективно обрабатывает большую часть призматической геометрии и является основой любой индивидуальной операции фрезерования с ЧПУ. Однако детали с элементами на нескольких гранях требуют изменения положения между операциями, если только цех не имеет возможности четырех- или пятиосной обработки, и каждое изменение положения создает небольшую возможность ошибки компоновки. Отделение фрезерования металла с ЧПУ, оснащенное многоосными станками, может удерживать элементы на нескольких гранях в одной системе координат за одну настройку, что существенно улучшает взаимосвязь между этими элементами по сравнению с деталью, которая была перевернута и повторно зажата дважды.
Где крупное фрезерование с ЧПУ меняет разговор
Для крупногабаритных пластин, структурных кронштейнов и опорных рам крупногабаритное фрезерование с ЧПУ зависит от станков портального типа с увеличенным ходом, а не от стандартных вертикальных обрабатывающих центров. Термическая стабильность становится доминирующей проблемой для крупных деталей. , поскольку колебания температуры на алюминиевой пластине метрового масштаба могут значительно вывести деталь за пределы допуска еще до того, как деталь покинет станок, поэтому серьезные крупноформатные цеха обрабатывают детали в средах с контролируемой температурой и позволяют заготовке нормализоваться перед окончательной резкой.
Токарная обработка с ЧПУ: правильный процесс для ротационной геометрии
Токарная обработка с ЧПУ вращает заготовку относительно неподвижного или движущегося режущего инструмента, что делает этот процесс естественным для любой детали, имеющей цилиндрическую форму: валов, втулок, шпинделей, штифтов, роликов и резьбовых соединений. Китайский сервисный завод по токарной обработке с ЧПУ обычно более строго соблюдает допуски и более последовательно обрабатывает поверхности вращающихся деталей, чем это когда-либо было возможно при фрезеровании, поскольку непрерывное вращение создает естественную однородную поверхность, а не серию отдельных проходов инструмента.
Приводной инструмент и комбинированные операции
Современные токарные центры, оснащенные приводным инструментом, могут фрезеровать лыски, сверлить поперечные отверстия и вырезать шпоночные канавки, не перенося деталь на отдельный фрезерный станок. Именно так токарная компания с ЧПУ сокращает количество наладок, необходимых для сложной вращающейся детали. Это важно, поскольку точность токарной обработки на станке с ЧПУ во многом зависит от поддержания единой непрерывной ссылки от необработанного прутка до готовой детали; каждая дополнительная передача между машинами — это еще один шанс для отклонения концентричности.
Китайский поставщик оборудования для токарной обработки с ЧПУ, производящий большие объемы одной вращающейся детали, такой как втулка или винт с буртиком, обычно выполняет работу на токарном станке с ЧПУ с подачей прутка, что обеспечивает непрерывное производство без присмотра после проверки программы. Китайский производитель ODM для токарной обработки с ЧПУ, разрабатывающий новый ротационный компонент на основе концепции клиента, напротив, потратит пропорционально больше времени на проверку первого изделия, прежде чем приступить к непрерывному циклу.
Фрезерование и точение бок о бок
В таблице ниже показано, где естественным образом применяются фрезерование и токарная обработка, чтобы помочь проектной группе направить деталь к правильному процессу до того, как будет запрошено ценовое предложение.
| Атрибут | Фрезерование с ЧПУ | Токарная обработка с ЧПУ |
|---|---|---|
| Оптимальная геометрия | Призматические блоки, пластины, корпуса | Валы, втулки, вращающиеся детали |
| Типичный допуск | ±0,02 мм | ±0,01 мм по диаметру |
| Чистота поверхности | Ra 1,6–3,2 мкм | Ra 0,8–1,6 мкм |
| Типовые настройки сложной детали | 2–4 (или 1 с 5 осями) | 1–2 с приводным инструментом |
| Использование материала | Умеренный, блочный сток | Высокий, барный запас |
Таблица проясняет момент, который многие покупатели впервые упускают из виду: при токарной обработке обычно сохраняется более жесткий допуск на диаметр, чем при фрезеровании на эквивалентный линейный размер, поскольку вращение заготовки относительно неподвижного инструмента устраняет ошибку позиционирования, возникающую из-за перемещения фрезы по нескольким осям. В свою очередь, фрезерование предлагает геометрическую свободу, которую просто не может дать токарная обработка: карманы, нецилиндрические выступы и многогранные наборы элементов являются естественной территорией фрезерования. Деталь, сочетающая в себе цилиндрический корпус с плоскими элементами крепления, например механически обработанный кронштейн с валом на одном конце, часто проходит через оба процесса последовательно. , сначала обтачивается для тела вращения, а затем фрезеруется для лысок, отверстий и шпоночных канавок, завершающих деталь.
Прецизионное фрезерование с ЧПУ: соблюдение допусков, которые действительно имеют значение
Слово «точность» широко используется в отрасли, поэтому его стоит дать конкретное определение. Китайский производитель прецизионных станков с ЧПУ, предлагающий высокоточное фрезерование с ЧПУ, должен иметь возможность без колебаний указать, какой допуск их оборудование выдерживает для конкретного типа элемента, при каком методе контроля и на каком уровне достоверности. Заявления службы Precision CNC Milling Service, которые не могут быть подтверждены отчетом об измерениях и калиброванным инструментом, не являются утверждениями, на которые стоит полагаться при критической сборке.
Что на самом деле обеспечивает точность фрезеруемой детали?
На результаты прецизионного фрезерования в реальной жизни влияют четыре фактора: жесткость станка и термическая стабильность, конструкция приспособления, исключающая перемещение детали под режущей нагрузкой, выбор инструмента, соответствующего материалу и глубине элемента, а также измерение в процессе обработки, которое улавливает смещение до того, как будет затронута вся партия. Деталь, обработанная за один установ на жесткой 5-осевой платформе, будет стабильно превосходить ту же деталь, обработанную за четыре отдельных установа на базовом 3-осном станке. , даже если обе машины номинально обеспечивают одинаковую точность позиционирования, поскольку каждое событие повторного крепления снова приводит к неопределенности выравнивания.
Где услуги прототипирования с ЧПУ вписываются в разговор о точности
Точность применима не только к производственным циклам. Услуги по созданию прототипов с ЧПУ существуют специально для проверки того, что самые точные характеристики конструкции действительно могут быть сохранены, прежде чем переходить к полной партии. Один прототип, изготовленный с высокой точностью и измеренный по чертежу с помощью координатно-измерительной машины, говорит команде разработчиков больше о технологичности, чем любое моделирование, и гораздо дешевле обнаружить проблему допуска на одной детали, чем на пятистах.
Сравнение времени выполнения работ при FDM, фрезеровании, токарной обработке и литье
На горизонтальной гистограмме ниже сравнивается типичное время выполнения заказа от выпущенного файла до упакованных деталей по четырем рассмотренным на данный момент процессам для детали средней сложности при размере партии в двадцать штук.
Чтение этой диаграммы вместе с предыдущими описаниями процессов проясняет распространенное заблуждение: при партии в двадцать штук вакуумное литье не является автоматически самым быстрым вариантом, поскольку изготовление самой формы занимает несколько дней, прежде чем можно будет начать отливку. Печать пластиком FDM остается самым быстрым способом при таком размере партии, особенно потому, что двадцать деталей часто можно соединить и напечатать вместе за один цикл сборки, особенно для небольших компонентов. Токарная обработка на станке с ЧПУ опережает фрезерную обработку при таком размере партии для деталей, которые действительно подходят для токарных станков, что отражает эффективность непрерывного производства с подачей прутка после проверки первой детали. Фрезерование с ЧПУ находится посередине, его точное положение во многом зависит от того, сколько настроек требуется для конкретной геометрии. Цифру вакуумного литья не следует рассматривать как недостаток процесса. ; скорее, это отражает то, что семь дней включают в себя изготовление пресс-форм, и что вложения времени окупаются именно тогда, когда партия вырастает намного больше двадцати штук, что уже показал предыдущий перекрестный анализ в этой серии.
Вакуумное литье и полиуретановые смолы: умножение проверенной детали
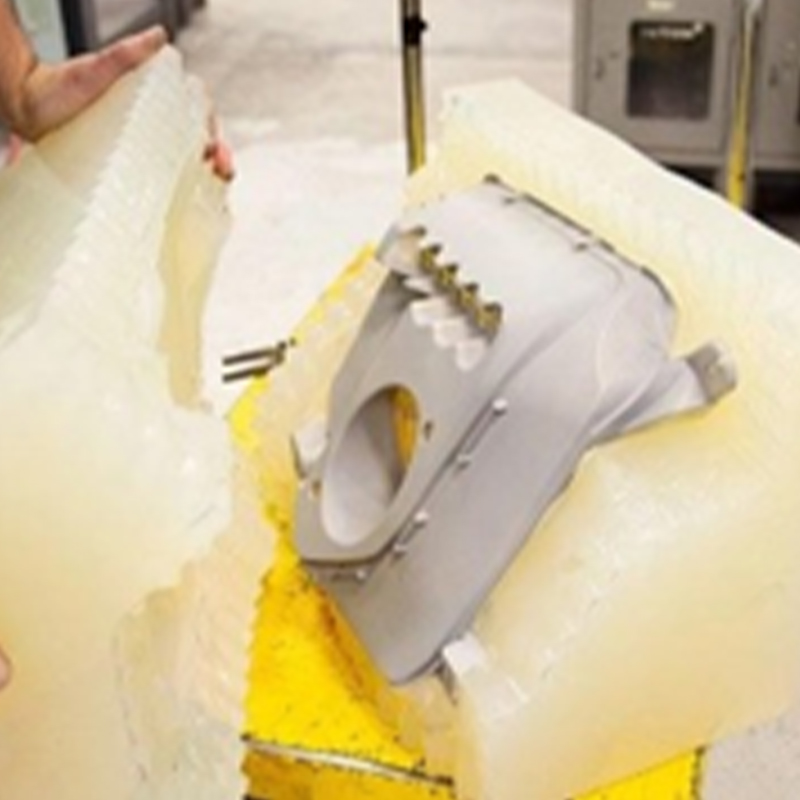
После того, как конструкция будет проверена в виде обработанного прототипа или печатного образца, китайский производитель вакуумного литья по индивидуальному заказу может превратить этот единственный утвержденный образец в последовательную партию без затрат или времени на изготовление жесткой оснастки. Процесс начинается с мастер-модели, чаще всего детали, обработанной с высокой точностью или напечатанной смолой, доведенной до точной поверхности, необходимой для изготовления детали, поскольку силиконовая форма точно воспроизводит каждую деталь этого мастера, включая любые недостатки.
Почему выбор полиуретановой смолы имеет значение
Китайский производитель вакуумного литья в силиконовые формы имеет на складе широкий ассортимент полиуретановых смол, разработанных для имитации конкретных промышленных пластмасс: жесткие сорта, подобные АБС-пластику, для корпусов, гибкие, подобные резине, для прокладок и захватов, стеклонаполненные сорта для жесткости и прозрачные сорта для световодов и линз. Вакуумное литье полиуретана также позволяет реализовать функции, которые было бы сложно реализовать в отлитой производственной детали. , например, несколько твердомеров, отлитых в один компонент посредством последовательной заливки, или металлические вставки, помещенные в форму перед введением смолы.
Силиконовые детали, отлитые под давлением, как дополнительный вариант
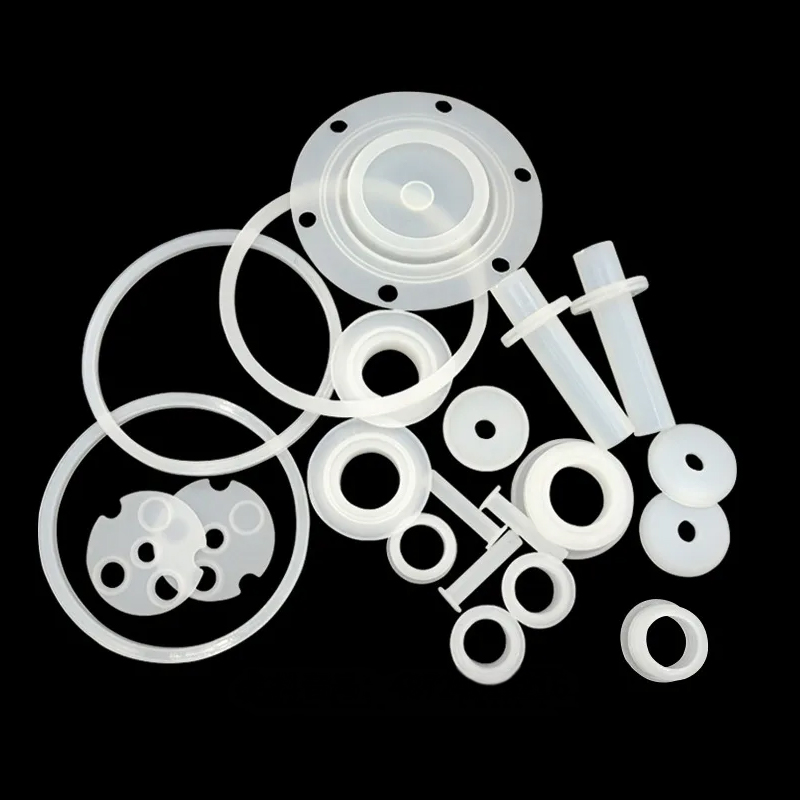
Если деталь действительно представляет собой компонент из силиконового каучука, а не имитацию жесткого пластика, китайский производитель силиконовых деталей, изготовленных методом прессования под давлением, использует совершенно другой процесс: сырой силиконовый каучук помещается в нагретую полость металлической формы и отверждается под давлением, производя прокладки, уплотнения, клавиатуры, ручки и другие эластомерные детали со свойствами материала настоящего силикона, а не смолы, которая просто напоминает пластик. Этот маршрут обычно выбирается, когда деталь должна многократно изгибаться в процессе эксплуатации, выдерживать широкий температурный диапазон или обеспечивать настоящее эластомерное уплотнение, а также в тех случаях, когда имитация полиуретанового вакуумного литья не выдерживает со временем.
Экономическая эффективность в зависимости от размера партии: представление столбчатой диаграммы
В столбчатой диаграмме ниже показаны относительные усилия на деталь для FDM, обработки на станках с ЧПУ и вакуумного литья при пяти размерах партий, используя шкалу индексов, где более низкий показатель более эффективен, чтобы показать, как наиболее эффективный маршрут меняется по мере роста объема.
Эта столбчатая диаграмма делает модель пересечения конкретной, а не абстрактной. Для цельной детали FDM, очевидно, является наиболее эффективным способом, поскольку он вообще не требует программирования, крепления и инвестиций в инструменты. К десяти изделиям три маршрута уже заметно сблизились, а вакуумное литье сокращает большую часть разрыва, поскольку стоимость пресс-формы начинает распространяться на большее количество деталей. При тридцати штуках три столбца расположены близко друг к другу, обозначая переходную зону, где правильный выбор больше зависит от допусков и требований к материалам, чем от эффективности сырья. Для этого конкретного профиля детали вакуумное литье ста деталей стало явно менее эффективным, чем FDM или CNC, что является напоминанием о том, что точка пересечения смещается в зависимости от размера и сложности детали, а не следует одному универсальному числу. При количестве трехсот деталей обработка на станке с ЧПУ и FDM остаются жизнеспособными, в то время как вакуумное литье для этого профиля обычно заменялось бы обсуждением производственных инструментов. , что выходит за рамки четырех сравниваемых здесь процессов.
Сравнение возможностей по всем четырем маршрутам
Приведенная ниже диаграмма оценивает печать пластика FDM, фрезерную обработку с ЧПУ, токарную обработку с ЧПУ и вакуумное литье по пяти критериям, которые постоянно повторяются в реальных разговорах о поиске поставщиков, по шкале от одного до пяти.
Четыре перекрывающиеся фигуры рассказывают связную историю, если читать ее рядом. FDM в наибольшей степени стремится к скорости изготовления отдельных деталей и геометрической свободе, подтверждая свою роль как самого быстрого способа удерживать сложную форму без каких-либо инструментов. Токарная обработка с ЧПУ явно ориентирована на контроль допусков, отражая ее естественное преимущество в диаметральной точности для вращательных элементов, но при этом сужая геометрическую свободу, поскольку она фундаментально ограничена формами, изготавливаемыми путем вращения. Фрезерование с ЧПУ занимает широкую и сбалансированную область применения в отношении допусков, качества поверхности и диапазона материалов, и именно поэтому оно остается выбором по умолчанию для компонентов общей точности. Вакуумное литье сильно тяготеет к масштабируемости партии и качеству поверхности, одновременно резко снижая скорость изготовления единичных деталей, что соответствует его идентичности как процесса размножения, построенного на основе уже проверенной детали. Отсутствие какой-либо одной доминирующей фигуры на этой диаграмме является центральным уроком всего сравнения. : конструкция, которая начинается с концептуальной модели FDM, проходит фрезерную или токарную обработку на станке с ЧПУ для функциональной проверки и заканчивается отливкой в вакууме партии, просто следует естественному пути, для которого был создан каждый процесс.
О компании по производству интеллектуального оборудования Чжэцзян Цзяхэн, ООО
Компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. является пионером в области промышленных инноваций и производства. Наша опытная команда дизайнеров превращает идеи клиентов в практичные и эстетичные проекты продуктов. Мы предлагаем 3D-печать из смолы, нейлона, металла и других материалов, а также обладаем передовой механической обработкой. Репликация силиконовых форм позволяет обеспечить недорогое и высокоточное мелкосерийное производство. Обработка поверхности, такая как покраска, улучшает внешний вид продукта. Благодаря нашему комплексному обслуживанию клиенты могут завершить процесс перехода от проектирования к продукту на одной платформе, экономя время и деньги. Мы стремимся быть надежным долгосрочным партнером в области промышленного развития.
В рамках этой структуры печать пластиком FDM поддерживает самые ранние итерации концепции, прецизионное фрезерование и токарная обработка на станках с ЧПУ проверяет и производит функциональные металлические и пластиковые компоненты, силиконовые детали, изготовленные методом вакуумного литья и прессования, превращают проверенную конструкцию в последовательную небольшую партию, а обработка поверхности доставляет каждую деталь в состояние, необходимое для ее предполагаемого применения. На каждом этапе используется один и тот же файл детали и одна и та же точка контакта с инженерами. , что на самом деле отличает универсальную платформу от набора отдельно управляемых поставщиков.
Подготовка детали к фрезерованию, точению или литью
Хорошо подготовленный файл сокращает время цитирования и снижает риск неправильного толкования требований. В приведенном ниже списке перечислены детали, которые самым непосредственным образом влияют на то, вернется ли фрезерованная, токарная или литая деталь в точности так, как предполагалось.
- Предоставляйте собственный файл или файл STEP, а не экспорт сетки, когда речь идет о точном элементе.
- Назовите две или три функции, которые действительно контролируют соответствие или функциональность, вместо того, чтобы отмечать каждый параметр как критический.
- Укажите базовую схему, которую деталь будет использовать при окончательной сборке.
- Точно укажите марку материала, поскольку алюминий 6061 и 7075 или нержавеющая сталь 303 и 316 ведут себя по-разному на одной и той же траектории.
- Укажите количество сейчас и ожидаемое количество в течение следующих месяцев, поскольку это влияет на то, будет ли фрезерование, токарная обработка или вакуумное литье более эффективным способом.
Поставщик, который получает эту информацию в первом сообщении, обычно может вернуть содержательное предложение и комментарий по технологичности в тот же день, вместо того, чтобы задавать серию уточняющих вопросов еще до начала реального разговора.
Часто задаваемые вопросы
В1: Когда мне следует выбирать печать FDM вместо обработки с ЧПУ для прототипа?
Выбирайте FDM, когда приоритетом являются скорость и геометрическая сложность, а не жесткие допуски или конкретный сертифицированный материал. FDM превосходно справляется с внутренними полостями, органическими формами и быстрыми итерациями дизайна, когда деталь может меняться три раза в неделю. Как только конструкция стабилизируется и для детали потребуется специальный конструкционный материал, жесткие допуски или законченный внешний вид, обработка на станке с ЧПУ становится более подходящим вариантом.
Q2: В чем разница между трехосным и пятиосным фрезерованием с ЧПУ на практике?
Трехосевое фрезерование перемещает режущий инструмент в трех линейных направлениях и эффективно обрабатывает наиболее плоскую геометрию и геометрию с карманами, но требует изменения положения детали для достижения элементов на других гранях. Пятиосное фрезерование добавляет одновременное вращательное движение, позволяя инструменту обрабатывать сложные углы и несколько граней без изменения положения детали. Практическое преимущество заключается в том, что элементы, обработанные в одной пятиосной установке, поддерживают более тесную связь друг с другом, чем те же элементы, обработанные в нескольких трехосных установках.
Вопрос 3: Почему токарная обработка с ЧПУ обычно более точна, чем фрезерование цилиндрических элементов?
При токарной обработке заготовка непрерывно вращается относительно режущего инструмента, что создает естественную однородную концентрическую поверхность без дискретных сегментов траектории инструмента, которые потребовались бы для фрезерования круглых деталей. Такой подход к непрерывному резанию уменьшает ошибку позиционирования, которая накапливается, когда фреза приближается к изогнутой поверхности под разными углами, поэтому допуски на диаметры токарных деталей обычно более жесткие, чем эквивалентные фрезерованные детали.
Вопрос 4: Чем вакуумное литье отличается от силиконовых деталей, полученных прессованием?
При вакуумном литье полиуретановая смола заливается в силиконовую форму, чтобы имитировать внешний вид и механическое поведение промышленных пластмасс, таких как АБС или полипропилен, и ее выбирают, когда конечная деталь фактически будет изготовлена из жесткого или полужесткого пластика. В силиконовых деталях, отлитых под давлением, используется натуральный силиконовый каучук, отверждаемый под воздействием тепла и давления в металлической форме, и их выбирают, когда сама деталь должна быть настоящим эластомером, например, прокладка, уплотнение или ручка, которые должны многократно изгибаться и выдерживать широкий температурный диапазон.
Вопрос 5: Сколько настроек требуется для типичной сложной обрабатываемой детали?
На стандартном трехосном станке деталь с элементами на нескольких гранях обычно требует от двух до четырех отдельных настроек, каждая из которых включает в себя изменение положения и повторную ссылку на деталь. На пятиосном станке многие из тех же функций могут быть достигнуты за одну настройку, что сокращает как затраченное время обработки, так и накопленную ошибку позиционирования между элементами. Правильное количество настроек для каждой конкретной детали зависит от ее конкретной геометрии и должно обсуждаться с поставщиком перед окончательным ценовым предложением.
В6: Какую информацию я должен указать при запросе стоимости фрезерования или токарной обработки?
Включите файл STEP, 2D-чертеж, на котором отмечены критические размеры и их допуски, точный требуемый сорт материала, желаемая обработка поверхности и количество, необходимое сейчас, а также любой ожидаемый объем в будущем. Учет условий эксплуатации детали, включая температурное воздействие и любой химический контакт, также помогает поставщику подтвердить правильность выбора материала до начала обработки, а не после того, как первая партия уже была вырезана.
-
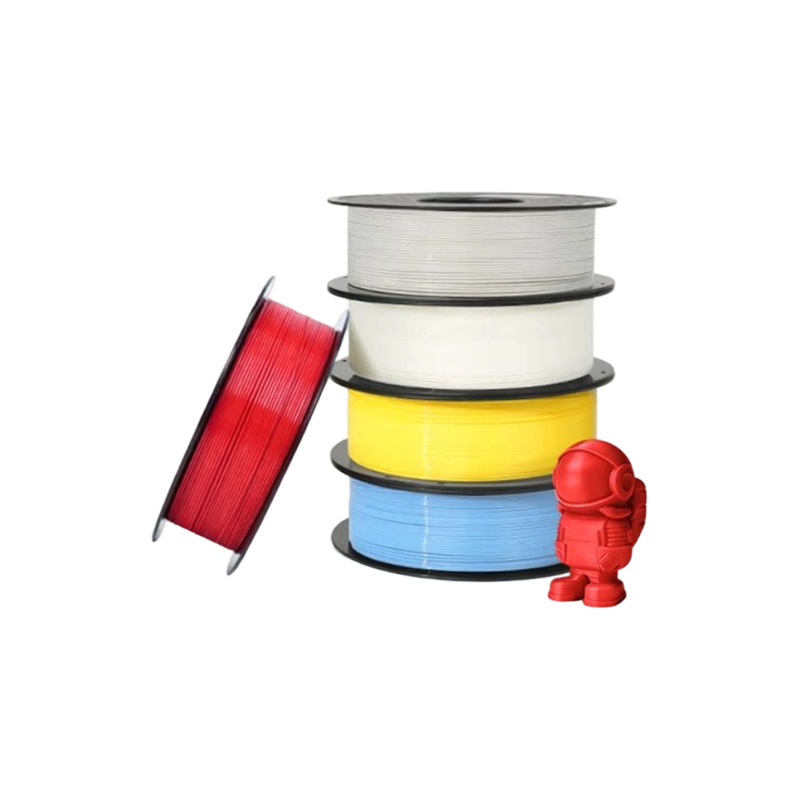 Услуги 3D-печати стандартными материалами FDM (PLA, PETG, ABS)
-
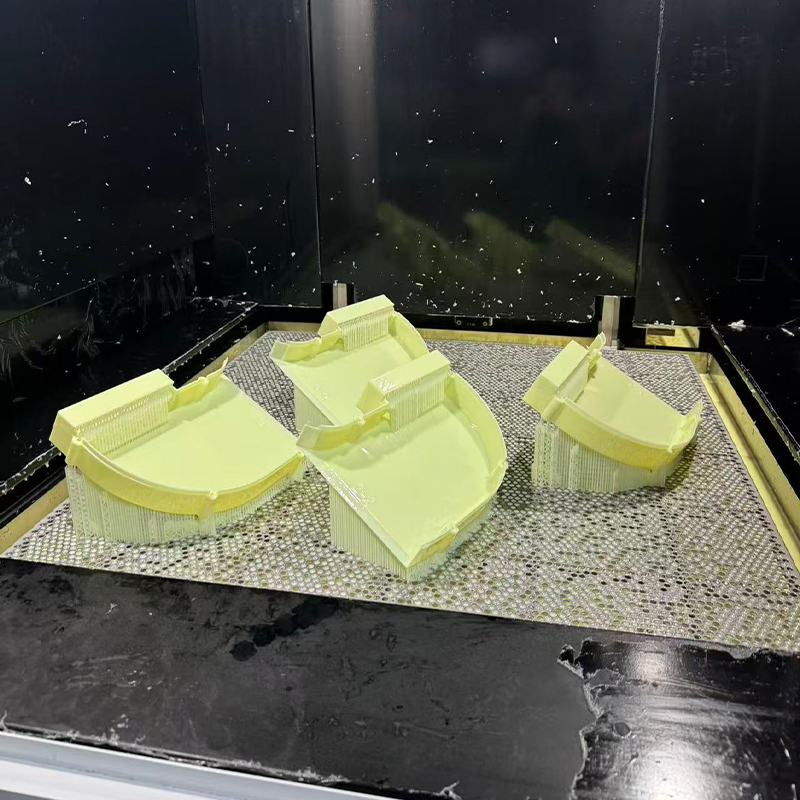 Желтая ABS-подобная смола Услуги 3D-печати
-
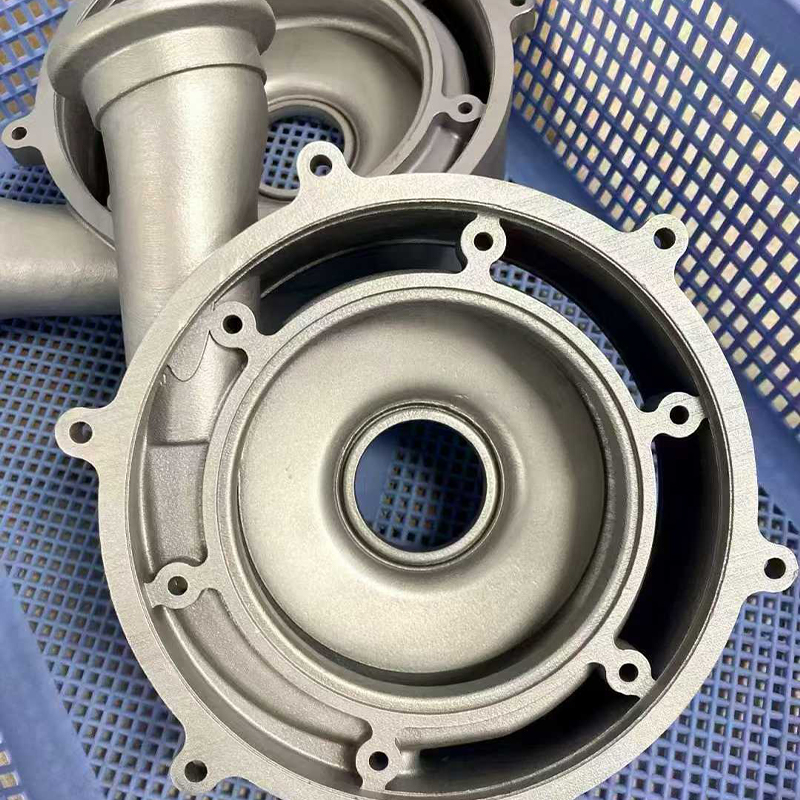 Услуги 3D-печати из нержавеющей стали 316L
-
 PPS+CF Услуги 3D-печати из материала, армированного углеродным волокном
-
 HT-PLA Высокотемпературный материал PLA Услуги 3D-печати
-
 Инструментальная сталь H13/S136 Услуги 3D-печати
Контактная информация
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ДОБАВИТЬ
-

Здание 7, № 188, участок Хунни улицы Чжа Ван, район Данху, город Пинху, город Цзясин, провинция Чжэцзян, Китай
Авторское право© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Производители интегрированных интеллектуальных производственных платформ OEM/ODM
