




Услуги вакуумного литья от Чжэцзян Цзяхэн
Компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. — китайская компания. производитель услуг вакуумного литья производство полиуретановых и силиконовых деталей в силиконовых формах под вакуумом и низким давлением. Мы создаем мастер-модель с помощью 3D-печати или обработки на станке с ЧПУ, отливаем копию, а затем завершаем ее на той же производственной базе, поэтому программа переходит от цифрового файла к окрашенной, напечатанной или покрытой детали без использования стальных инструментов.
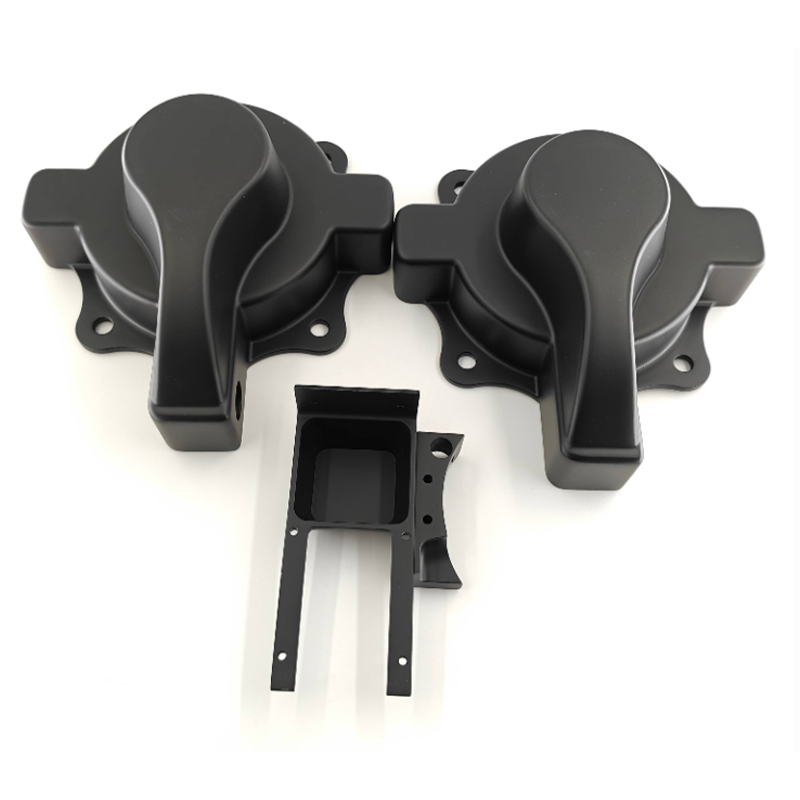
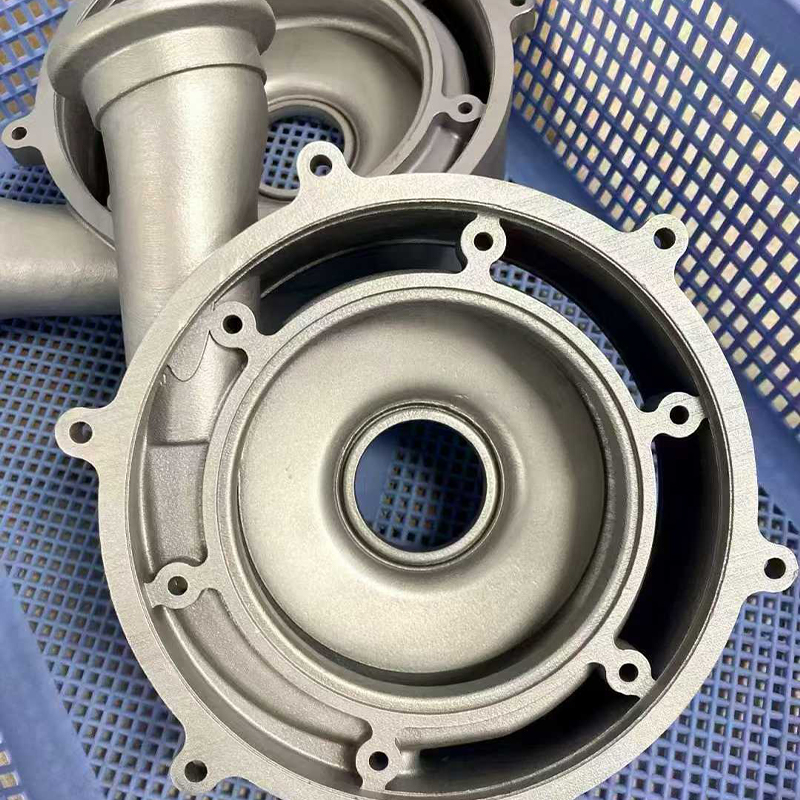
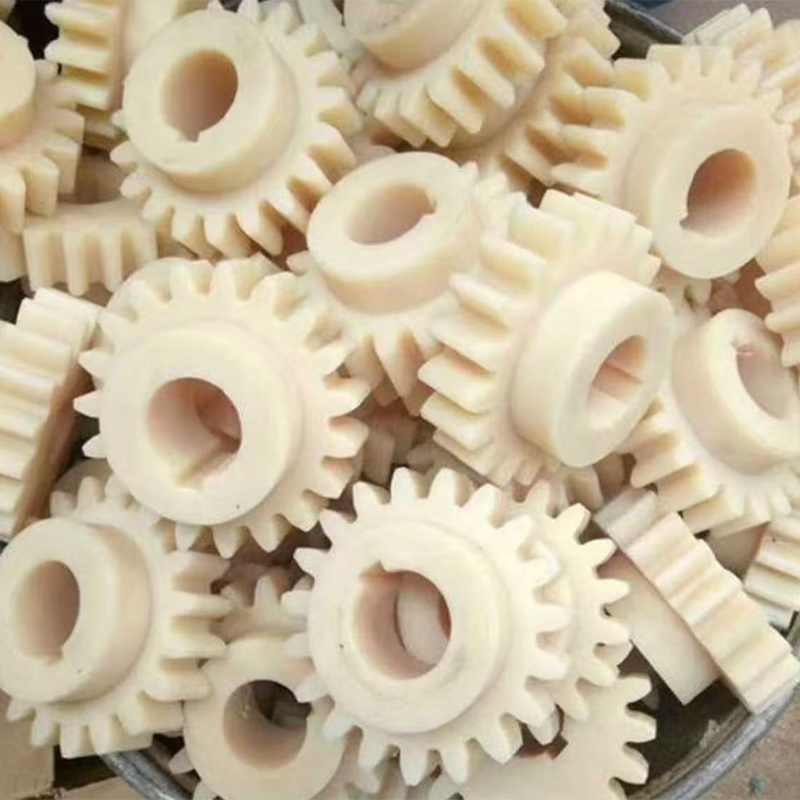
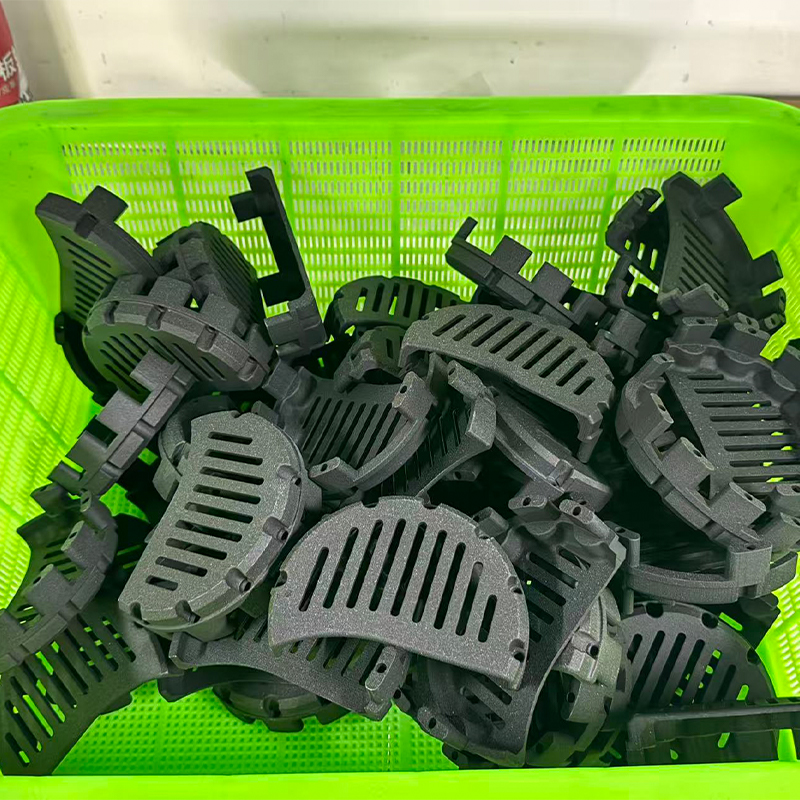
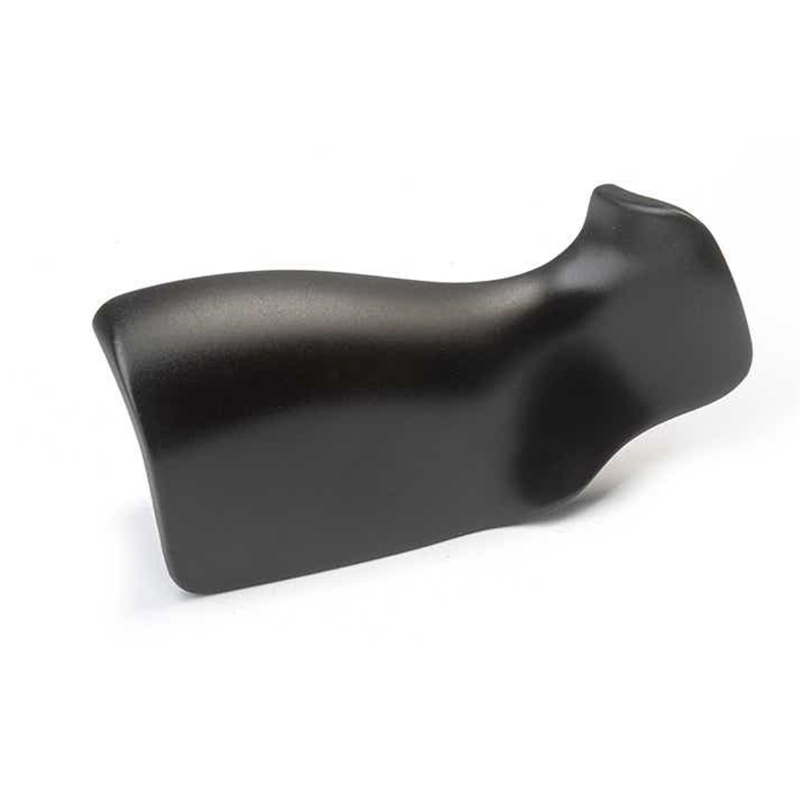
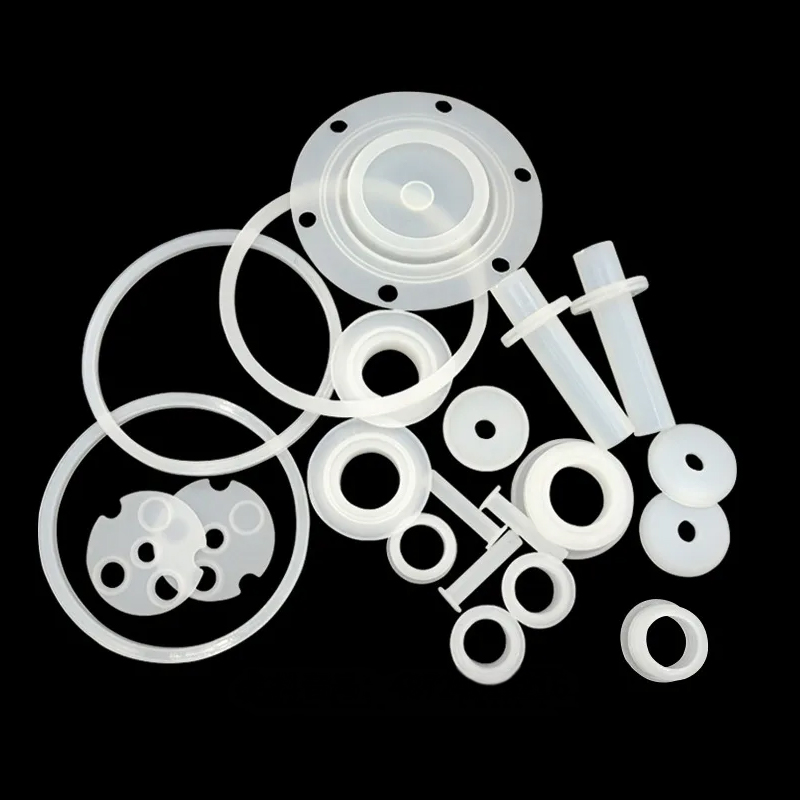
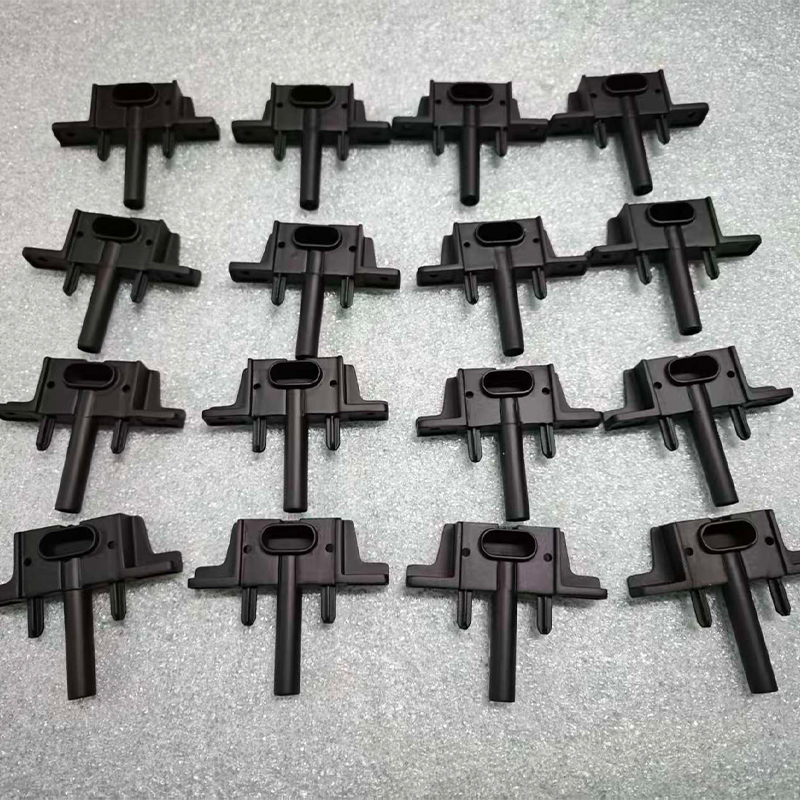
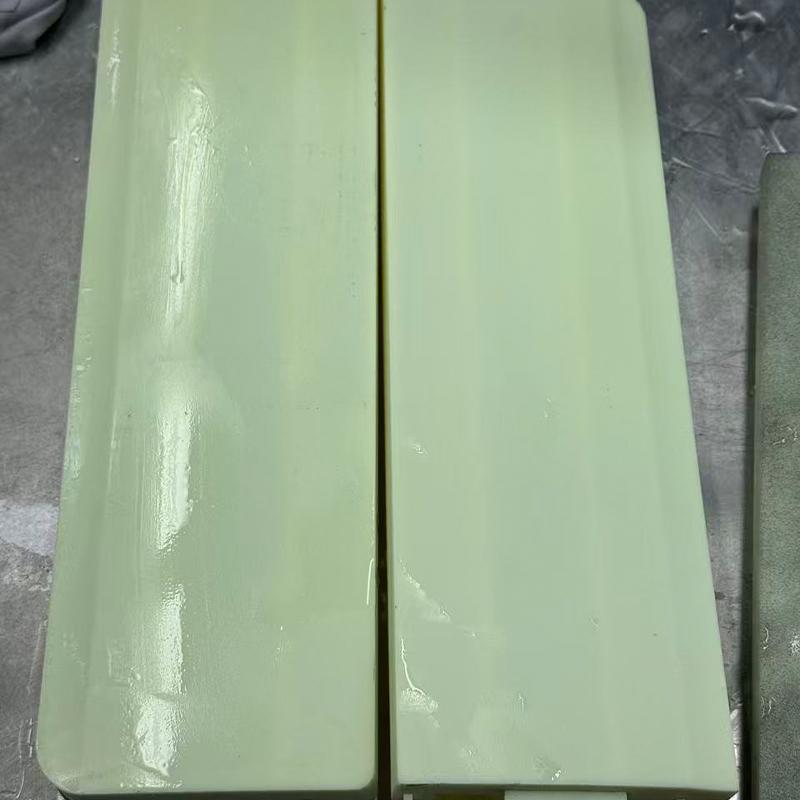
Наш Услуги вакуумного литья В ассортимент входят изделия из АБС-пластика, полипропилена, резины, уретановые детали, отлитые под низким давлением, а также силиконовые детали, отлитые под давлением. Этот маршрут подходит для прототипов небольших объемов, партий для рыночных испытаний и предсерийной проверки, где геометрия должна соответствовать конечной детали, полученной литьем под давлением.
Маршрут процесса: от мастер-модели до готовой отливки
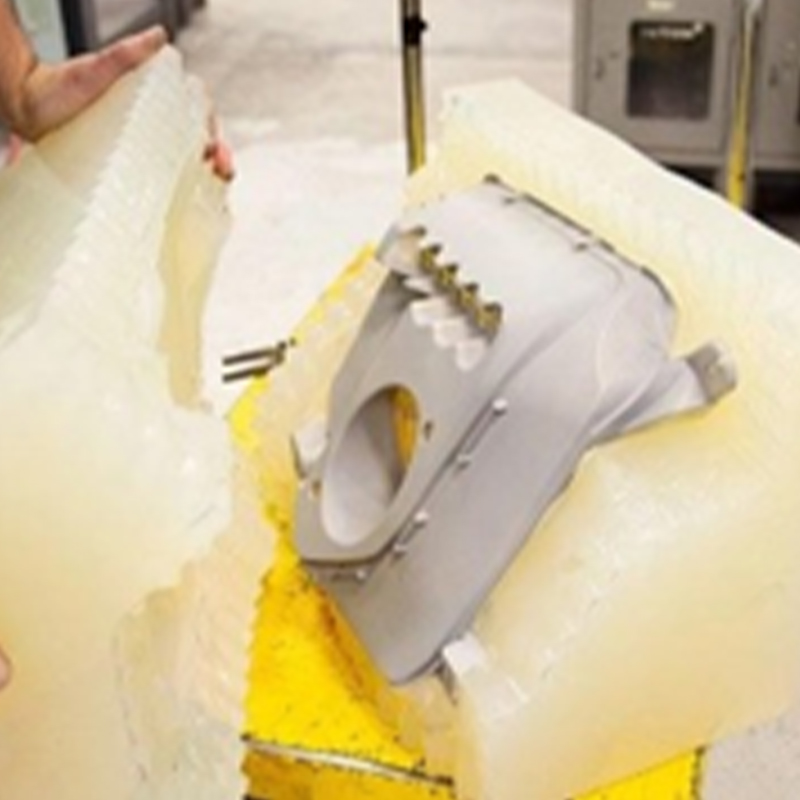
При вакуумном литье полиуретановая смола впрыскивается в силиконовую форму под вакуумом, поэтому вовлеченный воздух удаляется до затвердевания смолы. В результате получается отливка без пузырьков, воспроизводящая мелкие детали поверхности и острые края мастер-модели.
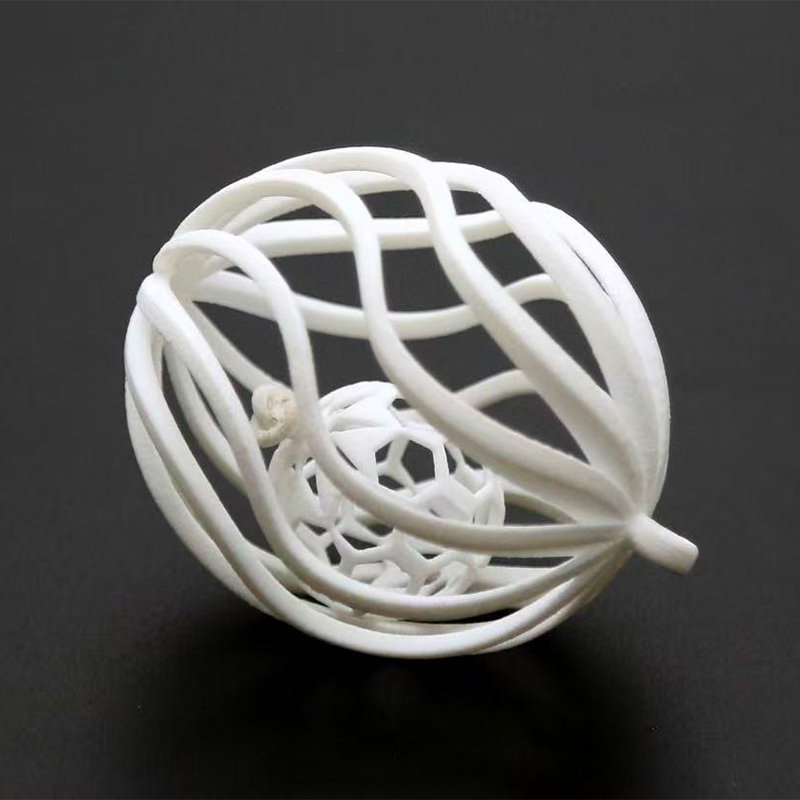
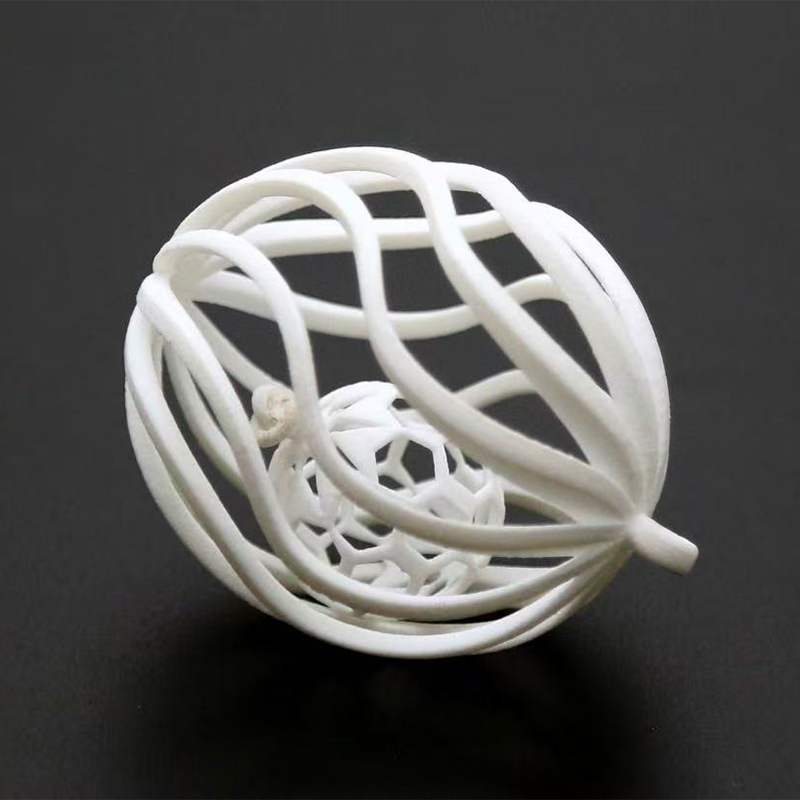
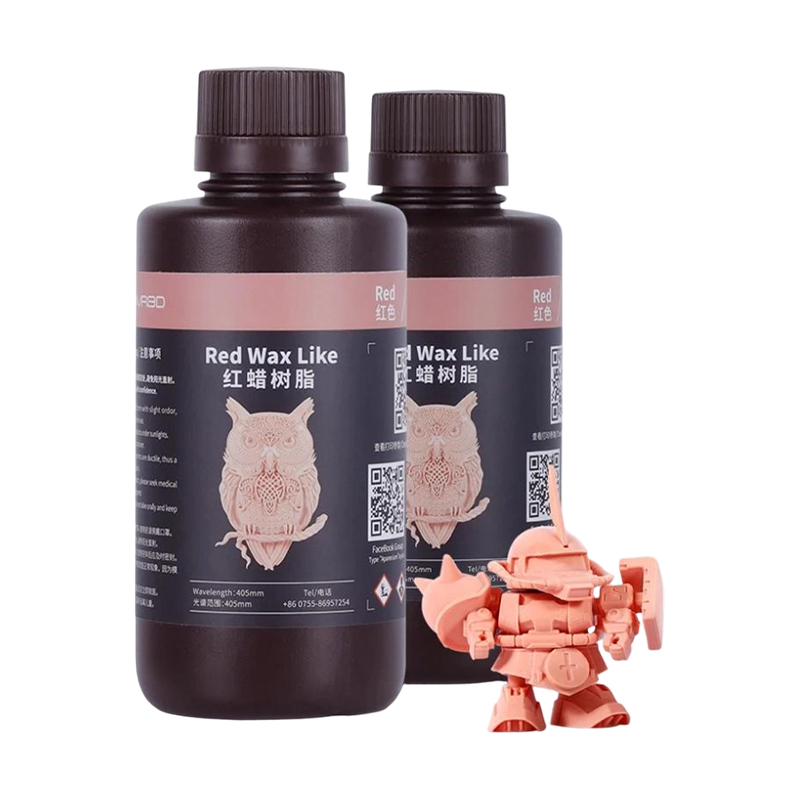
- Мастер-модель: Печать на смоле SLA или DLP для мелких деталей, нейлон SLS для функциональной геометрии или заготовка, обработанная на станке с ЧПУ, когда мастер должен соблюдать жесткие допуски.
- Силиконовая форма: выливали вокруг мастера, разрезали и использовали в качестве полости для повторных циклов литья.
- Кастинг: инжекция в вакууме, под низким или высоким давлением в зависимости от толщины стенки, размера детали и материала.
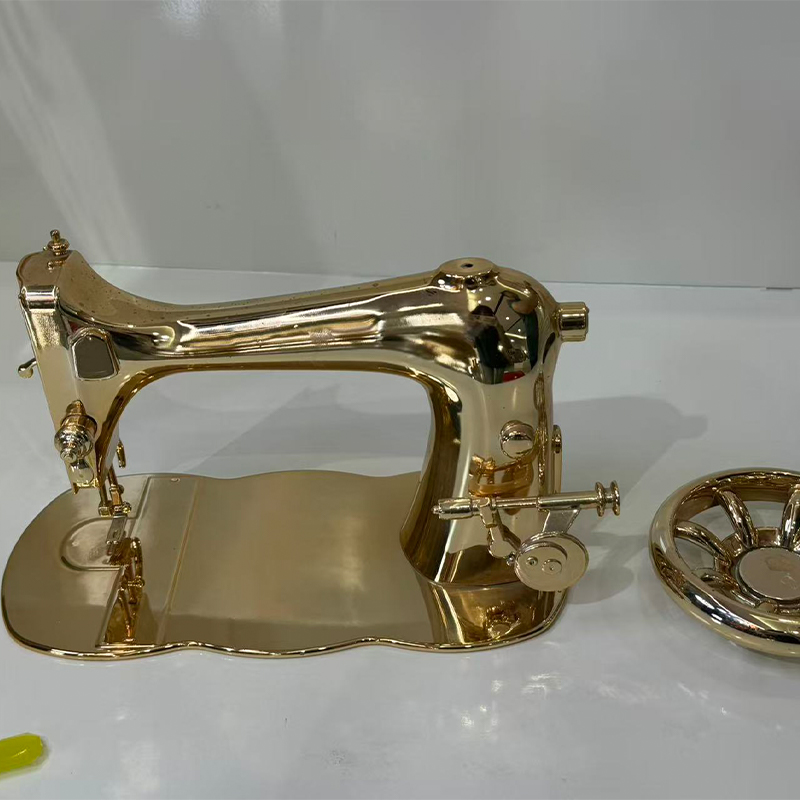
- Отделка: обрезка, шлифовка, покраска, покрытие, лазерная гравировка, шелкография или гальваника по мере необходимости.
Один набор силиконовых форм обычно воспроизводит 15–25 деталей, прежде чем полость разрушается. Это делает процесс экономичным для объемов, которые не оправдывают использование стальных инструментов, и сохраняет ту же геометрию, доступную для более поздней программы литья под давлением.
Диапазон материалов и пригодность для применения
Выбор материала определяется механическим поведением детали, а не только ее внешним видом. В силиконовые формы мы отливаем следующие семейства:
| Материал | Поведение | Типичная посадка |
|---|---|---|
| ABS-подобный | Жесткий, ударопрочный, удерживает формованные детали. | Корпуса, корпуса, структурные крышки |
| ПП-подобный | Полугибкий, устойчивый к усталости | Живые петли, клипсы, гибкие чехлы |
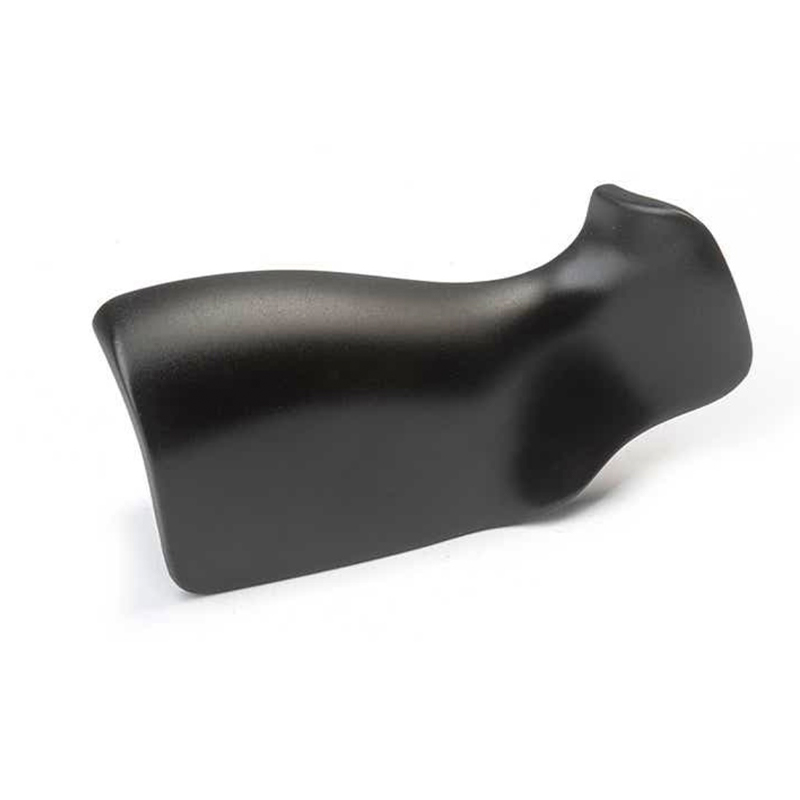
| Резиноподобный | Эластичный, резиновый на ощупь, высокое удлинение | Захваты, уплотнения, имитация формования |
| Уретан низкого давления | Низкое внутреннее напряжение, постоянная толщина стенок | Толстостенные и крупногабаритные отливки |
| Силикон, формованный под давлением | Устойчив к жаре и атмосферным воздействиям, контролируемый по Шору А. | Уплотнения, противоскользящие ручки, изнашиваемые мягкие детали. |
Литье из уретана под низким давлением — это способ изготовления толстостенных или крупногабаритных деталей, где обычное вакуумное литье может оставлять следы усадки и внутренние напряжения. Силиконовые детали, отлитые прессованием, отверждаются под воздействием тепла и давления для мягких компонентов, размеры которых должны оставаться повторяемыми в партии.
Где вакуумное литье подходит для разработки продукции
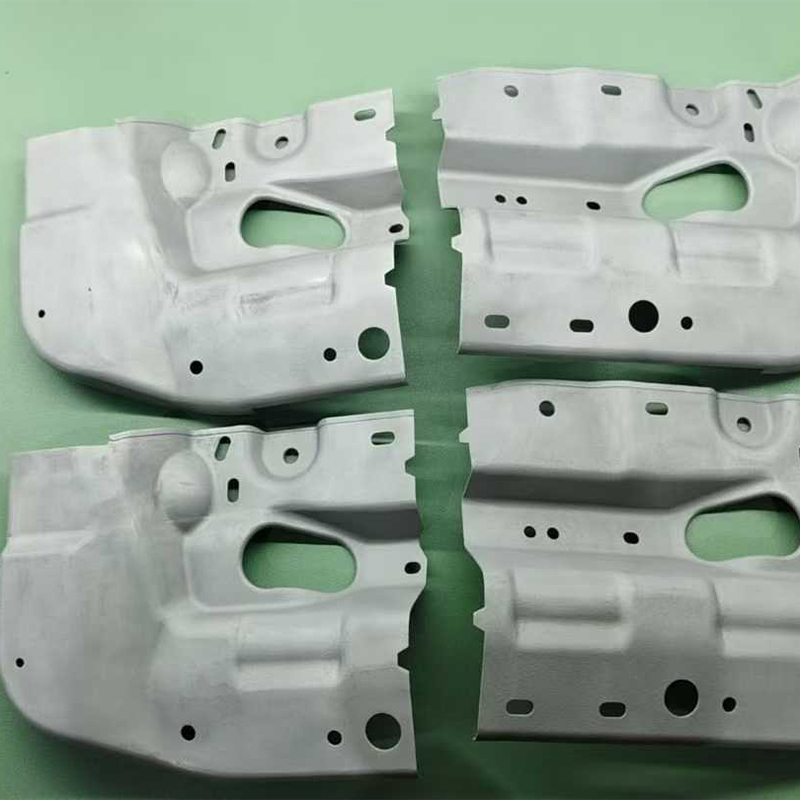
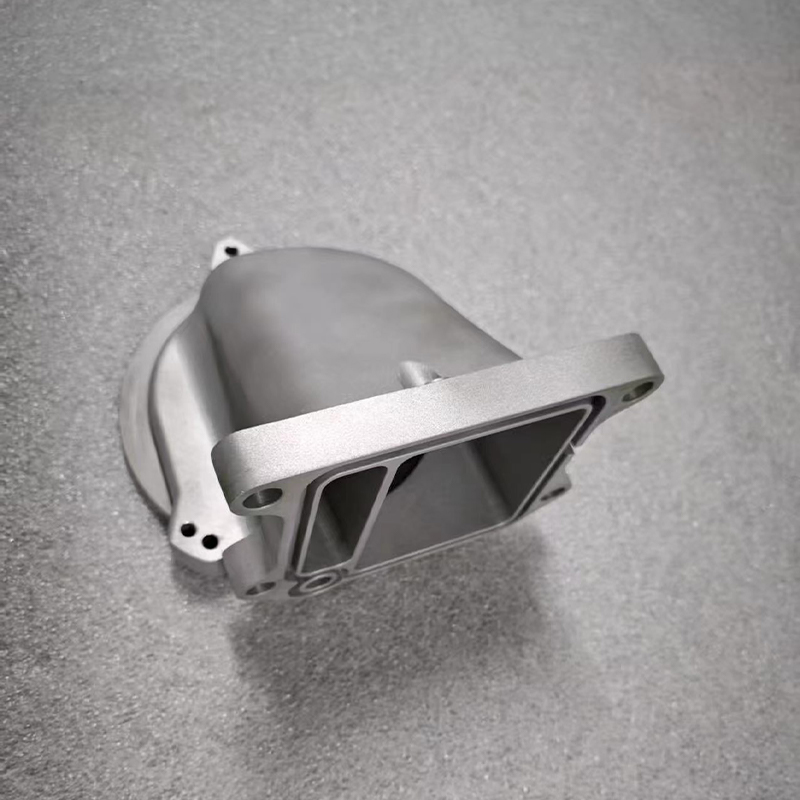
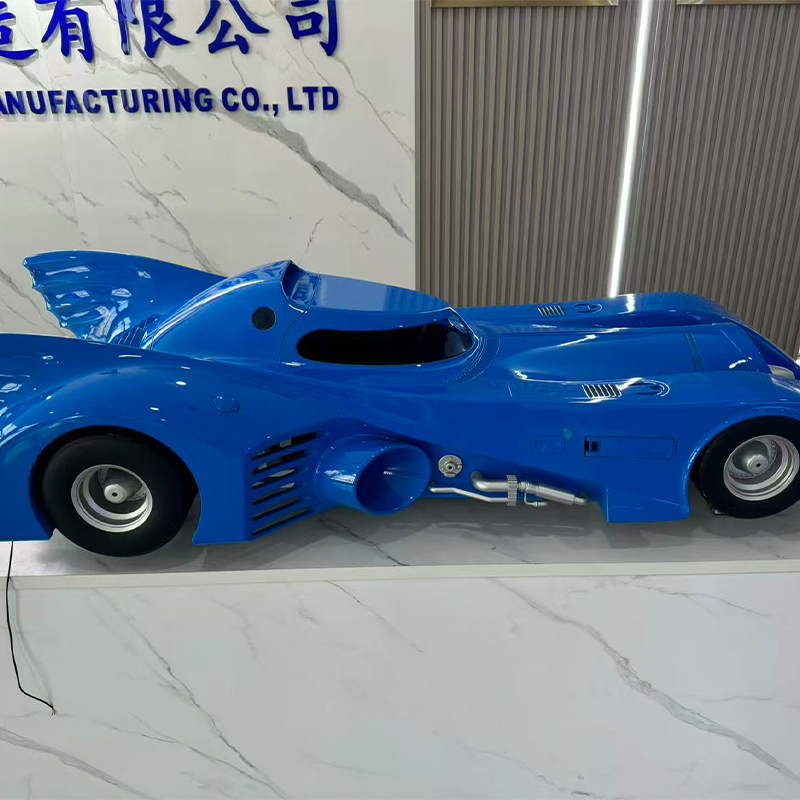
Мы поставляем литые детали для автомобильных салонов и полноразмерных моделей, корпуса бытовой электроники и носимых устройств, компоненты БПЛА и eVTOL, соединения и рабочие органы робототехники, а также аксессуары для медицинской реабилитации. Каждое применение предъявляет разные требования к отливке.
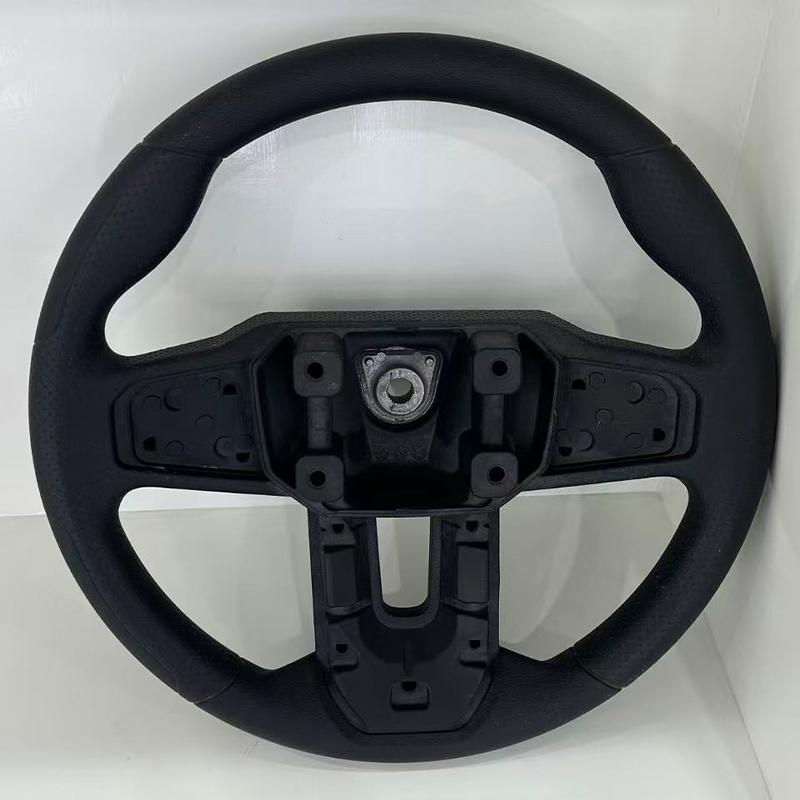
- Автомобильная промышленность: внутренние панели, отделка и крупные прототипы корпусов, где цвет, текстура и посадка должны быть оценены в полном масштабе.
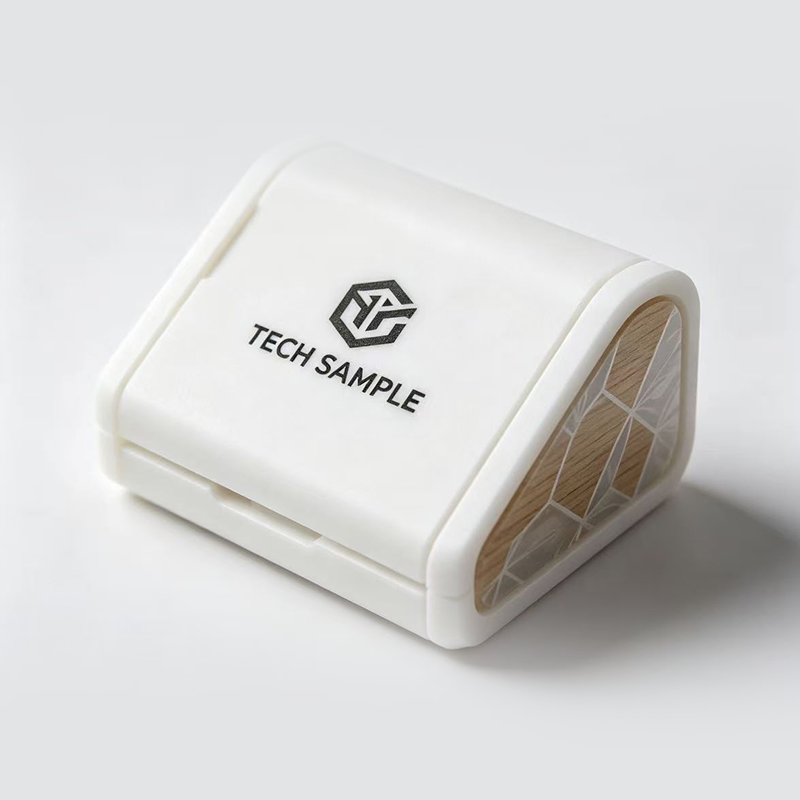
- Бытовая электроника: корпуса для наушников и носимых устройств, которые должны быть отлиты в деталях и иметь краску или покрытие, соответствующее отделке производства.
- БПЛА и eVTOL: легкие крышки и сложные оболочки для проверки посадки перед использованием композитных материалов или инструментов для литья под давлением.
- Робототехника: крышки шарниров, корпуса шатунов и вкладыши рабочих органов для функциональной проверки.
Параметры конфигурации
Мы настраиваем каждую программу литья вокруг рабочей точки, а не фиксированного каталога. Приведенный ниже выбор подтверждается во время предложения и записывается в технологическую карту.
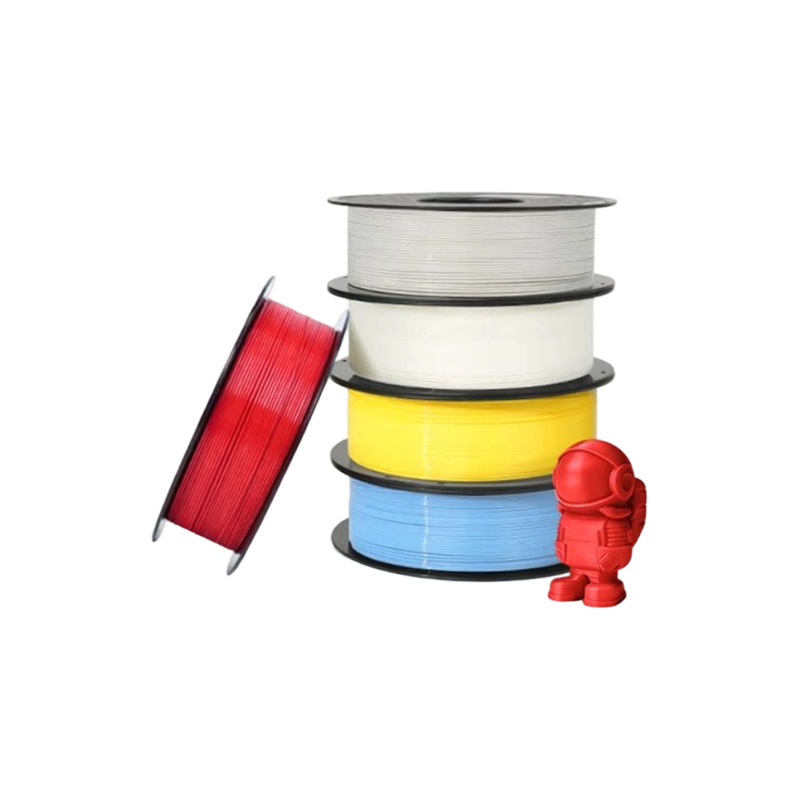
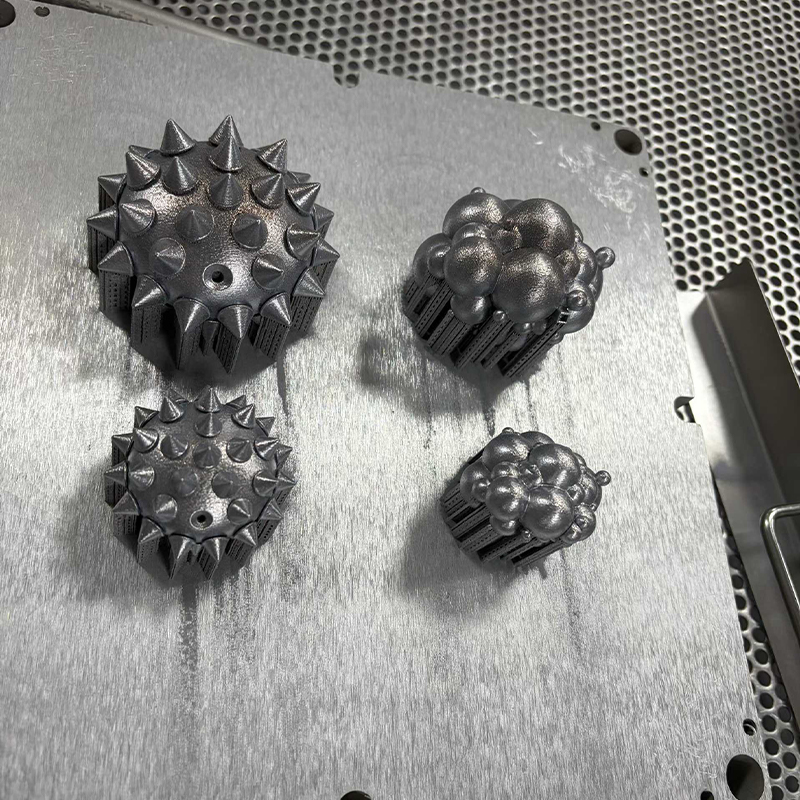
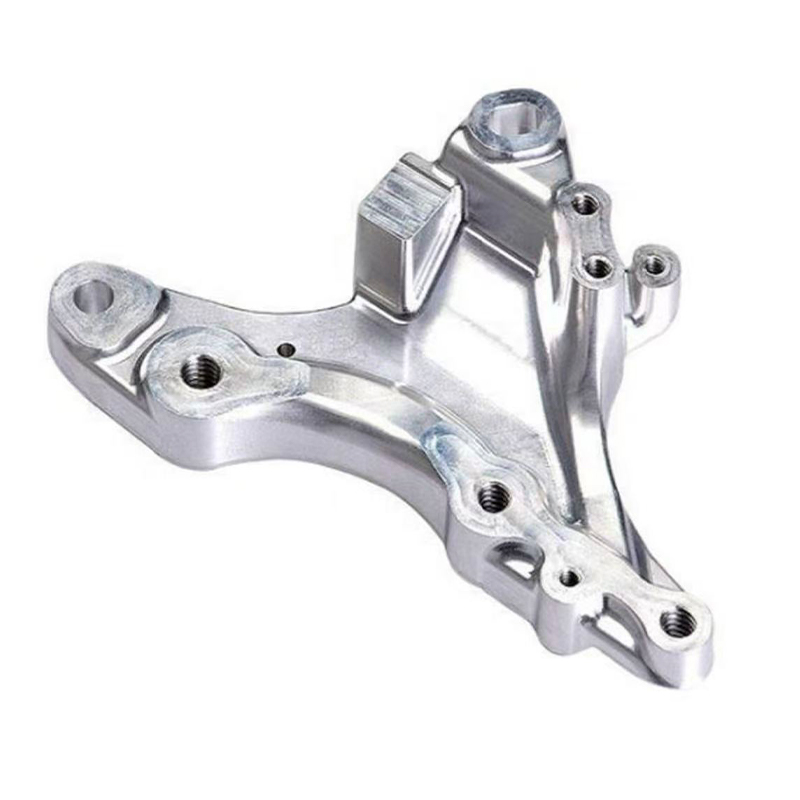
- Источник мастер-модели: Смола SLA, смола DLP, нейлон SLS, металл SLM, пластик FDM или заготовка, обработанная на станке с ЧПУ.
- Метод литья: вакуум, впрыск под низким или высоким давлением.
- Материал: ABS-подобный, PP-подобный, резиноподобный, уретан низкого давления или силикон, полученный прессованием.
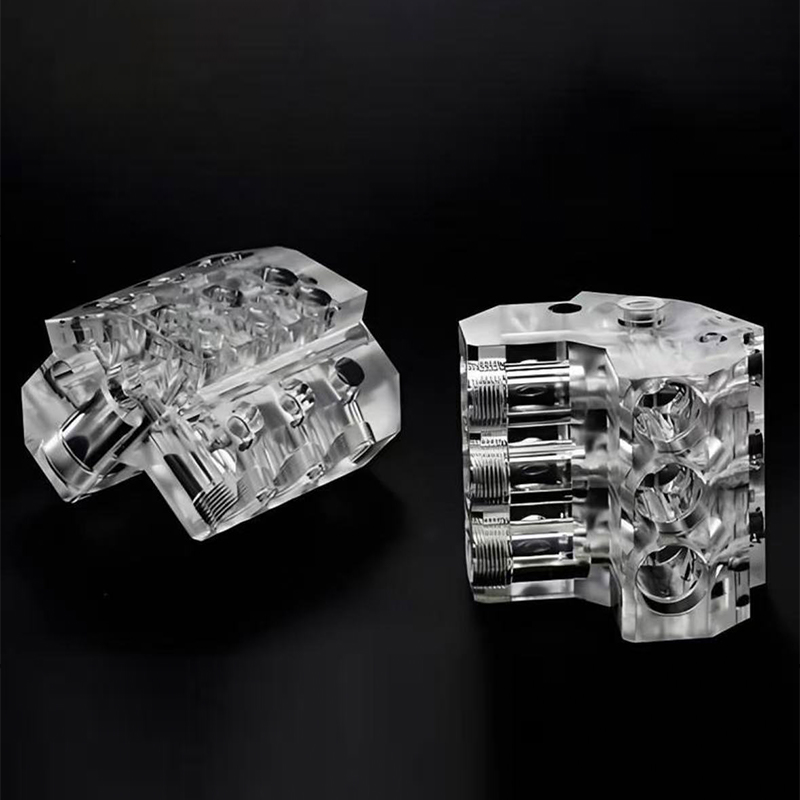
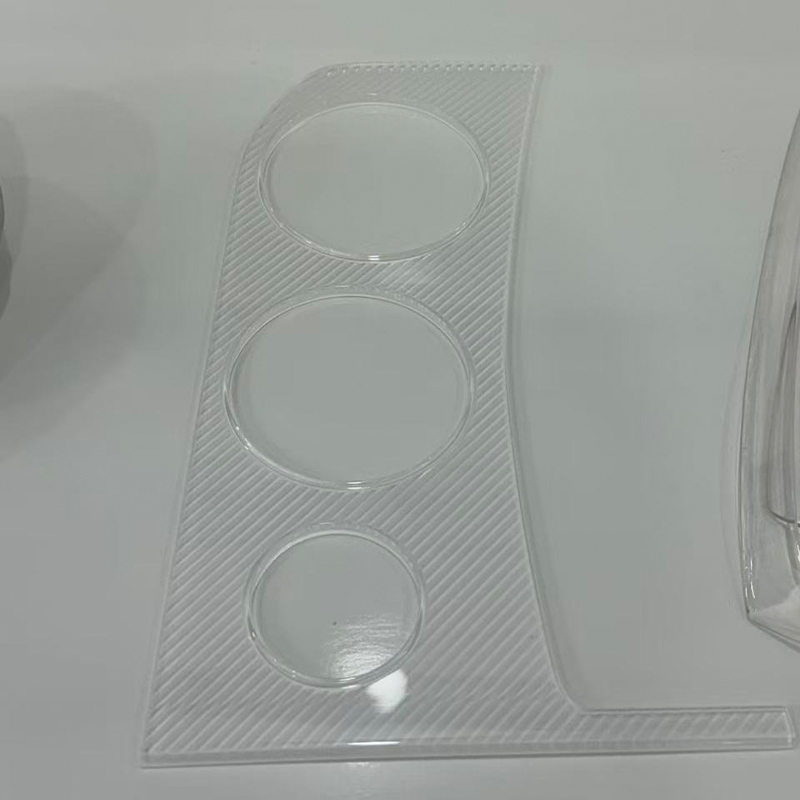
- Цвет и текстура: литье в цвет, матовая или глянцевая краска, покрытие soft-touch или прозрачное и полупрозрачное литье.
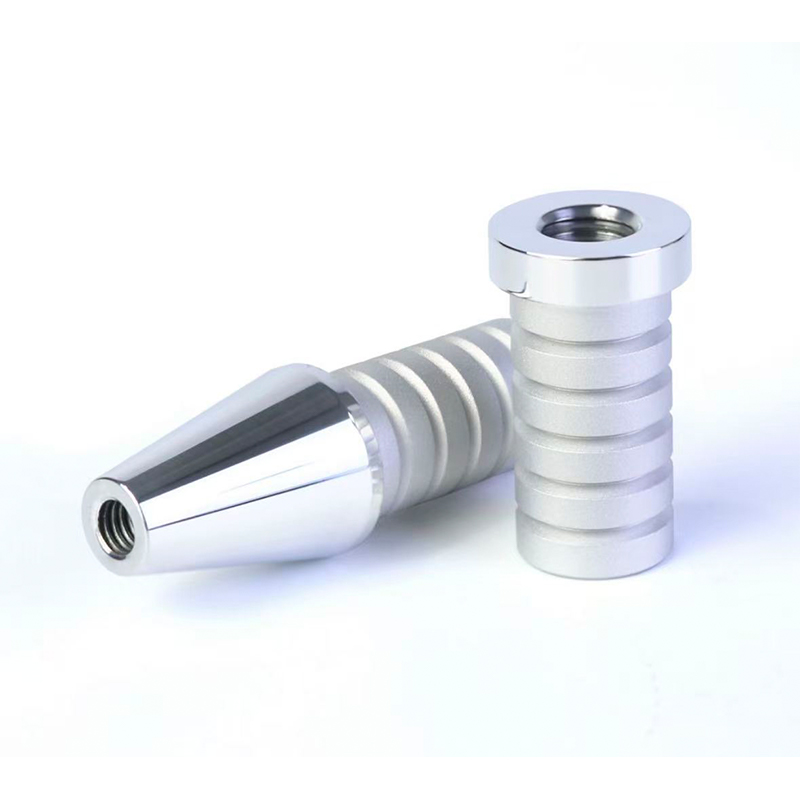
- Второстепенные операции: лазерная гравировка, декаль и шелкография, гальваника и анодирование, шлифовка, полировка и пескоструйная обработка.
Обработка поверхности осуществляется на одной и той же площадке, поэтому литой корпус можно красить, печатать и собирать без второго поставщика. Доступные виды обработки см. в разделе «Услуги по отделке поверхности».
Технические характеристики, определяющие процесс литья
Следующие переменные определяют конструкцию формы, метод литья и последовательность отделки. Мы сверяем их с 3D-файлом и предполагаемой функцией перед выпуском формы.
- Размер детали и толщина стенки: Толстые секции предпочитают литье из уретана под низким давлением, чтобы ограничить следы усадки.
- Уклон и подрезы: силиконовые формы изгибаются, но глубокие подрезы все равно требуют разреза или вставки стержня.
- Ожидание толерантности: литые детали не являются обработанными деталями; критические интерфейсы часто обрабатываются после литья.
- Требование к поверхности: формованная фактура, класс краски, уровень глянца и прозрачности.
- Количество партии: 15–25 деталей в наборе пресс-форм, с дополнительными комплектами пресс-форм для больших тиражей.
- Соответствие цвета и материала: ссылка на Pantone, RAL или физический образец.
Контроль качества и приемка
Мы проводим полный технологический контроль, включающий входную проверку сырья, отбор проб в процессе и проверку размеров готовой продукции. Перед упаковкой каждая отлитая деталь проверяется на соответствие согласованным допускам размеров и стандартам внешнего вида.
- Сырье проверяется перед хранением.
- Периодический отбор проб во время литья для стабилизации точности.
- Окончательная проверка размеров, цвета, текстуры и соответствия сборки.
- Зонирование проекта, соглашения о неразглашении информации для сотрудников и изолированная внутренняя сеть защищают чертежи и модели клиентов.
Для программ, которые этого требуют, мы подготавливаем образцы первых изделий и протоколы проверок для утверждения клиентом, прежде чем партия будет продолжена.
Информация, которую мы используем для настройки вашего решения
Чтобы точно оценить программу вакуумного литья, нам нужны следующие исходные данные. Недостающие предметы согласовываются с вами до того, как будет вырезана форма.
- 3D-файл в формате STEP, IGES или STL, а также 2D-чертеж, если указаны допуски.
- Целевое количество и то, предназначены ли детали для проверки соответствия, функционального испытания или рыночного образца.
- Требуемое поведение материала: жесткий, полугибкий, резиноподобный или силикон.
- Справочник по цвету, текстуре и отделке.
- Критические размеры и любой интерфейс, который необходимо обработать после отливки.
- Требование сборки, если отлитая деталь сопрягается с другими компонентами.
- Пункт назначения и требования к упаковке.
Сопутствующие возможности на одной платформе
Вакуумное литье редко остается в одиночестве. Мастер-модели изготавливаются на наших печатных и механообрабатывающих линиях, а финишная обработка осуществляется на собственном производстве.
- Служба 3D-печати SLA Resin для мастеров мелкой детализации.
- Сервис 3D-печати SLS Nylon для мастеров функционального дела.
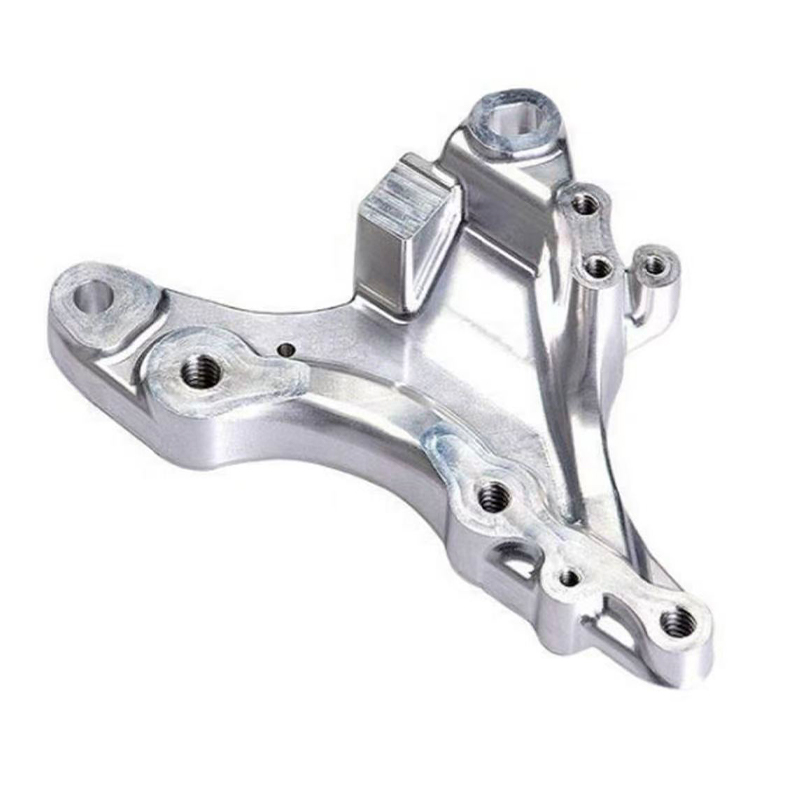
- Услуги фрезерования с ЧПУ для мастеров и послелитой обработки.
Часто задаваемые вопросы
Сколько деталей можно изготовить из одной силиконовой формы?
Один набор силиконовых форм обычно состоит из 15–25 деталей. Для больших объемов мы создаем дополнительные комплекты пресс-форм из одного и того же мастера, сохраняя единообразие геометрии на протяжении всего цикла.
Можете ли вы добиться отделки поверхности, полученной методом литья под давлением?
Да. Вакуумное литье воспроизводит детали поверхности мастер-модели, а наши собственные покраска, покрытие, лазерная гравировка и печать доводят деталь до заданной текстуры, блеска и цвета.
В чем разница между вакуумным литьем и уретановым литьем под низким давлением?
Стандартное вакуумное литье удаляет воздух из смолы под вакуумом. При литье из уретана под низким давлением смола впрыскивается под контролируемым низким давлением, что снижает внутренние напряжения и следы усадки в толстостенных или крупногабаритных деталях, а также улучшает постоянство толщины стенок.
Вы также поставляете силиконовые детали, отлитые прессованием?
Да. Мы отверждаем силиконовый каучук в нагретых формах под давлением для производства уплотнений, противоскользящих ручек и мягких компонентов для носимых устройств с контролируемой твердостью по Шору А, а также устойчивостью к нагреву и атмосферным воздействиям.
Как вы защищаете наши проектные данные?
Проекты размещаются в закрытых мастерских, сотрудники подписывают соглашения о неразглашении, а файлы чертежей хранятся в изолированной внутренней сети, которая блокирует несанкционированную передачу данных извне.
Какие форматы файлов вам нужны для коммерческого предложения?
Отправьте файлы STEP, IGES или STL, а также 2D-чертеж, если указаны допуски. Укажите количество, поведение материала, цвет и отделку, а также все важные интерфейсы, которые необходимо обработать после отливки.


