- Услуги 3D-печати

- Услуги по обработке с ЧПУ

- Услуги вакуумного литья

- Услуги по отделке поверхности

Услуги быстрого прототипирования: как выбрать надежного производственного партнера
Команда разработчиков отправляет файл САПР в понедельник, а к пятнице ей нужна физическая деталь для проверки соответствия, демонстрации для клиентов или пилотной сборки. Именно в этот момент услуги быстрого прототипирования становятся практическими, а не теоретическими. Правильный сервис сделает больше, чем просто превратит модель в пластик или металл; это дает команде быстрый способ проверить вопрос дизайна, выявить проблему толерантности и решить, что изменить, прежде чем будут выделены деньги на инструменты.
Именно поэтому решение о покупке заслуживает внимания. Поставщиком быстрого прототипирования может быть цех 3D-печати, партнер по механической обработке с ЧПУ, специалист по вакуумному литью или производитель, который объединяет все три с отделкой поверхности и мелкосерийным производством. Разница проявляется во времени выполнения заказа, выборе материала, отзывах DFM и том, насколько плавно прототип становится образцом продукта. Поставщик прототипов не является оптовым продавцом стандартных деталей; именно партнер-производитель интерпретирует проект и возвращает физический ответ.
Что на самом деле дают услуги быстрого прототипирования
Услуги быстрого прототипирования обычно предоставляют сразу три вещи: геометрию, поведение материала и инструмент коммуникации. Геометрия – это очевидно. Физическая часть показывает, сидит ли крышка заподлицо, выходит ли разъем за стену или можно ли собрать кронштейн с предусмотренным крепежом. Материальное поведение менее очевидно, но зачастую более важно. Модель из смолы может выглядеть правильно, но при этом слишком сильно прогибаться, трескаться при защелки или размягчаться возле источника тепла. Инструмент коммуникации имеет значение, поскольку физический образец позволяет проектировщикам, инженерам, закупщикам и маркетингу обсуждать один и тот же объект, а не разные интерпретации экрана.
Хорошая работа по прототипированию также включает в себя обратную связь от проектирования к производству. Перед запуском станка поставщик должен проверить толщину стенок, углы уклона, размещение опор, доступ к инструменту, набор допусков и качество поверхности. Эта обратная связь не является бумажной работой. В этом разница между деталью, прибывшей вовремя, и деталью, прибывшей с пометкой о том, что тонкое ребро сломалось во время снятия опоры. Производитель, который задает вопросы, прежде чем цитировать, обычно является лучшим партнером, чем тот, который просто принимает каждый файл и обещает все.
Есть и коммерческая роль. Прототип может поддерживать демонстрацию для инвесторов, образец на торговой выставке, пилотный проект для клиентов или внутреннюю проверку дизайна. В каждом случае роль должна выглядеть и вести себя соответственно аудитории. Грубое приспособление FDM может быть идеальным для заводских испытаний и совершенно неподходящим для встречи с розничным покупателем. Служба прототипирования должна понимать цель, а не только геометрию.
Как сопоставить метод прототипирования с вопросом, на который вам нужен ответ
Самый быстрый способ выбрать процесс — начать с вопроса, а не с машины. Если вопрос «Правильно ли корпус лежит в руке?» гладкого отпечатка смолы может быть достаточно. Если вопрос: «Выдержит ли этот алюминиевый кронштейн испытание на вибрацию?» для детали, вероятно, нужен металл и процесс, придающий свойства металла. Если вопрос звучит так: «Можем ли мы показать пятьдесят единиц фокус-группе в следующем месяце?» вакуумное литье может быть лучшим мостом, чем еще один раунд 3D-печати.
| Метод | Лучшее для | Типичные материалы | Сильные стороны | Ограничения для планирования |
|---|---|---|---|---|
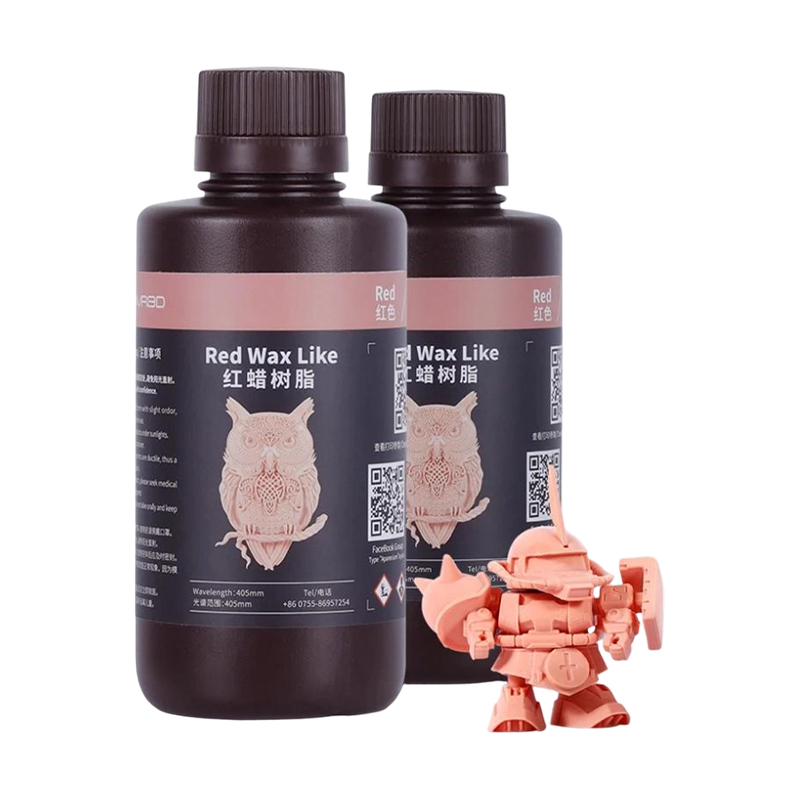
| 3D-печать смолой SLA и DLP | Визуальные модели, проверка посадки, гладкие поверхности, прозрачные или гибкие детали | Стандартная смола, АБС-подобная смола, гибкая смола, прозрачная смола, красная восковая смола. | Мелкая детализация, гладкая поверхность, быстрая обработка | Линии слоев, ограниченная термостойкость, следы удаления опор |
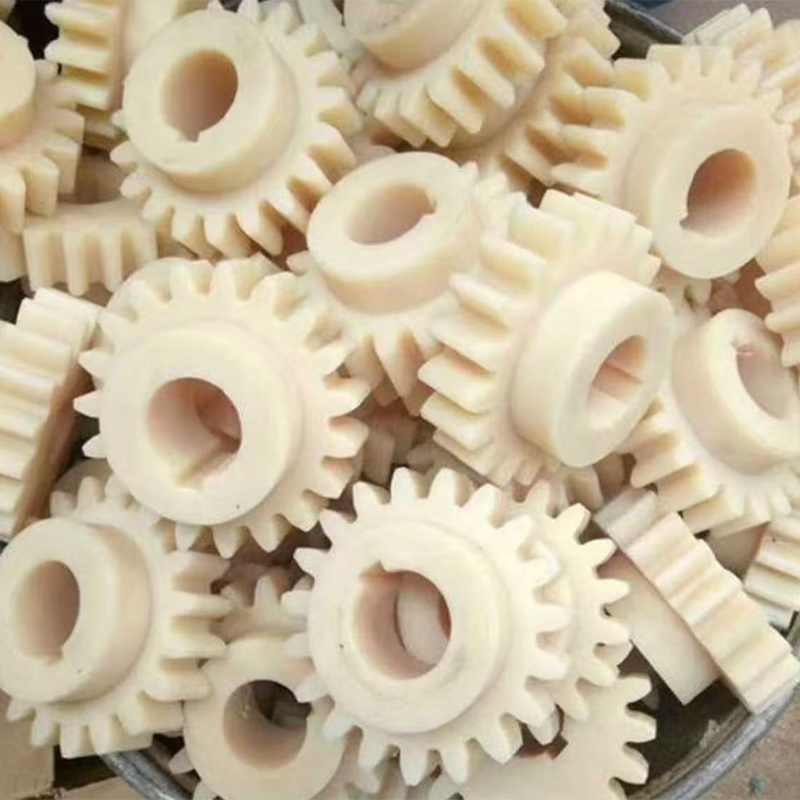
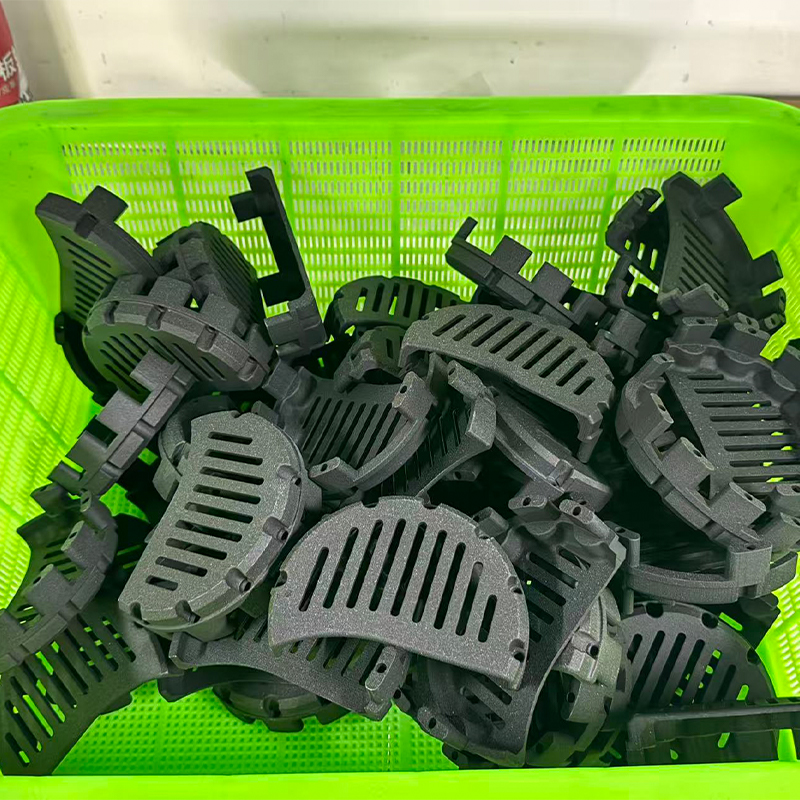
| SLS нейлон 3D печать | Функциональные кронштейны, воздуховоды, петли, небольшие узлы | Черный нейлон, белый нейлон, нейлон, армированный стекловолокном. | Хорошая прочность, отсутствие опорных конструкций, сложная геометрия. | Пористая поверхность, детализация ниже, чем у смолы, цвет ограничен. |
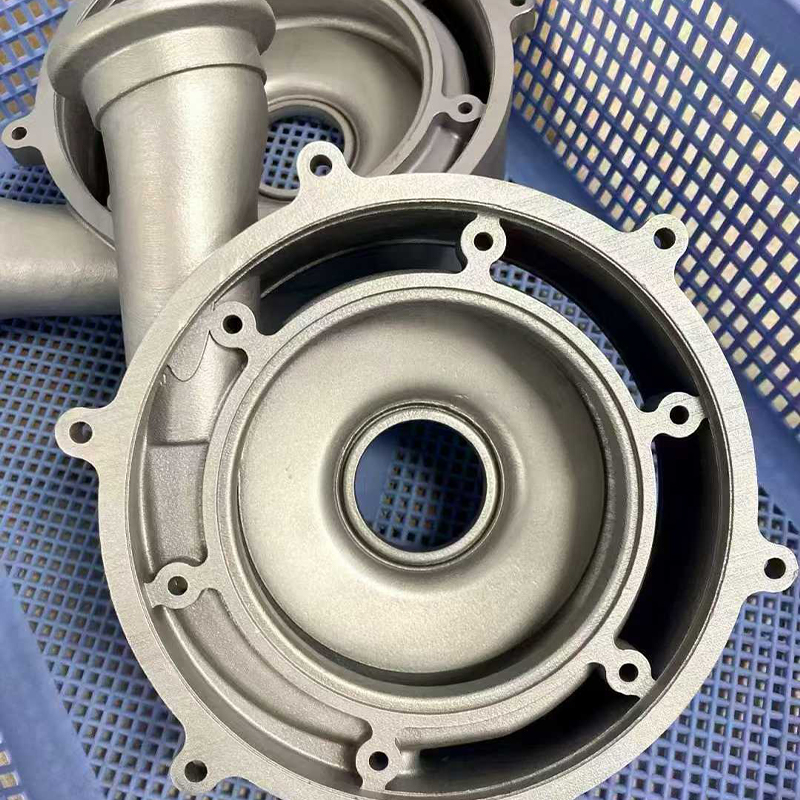
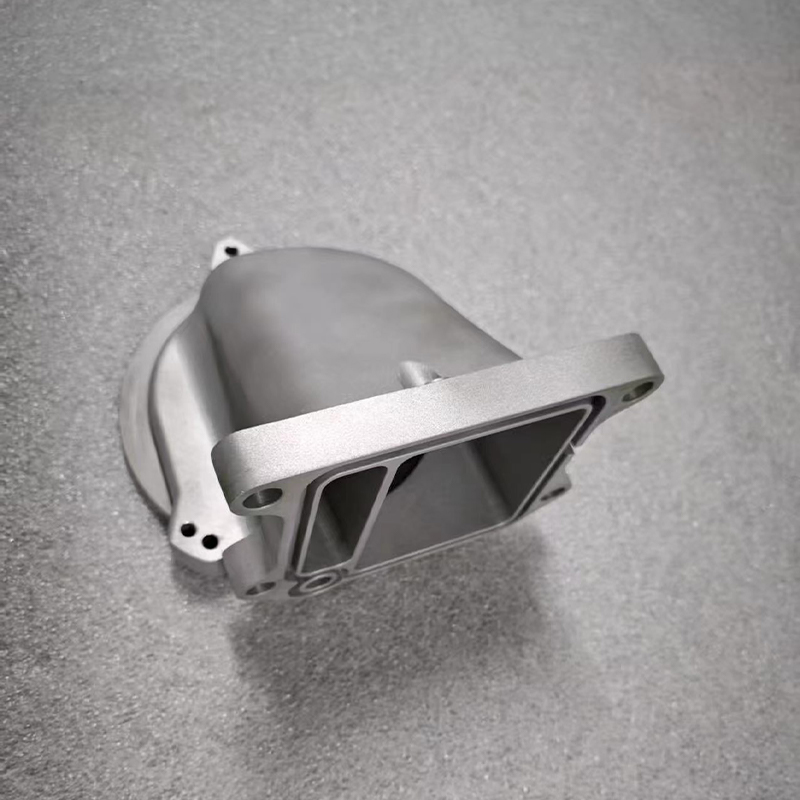
| SLM металлическая 3D печать | Металлические прототипы со сложными внутренними каналами или облегченными конструкциями. | Алюминий AlSi10Mg, нержавеющая сталь 316L, титан Ti6Al4V, инструментальная сталь H13/S136. | Свойства металла, свобода дизайна, консолидированные детали | Более высокая стоимость, постобработка, удаление поддержки, термическая нагрузка |
| обработка с ЧПУ | Жесткие допуски, настоящий инженерный пластик, резьба, вставки, крупные детали. | Алюминий, сталь, латунь, АБС, ПК, ПОМ, нейлон и другие обрабатываемые марки. | Отличный контроль размеров, широкий ассортимент материалов, хорошее качество поверхности. | Стоимость установки, ограничения доступа к инструменту, отходы материала |
| Вакуумное литье и силиконовые формы. | Небольшое количество дубликатов, подбор цветов, резиноподобные детали, предварительные образцы. | Полиуретановые смолы, АБС-подобные, ПП-подобные, резиноподобные материалы. | Более низкая стоимость детали при небольших объемах, хорошая детализация поверхности, варианты цвета. | Ограничение срока службы пресс-формы, медленнее, чем прямая печать для единичных экземпляров, контроль усадки |
| Отделка поверхности | Образцы внешнего вида, подбор текстур, брендирование, проверка на прочность | Краска, покрытия, анодирование, гальваника, лазерная гравировка, декали | Улучшает визуальное и тактильное качество, поддерживает одобрение клиентов | Добавляет время выполнения заказа, риск изменения цвета, правила проектирования, специфичные для процесса. |
Таблица — это отправная точка, а не свод правил. Многие проекты сочетают методы. Вставка, обработанная на станке с ЧПУ, может быть переформована в корпус, отлитый в вакууме. Отпечаток из смолы можно раскрасить, чтобы проверить цветовую схему. Металлический кронштейн может быть сначала обработан на станке, а затем изготовлен путем литья. Полезный вопрос: чего требует следующее решение? Если решение требует гладкого внешнего вида, отдайте предпочтение поверхности. Если требуется точная подгонка, отдайте предпочтение допуску. Если требуется реакция на материал, расставьте приоритеты для пары «материал и процесс».
3D-печать для услуг быстрого прототипирования: где она лучше всего подходит
3D-печать остается отправной точкой по умолчанию для многих служб быстрого прототипирования, поскольку она удаляет инструменты из первого цикла. Изменение дизайна можно распечатать и протестировать без использования формы, приспособлений или длительной настройки. Такая скорость полезна на ранних стадиях концептуальной работы, но она также может скрыть проблемы, если процесс выбран небрежно. Печать смолой, спекание нейлона, плавление металла и экструзия нитей позволяют получить различные поверхности, прочность и допуски. Если рассматривать их как одну категорию, это приводит к несоответствию ожиданий.
Процессы смолы для внешнего вида и посадки
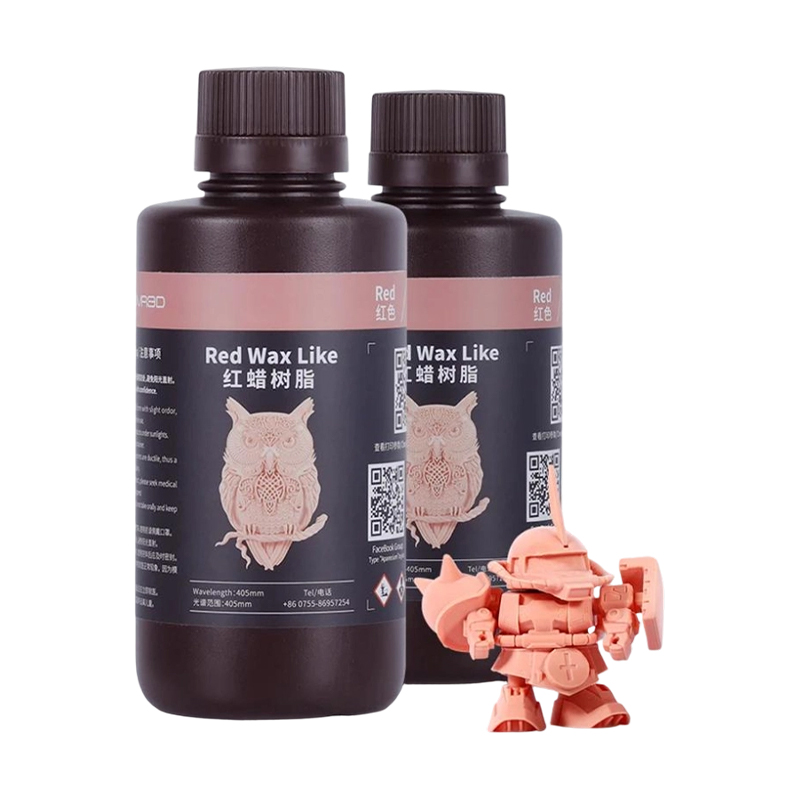
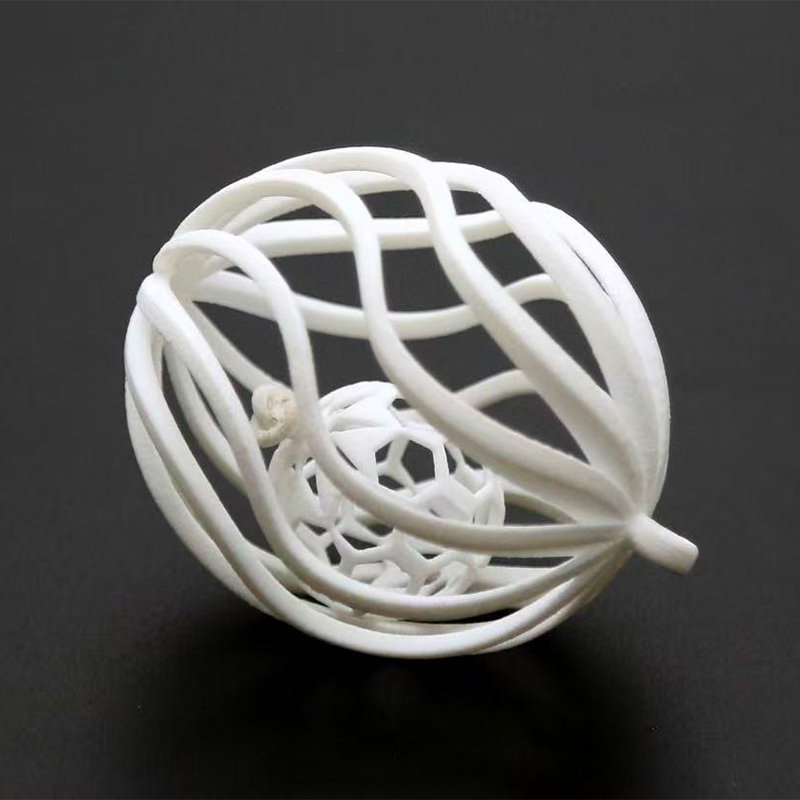
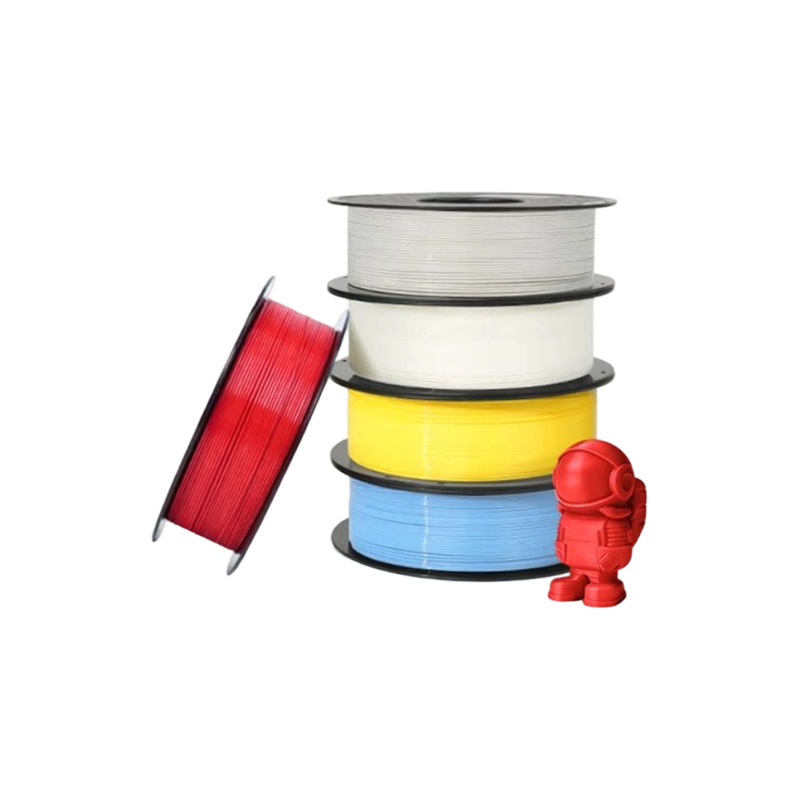
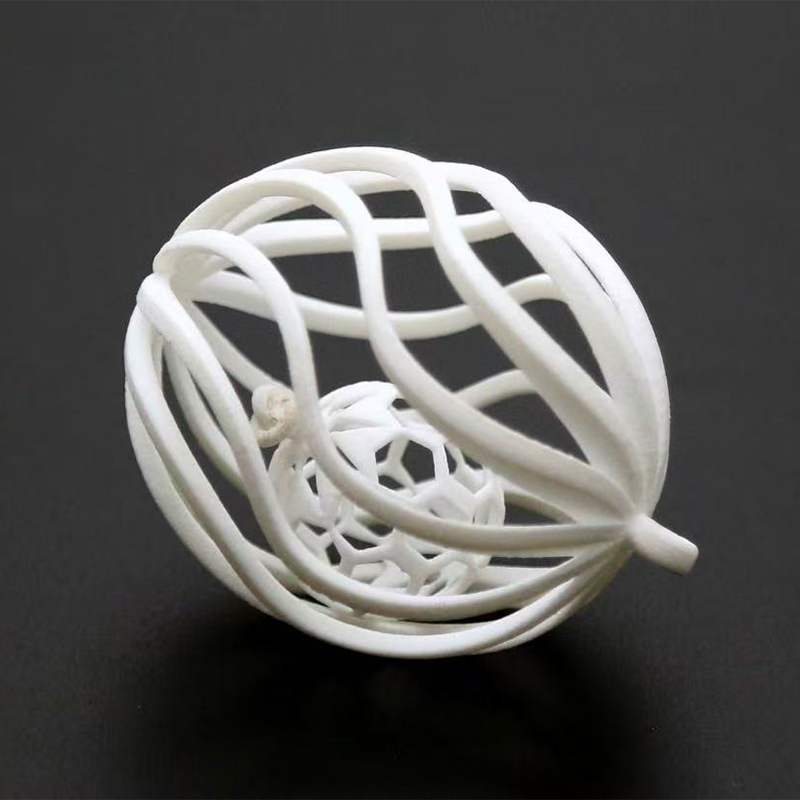
Печать смолой SLA и DLP часто используется, когда деталь должна выглядеть чистой, показывать мелкие детали или вписываться в небольшую сборку. Стандартная смола обеспечивает гладкую поверхность визуальных моделей. ABS-подобная смола обеспечивает большую ударопрочность при защелкивании и корпусах. Гибкая смола может имитировать прокладки, ручки и мягкие на ощупь участки. Прозрачная смола поддерживает чеки для световых трубок и прозрачные крышки. Красная восковая смола используется в процессах литья, где необходим шаблон. Эти материалы не являются взаимозаменяемыми, и поставщик должен объяснить компромиссные варианты, а не просто указывать самую низкую цену за грамм.
Детали из смолы обычно требуют удаления поддержки, очистки и последующего отверждения. Последующая обработка может повлиять на точность размеров и качество поверхности. Тонкая деталь может деформироваться во время отверждения. Прозрачная часть может нуждаться в полировке, чтобы достичь желаемой прозрачности. Гибкая часть может порваться, если опоры будут удалены слишком быстро. Это обычные производственные детали, но их следует обсудить до того, как файл будет выпущен.
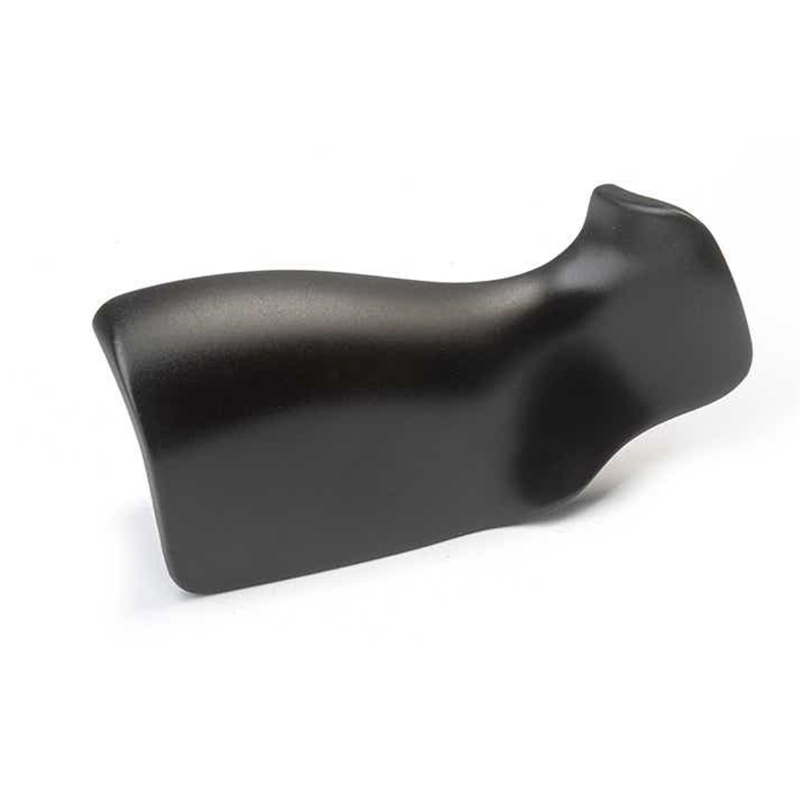
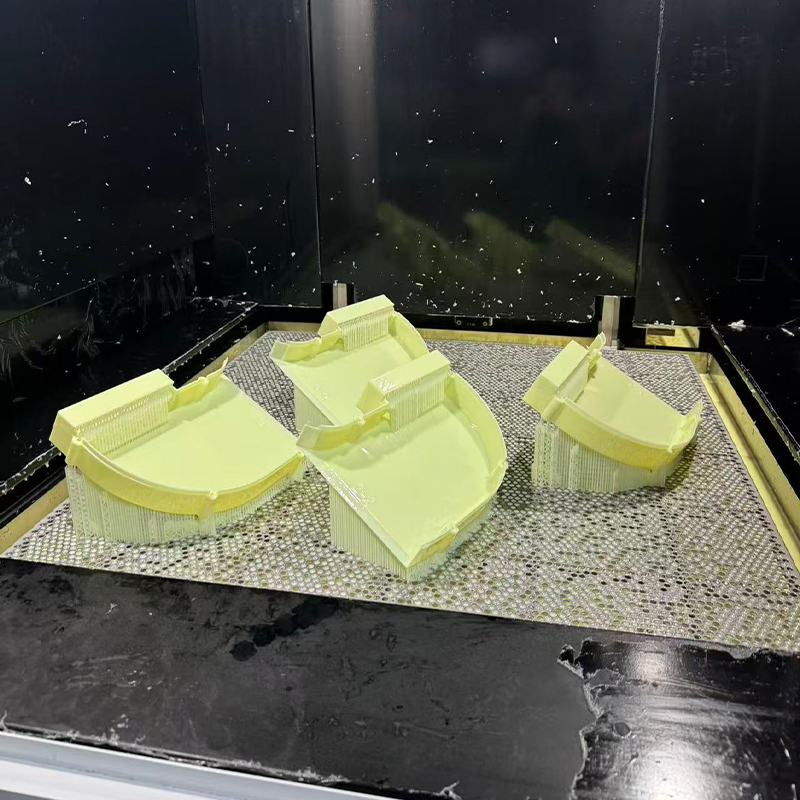 3D-печать SLA смолой для высокодетализированных прототипов Служба стереолитографии производит гладкие прототипы с мелкими деталями из АБС-пластика, прозрачной, черной, кремовой и гибкой смолы для концептуальных моделей и функциональных корпусов. Посмотреть продукт →
Печать на нейлоне и металле для функциональной проверки
Нейлон SLS — хороший кандидат для использования в качестве функциональных кронштейнов, воздуховодов, крышек и небольших узлов, которые должны выдерживать манипуляции. Поскольку в этом процессе в качестве основы используется неспеченный порошок, можно создавать вложенную геометрию и живые шарниры без следов опоры, характерных для процессов обработки смол. Поверхность обычно пористая и матовая, что хорошо для внутренних деталей, но может потребоваться доработка для образцов, предназначенных для клиентов. Нейлон, армированный стекловолокном, может улучшить жесткость, но при этом меняет поверхность и характеристики износа детали.
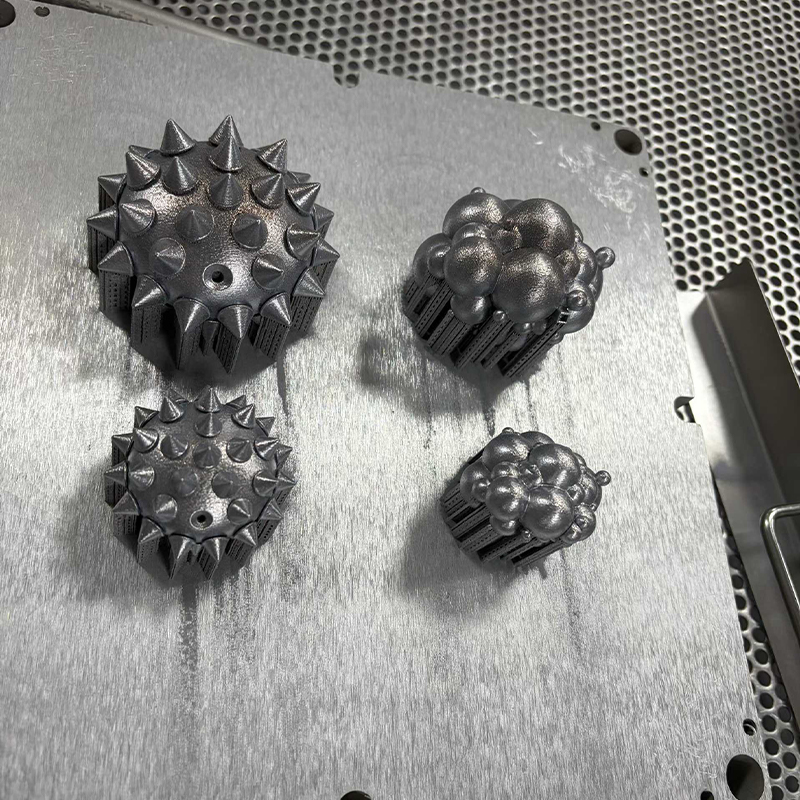
SLM-печать металлом используется, когда прототип должен быть металлическим, когда важны внутренние каналы или когда в единой конструкции можно удалить несколько собранных частей. Алюминий, нержавеющая сталь, титан и инструментальная сталь имеют разные свойства и потребности в последующей обработке. Печать металлом редко является самым дешевым способом для простого блока, но может быть самым прямым путем для сложной геометрии, которую невозможно легко обработать.
Печать FDM часто используется для крупных приспособлений, приспособлений, контрольных шаблонов и ранних концептуальных моделей, где стоимость и размер имеют большее значение, чем мелкие детали. Стандартные материалы, такие как PLA, PETG и ABS, удовлетворяют общие потребности, тогда как высокотемпературные PLA, PAHT CF и PPS CF поддерживают более сложные функциональные проверки. Видимые линии слоев являются частью процесса, поэтому FDM обычно плохо подходит для демонстрационного образца, который должен выглядеть отлитым.
Обработка на станке с ЧПУ и прецизионное фрезерование в программе прототипирования
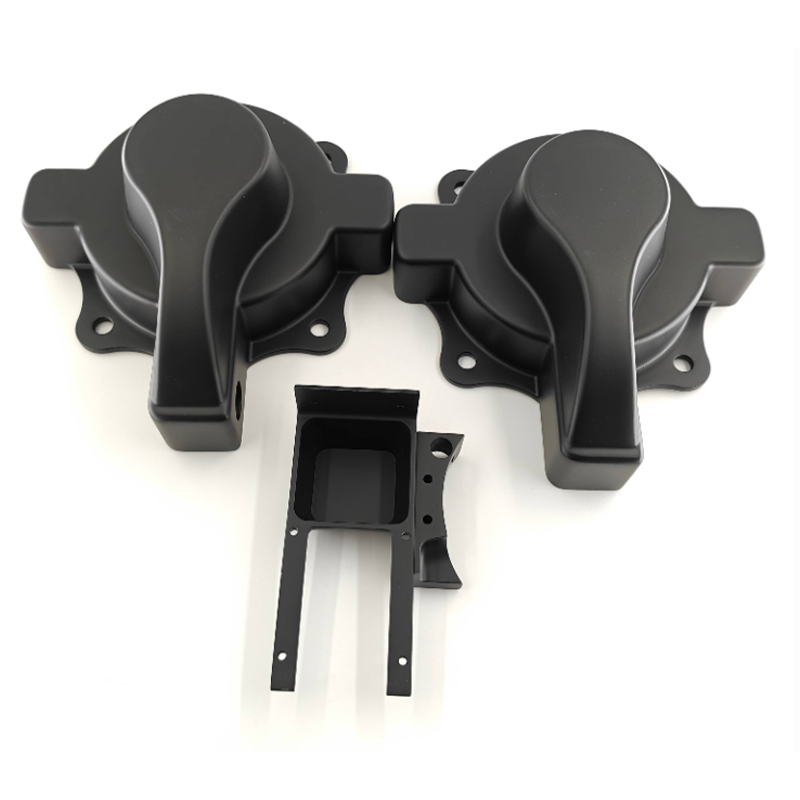
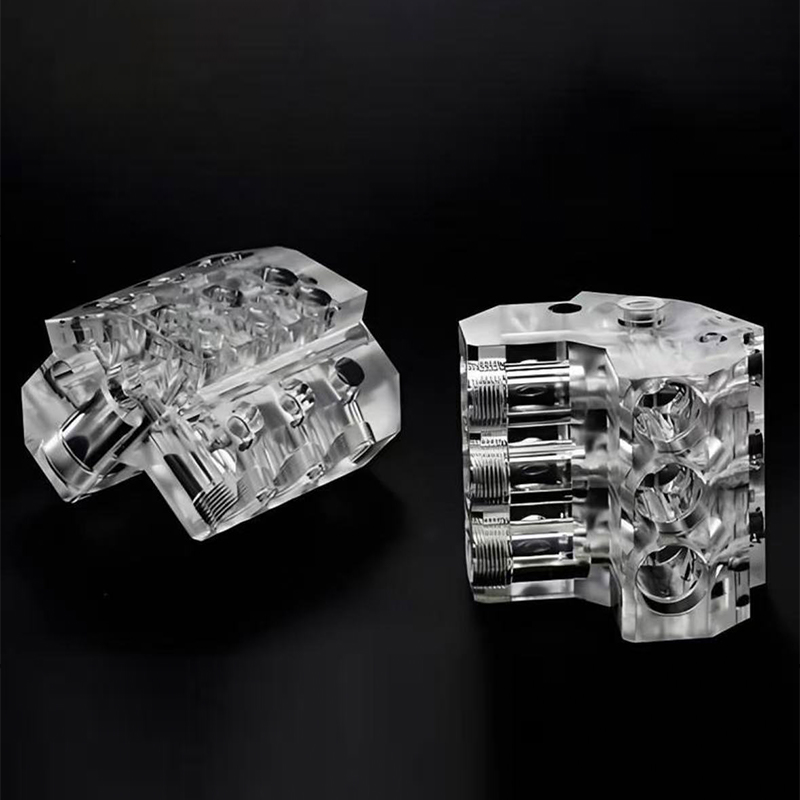
Обработка с ЧПУ вступает в разговор о прототипировании, когда деталь требует более жестких допусков, реальных конструкционных материалов или поверхности, которая ведет себя как конечный продукт. Механически обработанный корпус из АБС-пластика или поликарбоната можно собрать с помощью настоящих винтов и вставок. Алюминиевый кронштейн можно протестировать на транспортном средстве или роботе без оговорок, что это всего лишь пластмассовый макет. Обработанный акриловый световод можно отполировать для проверки прозрачности. Это практические преимущества, с которыми 3D-печать не всегда может сравниться.
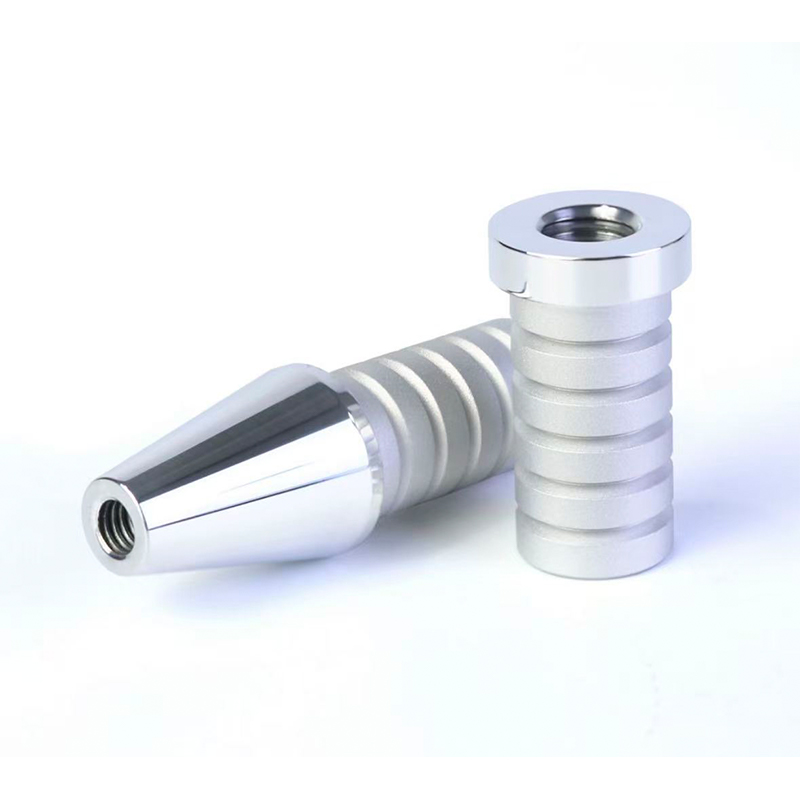
Фрезерование с ЧПУ обычно является лучшим выбором для призматических деталей, карманов, пазов, монтажных поверхностей и резьбовых отверстий. Токарная обработка с ЧПУ лучше подходит для круглых деталей, таких как валы, втулки, проставки и адаптеры. Прецизионное фрезерование с ЧПУ распространяет ту же идею на элементы, требующие тщательного контроля, такие как седла подшипников, уплотнительные поверхности и сопрягаемые интерфейсы. Компромисс — время установки и доступ к инструментам. Конструкция с глубокими узкими карманами, острыми внутренними углами или подрезами может потребовать электроэрозионной обработки или перепроектирования. Поставщик, который заранее проверяет модель, часто может предложить небольшое изменение, которое сохранит обрабатываемость детали без изменения ее функции.
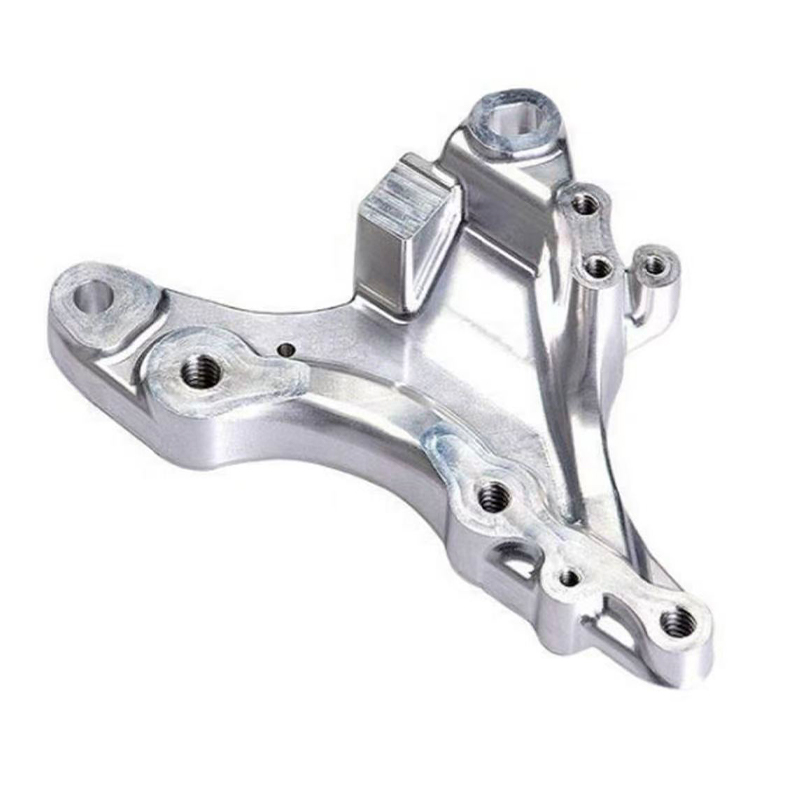
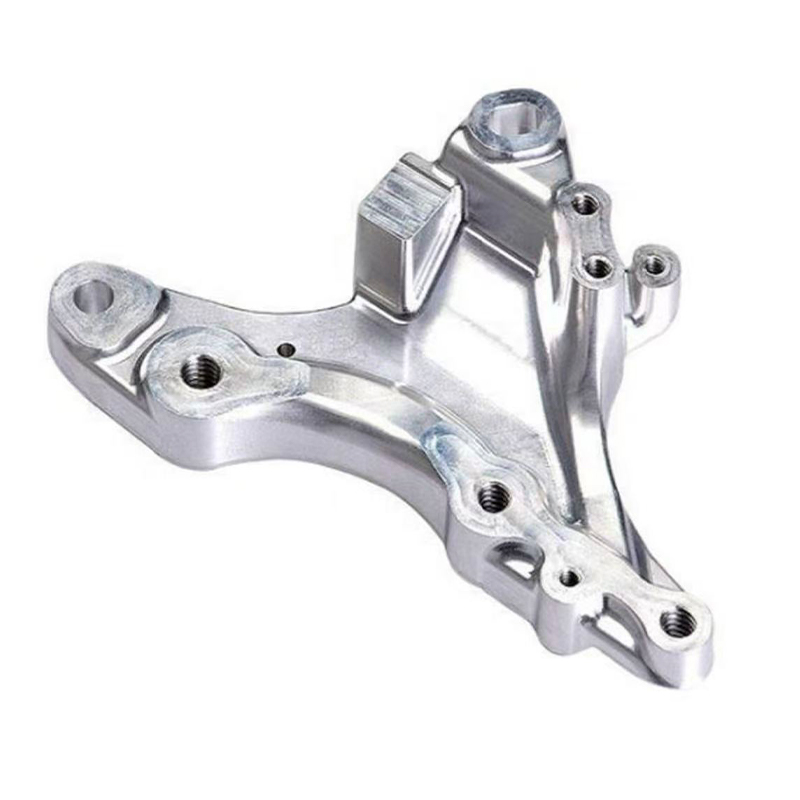
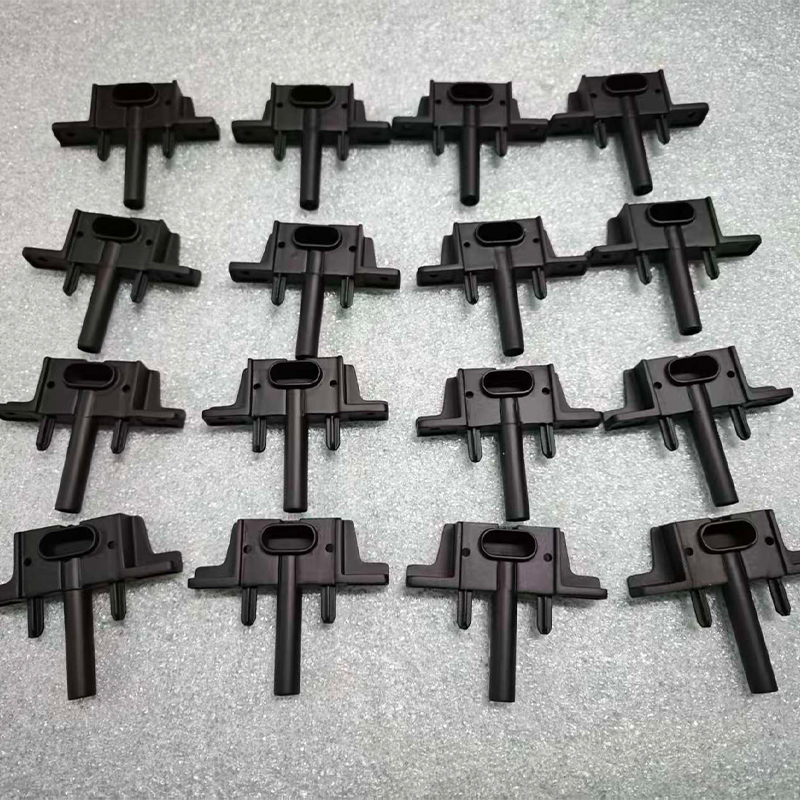
 Услуги фрезерования с ЧПУ металлических и пластиковых деталей Трех- и пятиосное фрезерование по индивидуальному заказу охватывает алюминий, нержавеющую сталь, легированную сталь и конструкционные пластмассы с допусками до 0,1 мм для функциональных прототипов и приспособлений. Посмотреть продукт →
Выбор материала является важной частью решения, принимаемого ЧПУ. Алюминий популярен для изготовления прототипов, поскольку он легкий, поддается механической обработке и анодированию. Нержавеющая сталь используется, когда важна коррозионная стойкость или прочность. Латунь и медь используются в электротехнике и теплотехнике. Конструкционные пластики, такие как ПОМ, ПК, АБС и нейлон, обычно используются для изготовления крышек, светильников и изоляторов. Каждый материал имеет различное поведение стружки, требования к снятию напряжений и качеству поверхности, поэтому для одной и той же геометрии могут потребоваться разные параметры или даже разные подходы к проектированию.
Прототипы с ЧПУ также имеют тенденцию больше походить на серийные детали. Следы инструментов можно удалить шлифовкой, полировкой или дробеструйной очисткой. После механической обработки можно применять анодирование, покраску, лазерную гравировку и гальванику. Это делает ЧПУ хорошим выбором для образцов, предназначенных для клиентов, особенно когда конечный продукт также будет подвергаться механической обработке или когда образец должен выдержать неоднократное обращение. Стоимость одной детали обычно выше, чем простая 3D-печать, но ценность зависит от уверенности, которую обеспечивает деталь.
Вакуумное литье и силиконовые формы для мелкосерийных прототипов
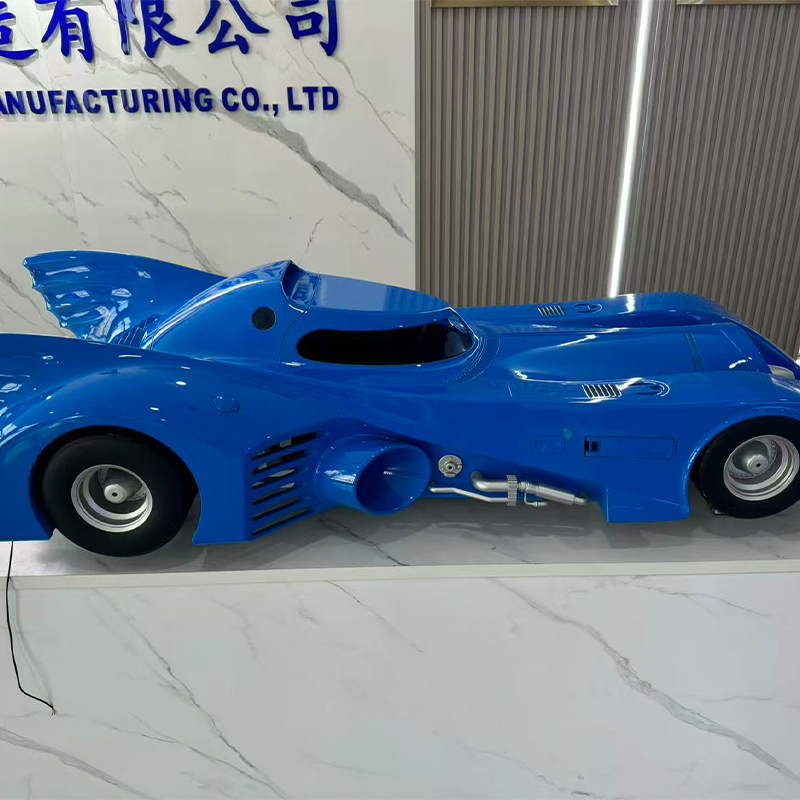
Вакуумное литье заполняет пробел между единичным прототипом и серийным инструментом. Мастер-выкройка изготавливается с помощью 3D-печати или обработки на станке с ЧПУ, вокруг нее отливается силиконовая форма и заливается полиуретановая смола под вакуумом для изготовления дубликатов. Этот рабочий процесс полезен, когда команде нужно десять, пятьдесят или сто деталей для рыночного тестирования, полевых испытаний, коммерческих образцов или предпроизводственной проверки. Стоимость одной детали часто снижается по сравнению с прямой 3D-печатью, а поверхность можно настроить так, чтобы она соответствовала формованному внешнему виду.
Силиконовые формы могут воспроизводить мелкие детали и захватывать текстуры, логотипы и мелкие детали. Варианты материалов включают полиуретановые системы, подобные АБС, ПП, резине и другие. Этот диапазон позволяет команде тестировать мягкую ручку, корпус с защелкой или окрашенную крышку, не прибегая к литью под давлением. Подбор цвета возможен, но это не то же самое, что контроль цвета при производстве. Поставщик должен обсудить пигмент, текстуру поверхности и уровень блеска, прежде чем производить полный комплект.
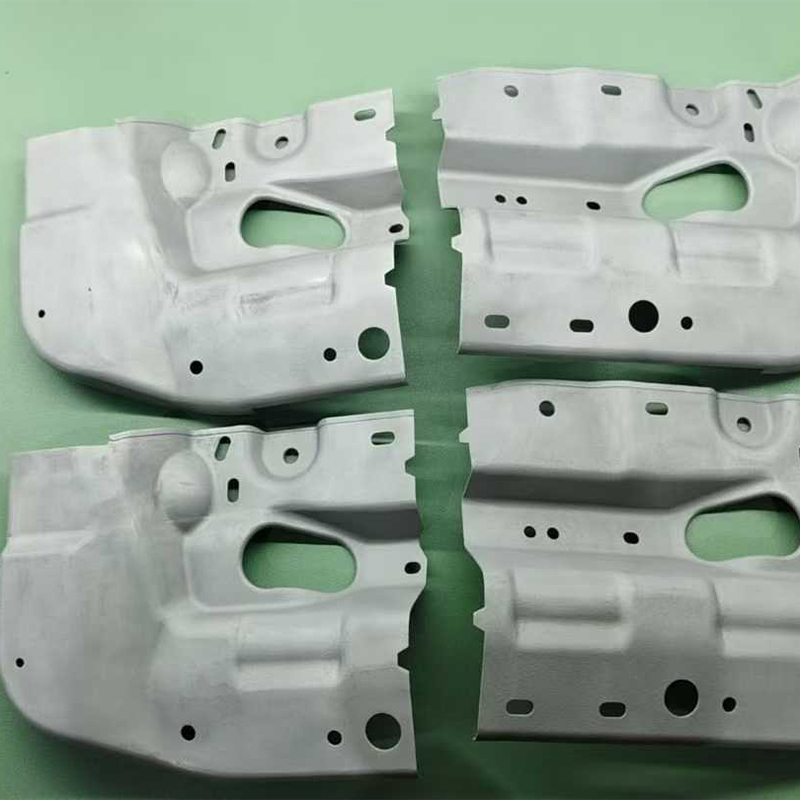
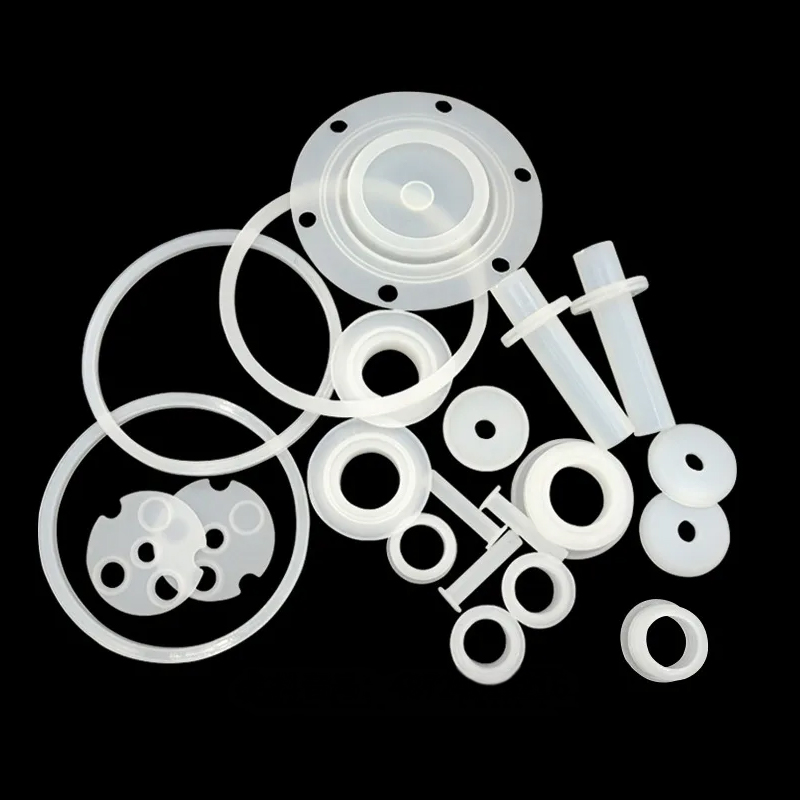
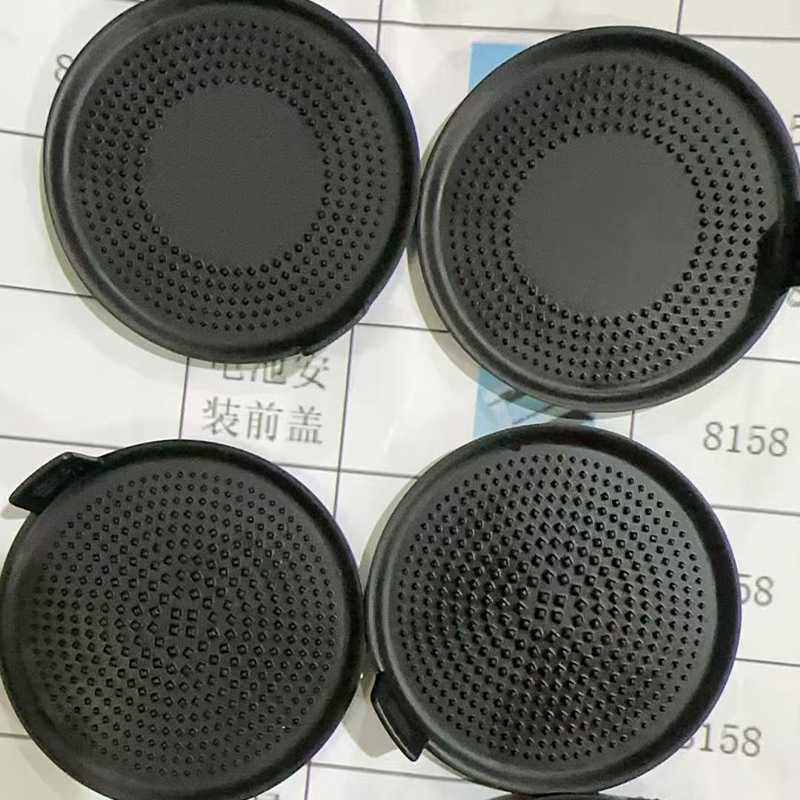
 Вакуумное литье мелкосерийных полиуретановых прототипов При литье в силиконовые формы получается 15–25 деталей на форму из АБС-, ПП- и резиноподобных смол для проверки посадки, корпусов и изготовления мостов. Посмотреть продукт →
Вакуумное литье имеет ограничения, которые следует планировать заранее. Срок службы силиконовой формы ограничен, а мастер-выкройка должна быть точной, поскольку каждая копия наследует ее геометрию. Усадка зависит от смолы, поэтому критические размеры могут нуждаться в компенсации. Очень маленькие отверстия, тонкие стенки и острые края могут привести к более быстрому износу формы. Этот процесс также менее подходит для высокотемпературных применений или деталей, которым требуется прочность, подобная металлу. Однако для правильного проекта это эффективный мост, позволяющий производить стабильную партию без использования инструментальной стали.
Именно здесь универсальный производитель может снизить трение. Если мастер-выкройка печатается собственными силами, силиконовая форма изготавливается собственными силами и отделка выполняется собственными силами, передача короче и ответственность яснее. Заказчику не нужно согласовывать трех поставщиков или трижды объяснять одно и то же требование. Это имеет значение, когда график плотный и стандарты внешнего вида специфичны.
Обработка поверхности: разница между прототипом и образцом продукта
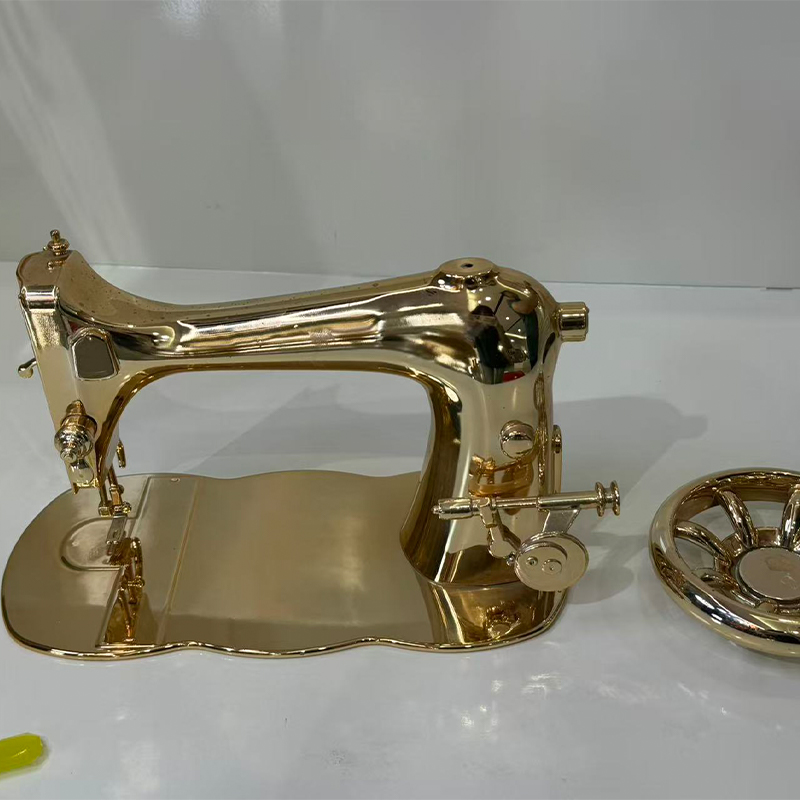
Прототип может иметь правильные размеры, но все равно не пройти проверку покупателями, потому что поверхность выглядит неправильно. Обработка поверхности закрывает этот пробел. Окраска и покрытие могут иметь матовый или глянцевый вид. Анодирование придает алюминию долговечный вид, напоминающий производственный. Гальваническое покрытие придает поверхности металлический вид или проводящую проводимость. Лазерная гравировка создает брендинг, серийные номера или маркировку. Декали и шелкография воспроизводят этикетки и графику. Мягкие и твердые покрытия меняют ощущение и устойчивость к царапинам. Прозрачные детали можно отполировать или нанести покрытие для достижения полупрозрачного или полностью прозрачного вида.
Окончательная обработка должна быть определена до предложения, а не после прибытия деталей. Запрос «подходящая краска» не является спецификацией. Поставщику необходим эталон цвета, уровень блеска, образец текстуры и определение видимых поверхностей. Если деталь будет подвергаться манипуляциям, отделка должна выдержать обработку. Если его будут очищать растворителями, покрытие должно им противостоять. Если это демонстрационный образец, косметический стандарт может быть более строгим, чем для внутреннего светильника. Эти детали влияют на выбор процесса, время выполнения заказа и процент брака.
Отделка также взаимодействует с процессом прототипирования. Деталь из смолы может нуждаться в шлифовке перед покраской, поскольку линии слоев могут проходить через тонкое покрытие. Перед анодированием обработанной детали может потребоваться дробеструйная очистка для создания однородной текстуры. Перед покраской детали, отлитой в вакууме, может потребоваться удаление смазки из формы. Поставщик, который контролирует как деталь, так и отделку, может скорректировать предварительный процесс вместо того, чтобы пытаться исправить дефекты в конце.
Критерии выбора надежного поставщика средств быстрого прототипирования
Большинство покупателей выбирают поставщиков прототипов по цене и срокам поставки, а позже обнаруживают, что коммуникация и инженерная поддержка имеют не меньшее значение. Полезная оценка должна учитывать то, как поставщик решает вопросы, а не только то, насколько быстро он может предложить цену. В приведенной ниже таблице отражены критерии, которые часто отделяют гладкий проект от дорогостоящего цикла перепечаток и объяснений.
Эти проценты не являются рыночной статистикой; Это практический рейтинг, основанный на общих опасениях покупателей в проектах индивидуального прототипирования. Используйте их в качестве контрольного списка для обсуждения, а не в качестве системы показателей.
Первая полоса имеет значение, поскольку ранняя обратная связь предотвращает позднюю доработку. Если перед обработкой поставщик обнаружит тонкую стенку, глубокий карман или проблему с набором допусков, клиент может изменить конструкцию, при этом замена будет стоить недорого. Вторая полоса имеет значение, поскольку в цехе с одним процессом каждый вопрос может быть сведен к одному ответу. Производитель, использующий смолу, нейлон, металл, станки с ЧПУ, вакуумное литье и отделку, может порекомендовать другой путь, если первый не подходит.
Контроль допусков и инспекция заслуживают большего, чем просто флажок. Спросите, как измеряются критические размеры, какие исходные данные используются и будут ли отчеты о проверке включать элементы, имеющие значение для сборки. Надежность сроков выполнения также является технической проблемой, а не только проблемой планирования. Реалистичный поставщик отметит отделку, которая требует дополнительного двухдневного отверждения, или форму, требующую дополнительного цикла отверждения. Конфиденциальность не менее практична. Поставщик должен знать, кто может видеть файлы, как хранятся данные и что происходит, когда проект завершается.
Качество обработки поверхности часто определяет, будет ли принят образец. Деталь, которая идеально подходит, но имеет неровную окраску или видимые следы поддержки, все равно не пройдет проверку покупателя. Лучший поставщик обсудит приемку косметики перед производством и покажет образец или четкий стандарт, когда отделка имеет решающее значение.
Допуски, материалы и реальная стоимость доработки
Толерантность — одна из наиболее неправильно понимаемых частей быстрого прототипирования. На чертеже может быть указано «±0,1 мм» по каждому измерению, но не каждый процесс может обеспечить это повсюду. Печать смолой может удерживать мелкие детали в плоскости, деформируя большую плоскую поверхность. Нейлон SLS может быть достаточно прочным и точным для крепления кронштейна, но имеет более шероховатую поверхность, которая влияет на уплотнительную поверхность. Обработка на станках с ЧПУ может обеспечивать жесткие допуски на доступные элементы, но глубокий карман или тонкая стенка могут смещаться во время обработки. Вакуумное литье наследует основной образец и добавляет усадку, поэтому критические размеры требуют компенсации.
Практический подход заключается в том, чтобы определить параметры, критически важные для функционирования, и позволить поставщику сосредоточиться на них. Расположение монтажных отверстий, гнездо подшипника, канавка для уплотнения или отверстие для разъема обычно имеют большее значение, чем общая длина косметической крышки. Если каждое измерение отмечено как критическое, поставщику придется выбрать более медленный и дорогостоящий маршрут или принять риск. Краткая проверка допуска часто может снизить затраты без снижения качества.
Материальное поведение также меняет смысл прототипа. Деталь из смолы может оказаться жесткой при простом испытании на изгиб и хрупкой при испытании на падение. Нейлоновая деталь может выдержать удар, но расползаться под постоянной нагрузкой. Обработанная алюминиевая деталь может быть прочной, но более тяжелой, чем производственная пластиковая деталь. Деталь из полиуретана, отлитая в вакууме, может выглядеть как ABS, но иметь другую термостойкость. Эти различия не являются дефектами; это повод проверить правильное свойство. Поставщик должен спросить, как деталь должна выдержать испытание временем, а не только как она должна выглядеть.
Распространенные источники переделок
- Тонкие стенки или ребра, которые ломаются при снятии опоры или обращении с ней.
- Отсутствие вытяжки на деталях, отлитых под вакуумом или отлитых в форму, что приводит к прилипанию или разрывам.
- Острые внутренние углы в деталях с ЧПУ, до которых фреза не может добраться.
- Нереалистичные цели по цвету или блеску без физического эталона.
- Резьба или вставки указаны без достаточной толщины стенки.
- Большие плоские поверхности, которые деформируются после печати, отверждения или механической обработки.
- Сборки указаны как отдельные детали без проверки допусков на сопряжение.
Переделка дорогая не только из-за второй части. Это также отнимает время на разработку, задерживает рассмотрение и может сдвинуть дату запуска. Прототип, который стоит немного дороже, но поставляется с подходящим материалом и отделкой, может оказаться дешевле, чем три недорогие попытки, которые так и не дали ответа на вопрос. Это коммерческий аргумент в пользу ранней проверки DFM и поставщика, который готов сказать, что «эта функция не будет работать так, как хотелось бы».
От прототипа к мелкосерийному производству: когда одного процесса недостаточно
Многие проекты не переходят от одного прототипа к единому производственному процессу. Они движутся по цепочке. Проект распечатывается для проверки формы, затем обрабатывается на станке для проверки критического интерфейса, затем отливается в вакууме для производства небольшой партии для полевых испытаний, а затем дорабатывается до соответствия образцу клиента. Каждый шаг отвечает на отдельный вопрос. При передаче обслуживания между этапами время теряется, если поставщики отключены.
Универсальная производственная платформа может упростить эту цепочку. Одна и та же команда может просмотреть файл САПР, порекомендовать процесс, изготовить мастер-образец, изготовить силиконовую форму, отлить партию и нанести отделку. Это не гарантирует идеальный результат, но сокращает количество раз, когда требование переводится, и количество сторон, которые могут неверно истолковать толерантность. Это также облегчает сравнение прототипа с производственным замыслом, поскольку один и тот же поставщик видит и то, и другое.
Для мелкосерийного производства часто используются совместно вакуумное литье и обработка на станках с ЧПУ. С ЧПУ можно изготавливать вставки, штифты и точные элементы сопряжения. Вакуумное литье позволяет изготовить окружающий корпус из производственной смолы. Отделка поверхности позволяет унифицировать внешний вид. Если окончательная деталь будет отлита под давлением, прототип все равно сможет протестировать сборку, эргономику, упаковку и реакцию клиентов. Цель не в том, чтобы притвориться, что прототип — это часть производства; это уменьшение количества неизвестных, которые остаются, когда начинается производство.
Вопросы, которые следует задать перед отправкой файла САПР
Хороший запрос цен – это не вложенный файл со словом «цитата» в теме письма. Это дает поставщику достаточно контекста, чтобы выбрать процесс и отметить риски. Следующий список представляет собой практический контрольный список для проекта быстрого прототипирования, независимо от того, будет ли деталь напечатана, обработана на станке, отлита или закончена.
- Какова цель прототипа: проверка соответствия, функциональное испытание, образец внешнего вида, пробная сборка или демонстрация клиенту?
- Какие параметры имеют решающее значение для функционирования, а какие являются косметическими или некритическими?
- Какое свойство материала имеет наибольшее значение: жесткость, ударопрочность, термостойкость, прозрачность, гибкость или качество поверхности?
- Каково ожидаемое количество сейчас и какое количество может понадобиться после проверки?
- Какая обработка поверхности требуется и есть ли физический цвет или текстура?
- Будет ли деталь собираться с помощью винтов, вставок, клея, защелок или уплотнений?
- Какова требуемая дата доставки и каковы последствия задержки?
- Какой формат файла доступен: STEP, IGES, STL или собственный файл САПР?
- Существуют ли требования конфиденциальности и кому разрешено просматривать данные?
- Каков метод принятия первой статьи?
Ответы не обязательно должны быть идеальными. Они должны быть достаточно ясными, чтобы поставщик мог задавать более точные вопросы. Производитель быстрого прототипирования, получивший такой контекст, часто может предложить более дешевый процесс, более подходящий материал или изменение конструкции, которое повысит шансы на успешный выпуск первого изделия. Этот разговор — часть службы, а не дополнительная.
Отраслевые сценарии: автомобилестроение, бытовая электроника, дроны и робототехника.
В разных отраслях к прототипу задаются разные вопросы. В автомобильной промышленности прототип можно использовать для проверки монтажного кронштейна, посадки накладки, корпуса разъема или приспособления для сборочной линии. Возможно, деталь должна быть устойчива к вибрации, нагреву или воздействию химикатов. Визуальная модель из смолы может подтвердить упаковку, но для реальной нагрузки может потребоваться обработанная или металлическая деталь. Поставщик должен знать, находится ли эта деталь под капотом, внутри или снаружи, поскольку это меняет материал и заканчивает обсуждение.
Проекты бытовой электроники часто быстро переходят от внешнего вида к сборке. Корпусу может потребоваться гладкая окрашенная поверхность, точное отверстие для кнопки и защелкивающаяся посадка, выдерживающая многократное использование. Печать смолой позволяет создать модель быстрого внешнего вида. Обработка на станках с ЧПУ позволяет изготовить корпус с настоящей резьбой и вставками. Вакуумное литье позволяет производить небольшие партии для фокус-групп или коммерческих образцов. Отделка поверхности может соответствовать предполагаемому цвету и блеску. Ключевым моментом является ранняя проверка ощущения и сборки, а не только формы.
В проектах дронов и eVTOL часто основное внимание уделяется весу, жесткости и интеграции. Прототип кронштейна, крепления или корпуса, возможно, должен быть легким и прочным, чтобы соответствовать электронике. Нейлон SLS, обработанный алюминий и материалы FDM, армированные углеродным волокном, могут сыграть свою роль, но выбор зависит от нагрузки и окружающей среды. Слишком тяжелый или слишком гибкий прототип может ввести команду в заблуждение относительно окончательного дизайна.
В проектах робототехники часто требуются специальные захваты, крышки, кронштейны и крепления датчиков. С прототипом можно обращаться грубо, много раз собирать и разбирать или использовать в демонстрации. Поэтому важна долговечность поверхности и конструкция крепежа. Деталь, обработанная или отлитая в вакууме с подходящими вставками, может быть более полезной, чем хрупкая напечатанная модель, даже если напечатанная модель изготавливается быстрее.
Конфиденциальность и глобальная доставка
Прототипирование часто включает в себя неизданные проекты, списки клиентов и сроки запуска. Таким образом, конфиденциальность является производственным требованием, а не юридическим вопросом. Поставщик должен быть в состоянии объяснить, кто видит файлы, как ограничивается доступ и как хранятся физические образцы. Простое соглашение о неразглашении полезно, но оно не заменяет внутренние правила обработки. Заказчик также должен спросить, использует ли поставщик субподрядчиков, и если да, то каким образом эти стороны покрываются.
Глобальная доставка добавляет еще один уровень. Прототип может потребоваться до проверки, выставки или визита к клиенту. Поставщик должен иметь возможность обсуждать упаковку, таможенную документацию и способ доставки, не рассматривая их как не имеющие отношения к графику производства. Деталь, завершенная вовремя, но находившаяся в пути, не прошла проверку. Хорошая коммуникация включает отслеживание, фотографии перед отправкой и четкую точку контакта, когда что-то изменится.
Для зарубежных OEM-клиентов разница в часовых поясах может быть как полезной, так и вредной. Поставщик, который отвечает четкими письменными резюме и фотографиями, снижает потребность в повторных звонках. Поставщик, который полагается на короткие сообщения без размеров и примечаний к отделке, создает двусмысленность. Лучший стиль работы — это, как правило, краткое письменное изложение каждого решения: материал, процесс, отделка, количество, проверка и дата отгрузки.
Изучите соответствующие производственные ресурсы
Если вам нужен дополнительный контекст о том, как 3D-печать, обработка на станках с ЧПУ и вакуумное литье сочетаются друг с другом в производственной программе в Китае, следующие ресурсы могут стать полезной отправной точкой.
Услуги 3D-печати в Китае и руководство производителя станков с ЧПУ Производство интеллектуального оборудования Чжэцзян ЦзяхэнЧасто задаваемые вопросы об услугах быстрого прототипирования
Что такое услуги быстрого прототипирования?
Службы быстрого прототипирования производят физические детали из данных САПР с использованием таких процессов, как 3D-печать, обработка на станках с ЧПУ, вакуумное литье и обработка поверхности. Они используются для проверки формы, соответствия, функциональности, внешнего вида и сборки перед отправкой конструкции в производство. Лучшие сервисы также предоставляют обратную связь DFM и помогают выбрать процесс, соответствующий тесту.
Что мне выбрать для моего прототипа: 3D-печать или обработку на станке с ЧПУ?
Выбирайте 3D-печать, когда скорость, сложная геометрия или низкая стоимость установки имеют наибольшее значение. Выбирайте обработку с ЧПУ, если вам нужны жесткие допуски, реальные конструкционные материалы, резьба, вставки или поверхность, подобная производственной. Во многих проектах используются оба варианта: печатная модель для предварительной проверки формы и обработанная деталь для функциональной проверки.
Какую терпимость может проявлять поставщик быстрого прототипирования?
Это зависит от процесса, материала, геометрии и особенностей. Печать смолой, нейлон SLS, обработка на станках с ЧПУ и вакуумное литье имеют разные возможности. Вместо того, чтобы запрашивать одно число, определите критические размеры и спросите поставщика, как они будут контролироваться и проверяться. Обсуждение реалистической толерантности более полезно, чем общие заявления.
Может ли вакуумное литье заменить литье под давлением для небольшой партии?
Вакуумное литье позволяет производить небольшие партии деталей, которые по внешнему виду и ощущениям близки к отлитым изделиям, особенно для предварительных образцов, рыночных испытаний и объемов мостов. Это не постоянная замена литью под давлением. Срок службы формы, свойства материала и долговременная стабильность различны. Правильный выбор зависит от количества, материала и срока службы программы.
Какой формат файла мне следует отправить для расчета стоимости?
STEP или IGES обычно предпочтительнее для обработанных и литых деталей, поскольку они сохраняют твердую геометрию. STL обычно используется для 3D-печати, но может потерять мелкие детали, если сетка грубая. Собственный файл САПР может быть полезен при проверке DFM, если позволяет конфиденциальность. Всегда указывайте единицы измерения, критические размеры и примечание о назначении детали.
Как защитить свой проект во время прототипирования?
Используйте соглашение о неразглашении, делитесь только файлами, необходимыми для ценового предложения, и спрашивайте, кто внутри поставщика будет иметь доступ. С производителем, который четко обрабатывает данные и имеет необходимый процесс, обычно легче работать, чем с производителем, который не может объяснить свои внутренние механизмы контроля. С физическими образцами следует обращаться так же осторожно, как и с цифровыми файлами.
Может ли поставщик прототипов справиться с мелкосерийным производством после прототипа?
Многие могут, но точный путь зависит от процесса. Вакуумное литье, обработка на станках с ЧПУ и мелкосерийная отделка позволяют перейти от прототипа к опытному производству. Если конечная деталь будет отлита под давлением, прототип все равно сможет проверить сборку, эргономику и реакцию клиента, пока планируется производство инструмента.
Что влияет на время выполнения услуг быстрого прототипирования?
На время выполнения заказа влияет процесс, доступность материала, размер детали, отделка, количество и требования к контролю. Простая печать смолой может двигаться быстро, в то время как деталь, обработанная анодированием или отлитая в вакууме партия с подбором цвета, требует большего количества шагов. Поставщик, который дает реалистичный график с зависимостями, более полезен, чем тот, который обещает самые короткие сроки.
Услуги быстрого прототипирования работают лучше всего, когда их рассматривают как последовательность этапов обучения, а не как одну покупку. Первая часть должна отвечать на вопрос, вторая — снижать риск, а третья — подтверждать, что проект готов к следующему этапу. Поставщик, который может переключаться между печатью смолой, нейлоном и металлом, обработкой на станке с ЧПУ, вакуумным литьем и отделкой поверхности, дает проекту больше способов ответить на эти вопросы, не возобновляя разговор.
Практический вывод прост: определите решение, назовите критические параметры, выберите процесс, который может их протестировать, и запросите обратную связь от DFM до запуска машины. Такой подход не сделает каждый прототип идеальным, но сделает результат более полезным, простым для объяснения и менее вероятным для повторения. Для команды, работающей под давлением графика, это реальная ценность надежного производителя быстрого прототипирования.
Контактная информация
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ДОБАВИТЬ
-

Здание 7, № 188, участок Хунни улицы Чжа Ван, район Данху, город Пинху, город Цзясин, провинция Чжэцзян, Китай
Авторское право© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Производители интегрированных интеллектуальных производственных платформ OEM/ODM
