- Услуги 3D-печати

- Услуги по обработке с ЧПУ

- Услуги вакуумного литья

- Услуги по отделке поверхности

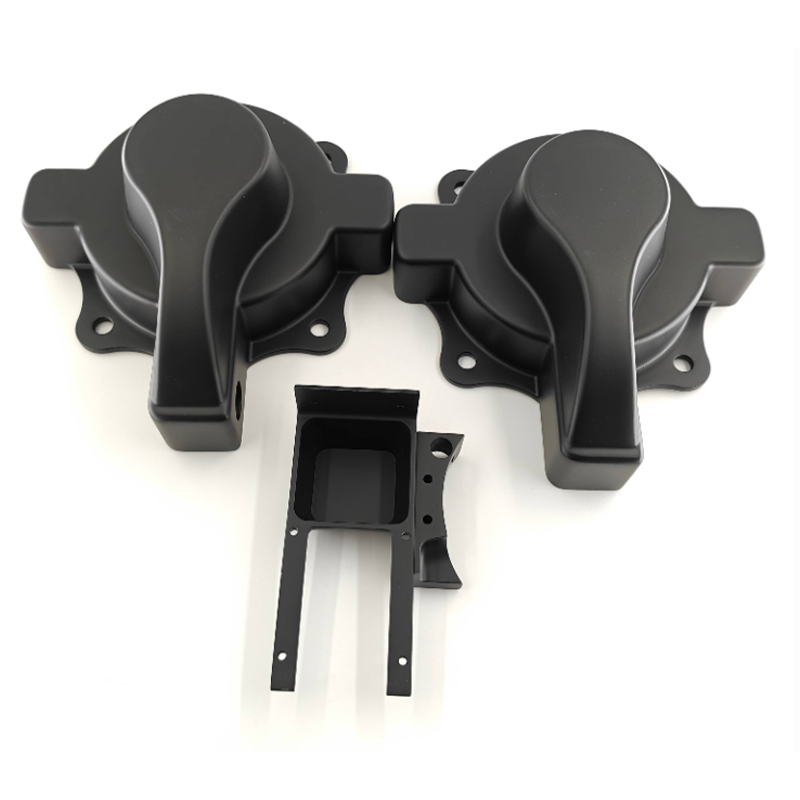
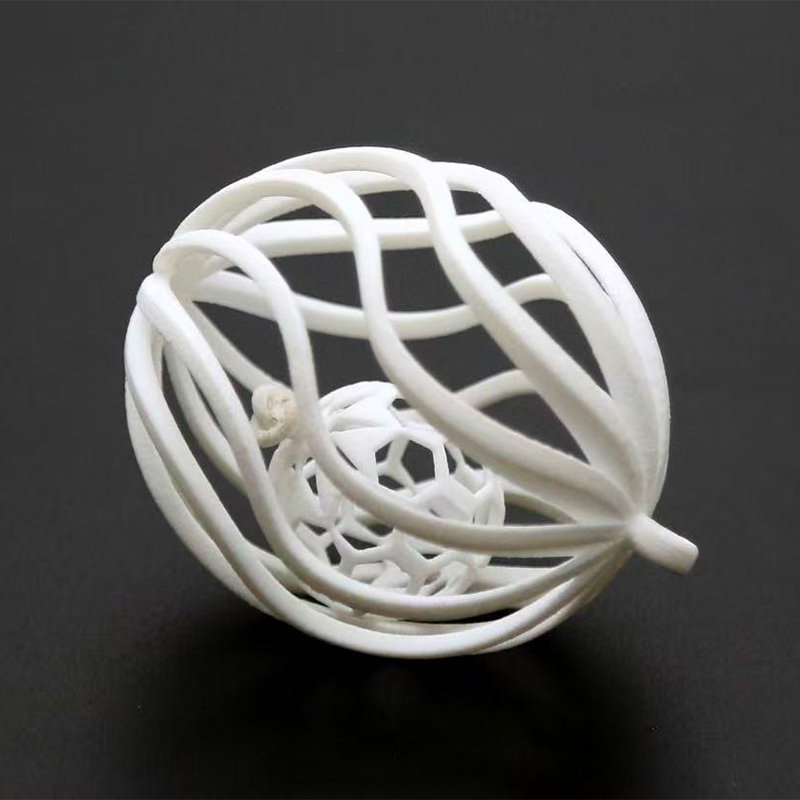
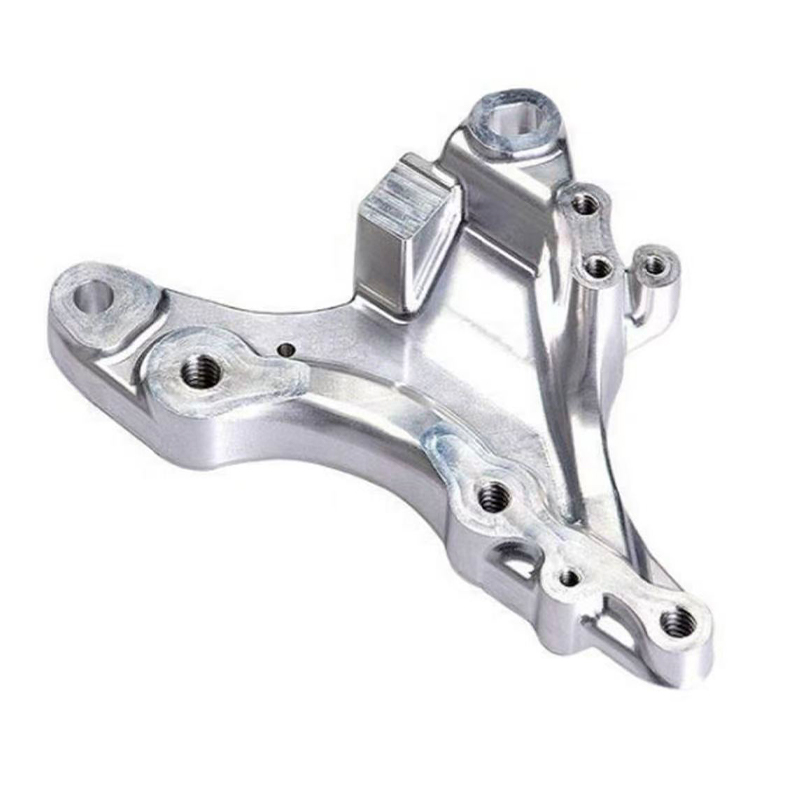
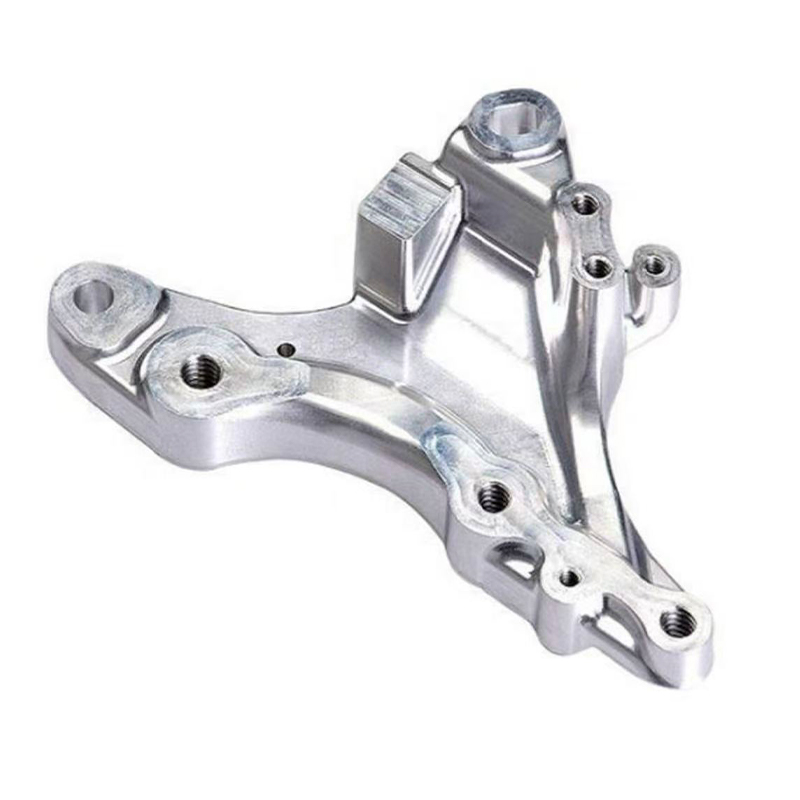
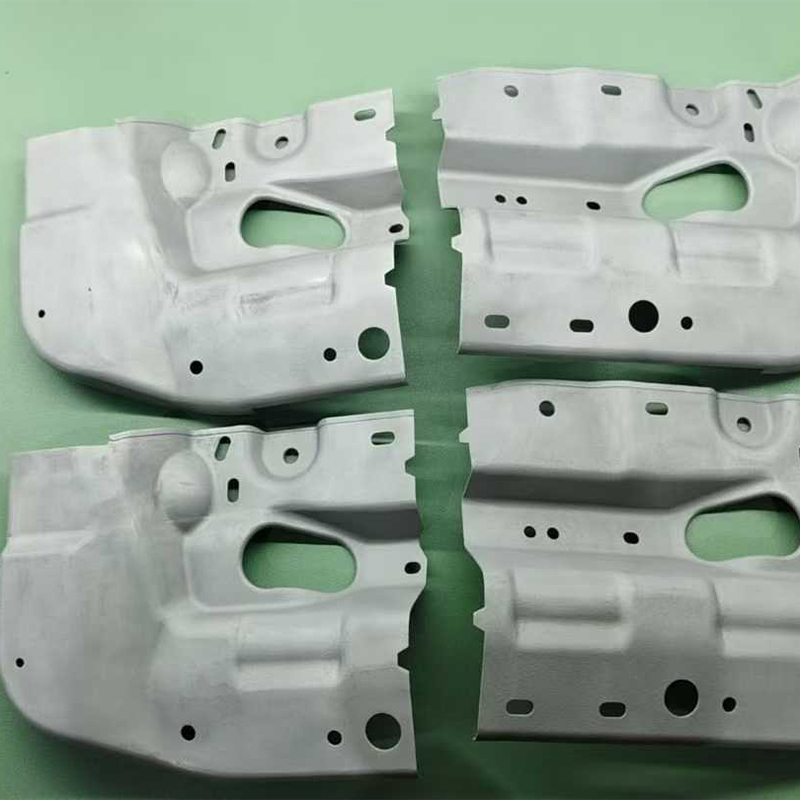
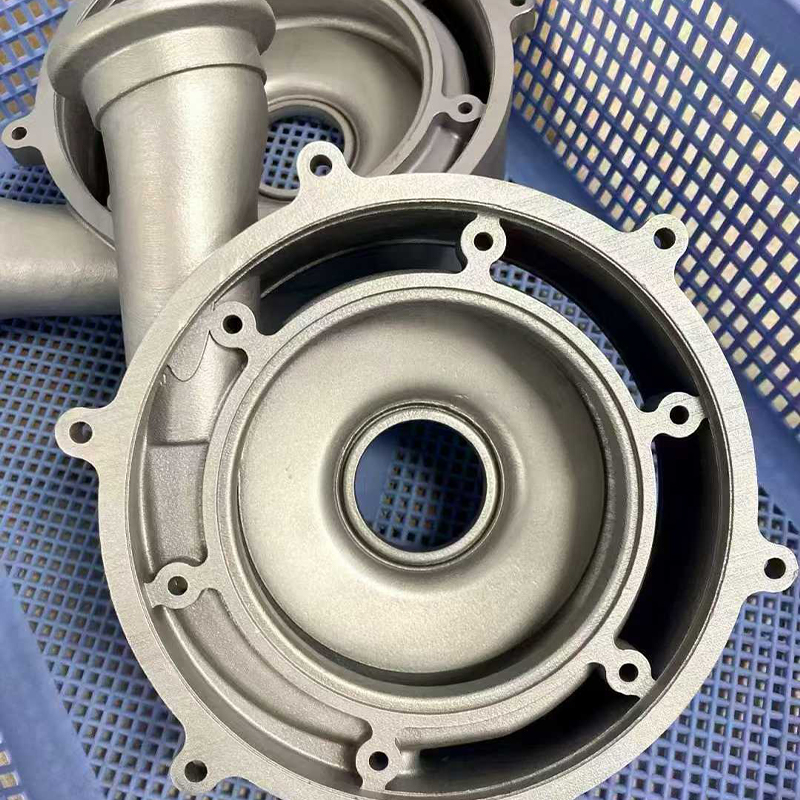
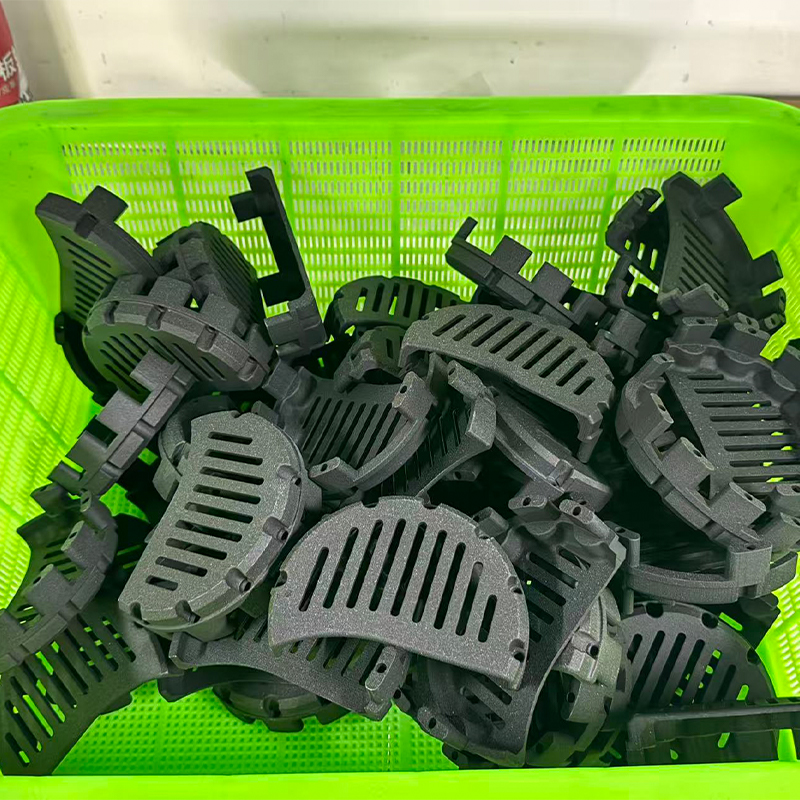
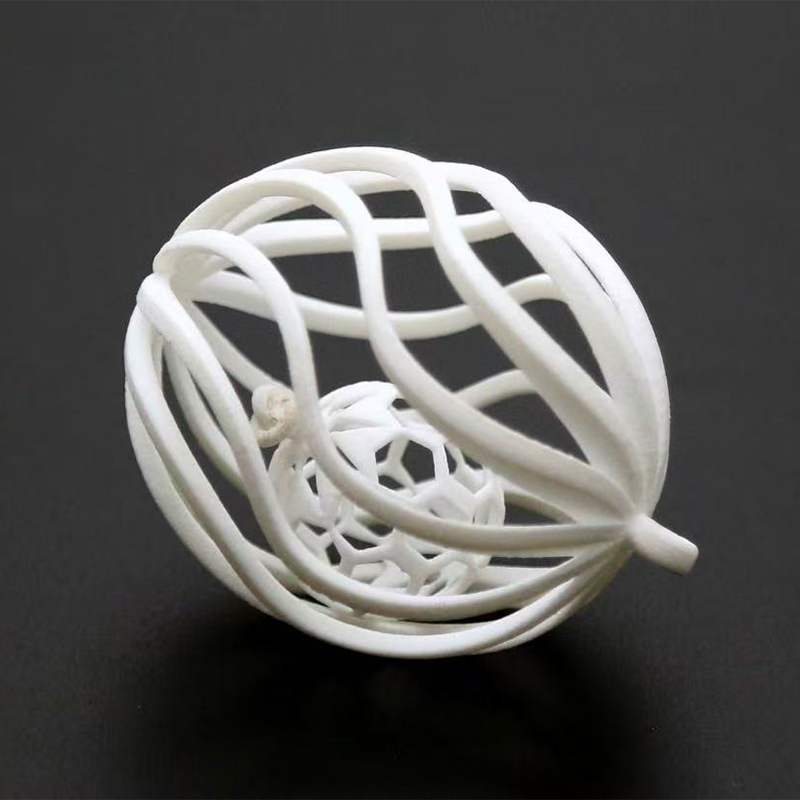
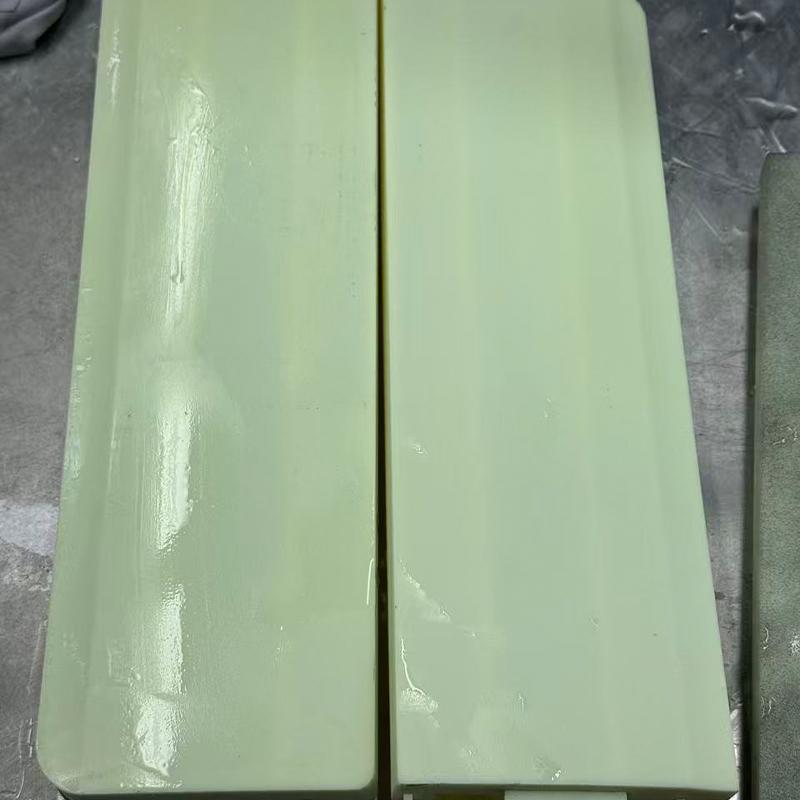
Служба 3D-печати SLA Resin: как она работает и где она подходит
SLA Служба 3D-печати смолой : Краткий ответ для деталей, важных для деталей
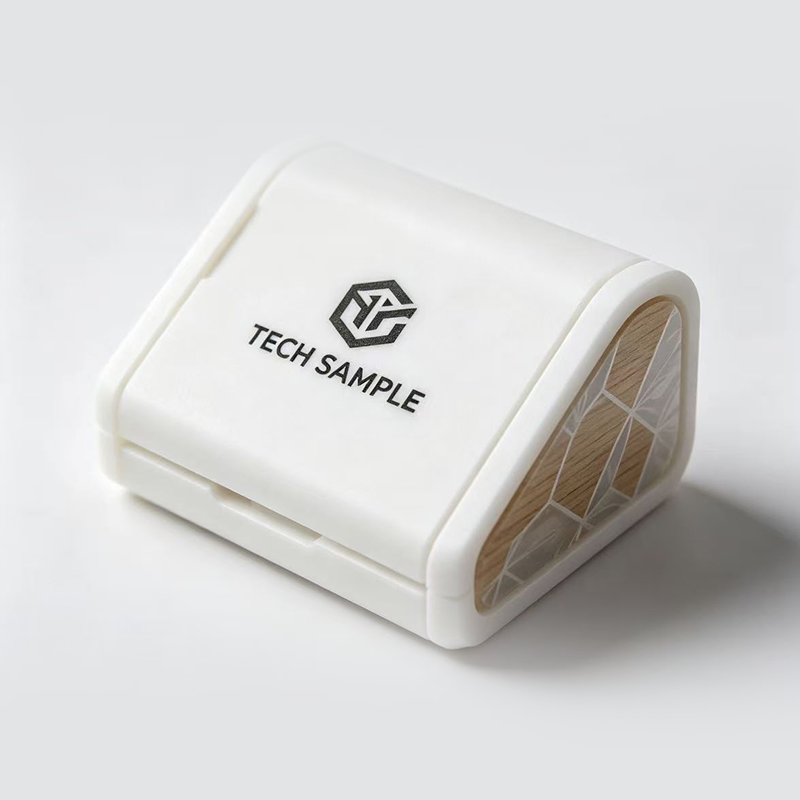
Предположим, вашей команде к пятнице понадобится шесть портативных корпусов, каждый с защелками, прозрачным окном для линз и достаточно гладкой поверхностью, чтобы ее можно было сфотографировать для стартовой площадки. При их печати нитями останутся видимые линии слоев. Их обработка заняла бы больше времени и не могла бы легко достичь тонких внутренних деталей. Услуга 3D-печати смолой SLA обычно является подходящим решением. потому что стереолитография слой за слоем отверждает жидкую смолу лазером и обеспечивает гладкие поверхности, четкие мелкие детали и хорошую точность на малых и средних деталях.
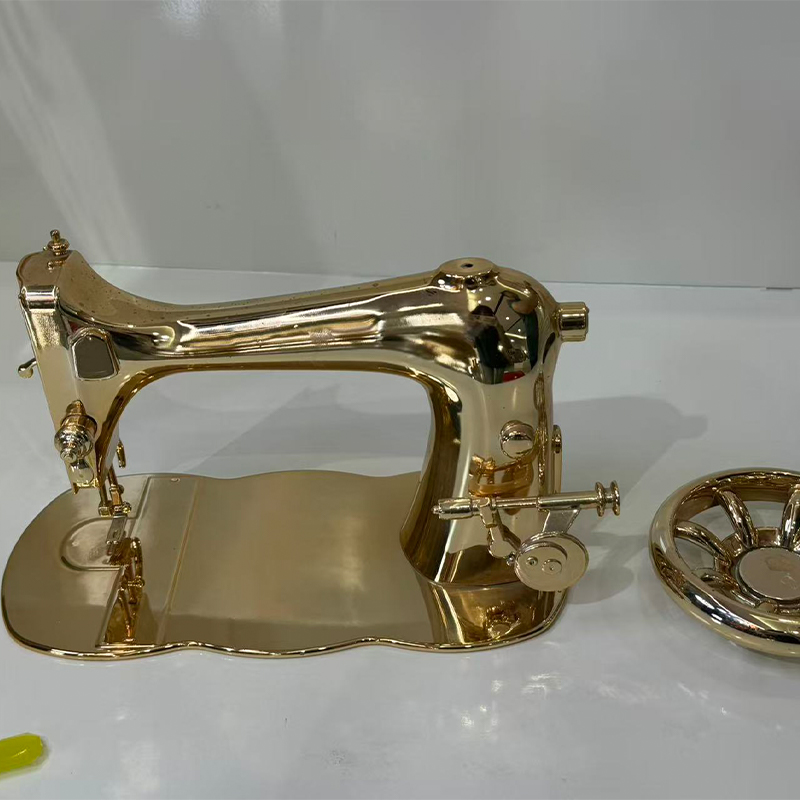
Вот и вся рекомендация в двух предложениях. SLA подходит для моделей внешнего вида, проверки посадки, прозрачных деталей, небольших механических компонентов и эталонных моделей для литья. Он менее подходит для деталей, которые несут тяжелые нагрузки, долго находятся под сильным солнечным светом или нагреваются. Знание того, где находится эта граница, отличает гладкий первый заказ от разочаровывающего, поэтому большая часть этого руководства посвящена границе: какую смолу выбрать, как спроектировать процесс, какую отделку стоит выполнить и как проинструктировать производителя 3D-печати SLA.
Быстрые ответы перед подробностями
- Подходит для: подробные прототипы, демонстрационные модели, четкие детали, мелкие функциональные детали и мастера литья.
- Типичные сильные стороны: гладкие поверхности, мелкие детали, высокая точность обработки мелких деталей и широкий диапазон свойств смолы.
- Типичные ограничения: Стандартные смолы могут быть хрупкими, детали требуют мытья и отверждения, а длительное пребывание на солнце может изменить цвет.
- Общий следующий шаг: отделка, покраска или вакуумное литье, когда вам нужен цвет, текстура или небольшая партия.
Это руководство написано для инженеров, менеджеров по продуктам и групп снабжения, которым нужны детали, которые работают на стенде и хорошо смотрятся на совещании. Он избегает теории из учебников и придерживается того, что влияет на ваш заказ: выбор материала, правила проектирования, постобработка, сравнение с другими процессами и вопросы поставщика. Если вы хотите понять, как думает опытный поставщик 3D-печати смолой SLA, разделы ниже соответствуют порядку реального проекта.
Выбирайте SLA, когда качество поверхности и мелкие детали важнее, чем тяжелые механические нагрузки.
Как работает 3D-печать смолой SLA: принципы и конструкция машины
SLA означает стереолитографию. Резервуар, обычно называемый чаном, содержит жидкую фотополимерную смолу. УФ-лазер отслеживает поперечное сечение детали на поверхности смолы, и там, где лазер касается, смола затвердевает. Затем рабочая платформа перемещается на одну толщину слоя, и сверху прорисовывается следующий слой. Если повторить это тысячи раз, получится прочная деталь, прикрепленная к платформе тонкими опорными конструкциями.
Основные элементы машины SLA
Оптические и подвижные элементы
| Материал и опорные элементы
|
От файла к готовой детали
- Проверка файлов и подготовка сборки: инженер проверяет 3D-модель, выбирает ориентацию, добавляет опоры и выбирает толщину слоя.
- Печать: Лазер отверждает каждый слой, пока платформа выполняет сборку.
- Стирка: напечатанная деталь очищается в ванне с растворителем для удаления незатвердевшей смолы.
- Удаление поддержки: опоры срезаются и места контакта слегка зачищаются.
- Пост-отверждение: деталь подвергается воздействию ультрафиолета, иногда нагреванию, чтобы смола достигла своих окончательных свойств.
- Отделка и проверка: При необходимости наносят шлифовку, полировку, покраску или покрытие и сверяют деталь с чертежом.
Многие покупатели удивляются, что сама печать — это лишь часть графика. Мытье, отверждение и отделка отнимают значительную часть времени, а их пропуск делает детали липкими, слабыми или маркированными. На приведенной ниже диаграмме показаны иллюстративные сроки выполнения небольшого заказа, чтобы вы могли видеть, как идут дни.
График – это помощь при планировании, а не расценки. Фактические графики зависят от размера детали, количества, смолы и уровня отделки.
График показывает, что печать занимает лишь часть общего графика: перед ней идет подготовка, а после нее — цепочка очистки, закрепления и отделки. Промывка и последующее отверждение занимают меньше времени по сравнению с печатью, но они необходимы, поскольку недостаточно отвержденные детали могут впоследствии стать липкими или деформироваться. Шлифование и финишная обработка занимают самый длительный этап после печати, поэтому напечатанная деталь приходит раньше, чем окрашенная. Для клиентов службы 3D-печати смолой SLA Jiaheng этот шаблон помогает решить, нужны ли для проекта необработанные напечатанные детали, детали с легкой отделкой или полностью окрашенные детали. Когда отделка выполняется на одной платформе, график не теряет времени на транспортировку и повторный инструктаж между поставщиками.
Печать — это всего лишь один этап: промывка, отверждение и отделка определяют, как деталь будет чувствовать себя, выглядеть и прослужит.
Распространенные типы смол SLA и их характеристики
Называя что-то деталью SLA, мало что говорит о том, как она себя ведет, потому что большую часть времени говорит смола. Смолы созданы для имитации различных пластиков, и каждое семейство требует компромиссов. На карточках ниже суммированы типы, которые обычно предлагает поставщик 3D-печати смолой SLA. Точная доступность варьируется, поэтому подтвердите текущие варианты, прежде чем приступать к проектированию конкретного объекта недвижимости.
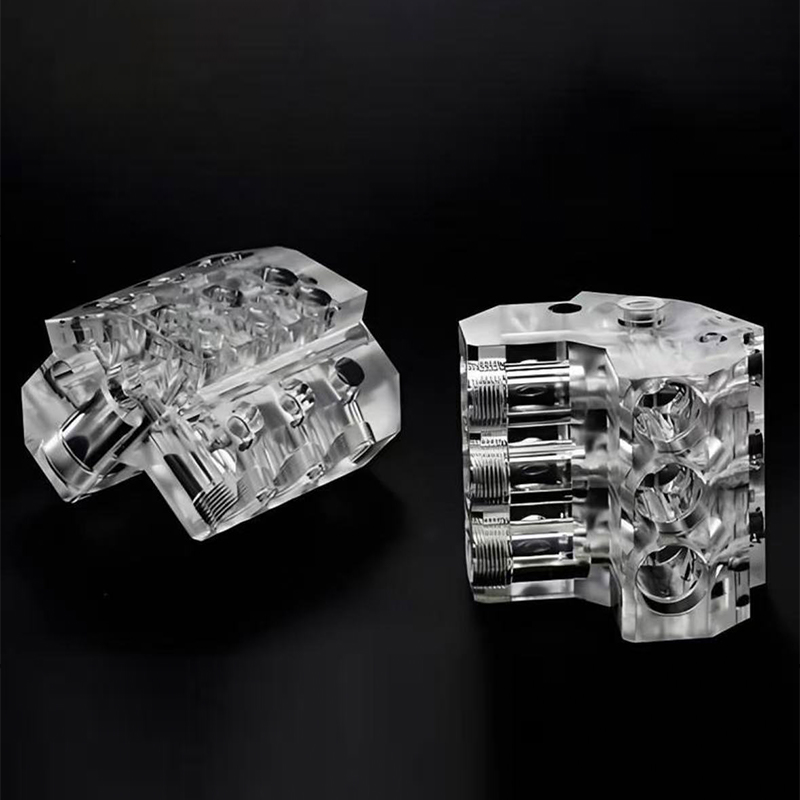
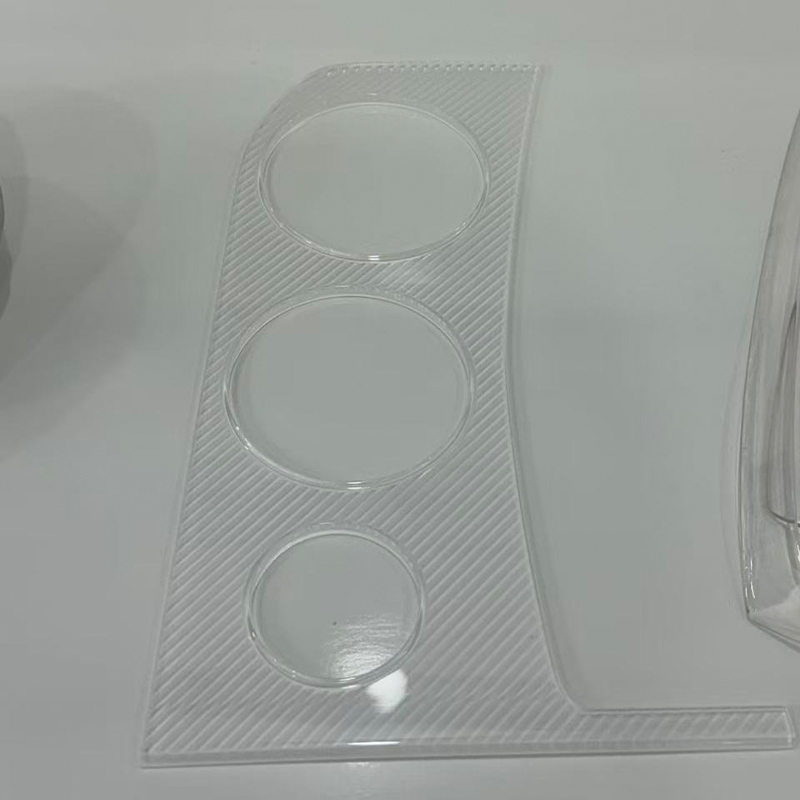
Стандартная смола Мелкая детализация и гладкая поверхность. Подходит для визуальных моделей, экспонатов и проверки концепций, хотя может стать хрупким при ударе. Прочная или АБС-подобная смола Лучшее ударное поведение и более прочное и долговечное ощущение. Подходит для защелкивания, корпусов и функциональных прототипов. Прозрачная или прозрачная смола Отпечатки имеют полупрозрачный вид и могут быть отполированы или покрыты для большей ясности. Используется для линз, световодов и моделей с жидкостным трактом. Высокотемпературная смола Сохраняет жесткость при повышенной температуре. Выбирается для деталей вблизи источников тепла или для инструментов и приспособлений. Гибкая или резиноподобная смола Эластичный, приятный на ощупь. Используется для уплотнений, захватов, прокладок и носимых прототипов. Литейная смола Полностью сгорает для моделей для литья по выплавляемым моделям. Используется мастерами ювелирного стиля и выкройками мелких металлических деталей.
| Семейство смол | Поведение | Типичное использование | Что посмотреть |
|---|---|---|---|
| Стандартный | Жесткий, плавный, детальный | Визуальные модели, части дисплея | Может быть хрупким, тонкие детали могут сломаться. |
| Жесткий или похожий на ABS | Прочный, ударостойкий | Корпуса, защелки, зажимы | Немного ниже резкость мелких деталей |
| Очистить | Прозрачный, полируемый | Линзы, световоды, окна | Со временем может пожелтеть при ярком освещении |
| Высокотемпературный | Жесткий в тепле | Детали, подвергающиеся термическому воздействию, арматура | Часто более хрупкие, чем прочные смолы. |
| Гибкий | Эластичный, мягкий на ощупь | Пломбы, ручки, программные клавиши | Более низкая устойчивость к разрыву, чем у формованной резины. |
| Литой | Низкое выгорание золы | Мастера литья, маленькие выкройки | Обращайтесь осторожно перед забросом |
Практический способ выбора — спросить, что именно эта деталь должна пережить. Если на него только собираются смотреть, стандартной смолы вполне достаточно. Если его предстоит собирать и обрабатывать, более прочная смола обычно безопаснее. Если он должен оставаться жестким рядом с лампой или двигателем, обратите внимание на высокотемпературный тип. А если деталь является мастером для последующего копирования, упомяните об этом, поскольку поставщик подготовит поверхность для литья, а не для демонстрации.
Цвет – еще один выбор. Многие смолы печатают белым, серым, черным или полупрозрачным цветом, а затем их можно покрасить или окрасить. Покупатели, которым нужен точный цвет или уровень глянца, обычно печатают нейтральной смолой и обрабатывают ее, что дает больше контроля, чем полагаться только на цвет смолы.
Подберите смолу в соответствии с тем, что должна выдержать деталь: внешний вид, сборка, тепло, прозрачность или гибкость.
Области применения и выбор 3D-печати смолой SLA
SLA проявляется там, где важны мелкие детали и гладкие поверхности. Команды дизайнеров используют его для проверки формы и соответствия, команды маркетинга используют его для демонстрационных образцов, а инженеры используют его для изготовления небольших функциональных деталей и вспомогательных инструментов. В столбцах ниже приведены типичные варианты использования и вопросы, которые следует задать при принятии решения о том, является ли SLA подходящим процессом.
Типичные области применения
| Точки выбора для проверки
|
Быстрый путь принятия решения
- Если вам быстро нужно несколько детализированных деталей, SLA — хороший первый кандидат.
- Если вам нужны более прочные детали из настоящего конструкционного пластика, рассмотрите возможность печати или механической обработки нейлоном.
- Если вам нужно от 10 до 30 одинаковых деталей производственного вида, распечатайте мастер в SLA и используйте вакуумное литье.
- Если вам нужны металлические детали, перейдите к печати по металлу или обработке на станке с ЧПУ.
В приведенной ниже таблице SLA сравнивается с четырьмя потребностями, о которых покупатели упоминают чаще всего. Оценки являются редакционной иллюстрацией общих тенденций, а не результатами тестов.
Более высокий уровень означает, что SLA в целом удовлетворяет эту потребность. Нижнее кольцо указывает на случай, когда другой процесс заслуживает внимания.
Кольца демонстрируют SLA с максимальной гладкостью поверхности и мелкими деталями, поэтому их часто выбирают для моделей внешнего вида и мелких точных деталей. Точность размеров мелких деталей очень высокая, чему способствуют тонкое лазерное пятно и тонкие слои. Прочность при тяжелых нагрузках – это самое низкое кольцо, поскольку даже более прочные смолы ведут себя иначе, чем конструкционные термопласты, при длительных нагрузках. Эта закономерность объясняет, почему многие проекты объединяют SLA с другими маршрутами, используя его для внешнего вида и соответствия, а также переключаясь на нейлоновую печать или механическую обработку для испытаний на несущую способность. Jiaheng предлагает печать на смоле, нейлоне и металле вместе с механической обработкой, поэтому команда может сравнивать маршруты на одной платформе, а не искать каждый по отдельности.
SLA превосходно справляется с гладкими поверхностями и мелкими деталями, поэтому используйте другие процессы наряду с ним, когда детали должны выдерживать большие нагрузки.
Подробное сравнение: SLA и FDM, SLS и обработка с ЧПУ
Покупатели редко сравнивают SLA ни с чем. Настоящий вопрос обычно заключается в том, является ли SLA лучшим вариантом для выполнения стоящей перед ними задачи. В таблице ниже SLA приведено рядом с тремя распространенными альтернативами, поэтому различия легко увидеть.
| Фактор | SLA-печать смолой | ФДМ-печать | SLS нейлоновая печать | обработка с ЧПУ |
|---|---|---|---|---|
| Поверхность finish | Гладкая, точная детализация | Видимые линии слоя | Немного зернистый матовый | Обработанные, следы инструмента |
| Прекрасная особенностьs | Очень хорошо | Ограничено соплом | Хорошо | Ограничено размером инструмента |
| Сила | Зависит от смолы, часто хрупкая | Умеренный | Хорошо, tough nylon | Высокий, прочный материал |
| Потребности в поддержке | Опоры с контактными метками | Опоры для свесов | Порошок поддерживает деталь | Крепления удерживают деталь |
| Типовые детали | Детализированные мелкие и средние детали | Грубые концептуальные модели | Функциональные долговечные детали | Прецизионные металлические и пластиковые детали. |
| Отделка | Шлифовка и покраска работают хорошо | Требуется дополнительная шлифовка | Крашение, пескоструйная обработка | Пескоструйная обработка, анодирование, покраска |
SLA выигрывает там, где важен внешний вид и мельчайшие детали, поэтому его часто выбирают для демонстрационных моделей и мелких прецизионных деталей. FDM полезен для грубых ранних форм, но показывает линии слоев. Нейлон SLS дает прочные, функциональные детали без следов опоры, которые подходят для защелкивающихся креплений и кронштейнов, с которыми можно обращаться. При обработке на станках с ЧПУ используется твердая заготовка, которая обеспечивает прочность и допуск, с которыми обычно не может сравниться печать, но она ограничена доступом к инструменту при работе со сложными внутренними формами.
Как маршруты работают вместе
- Начните с соглашения об уровне обслуживания для проверки соответствия и внешнего вида конструкции.
- Переходите к нейлону SLS или к механической обработке, когда деталь нуждается в реальных механических испытаниях.
- Используйте мастер SLA с силиконовым литьем, когда вам нужно от 10 до 30 деталей производственного вида.
- Завершите окраску или покрытие, чтобы оно соответствовало внешнему виду конечного продукта.
Цзяхэн описывает это как универсальный подход. Компания работает как производитель OEM и ODM с собственной командой дизайнеров и обеспечивает 3D-печать из смолы, нейлона и металла, а также передовую механическую обработку и репликацию силиконовых форм. Таким образом, проект может начаться как модель внешнего вида SLA, продолжиться как обработанный функциональный прототип и закончиться небольшой партией отлитых деталей без повторного цитирования и повторных объяснений на каждом этапе.
SLA лидирует по поверхности и деталям, SLS и механическая обработка лидируют по прочности, а в поэтапном плане часто используется более одного.
Рекомендации по проектированию и допуски для печатных деталей SLA
SLA многое прощает, но некоторые дизайнерские особенности имеют заметное значение. Приведенные ниже рекомендации встречаются в большинстве проверок технологичности, и их следование снижает вероятность неудачной сборки или детали, требующей доработки.
Толщина стенки и мелкие особенности
Слишком тонкие стенки могут деформироваться, сломаться во время чистки или не печатать. Многие поставщики указывают практический минимум от 0,8 до 1,0 мм для поддерживаемых стенок, а для более крупных деталей — более толстые стенки. Возможны мелкий текст и небольшие отверстия, но очень мелкие детали, возможно, придется сначала увеличить или проверить у поставщика. Равномерная толщина стенок также помогает уменьшить напряжение и искажения.
Полые детали и сливные отверстия
Полые модели задерживают жидкую смолу внутри, что может вызвать давление, неравномерное затвердевание или последующую утечку. Если требуется полая конструкция, добавьте дренажные отверстия диаметром в несколько миллиметров, чтобы могла выходить незатвердевшая смола, и сообщите об этих отверстиях поставщику, чтобы они располагались подальше от косметических поверхностей. Многие покупатели предпочитают цельные детали из-за простоты, хотя более толстые твердые детали могут печатать медленнее и сильнее сжиматься.
Ориентировочные и опорные знаки
Опорные конструкции удерживают свесы на месте и оставляют небольшие следы в местах их удаления. Инженер выбирает ориентацию, чтобы скрыть эти следы на менее заметных поверхностях и защитить важные поверхности. Если конкретное лицо должно быть идеально гладким, укажите это в брифе. Затем поставщик может расположить деталь так, чтобы лицевая сторона не соприкасалась с опорами.
Допуски и посадки
В общем руководстве по SLA часто указываются допуски в диапазоне примерно от плюс-минус 0,1 до 0,2 мм для мелких деталей, при этом более крупные детали варьируются пропорционально. Детали также продолжают слегка сжиматься во время отверждения, поэтому элементы сопряжения, такие как штифты и отверстия, должны иметь зазор. Если подгонка имеет решающее значение, многие поставщики распечатывают тестовый образец или обрабатывают деталь позже. В приведенной ниже таблице показаны диапазоны толщины слоев, которые обычно используются для различных целей.
Более тонкие слои дают более гладкие поверхности и более мелкие детали, а более толстые слои ускоряют сборку и подходят для более крупных или черновых деталей. Диапазоны являются общими и могут различаться в зависимости от машины и смолы.
Диаграмма диапазонов показывает, что в моделях с мелкими деталями и мелких деталях обычно используются самые тонкие слои, что дает более гладкие изогнутые поверхности и более острые края. Стандартные прототипы попадают в средний диапазон, в котором сбалансированы детализация и время сборки. В корпусах и крышках большего размера часто используются более толстые слои, поскольку в больших сборках увеличиваются затраты времени на нанесение тонких слоев. Быстрые сквозняки находятся на толстом конце, где скорость имеет большее значение, чем гладкость поверхности. Когда вы спрашиваете цену у производителя 3D-печати SLA смолой, сообщение ему о назначении детали позволяет им выбрать соответствующую толщину слоя и позволяет избежать траты времени на сборку деталей, которые никто не увидит.
| Особенность | Практическое руководство | Причина |
|---|---|---|
| Толщина стенки | Держите от 0,8 до 1,0 мм или более. | Уменьшает поломку и деформацию |
| Полые секции | Добавьте сливные отверстия в несколько миллиметров. | Позволяет вытечь неотвержденной смоле |
| Критические лица | Сообщите поставщику, какие грани должны быть гладкими | Позволяет ориентироваться, чтобы защитить их |
| Особенности спаривания | Включите зазор для посадок | Позволяет устранить усадку |
| Текст и логотипы | Используйте жирные, рельефные или выгравированные формы. | Сохраняет мелкие детали разборчивыми |
Ровные стены, сливные отверстия и четкие отметки на косметических поверхностях предотвращают большинство проблем при проектировании SLA.
Постобработка и чистовая обработка поверхности деталей SLA
Необработанная деталь SLA уже более гладкая, чем большинство напечатанных деталей, но она еще не закончена. Постобработка превращает его из напечатанного объекта в нечто, что можно собрать, сфотографировать или подарить. Большинство поставщиков включают промывку и отверждение в стандартную комплектацию и предлагают дополнительную отделку в качестве опции.
Промывка и отверждение
После печати детали промывают в ванне с растворителем, обычно изопропиловым спиртом, для удаления незатвердевшей смолы. Затем их отверждают под воздействием ультрафиолета, иногда при слабом нагревании. Недостаточная промывка оставляет поверхность липкой, а недостаточное отверждение может сделать деталь более слабой. Чрезмерная промывка растворителем может размягчить некоторые смолы, поэтому поставщики тщательно контролируют время.
Снятие опоры и шлифовка
Опоры срезаются, а места контакта шлифуются или заглаживаются напильником. Для деталей дисплеев шлифовка продолжается более мелкой зернистостью до тех пор, пока поверхность не станет однородной. Это также шаг, который удаляет слабые линии слоя на неглубоких кривых. Чем более изысканной требуется отделка, тем больше требуется ручной работы.
Покраска, покрытие и полировка
- Грунтовка и покраска: обеспечивает контролируемый цвет и уровень блеска, а также скрывает оставшиеся пятна.
- Прозрачное покрытие: улучшает четкость прозрачных деталей и создает защитный слой.
- Полировка: придаёт прозрачным деталям вид, похожий на стекло, если это позволяет конструкция.
- Текстурирование и маркировка: при необходимости добавляет рисунки захвата, логотипы или цветовые переходы.
Поскольку Jiaheng также обеспечивает покраску и другую обработку поверхности, детали SLA могут перемещаться непосредственно из принтера на финишный стол в рамках одного проекта. Это важно для подбора цвета и для деталей с несколькими цветами, поскольку специалист по отделке знает смолу и историю подготовки. Если для литья из силикона будет использоваться мастер, заранее сообщите об этом поставщику. Мастеру литья нужна очень гладкая поверхность, так как каждый изъян будет скопирован в форму.
Мытье, отверждение и тщательная шлифовка превращают напечатанную SLA деталь в готовую.
Проверки качества и распространенные проблемы печати, связанные с соглашением об уровне обслуживания
Хорошие поставщики проверяют качество до, во время и после сборки. Они проверяют файл на наличие тонких стенок и захваченных объемов, контролируют сборку, а затем проверяют готовую деталь на предмет размеров, отметок на поверхности и состояния отверждения. В таблице ниже перечислены проблемы, которые возникают чаще всего, и способы их предотвращения.
| Проблема | Типичная причина | Профилактика |
|---|---|---|
| Деформация или искажение | Неравномерная толщина стенок или большие плоские участки. | Ровные стены, хорошая ориентация, размещение опор. |
| Знаки поддержки | Контактные точки, где были сняты опоры | Ориентация, чтобы скрыть следы и песок после удаления |
| Липкая или липкая поверхность | Недостаточная промывка или отверждение | Правильное время стирки и отверждения |
| Хрупкое разрушение | Стандартная смола under impact or thin sections | Выбирайте более жесткую смолу, утолщайте стенки. |
| Пожелтение со временем | Воздействие ультрафиолета и света, особенно на прозрачных деталях | Используйте покрытия и ограничьте солнечный свет. |
| Размерный drift | Усадка во время отверждения | Обеспечьте зазор и проверьте критические размеры. |
| Захваченная смола | Полые секции without drain holes | Добавьте сливные отверстия и тщательно очистите |
Проверка обычно охватывает размеры критических характеристик, визуальное состояние, полноту отверждения и требуемый уровень отделки. Для партии первая часть проверяется перед выпуском остальных. Если у вас есть строгие стандарты внешнего вида, поделитесь эталонной фотографией или образцом и договоритесь о том, какой уровень видимых опорных знаков или линий слоев является приемлемым. Письменные ожидания предотвращают разногласия более надежно, чем устные.
Упаковка тоже имеет значение. Свежеотпечатанные и затвердевшие детали могут быть поцарапаны при контакте, а тонкие детали могут сломаться при транспортировке. Детали обычно упаковываются индивидуально и помещаются в коробку, чтобы мелкие детали были доставлены в целости и сохранности.
До начала сборки письменно согласуйте критические размеры и допустимые отметки на поверхности.
Техническое обслуживание и уход за деталями из смолы SLA
Детали из напечатанной смолы не требуют обслуживания. Свет, тепло, влага и химические вещества со временем влияют на них, и небольшой уход сохраняет прототипы в хорошем состоянии для проверки, тестирования и хранения. Приведенное ниже руководство также охватывает несколько моментов обращения для тех, кто работает непосредственно со смолой.
| Экспозиция | Эффект | Советы по уходу |
|---|---|---|
| Прямые солнечные лучи | Со временем может вызвать пожелтение и ломкость | Хранить вдали от ультрафиолета, использовать покрытия для деталей дисплея. |
| Тепло | Некоторые смолы размягчаются вблизи предела нагрева. | Держитесь подальше от горячих поверхностей и припаркованных автомобилей. |
| Растворители и чистящие средства | Может размягчить или помутнить некоторые смолы. | Используйте мягкое мыло и воду, сначала проверьте сильные чистящие средства. |
| Влага и влажность | Незначительные изменения размеров некоторых смол. | Хранить в сухом месте, хранить закрытым для длительного хранения. |
| Воздействие и стресс | Тонкие детали могут треснуть | Обращайтесь осторожно, избегайте резких нагрузок на тонкие срезы. |
Привычки хранения и обращения
- Храните детали в сухом прохладном месте и избегайте длительного пребывания на ярком свете.
- Оберните прозрачные детали отдельно, чтобы они не царапались.
- Держите окрашенные детали отдельно, чтобы поверхности не прилипали и не тереться.
- Избегайте плотного зажима тонких деталей, поскольку смола может треснуть под точечным напряжением.
- Маркируйте детали, указав ревизию и тип смолы, чтобы повторные заказы соответствовали оригиналу.
Обращение со смолой и оборудованием
Неотвержденная жидкая смола может вызвать раздражение кожи, поэтому поставщики и пользователи надевают перчатки и избегают прямого контакта. Моющие растворители следует использовать в вентилируемых помещениях и хранить вдали от источников тепла. Что касается оборудования, хорошо управляемое предприятие поддерживает чистоту ванн, фильтрует смолу для удаления затвердевших фрагментов, периодически проверяет лазер и оптику и хранит смолу в защищенном от света месте. Эти процедуры помогают поддерживать стабильное качество сборки от одного заказа к другому, поэтому постоянные клиенты часто видят стабильные результаты от одного и того же поставщика.
Держите детали из смолы вдали от яркого света, тепла и агрессивных растворителей, а также обращайтесь с тонкими деталями осторожно.
Работа с производителем и поставщиком 3D-печати на основе смолы SLA.
Печать — это самая простая часть задания. Что обеспечивает гладкость проекта, так это то, как поставщик справляется со всем, что связано с ним: проверка файлов, рекомендации по смолам, отделка и общение. Эти вопросы помогут вам оценить, готов ли к этому поставщик SLA 3D-печати.
- Какие семейства смол вы предлагаете и можете ли вы описать поведение каждого из них?
- Проверяете ли вы файлы на предмет толщины стенок, дренажных отверстий и ориентации перед печатью?
- Каковы типичные допуски для размера моей детали и как их проверить?
- Какие этапы отделки доступны в домашних условиях, например шлифовка, покраска и полировка?
- Можете ли вы поддерживать небольшие партии, сочетая мастера SLA с репликацией силиконовых форм?
- Как упаковать тонкостенные детали для транспортировки?
Компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. подходит к этим вопросам как китайский производитель OEM и ODM. Его команда дизайнеров превращает идеи клиентов в практичные и привлекательные проекты продуктов, а ее возможности включают 3D-печать из смолы, нейлона и металла, передовую механическую обработку, копирование силиконовых форм и обработку поверхности, например покраску. Клиенты могут пройти путь от проекта до продукта на единой платформе, что экономит время на координацию и сохраняет ответственность в одном месте.
Как подготовить полезный запрос
- 3D-модель в обычном нейтральном формате плюс чертеж, на котором отмечены важные размеры.
- Предполагаемое использование детали и окружающая среда, в которой она будет находиться.
- Семейство смол, которое вы имеете в виду, или описание необходимых вам свойств.
- Уровень отделки: необработанная печать, шлифовка, грунтовка или полная окраска, с указанием любого цвета.
- Количество, целевой период доставки и любые потребности в упаковке.
Имея эту информацию, поставщик может в первом ответе предложить смолу, ориентацию, толщину слоя и план отделки. Это также дает вам четкую запись, к которой можно вернуться, если потребуется повторный заказ или доработка. В долгосрочных программах работа с одним и тем же производителем 3D-печати смолой SLA создает общую историю файлов, настроек и заметок по отделке, что делает последующие партии более согласованными.
Сообщите своему поставщику, как будет использоваться деталь, и он сможет более разумно выбрать смолу, ориентацию и отделку.
Ознакомьтесь с услугами 3D-печати смолой Jiaheng SLA
Если ваш дизайн требует гладких поверхностей, мелких деталей и быстрого выполнения, вы можете просмотреть доступные смолы, процессы и этапы проекта на специальной странице. SLA Служба 3D-печати смолой из Цзяхэна. Команда поддерживает проекты OEM и ODM и может координировать печать, отделку, механическую обработку и тиражирование силиконовых форм на одной платформе.
Отправьте свой 3D-файл, укажите предполагаемое использование и требования к отделке, чтобы начать разговор с командой Jiaheng.
Часто задаваемые вопросы по обслуживанию 3D-печати SLA Resin
Что такое услуга 3D-печати смолой SLA?Это производственная услуга, при которой УФ-лазер слой за слоем отверждает жидкую фотополимерную смолу для создания детали на основе цифровой модели. Услуга обычно включает проверку файлов, печать, промывку, отверждение, удаление подложек и дополнительную финишную обработку. Его ценят за гладкие поверхности, мелкую детализацию и хорошую точность обработки мелких и средних деталей. |
Чем SLA хорош по сравнению с другими методами 3D-печати?SLA — отличный выбор для моделей внешнего вида, прозрачных деталей, мелких прецизионных компонентов и мастеров литья. Другие методы, такие как печать или механическая обработка нейлоном SLS, могут быть предпочтительными, когда деталь должна выдерживать более тяжелые нагрузки или выдерживать более интенсивное использование. Многие проекты сначала используют SLA и переходят на другой маршрут функционального тестирования. |
Насколько точны детали, напечатанные по SLA?В общих рекомендациях часто указывается примерно плюс-минус 0,1–0,2 мм для мелких деталей, а для более крупных деталей это значение варьируется пропорционально. Точность зависит от смолы, геометрии, ориентации и отверждения. Для критической посадки поставщики часто распечатывают тестовый образец или обрабатывают деталь после печати. |
Какие смолы доступны для печати SLA?Общие семейства включают стандартную смолу, прочную смолу или смолу, подобную АБС, прозрачную смолу, высокотемпературную смолу, гибкую смолу и литейную смолу. Каждый из них по-разному балансирует детализацию, прочность, четкость и тепловые характеристики. Ваш поставщик может порекомендовать смолу, как только узнает, как будет использоваться деталь. |
Можно ли красить или полировать детали, напечатанные по SLA?Да. Детали обычно шлифуются, грунтуются и красятся, а прозрачные детали можно полировать и наносить покрытие для улучшения прозрачности. Поскольку поверхности SLA уже гладкие, они являются хорошей основой для высококачественной отделки. Перед началом сборки сообщите поставщику желаемые параметры цвета и глянца, чтобы поверхность была подготовлена соответствующим образом. |
Достаточно ли прочны детали из смолы SLA для функциональных испытаний?Это зависит от смолы и теста. Более прочные смолы выдерживают защелкивания и легкую сборку, в то время как стандартная смола может треснуть при ударе. Для тяжелых нагрузок, длительных напряжений или высоких температур обычно более подходят другие процессы или материалы. Опишите тест своему поставщику, чтобы он мог дать совет. |
Могу ли я получить небольшую партию от мастера SLA?Да. Обычный способ — распечатать мастер в SLA, тщательно его обработать, изготовить силиконовую форму и отлить полиуретановые копии, обычно от 10 до 30 штук на форму. Это придает изделиям производственный вид без применения жестких инструментов. Jiaheng предлагает как печать SLA, так и репликацию силиконовых форм на одной платформе. |
Что мне следует указать при запросе предложения по SLA?Включите 3D-модель, чертеж с указанием важных размеров, количества, предпочтительной смолы или требуемых свойств, уровня отделки и срока поставки. Краткие примечания о том, как деталь будет использоваться и в какой среде она будет находиться, очень полезны. Полная информация сокращает первый ответ и уменьшает количество последующих изменений. |
Четкое назначение, подходящая смола и определенный уровень отделки — вот три фактора, которые больше всего улучшают проект SLA.
-
 Услуги 3D-печати Off-White Resin
-
 Желтая ABS-подобная смола Услуги 3D-печати
-
 PPS+CF Услуги 3D-печати из материала, армированного углеродным волокном
-
 HT-PLA Высокотемпературный материал PLA Услуги 3D-печати
-
 Услуги 3D-печати стандартными материалами FDM (PLA, PETG, ABS)
-
 Инструментальная сталь H13/S136 Услуги 3D-печати
Контактная информация
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ДОБАВИТЬ
-

Здание 7, № 188, участок Хунни улицы Чжа Ван, район Данху, город Пинху, город Цзясин, провинция Чжэцзян, Китай
Авторское право© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Производители интегрированных интеллектуальных производственных платформ OEM/ODM
