- Услуги 3D-печати

- Услуги по обработке с ЧПУ

- Услуги вакуумного литья

- Услуги по отделке поверхности

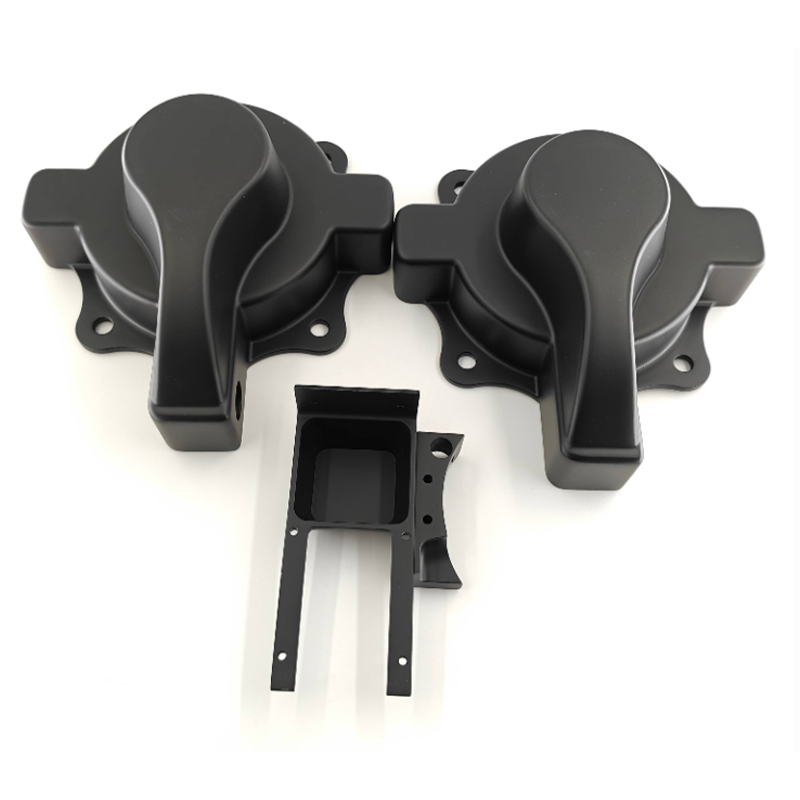
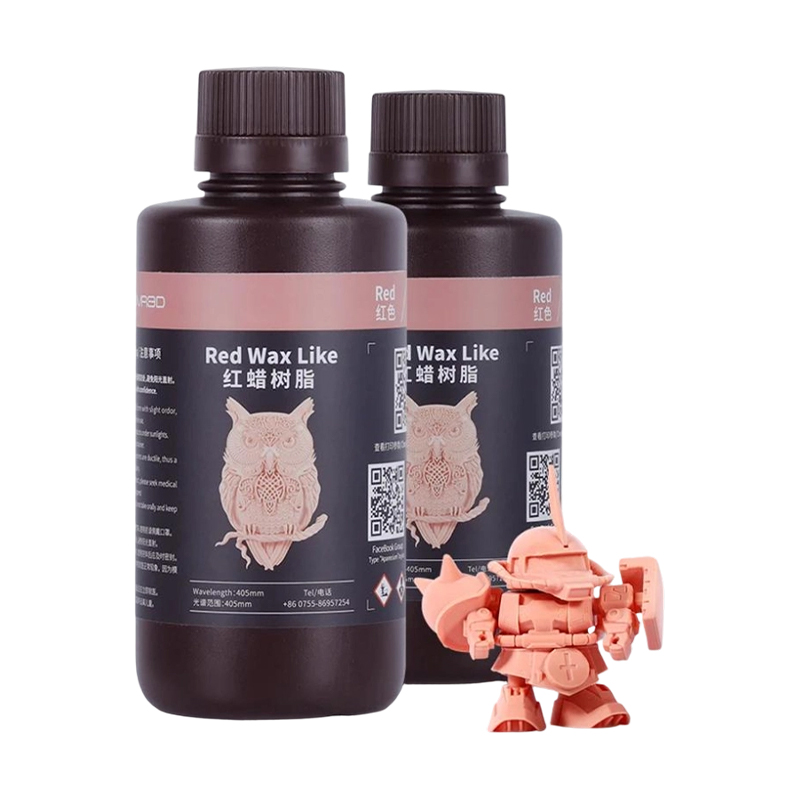
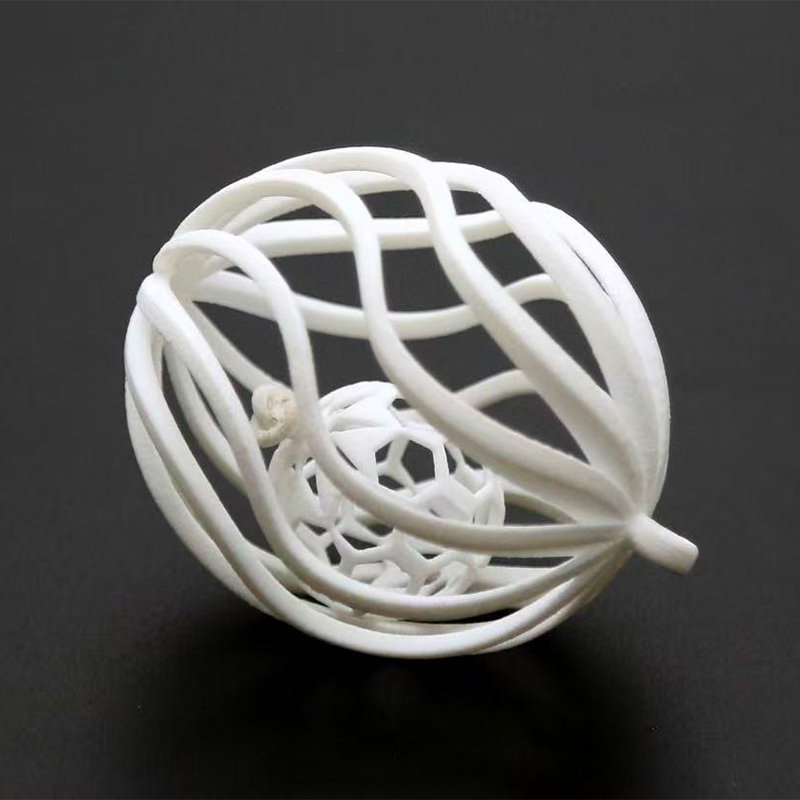
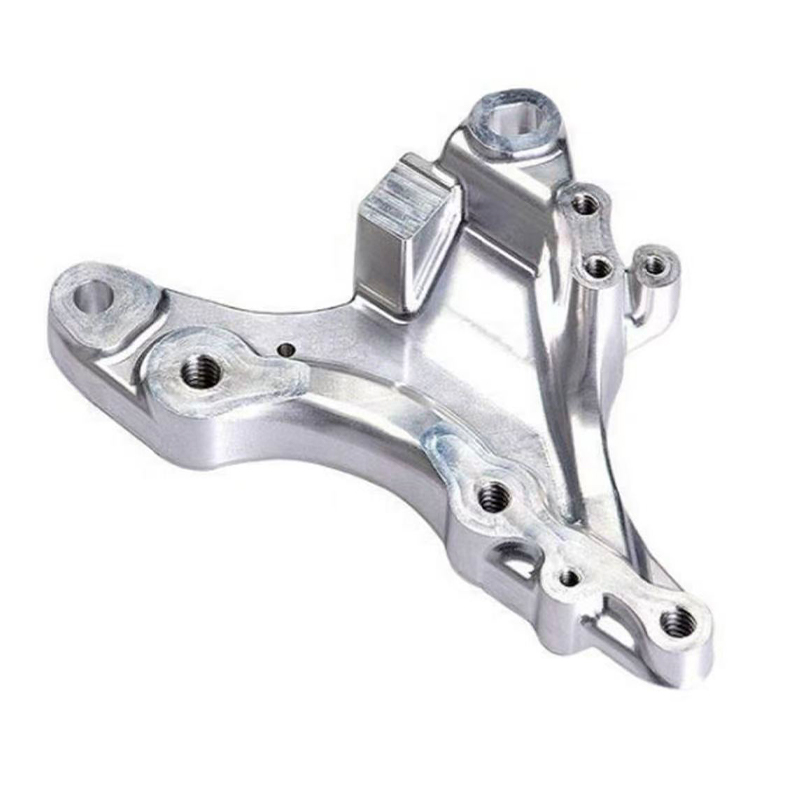
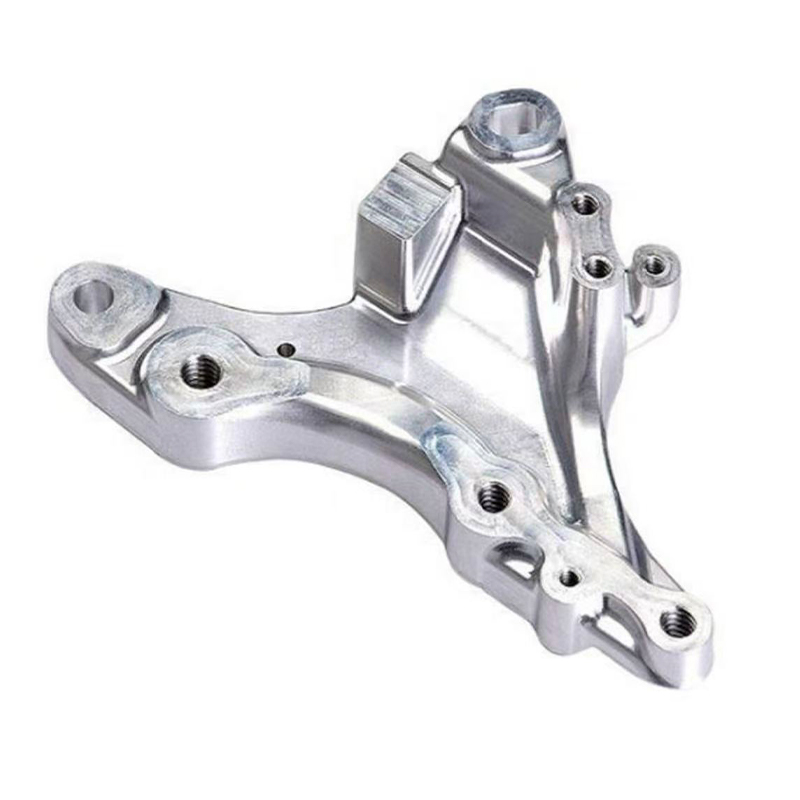
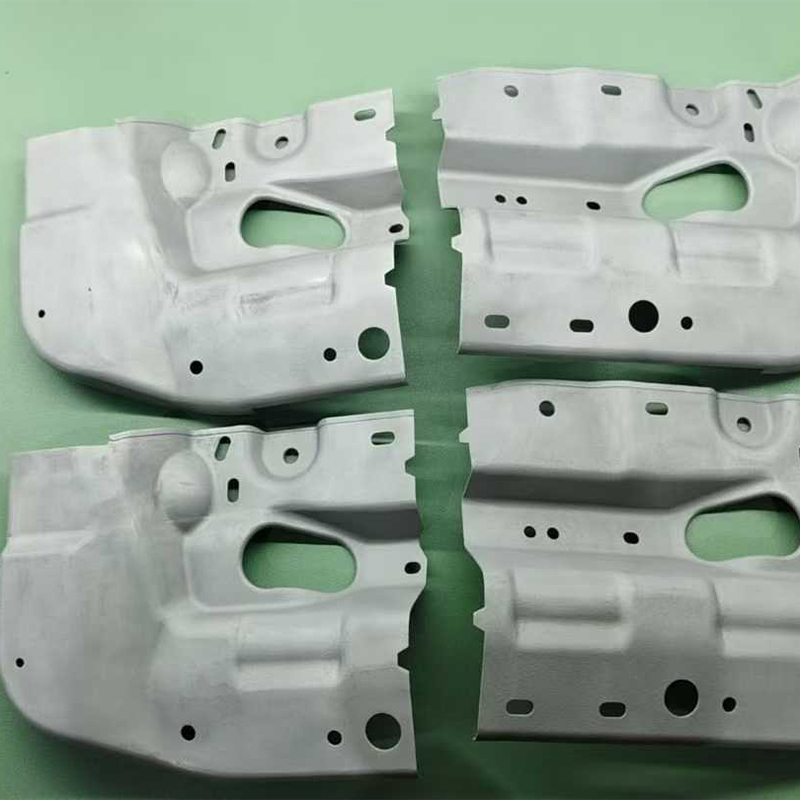
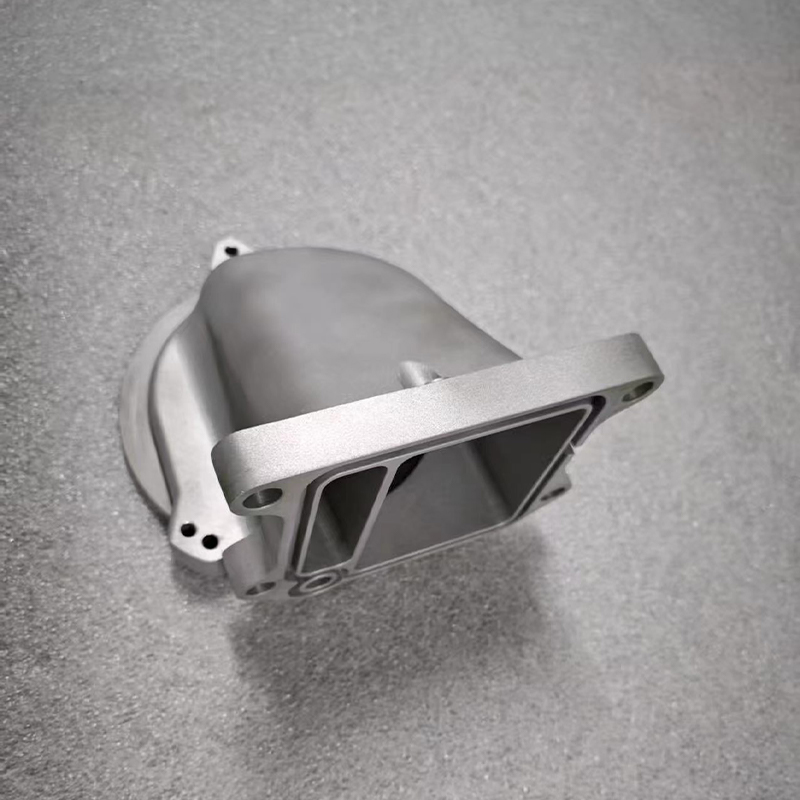
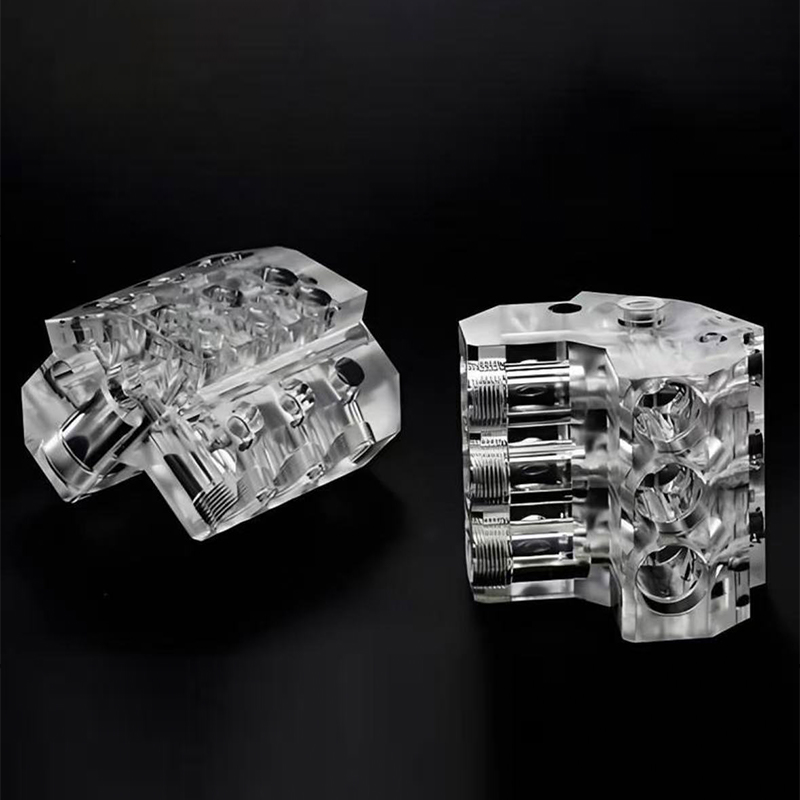
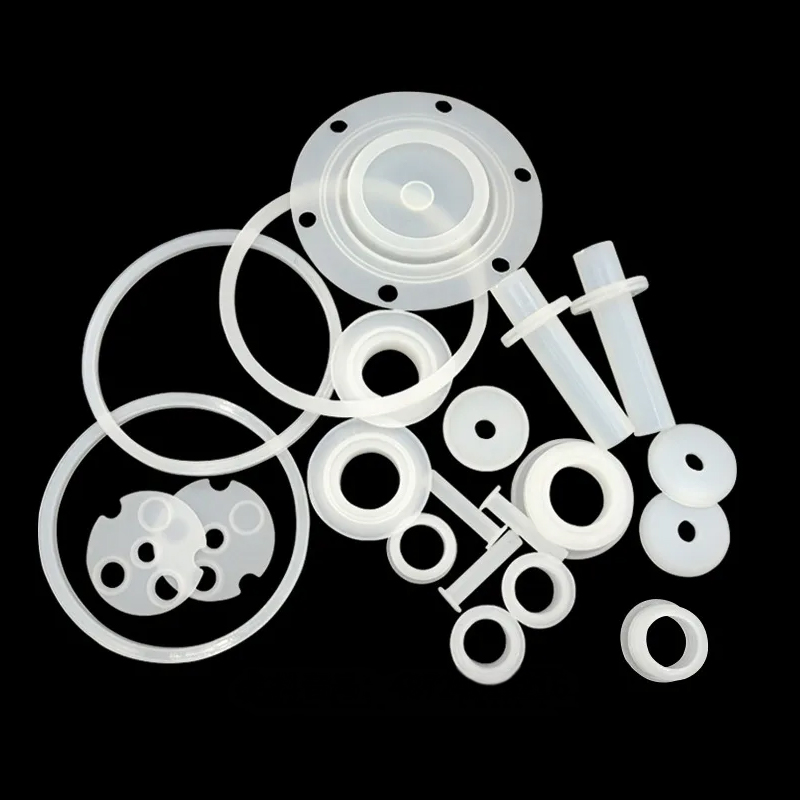
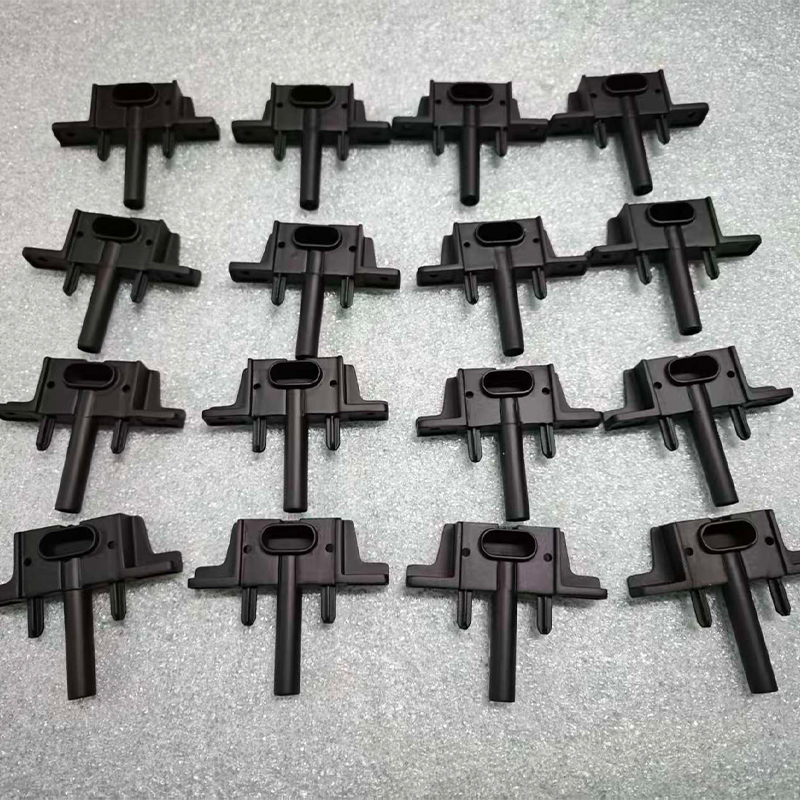
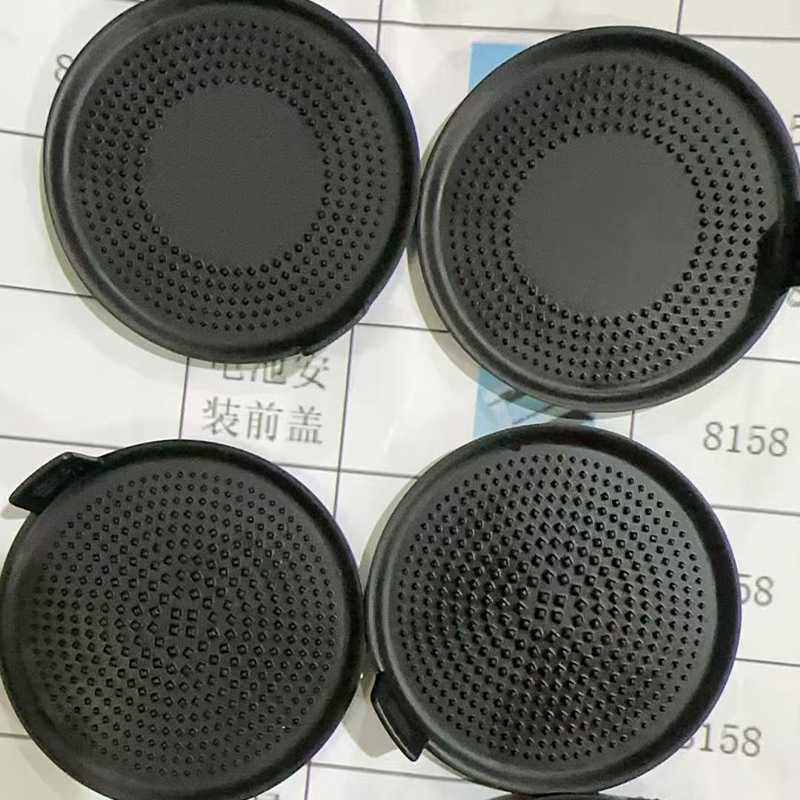
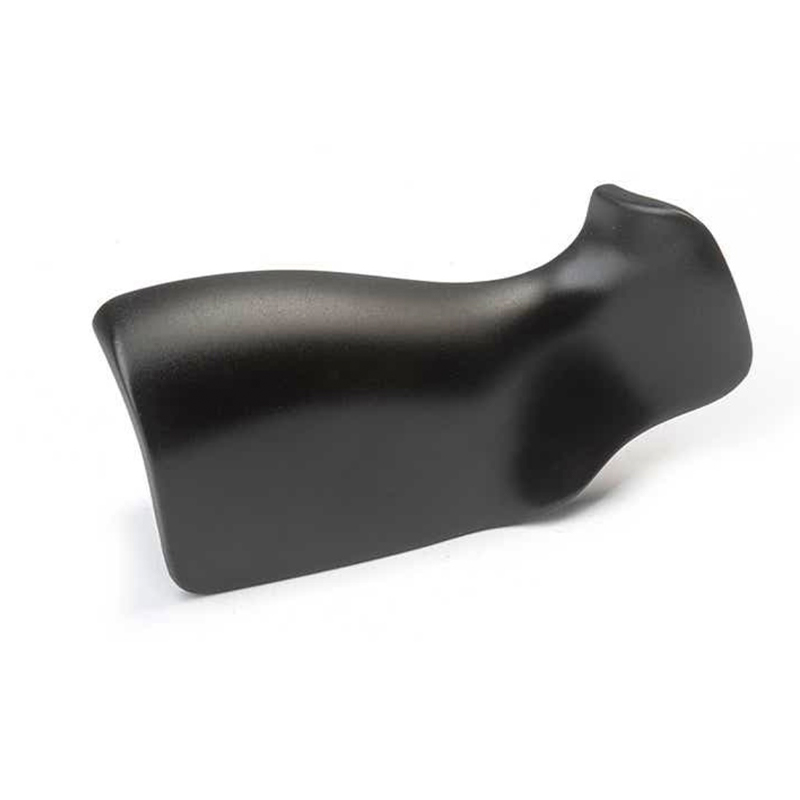
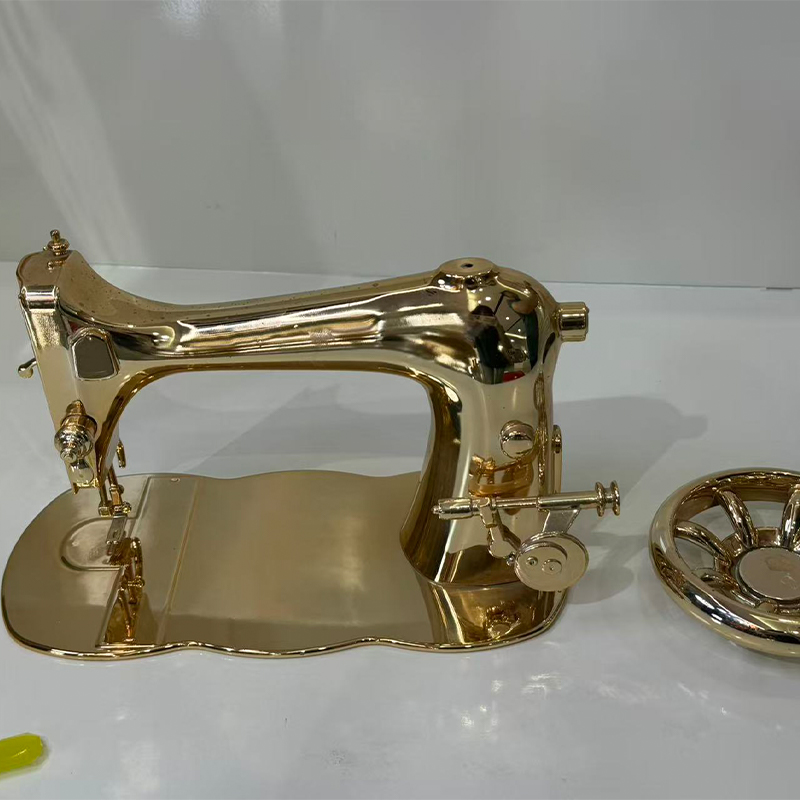
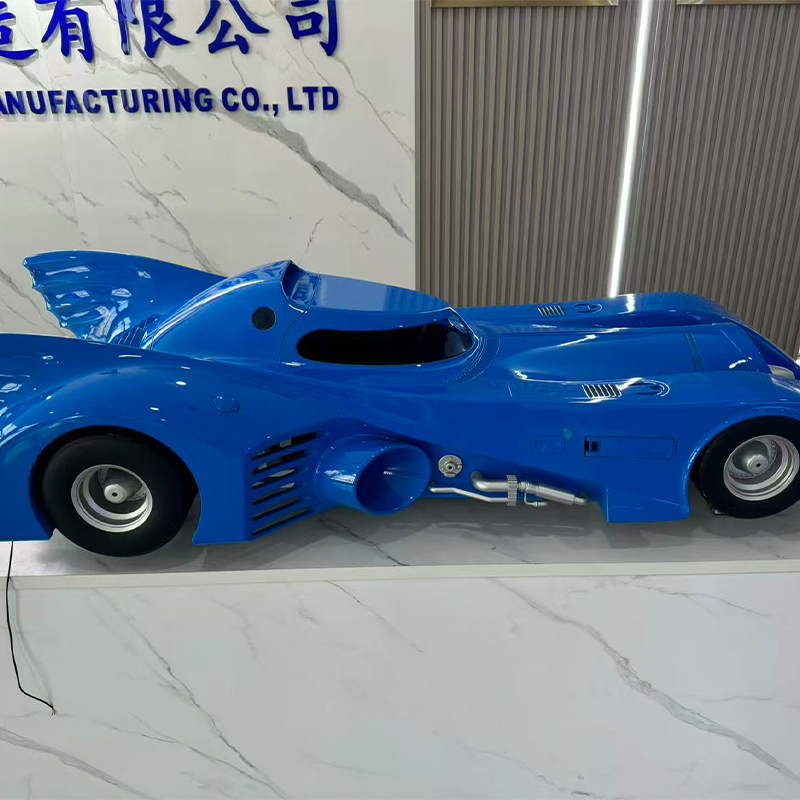
Китайская фабрика 3D-печати и вакуумного литья SLA, DLP, SLS и SLM
Прямой ответ: соответствие технологии печати требованиям к деталям
Если вы сравниваете Соглашение об уровне обслуживания, DLP, СЛС и УУЗР перед размещением заказа на китайской фабрике по 3D-печати на основе смолы Соглашение об уровне обслуживания или фабрике 3D-печати на нейлоне SLS в Китае, решение сводится к трем вопросам, задаваемым в этом порядке: с какой отделкой поверхности деталь должна выйти из машины, какую механическую нагрузку она фактически выдержит и сколько деталей потребуется в этом месяце по сравнению с этим годом. Соглашение об уровне обслуживания и технологии обработки смол DLP выигрывают по гладкости поверхности и точности размеров, нейлон SLS выигрывает по функциональной долговечности без опорных конструкций, а металл SLM выигрывает по деталям, которые должны выдерживать реальные механические и термические нагрузки. . Вакуумное литье сочетается со всеми тремя в качестве моста к партиям от двадцати до двухсот деталей после утверждения основного образца, а обработка поверхности — это шаг, который превращает любой из этих результатов в деталь, которая выглядит и работает как готовое изделие.
Полезный ярлык для первоначальной спецификации: выберите SLA или DLP, когда деталь будет оцениваться на глаз или устанавливаться с малым зазором, выберите нейлон SLS, когда деталь будет многократно обрабатываться, зажиматься или собираться, выбирайте металл SLM, когда деталь подвергается нагреву, давлению или структурной нагрузке, которую пластик не может выдержать, и выбирайте вакуумное литье в тот момент, когда одному проверенному мастеру нужно стать десятками идентичных копий. Китайский производитель 3D-печати смолой SLA по индивидуальному заказу, который также управляет DLP, SLS, SLM, вакуумным литьем и отделкой поверхности под одной крышей, устраняет необходимость манипулировать отдельными поставщиками на каждом этапе принятия решения.
Оставшаяся часть статьи подробно рассматривает каждую технологию, сравнивает их по критериям, которые фактически определяют выбор поставщиков, и объясняет, как вакуумное литье и обработка поверхности завершают путь от одного напечатанного прототипа до партии деталей промышленного уровня.
3D-печать SLA смолой: стандарт гладких и точных прототипов
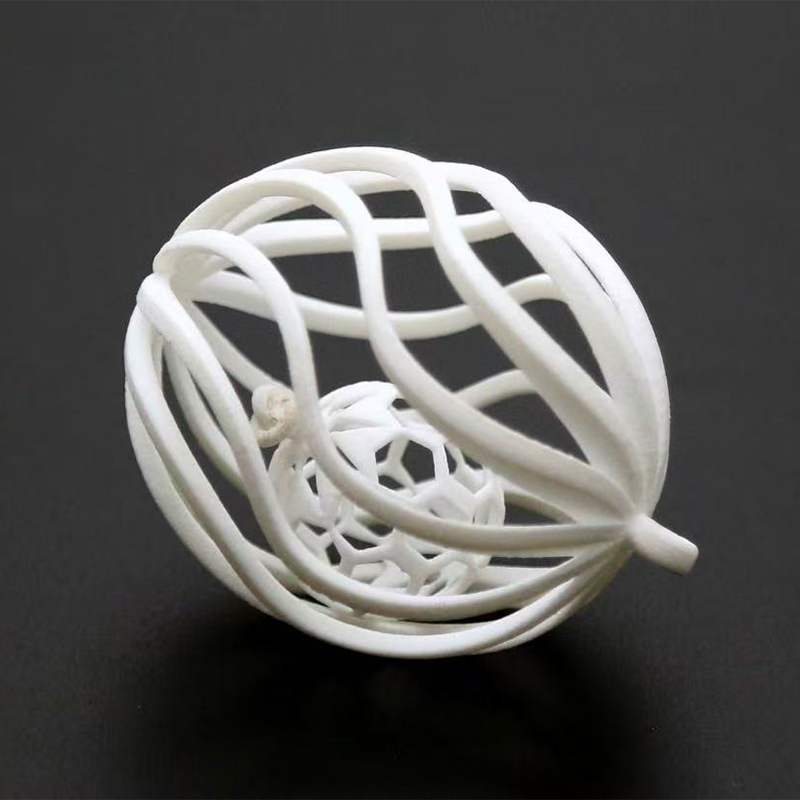
Стереолитография слой за слоем отверждает жидкую смолу с помощью лазера, проходящего через область сборки, что создает одни из самых гладких поверхностей, доступных в любом процессе 3D-печати. Услуга 3D-печати SLA обычно является первой остановкой для моделей внешнего вида, прозрачных корпусов, защелкивающихся корпусов и эталонных моделей, предназначенных для вакуумного литья, поскольку поверхность, выходящая из машины, уже приближается к отделке, которой другие процессы достигают только после вторичного шлифования.
Где печать смолой SLA занимает свое место
Китайский поставщик услуг 3D-печати на основе смолы SLA обычно имеет в наличии стандартные, прочные, прозрачные и термостойкие смолы, каждая из которых разработана для разных целей. Стандартные смолы отдают приоритет мелким деталям и используются по умолчанию для проверки дизайна. Прочные и долговечные смолы сокращают разрыв с конструкционными термопластами и подходят для защелкивания и легких функциональных испытаний. Прозрачные смолы позволяют проверять внутренние детали, не разрезая деталь, что ценно для жидкостных и осветительных конструкций. Жаростойкие сорта сохраняют свою форму в теплых условиях и являются обычным выбором, когда деталь из смолы должна одновременно использоваться в качестве мастера формы для коротких тиражей, поскольку мастеру необходимо выдерживать повторяющиеся циклы литья силикона без размягчения.
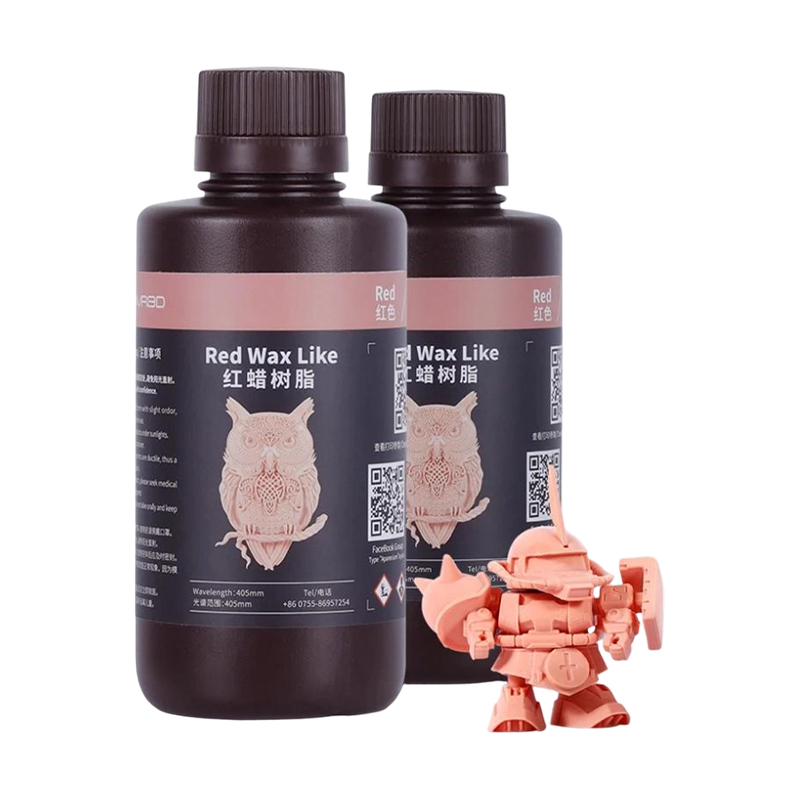
Обычно высота слоя составляет от 0,025 мм до 0,1 мм. хорошо обработанную деталь SLA можно отшлифовать и загрунтовать до поверхности, неотличимой от отлитого под давлением образца как только он пройдет обработку поверхности. Именно поэтому печать на смоле так часто сочетается с вакуумным литьем: напечатанная деталь — это не конечный продукт, а мастер, который определяет каждую последующую копию.
3D-печать DLP смолой: скорость и повторяемость при запуске прототипов
Технология цифровой обработки света отверждает все поперечное сечение смолы за одну вспышку проецируемого света, а не отслеживает ее точку за точкой, что дает китайскому производителю услуг 3D-печати DLP Resin значительное преимущество в скорости при работе с деталями небольшой площади и значительной высоты. Поскольку каждый слой отверждается за один раз, независимо от того, сколько деталей он содержит, DLP особенно эффективен для небольших, геометрически сложных компонентов, производимых в небольших количествах, поэтому он тесно связан с услугой 3D-печати прототипов, которая должна быстро выполнять итерации проектирования.
DLP использует тот же химический состав смолы, что и SLA, и, следовательно, большую часть качества поверхности, но эти две технологии оптимизированы для разных форм сборки: SLA более изящно масштабируется по большой плоской площади сборки, а DLP более эффективно масштабируется в вертикальном направлении для более мелких деталей. Опытный поставщик услуг 3D-прототипирования назначит работу любой из двух машин, соответствующей ее геометрии, вместо того, чтобы по умолчанию использовать одну технологию для каждого запроса.
Типичные приложения DLP
- Маленькие корпуса разъемов и зажимы, требующие тонкой резьбы или защелкивающихся деталей.
- Компоненты стоматологических, слуховых аппаратов и ювелирных изделий, требующие текстуры поверхности микронного уровня.
- Итеративные циклы проектирования, при которых несколько версий необходимо распечатать и сравнить в течение одного рабочего дня.
- Мастер-образцы для небольших литых деталей, которые будут воспроизводиться партиями методом вакуумного литья.
Китайский поставщик прототипов для 3D-печати на основе смолы DLP, который также занимается обработкой и отделкой деталей, может доставить мастера DLP непосредственно к вакуумному литью без передачи обслуживания, в результате чего услуга прототипирования 3D-принтера перестает быть отдельным этапом и становится частью непрерывного производственного процесса.
Сравнение SLA и DLP по важным показателям
Покупатели часто спрашивают, является ли SLA или DLP лучшим выбором, не осознавая, что оба они принадлежат к одному семейству полимеров и различаются главным образом тем, как применяется свет. На приведенной ниже гистограмме обе технологии оцениваются по пяти практическим критериям по шкале от одного до десяти, основанным на типичной производительности в хорошо управляемой производственной среде.
Из этого сравнения выделяются пять пунктов. Большая скорость плоской области благоприятствует SLA, поскольку его лазер может охватить всю широкую платформу за один проход без потери разрешения, с которой сталкивается DLP, когда ее фиксированный проектор должен масштабироваться по большому полю. Вертикальная скорость небольших деталей благоприятствует DLP по противоположной причине: небольшая занимаемая площадь означает, что каждый слой мигает почти мгновенно, независимо от того, насколько высока высота детали. Мелкая детализация поверхности по сути связана, поскольку оба они ограничены одним и тем же химическим составом смолы и сопоставимым размером пятна или пикселя при типичных настройках. Большой объем сборки явно благоприятствует SLA, чей лазерный подход масштабируется на более крупные платформы гораздо экономичнее, чем система на основе проектора. Повторяемость партии немного благоприятствует DLP, поскольку идентичные детали, расположенные в фиксированном проекционном поле, отверждаются с меньшими позиционными отклонениями, чем лазер, охватывающий большую площадь. Ни одна из технологий не является категорически превосходящей; правильный выбор полностью зависит от размера детали и формы партии , именно поэтому серьезная мастерская по прототипированию услуг 3D-печати поддерживает оба типа машин, а не принудительно выполняет все задания через одну платформу.
3D-печать SLS-нейлоном: функциональные детали без опорных конструкций
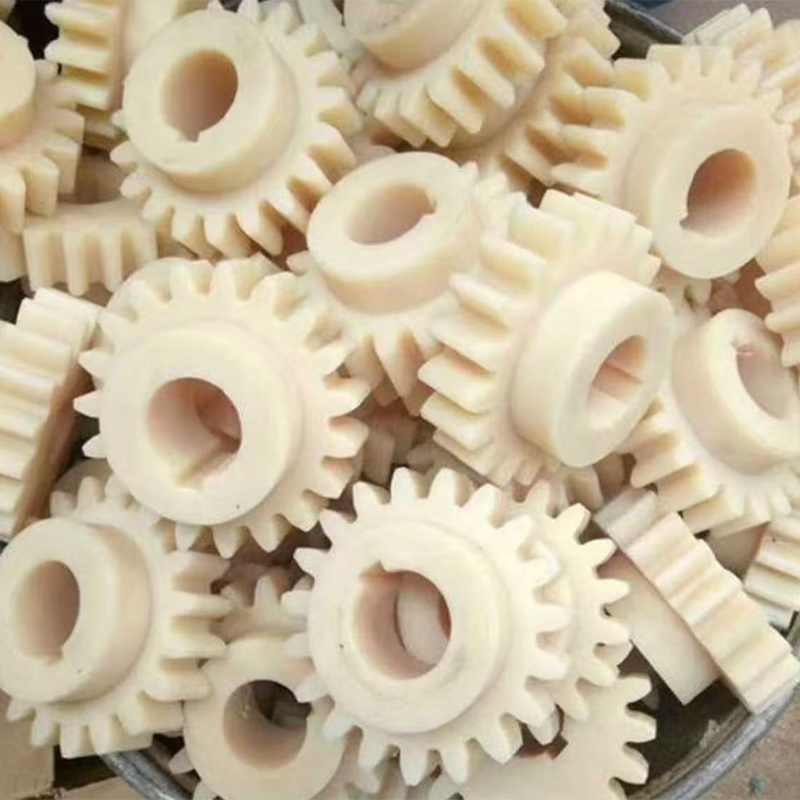
Селективное лазерное спекание сплавляет порошкообразный нейлон с помощью лазера внутри нагретого слоя порошка, а нерасплавленный порошок вокруг каждой детали действует как собственная опора во время сборки. Этот единственный факт меняет все в том, что может производить служба 3D-печати нейлоном: внутренние каналы, блокирующие узлы, тонкие ребра и подвижные петли можно вкладывать друг в друга и печатать вместе без единой опорной конструкции, которую нужно будет впоследствии удалить.
Поведение материала, важное для реальных деталей
PA12 остается «рабочей лошадкой» для печати нейлоном SLS, предлагая хороший баланс жесткости, ударопрочности и химической стойкости для общего функционального использования. PA11 обеспечивает большее удлинение до разрыва, что подходит для защелкивающихся элементов и деталей, которые многократно изгибаются в процессе эксплуатации. Марки нейлона со стеклонаполнителем и углеродом существенно повышают жесткость и стабильность размеров, что важно для приспособлений, приспособлений и кронштейнов, которые должны удерживать точную исходную точку под действием зажимного усилия. Потому что Детали из 3D-нейлона выходят из машины с достаточно изотропными механическими свойствами в большинстве плоскостей. , их можно рассматривать как подлинные функциональные прототипы, а не как демонстрационные модели, при условии, что ориентация детали во время сборки учитывалась с учетом фактических нагрузок, которые она будет воспринимать.
Исполненная поверхность имеет характерную слегка зернистую матовую текстуру от окружающего порошка. Для деталей, подлежащих окраске или косметической отделке, эта текстура удаляется во время отделки поверхности посредством дробеструйной обработки, паровой обработки или ручного шлифования перед нанесением какого-либо покрытия.
СЛМ Металл 3D Печать: геометрия, которую невозможно достичь механической обработкой
Селективная лазерная плавка полностью плавит металлический порошок слой за слоем для производства плотных функциональных металлических деталей непосредственно из цифрового файла. Операция промышленной 3D-печати металлом позволяет сохранить геометрию, которую физически не может достичь режущий инструмент: конформные каналы охлаждения, повторяющие контур полости формы, внутренние решетчатые структуры, которые снижают вес, сохраняя при этом жесткость, и оптимизированные с точки зрения топологии пути нагрузки, которые направляют материал только туда, где, согласно анализу напряжений, он должен быть.
Материалы и дисциплина постобработки
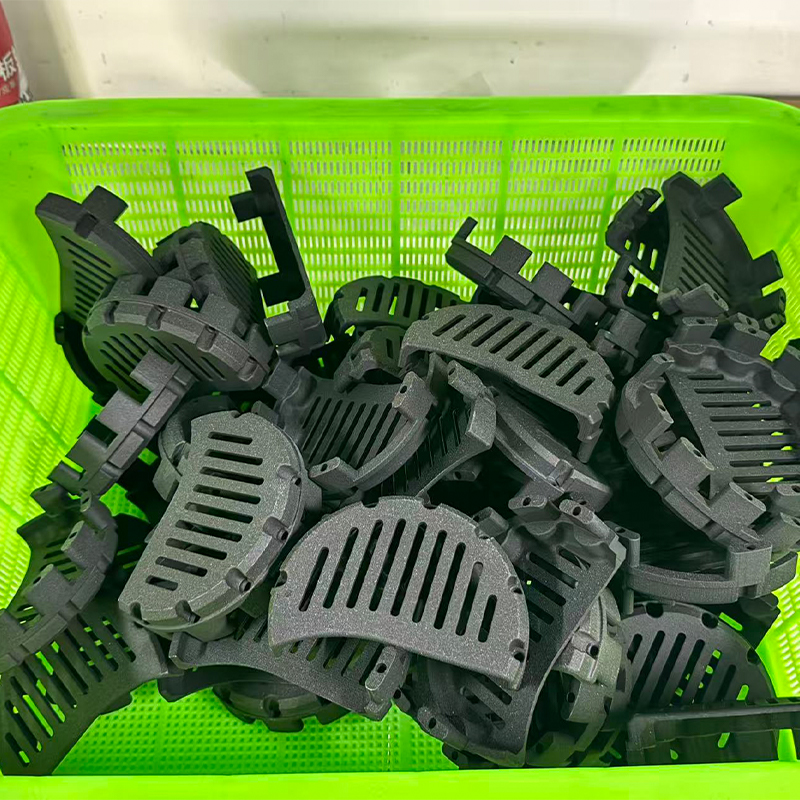
Китайская фабрика по 3D-печати металлом SLM обычно обрабатывает алюминиевые сплавы для легких конструкционных деталей, марки нержавеющей стали для коррозионностойких компонентов, инструментальные стали для вставок пресс-форм, которые требуют конформного охлаждения, и титан для высокопрочных и легких изделий. Что отличает правильно выполненную 3D-печать металлом на заказ от просто декоративной возможности, так это последовательность, которая следует за сборкой: снятие напряжений, пока деталь все еще прикреплена к рабочей пластине, осторожное удаление с пластины электроэрозионной проволокой или ленточной пилой, удаление опор и чистовая обработка каждой уплотняющей поверхности, отверстия подшипника и резьбовых элементов. Деталь SLM, функциональные поверхности которой не прошли чистовую обработку, никогда не следует устанавливать в качестве прецизионного компонента. независимо от того, насколько точным будет необработанный отпечаток.
Для более крупных компонентов 3D-печать крупных металлов обычно осуществляется путем тщательной ориентации деталей и, при необходимости, сегментации и соединения, поскольку камеры для печати с металлическим порошковым слоем по своей природе меньше, чем полимерные системы. Компании, занимающиеся 3D-печатью металла, которые также имеют подразделения с ЧПУ, могут довести до окончательного допуска сегментированную металлическую сборку на том же предприятии, где она была напечатана, избегая второго этапа перевозки частично готовой, дорогой металлической детали.
Четыре технологии печати бок о бок
В таблице ниже обобщены практические возможности SLA, DLP, SLS и SLM в том виде, в каком они обычно поставляются, чтобы обеспечить первоначальный выбор технологии до начала детального планирования процесса.
| Технология | Типичная высота слоя | Исходная поверхность | Семейство материалов | Оптимальное использование |
|---|---|---|---|---|
| Соглашение об уровне обслуживания | 0,025–0,1 мм | Ra 3–6 мкм | Стандартная, прочная, прозрачная, термостойкая смола. | Внешний вид моделей, мастеров пресс-форм |
| DLP | 0,025–0,1 мм | Ra 3–6 мкм | Стандартная и инженерная смола | Маленькие детализированные детали, быстрая итерация |
| SLS | 0,06–0,12 мм | Ra 10–15 мкм | PA12, PA11, нейлон с наполнителем | Функциональные детали, сложные узлы |
| SLM | 0,02–0,06 мм | Ra 8–20 мкм | Алюминий, нержавеющая сталь, инструментальная сталь, титан | Несущие и термические детали |
Картина в таблице одинакова: разрешение и качество поверхности движутся в одном направлении по мере перемещения материала от смолы к металлу, а функциональные возможности — в другом. SLA и DLP находятся на лучшем конце по отделке, но на мягком конце по механическим нагрузкам, SLS находится посередине с подлинной функциональной долговечностью, а SLM находится на дальнем конце, где процесс пластика просто не может следовать. Ни одна технология в этой таблице не превосходит другие в каждом столбце. , именно поэтому китайский поставщик услуг промышленной 3D-печати, который управляет всеми четырьмя, оставляет открытыми все варианты для клиента, чья часть превращается из модели обзора проекта в несущий производственный компонент.
Вакуумное литье: размножение мастера в партию, готовую к производству
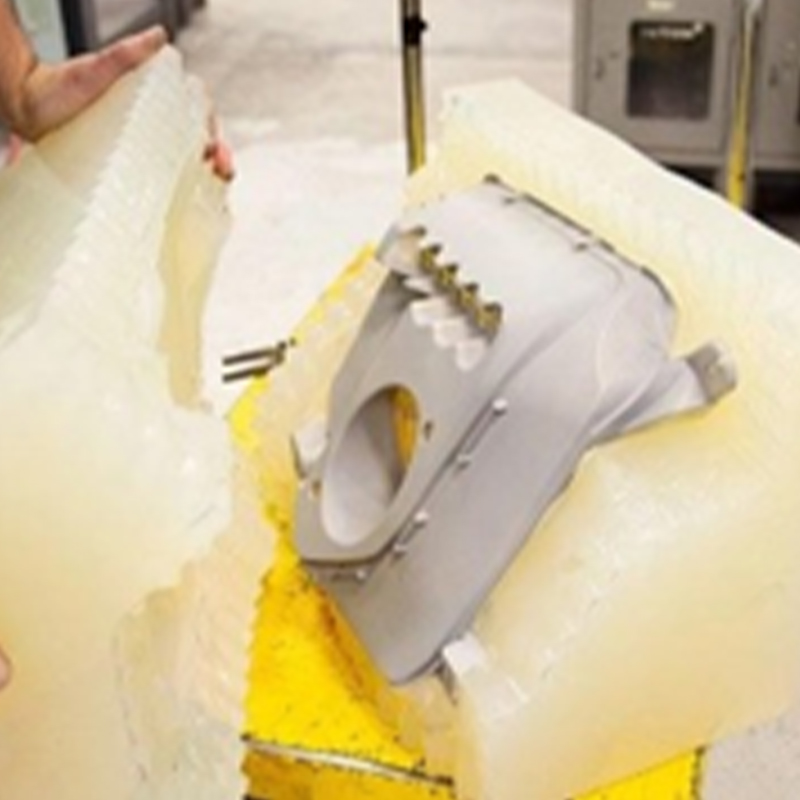
Вакуумное литье, также известное как репликация силиконовых форм, занимает место между одним проверенным прототипом и полноценным производственным инструментом. Китайская фабрика услуг вакуумного литья берет мастер-образец, чаще всего полученный с помощью SLA или DLP-печати или методом точной механической обработки, и помещает его в жидкий силикон, который затвердевает вокруг каждой детали поверхности. Затвердевшая форма разрезается по запланированной линии разъема, и в полученную полость под вакуумом заливают полиуретановые смолы, имитирующие АБС, полипропилен, резину или прозрачный акрил, устраняя захваченный воздух, который в противном случае оставил бы пустоты в готовой отливке.
На приведенной ниже линейной диаграмме показано среднее количество пригодных для использования копий, остающихся после того, как последовательные отливки извлекаются из одной формы, иллюстрируя, почему формы обычно снимаются и заменяются, а не оставляются на неопределенный срок.
Эта кривая объясняет стандартное правило планирования, используемое в отрасли. Точность размеров остается чрезвычайно близкой к мастеру в течение первых десяти-пятнадцати отливок, поэтому ранние копии из формы неотличимы от самого мастера-выкройки. Спад заметно ускоряется после пятнадцатой отливки, поскольку силикон начинает терять эластичность, а острые внутренние углы слегка скругляются с каждым циклом извлечения из формы. Примерно к двадцати пяти отливкам точность обычно падает настолько, что при заботе о качестве операции удаляют форму, а не рискуют, что детали, выходящие за пределы допуска, попадут к клиенту. Вот почему заказ на сто штук планируется с использованием четырех-пяти параллельных пресс-форм, а не одной пресс-формы, работающей на полную мощность. , поскольку параллельная работа форм сохраняет каждую отливку в пределах высокоточной области этой кривой. Практический вывод для покупателей заключается в том, что в ценах на партии вакуумного литья должно быть указано, сколько форм будет использовано, а не только общее количество штук, поскольку эта деталь определяет размерную стабильность партии в целом.
Услуги по отделке поверхности: превращение необработанной детали в готовое изделие
Каждый описанный выше процесс оставляет деталь с характерной необработанной текстурой, и ни одна из них обычно не отправляется в таком необработанном состоянии конечному потребителю. Производитель услуг по отделке поверхности в Китае преобразует напечатанную, отлитую или обработанную заготовку в деталь, которая соответствует ее предполагаемому внешнему виду и функциональным требованиям к поверхности, и этот этап должен быть указан с той же точностью, что и любой размерный допуск.
Доступны варианты отделки печатных, литых и обработанных деталей.
- Шлифование и ручная полировка для удаления линий слоев с деталей SLA, DLP и SLS перед нанесением покрытия.
- Дробеструйная и пескоструйная обработка для получения однородной матовой текстуры на нейлоновых и металлических деталях.
- Паровая сглаживание нейлоновых деталей, требующих герметичной поверхности с низким коэффициентом трения.
- Окраска распылением в соответствии с предоставленным эталоном цвета в глянцевой, сатиновой, матовой или мягкой на ощупь системе.
- Анодирование алюминиевых деталей SLM, которым требуется устойчивость к коррозии и постоянный цвет.
- Гальваника и вакуумная металлизация для отражающих декоративных поверхностей на пластиковых или металлических подложках.
- Тампонная печать, шелкография и лазерная маркировка логотипов, надписей и кодов отслеживания.
Китайский поставщик отделки поверхности деталей с ЧПУ, который также управляет линиями печати, литья и механической обработки, может провести деталь через этот этап, не передавая ее стороннему поставщику, что наиболее важно для косметических сборок, где цвет и блеск должны совпадать между деталями, изготовленными с помощью разных процессов. Маскировка резьб, отверстий подшипников и уплотнительных поверхностей перед нанесением покрытия является наиболее распространенной проблемой качества при отделке поверхности. , поскольку типичная краска или гальваническая пленка имеет толщину от 30 до 60 микрон, что приведет к уменьшению функционального зазора, если элемент останется незащищенным.
Выбор маршрута по размеру партии: структура принятия решений
Объем часто является единственным наиболее решающим фактором при выборе между прямой печатью и вакуумным литьем, в большей степени, чем сам материал или геометрия. На приведенной ниже диаграмме показаны средние затраты, эквивалентные затратам на каждую деталь, выраженные в виде относительного индекса, а не в денежной единице, в зависимости от размера партии для четырех технологий печати и вакуумного литья.
Модель пересечения на этой диаграмме является единственной наиболее полезной информацией для принятия решения о размере партии. При одной партии вакуумное литье находится на вершине шкалы усилий, поскольку весь этап изготовления формы приходится на одну деталь, что подтверждает, что его никогда не следует выбирать для настоящего единичного экземпляра. Примерно на десять штук кривая вакуумного литья уже резко упала и продолжает снижаться быстрее, чем любая другая технология печати по мере роста объемов, пересекая пределы SLA и DLP-печати смолой задолго до отметки в пятьдесят штук. Металл SLM всегда находится выше кривых смолы и нейлона для каждого показанного размера партии, что отражает дополнительную постобработку, которую требует каждый отпечаток металла, независимо от количества. Нейлон SLS остается самой плоской и самой низкой кривой почти во всем ассортименте, что является его основным коммерческим преимуществом: предсказуемое усилие на каждую деталь без необходимости вложений в оснастку при любом объеме. Точка пересечения между прямой печатью и вакуумным литьем обычно составляет от пятнадцати до тридцати штук. , то есть диапазон, в котором большинству покупателей следует активно сравнивать оба маршрута, а не выбирать по умолчанию тот, который они использовали в прошлый раз.
Полное сравнение возможностей по всем пяти маршрутам
Приведенная ниже диаграмма оценивает смолу SLA/DLP, нейлон SLS, металл SLM и вакуумное литье по пяти критериям, которые постоянно повторяются в разговорах о поиске поставщиков, по шкале от одного до пяти, чтобы обеспечить единовременное сравнение по каждому маршруту, описанному в этой статье.
Это наложение делает компромиссы по всем пяти критериям видимыми одновременно. SLA и DLP образуют форму, ориентированную на чистоту поверхности и скорость изготовления отдельных деталей, подтверждая свою роль как самого быстрого пути к презентабельному прототипу, но самого слабого с точки зрения механической прочности. SLM Metal сильно тяготеет к механическим нагрузкам и диапазону материалов, одновременно отступая от масштабируемости партий и скорости изготовления отдельных деталей, что отражает реальность того, что каждая металлическая конструкция требует существенной фиксированной постобработки, независимо от того, насколько проста деталь. Нейлон SLS производит наиболее сбалансированный многоугольник среднего размера в группе, что соответствует его роли надежного промежуточного варианта для функциональных деталей, которые необходимо производить повторно, без хрупкости смолы или накладных расходов на металл. Вакуумное литье явно ориентировано на масштабируемость партий и качество поверхности, но при этом сокращается скорость изготовления единичных изделий, что точно соответствует его идентичности как процесса размножения, а не процесса первой сборки. Ни одна фигура не охватывает всю диаграмму. , что является ярким свидетельством того, что действительно полезные отношения с поставщиками зависят от доступа ко всем четырем технологиям печати, а также от литья и отделки, а не от опыта только в одной.
О компании по производству интеллектуального оборудования Чжэцзян Цзяхэн, ООО
Компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. является пионером в области промышленных инноваций и производства. Наша опытная команда дизайнеров превращает идеи клиентов в практичные и эстетичные проекты продуктов. Мы предлагаем 3D-печать из смолы, нейлона, металла и других материалов, а также обладаем передовой механической обработкой. Репликация силиконовых форм позволяет обеспечить недорогое и высокоточное мелкосерийное производство. Обработка поверхности, такая как покраска, улучшает внешний вид продукта. Благодаря нашему комплексному обслуживанию клиенты могут завершить процесс перехода от проектирования к продукту на одной платформе, экономя время и деньги. Мы стремимся быть надежным долгосрочным партнером в области промышленного развития.
В рамках этой структуры SLA и DLP-печать смолой служат для самых ранних обсуждений дизайна, SLS-нейлон позволяет создавать функциональные прототипы и детали для конечного использования в небольших объемах, SLM-металл принимает геометрию и нагрузки, которые не могут быть достигнуты ни одним другим процессом, вакуумное литье превращает проверенную мастерскую в партию, готовую к производству, а обработка поверхности обеспечивает каждую деталь в том состоянии, которого ожидает конечный рынок. На каждом этапе используется один и тот же файл детали, одна и та же запись о качестве и одна и та же точка контакта с инженерами. , что является практическим смыслом универсальной платформы, а не ее маркетинговым описанием.
Определение задания, позволяющее выбрать правильную технологию
Четко сформулированный запрос устраняет большую часть догадок при выборе технологии, а приведенная ниже последовательность отражает информацию, которая действительно нужна инженеру, прежде чем рекомендовать SLA, DLP, SLS, SLM или вакуумное литье.
- Четко сформулируйте назначение детали: визуальный осмотр, проверка соответствия, функциональное испытание или компонент конечного использования.
- Укажите количество, необходимое сейчас, и количество, которое, вероятно, потребуется в течение следующих шести месяцев.
- Определите все элементы, которые должны быть водонепроницаемыми, несущими нагрузку, прозрачными или подвергаться нагреву.
- Обратите внимание, должна ли деталь соответствовать существующему стандарту цвета, текстуры или блеска.
- Отмечайте любую внутреннюю геометрию, такую как каналы или решетки, к которой режущий инструмент не может получить доступ.
- Подтвердите рабочую среду, включая диапазон температур и воздействие химикатов или солнечного света.
Китайская фабрика 3D-печати на основе смолы DLP или поставщик металла SLM, который заранее получает эту информацию, может с уверенностью рекомендовать маршрут, а не выбирать по умолчанию любую машину, которая окажется бесплатной. Технологическое решение должно соответствовать требованиям детали, а не наоборот. , и поставщик, который задает эти вопросы, прежде чем цитировать, демонстрирует именно такую дисциплину.
Часто задаваемые вопросы
Вопрос 1. В чем основная практическая разница между печатью SLA и DLP?
Оба отверждают жидкую смолу и обеспечивают сопоставимое качество поверхности, но масштабируются по-разному. В SLA используется лазер, который отслеживает каждый слой по точкам, что эффективно масштабируется на больших платформах плоской сборки. DLP проецирует весь слой сразу, что быстрее для небольших деталей значительной высоты, поскольку время построения зависит от количества слоев, а не от количества деталей на слой. На практике выбирайте SLA для более крупных или широких деталей и DLP для небольших, детализированных компонентов, производимых небольшими партиями.
Вопрос 2: Можно ли использовать детали из нейлона SLS в качестве компонентов конечного производства или это только прототипы?
Детали из нейлона SLS обычно используются в качестве конечных производственных компонентов, особенно из стеклонаполненных или углеродсодержащих марок, которые добавляют жесткости и стабильности размеров. Они хорошо служат в качестве кронштейнов, корпусов, воздуховодов, приспособлений и приспособлений во многих отраслях промышленности. Основными соображениями являются текстура поверхности, которую можно улучшить с помощью дробеструйной обработки или паровой обработки, а также длительное воздействие ультрафиолета или устойчивая повышенная температура, и то, и другое следует проверить на соответствие спецификации конкретного материала перед окончательной спецификацией.
В3: Почему металлическая деталь SLM требует механической обработки после того, как она выйдет из принтера?
При изготовлении печати металлом достигается хорошая, но не механическая допуск по функциональным характеристикам, а качество его поверхности, хотя и приемлемое для многих геометрий, обычно слишком грубое для уплотняющих поверхностей, отверстий подшипников или прецизионной резьбы. Финишная обработка после снятия напряжений и удаления опоры приводит эти особенности к допуску и чистоте поверхности, которые действительно необходимы для применения, оставляя при этом сложную внутреннюю геометрию точно такой, как напечатано. Именно эта комбинация является причиной того, что серьезные поставщики металлической печати имеют отделы механической обработки, а не поставляют детали прямо со сборочной пластины.
Вопрос 4: При каком размере партии вакуумное литье становится более эффективным, чем прямая печать?
Обычно кроссовер состоит из пятнадцати-тридцати частей, в зависимости от размера детали и геометрической сложности. Ниже этого диапазона фиксированные усилия по созданию формы перевешивают ее выгоду. Помимо этого, стоимость пресс-формы распределяется на достаточное количество деталей, поэтому вакуумное литье становится более эффективным способом, и его преимущество продолжает расти по мере увеличения размера партии до точки, когда производственный инструмент в конечном итоге будет оправдан.
Вопрос 5: Сколько деталей можно изготовить из одной формы для вакуумного литья, прежде чем качество упадет?
Точность размеров остается близкой к исходной отливке примерно в течение первых пятнадцати отливок, а затем снижается по мере того, как силикон постепенно теряет эластичность и острые внутренние углы смягчаются. Большинство предприятий, заботящихся о качестве, удаляют форму примерно на отметке от двадцати до двадцати пяти, чтобы избежать риска выхода деталей за пределы допуска. Для более крупных заказов несколько форм изготавливаются из одного и того же мастера и выполняются параллельно, сохраняя каждую отливку в пределах высокоточной части этой кривой.
Вопрос 6. Изменяет ли обработка поверхности размеры напечатанной или отлитой детали?
Да, и это одна из наиболее часто упускаемых из виду деталей в спецификации. Шлифование удаляет небольшое, обычно контролируемое количество материала, а окраска распылением и гальваническое покрытие увеличивают толщину материала, обычно в диапазоне от 30 до 60 микрон на поверхность в зависимости от системы покрытия. Любые детали с малым функциональным зазором, такие как отверстие подшипника, резьбовое отверстие или уплотняющая поверхность, должны быть замаскированы перед нанесением покрытия или обработаны на станке после отделки, а не оставлены на поглощение любой толщины пленки, которую может нанести процесс.
-
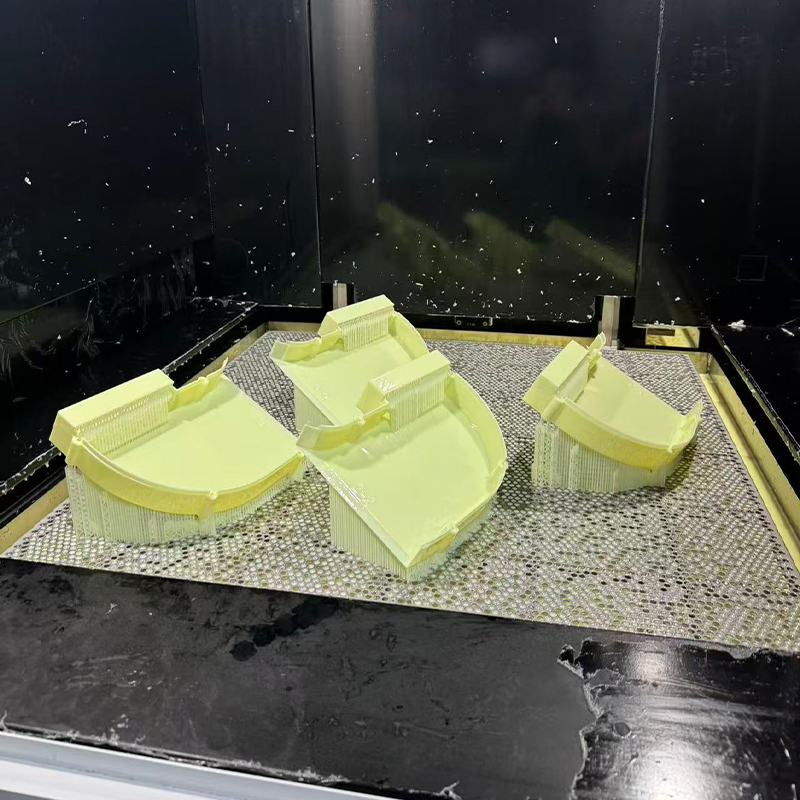 Желтая ABS-подобная смола Услуги 3D-печати
-
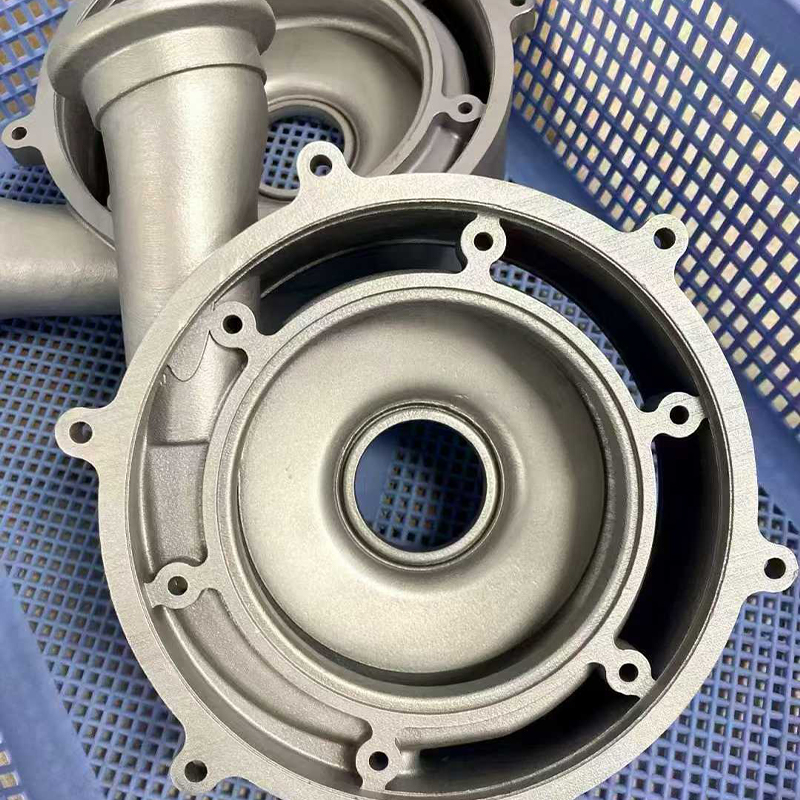 Услуги 3D-печати из нержавеющей стали 316L
-
 PPS+CF Услуги 3D-печати из материала, армированного углеродным волокном
-
 HT-PLA Высокотемпературный материал PLA Услуги 3D-печати
-
 Услуги 3D-печати стандартными материалами FDM (PLA, PETG, ABS)
-
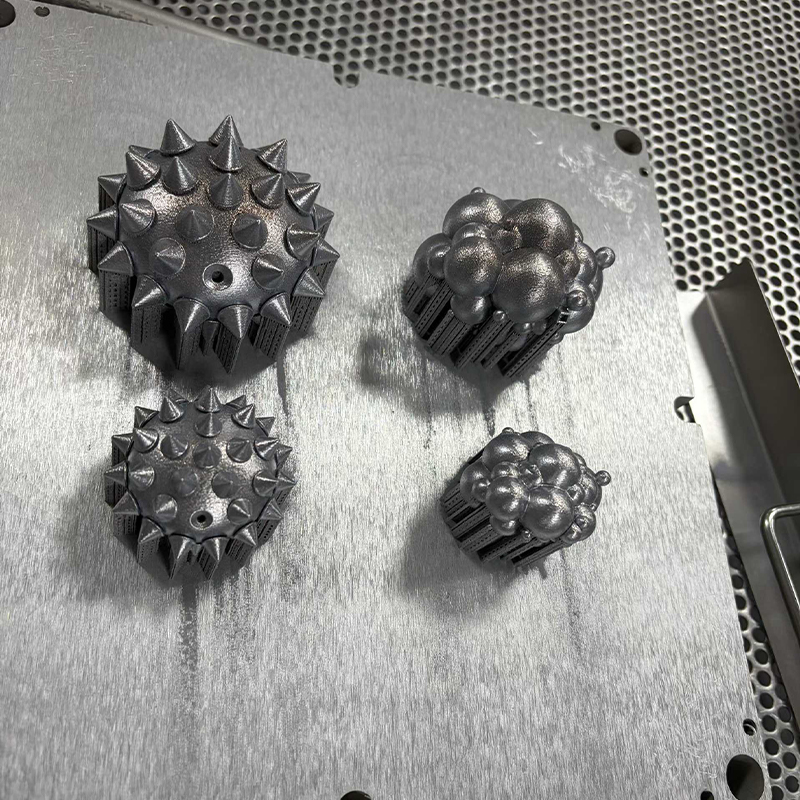 Инструментальная сталь H13/S136 Услуги 3D-печати
Контактная информация
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ДОБАВИТЬ
-

Здание 7, № 188, участок Хунни улицы Чжа Ван, район Данху, город Пинху, город Цзясин, провинция Чжэцзян, Китай
Авторское право© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Производители интегрированных интеллектуальных производственных платформ OEM/ODM
