- Услуги 3D-печати

- Услуги по обработке с ЧПУ

- Услуги вакуумного литья

- Услуги по отделке поверхности

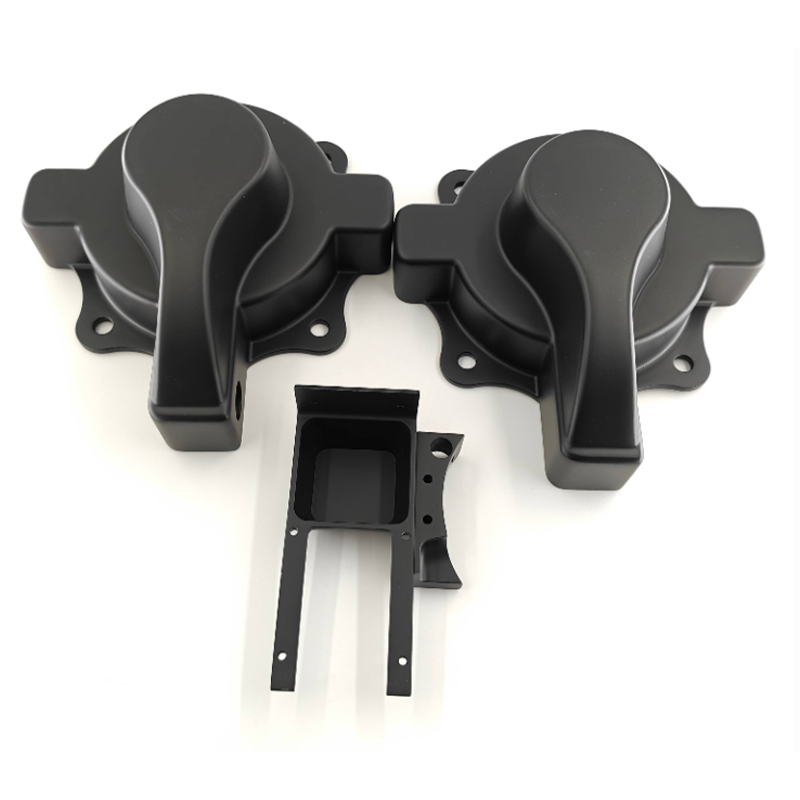
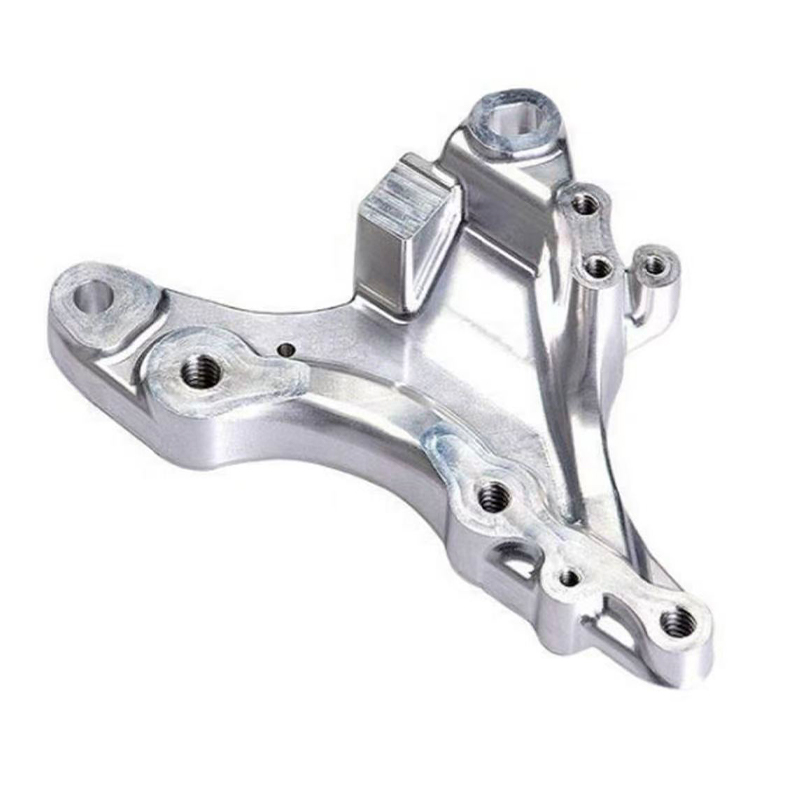
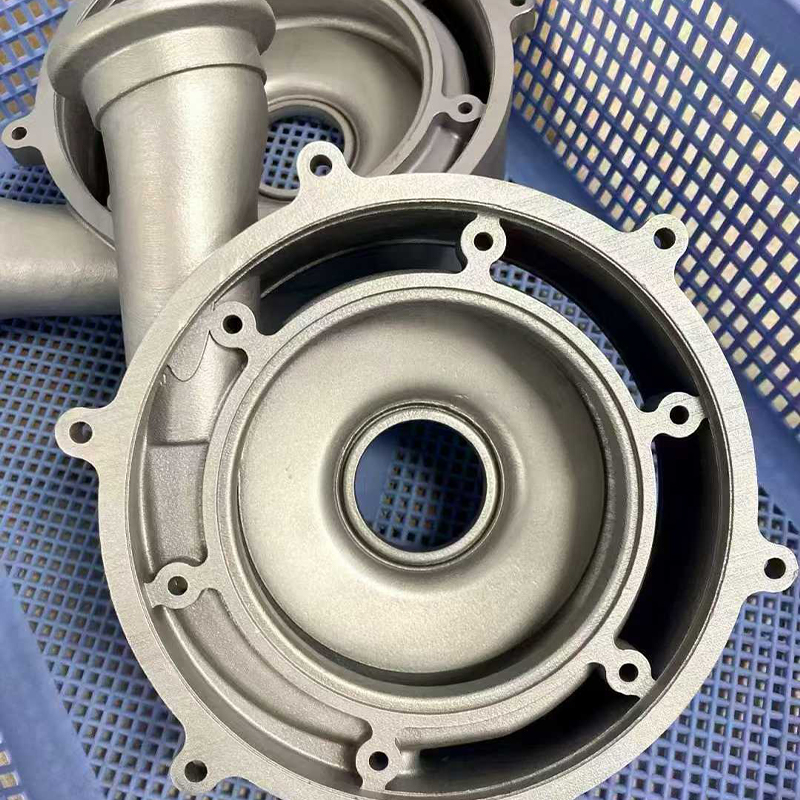
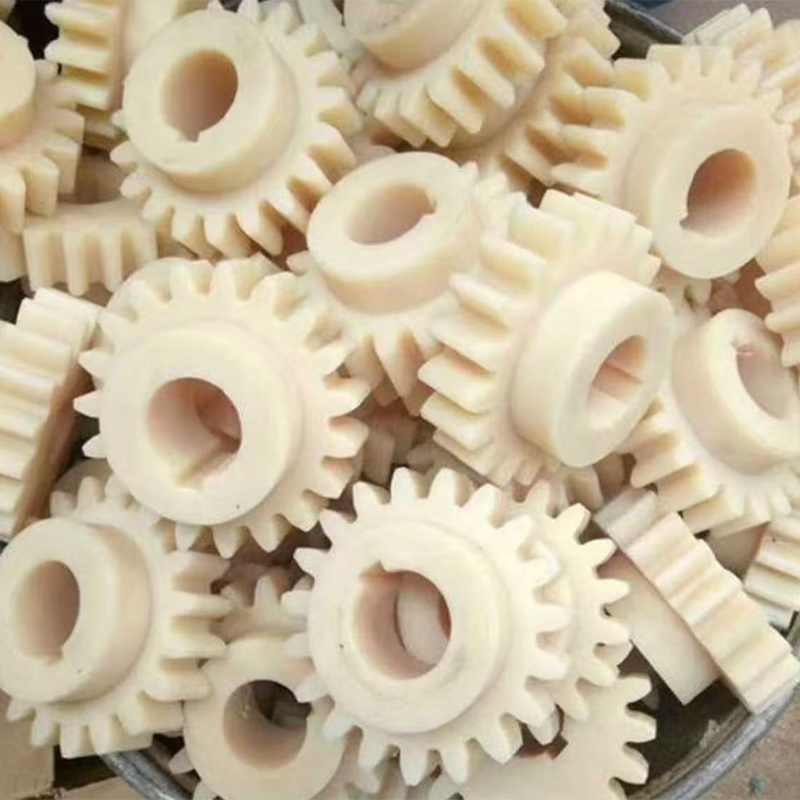
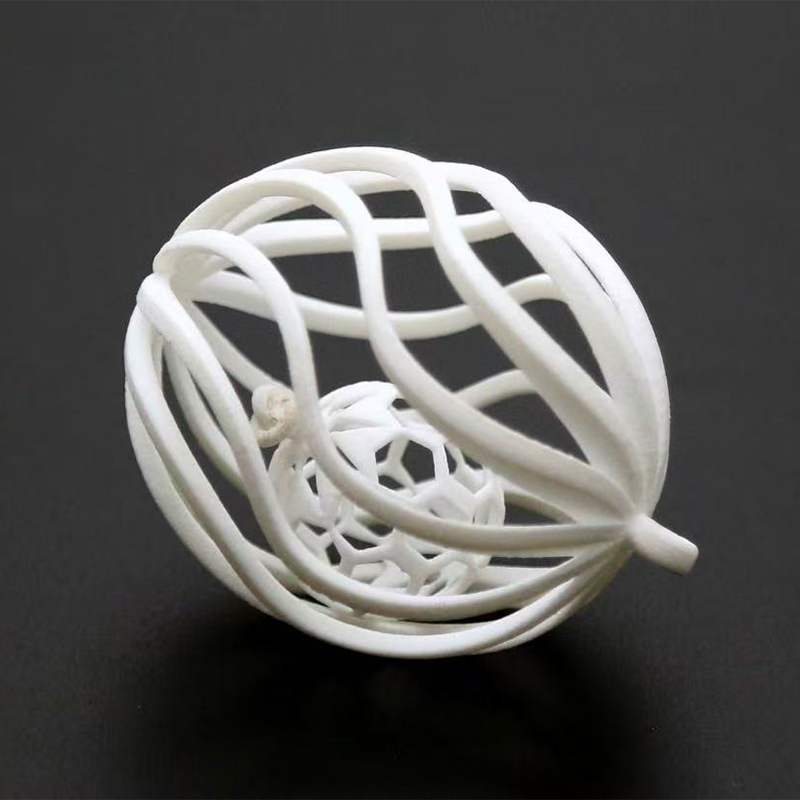
Услуги по обработке с ЧПУ: как выбрать правильного поставщика
Что Услуги по обработке с ЧПУ доставляются изнутри Интегрированная интеллектуальная производственная платформа
Услуги обработки с ЧПУ преобразуют цифровую 3D-модель в точную физическую деталь путем вырезания материала из твердого блока под управлением компьютера, а интегрированная интеллектуальная производственная платформа объединяет этот этап резки с анализом проекта, планированием процесса, контролем, отделкой поверхности и доставкой в одном управляемом рабочем процессе. Для инженеров и покупателей практическая ценность очевидна: меньшее количество операций с поставщиками, более четкая коммуникация, более воспроизводимое качество деталей и более короткий путь от чертежа до детали, которую можно собрать и протестировать. Если ваши детали требуют жестких допусков, металла или инженерного пластика или надежную повторяемость от первой детали до последней, обработка на станке с ЧПУ обычно является первым процессом, который стоит оценить.
Фраза ЧПУ означает компьютерное числовое управление. Станок считывает программу, обычно созданную с помощью программного обеспечения CAD и CAM, и перемещает режущий инструмент или вращающуюся заготовку вдоль запрограммированных осей. Фрезерование, токарная обработка, сверление, нарезание резьбы и растачивание выполняются в соответствии с инструкциями по координатам, а не путем ручной регулировки маховика. Согласно руководствам по механической обработке и широко используемым справочникам по производственному обучению, этот подход ценится, поскольку одну и ту же программу можно запускать снова и снова с постоянными результатами, что является основой повторяемости производства.
Современная интегрированная интеллектуальная производственная платформа добавляет цифровой уровень поверх машин. Вместо того, чтобы рассматривать ценовое предложение, инженерную экспертизу, планирование, обработку, проверку и доставку как отдельные работы, выполняемые разными компаниями, платформа сохраняет данные о деталях, историю изменений, технологические записи и результаты проверок в одной связанной цепочке. Покупатель загружает модель и чертеж, получает отзывы о технологичности, утверждает план и затем выполняет работу на каждом этапе. Это идея, лежащая в основе модели комплексного производства, и это причина, по которой многие отделы закупок теперь ищут поставщика станков с ЧПУ, который работает как платформа, а не как единый механический цех.
Это руководство написано для разработчиков продуктов, менеджеров по снабжению и операционных групп, которым нужны практические ответы. В нем объясняются общие типы услуг по обработке с ЧПУ, как структурированы станки и рабочие процессы, как согласовать процесс с приложением, как ЧПУ сравнивается с другими производственными маршрутами, а также как обслуживать машины и готовые детали. Он также включает раздел часто задаваемых вопросов, в котором рассматриваются вопросы, которые чаще всего возникают у покупателей, когда они впервые обращаются к производителю станков с ЧПУ.
Быстрые ответы перед подробностями
- Типичная посадка: прецизионные компоненты из металла или конструкционного пластика, от одного прототипа до повторяющихся партий.
- Типичные сильные стороны: точность размеров, широкий выбор материалов, высокие механические свойства и хорошее качество поверхности прямо со станка.
- Типичные ограничения: глубокие внутренние полости, закрытые полые формы и очень тонкие неподдерживаемые стенки труднее резать, чем печатать или отливать.
- Почему платформа имеет значение: Обратная связь при проектировании, обработка, отделка и контроль остаются на связи, что снижает количество доработок, вызванных недопониманием.
В этой статье термин «услуги по обработке с ЧПУ» относится к комплексному предложению, которое клиент получает от производителя: инженерная поддержка, программирование, механическая обработка, удаление заусенцев, финишная обработка, проверка и упаковка. Понимание всей цепочки, а не только этапа резки, — это то, что отличает успешный проект по подбору поставщиков от разочаровывающего.
Услуга обработки с ЧПУ обеспечивает наибольшую выгоду, когда обработка, чистовая обработка и контроль выполняются вместе на одной интегрированной платформе.
Распространенные виды услуг по обработке с ЧПУ и их характеристики
Обработка на станках с ЧПУ — это совокупность процессов, а не отдельная операция. Каждый тип удаляет материал по-своему и каждый подходит для своей геометрии детали. Знание различий поможет вам четко описать ваши требования, когда вы запрашиваете предложение у поставщика станков с ЧПУ, а также поможет вам оценить, подходит ли предлагаемый процесс для вашего чертежа.
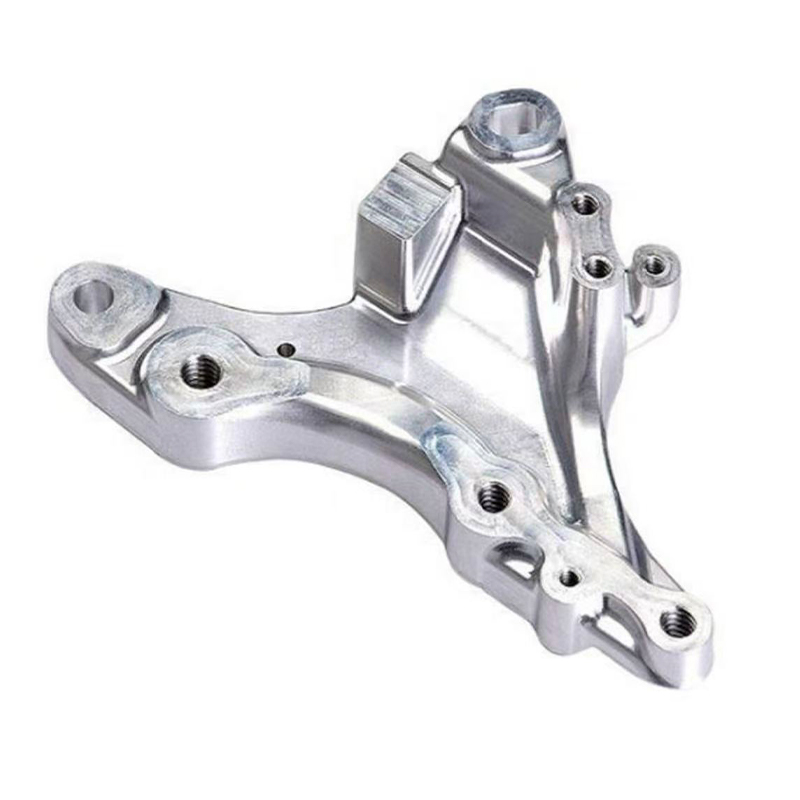
Фрезерование с ЧПУ Вращающийся резец перемещается по неподвижной или индексируемой заготовке. Хорошо подходит для плоских поверхностей, карманов, пазов, отверстий и фасонных поверхностей корпусов, кронштейнов и пластин. Токарная обработка с ЧПУ Заготовка вращается, пока ее режет стационарный инструмент. Хорошо подходит для валов, штифтов, втулок, гильз и других круглых или осесимметричных деталей. Многоосевая обработка Три, четыре или пять осей работают вместе, поэтому инструмент обрабатывает больше граней за меньшее количество установок. Полезно для сложных форм, рабочих колес и деталей с угловыми элементами. Токарно-фрезерная обработка Комбинированный станок выполняет токарную и фрезерную обработку за один установ. Уменьшает необходимость повторной фиксации и помогает сохранить концентричность между точеными и фрезерованными деталями. Сверление и нарезание резьбы Специальные операции по изготовлению отверстий, от небольших прецизионных отверстий до резьбовых элементов, часто в сочетании с программами фрезерования. Шлифовальные и чистовые срезы Тонкое удаление материала для обеспечения плоскостности, округлости или качества поверхности, когда стандартного прохода резки недостаточно.
Фрезерные услуги с ЧПУ
Фрезерование является наиболее востребованным процессом с ЧПУ, поскольку большинство механических деталей имеют плоские поверхности, карманы, отверстия и пазы. Трехкоординатная фреза перемещает инструмент по направлениям X, Y и Z, чего достаточно для многих плит, крышек и рамок. Если деталь имеет элементы на нескольких гранях, оператор либо повторно зажимает ее во второй установке, либо использует индексирующее приспособление. Каждая дополнительная установка добавляет небольшую вероятность позиционной ошибки, поэтому планирование количества установок является важной частью хорошего проектирования процесса.
токарные услуги с ЧПУ
Токарная обработка является естественным выбором для круглых деталей. Токарный станок удерживает пруток или заготовку в патроне и вращает его, в то время как инструмент формирует внешний диаметр, внутреннее отверстие, канавки и резьбу. Поскольку ось вращения фиксирована, повернутые элементы имеют тенденцию быть концентрическими и последовательными. Приводной инструмент на современных токарных центрах также позволяет фрезеровать поперечные отверстия и лыски, не снимая деталь со станка, поэтому токарная обработка и фрезерование все чаще пересекаются.
Многоосевая обработка с ЧПУ
Четырехосные машины добавляют вращение вокруг одной оси, а пятиосные машины добавляют вращение вокруг двух. Основным преимуществом является доступ: инструмент может приближаться к заготовке под разными углами за один зажим. Это упрощает обработку, улучшает позиционирование деталей и позволяет использовать более короткие инструменты, которые меньше отклоняются. Компромисс заключается в том, что программирование и моделирование требуют большей осторожности, поскольку проверка столкновений становится более требовательной по мере роста числа движущихся осей.
| Тип услуги | Типовые детали | Основное преимущество | Основное соображение |
|---|---|---|---|
| Фрезерование с ЧПУ | Корпуса, пластины, кронштейны, крепления | Гибкость для многих геометрий | Дополнительные настройки для многогранных деталей |
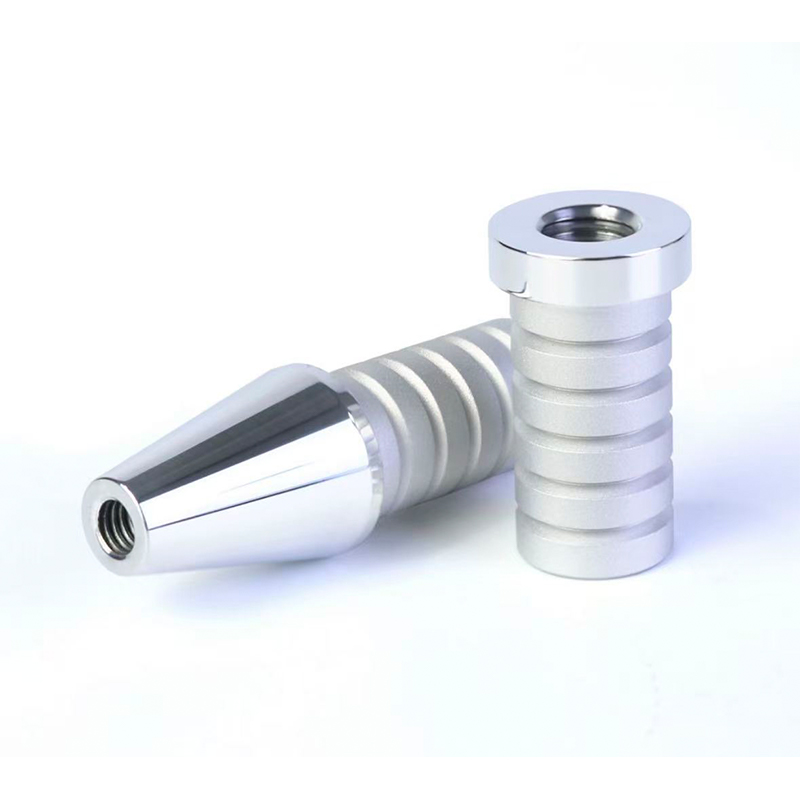
| Токарная обработка с ЧПУ | Валы, пальцы, втулки, кольца | Сильная концентричность на круглых деталях. | Ограничено для некруглых форм. |
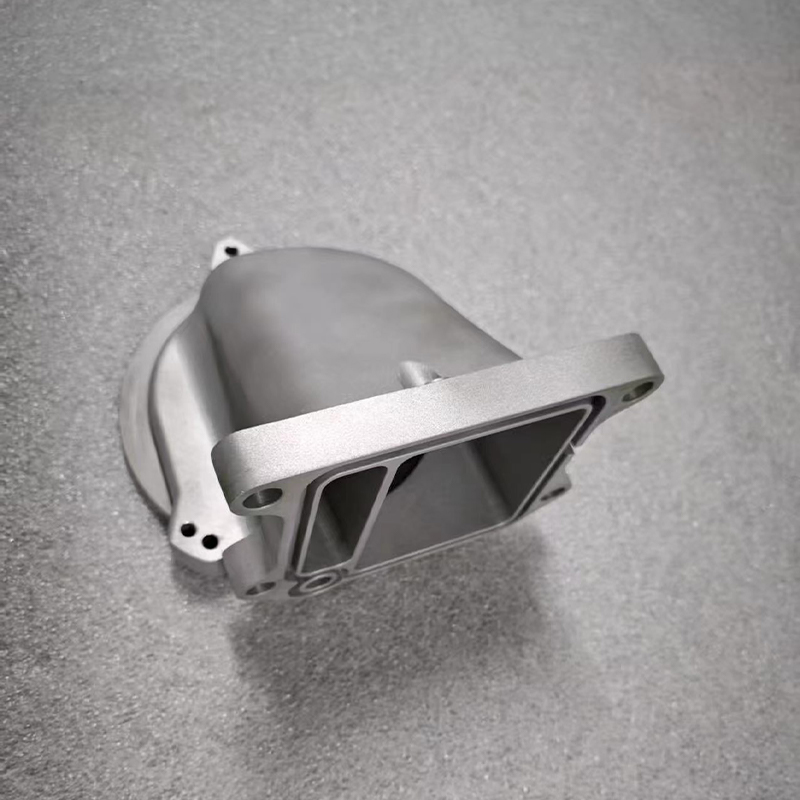
| Многоосевая обработка | Сложные корпуса, рабочие колеса, детали медицинского и аэрокосмического назначения. | Меньше настроек и лучший доступ | Больше усилий по программированию и проверке |
| Токарно-фрезерная обработка | Детали с точеными и фрезерованными элементами | Одиночный зажим для смешанных функций | Требуется подходящий размер детали и пруток. |
| Шлифование и чистовая обработка | Точная посадка, уплотняющие поверхности | Более строгий контроль плоскостности и поверхности. | Добавлен этап процесса и обработка. |
Многие проекты последовательно используют более одной из этих служб. Типичным примером является точеный вал, на котором фрезеруются лыски, просверливаются поперечные отверстия, удаляются заусенцы и обрабатывается поверхность. Когда все эти этапы выполняются одним производителем на интегрированной платформе, деталь отслеживается от исходного запаса до окончательной проверки без повторного предложения или повторного объяснения на каждом этапе.
Сначала выберите процесс ЧПУ по геометрии детали: фрезерование для призматических форм, токарная обработка для круглых деталей и многоосевая обработка для сложного доступа.
Как работает обработка с ЧПУ: принципы и структура станка
Понимание основного принципа поможет вам прочитать предложение, интерпретировать план процесса и задать более правильные вопросы. Обработка на станке с ЧПУ следует повторяемой цепочке: модель САПР определяет форму, программное обеспечение CAM преобразует форму в траектории инструмента, постпроцессор преобразует эти траектории в код, специфичный для станка, и станок выполняет код, а датчики и операторы контролируют результат.
От CAD-модели до готовой детали
- Входные данные дизайна: Заказчик предоставляет 3D-модель и, в идеале, 2D-чертеж, в котором указаны допуски, материалы, резьба и требования к поверхности.
- Обзор технологичности: Инженеры проверяют толщину стенок, радиусы внутренних углов, глубину отверстий и совокупность допусков, а затем предлагают корректировки.
- CAM-программирование: Траектории инструмента, режущие инструменты, скорости, подачи и крепления планируются и моделируются на экране.
- Настройка и первая статья: оператор зажимает материал, устанавливает рабочие смещения и длину инструмента и запускает первую деталь для проверки.
- Производственный цикл: программа повторяется, в то время как в процессе проверки отслеживается износ инструмента и размерный сдвиг.
- Отделка и проверка: Перед упаковкой выполняются удаление заусенцев, обработка поверхности и окончательные измерения.
Основная структура машины
Станок с ЧПУ построен на жестком основании и раме, которая поглощает силы резания. Линейные направляющие или коробчатые направляющие несут движущиеся оси, а шариковые винты или линейные двигатели преобразуют вращение серводвигателя в точное движение. Шпиндель удерживает и вращает режущий инструмент или, на токарном станке, заготовку. Устройство смены инструмента хранит несколько инструментов, поэтому различные операции могут выполняться без ручного вмешательства. Контроллер интерпретирует программу, координирует оси и обрабатывает обратную связь от энкодеров. Системы СОЖ контролируют нагрев и смывают стружку из зоны резания.
Механические элементы
| Элементы управления и поддержки
|
Точность готовой детали зависит от всей цепочки, а не только от станка. Термический рост шпинделя, износ инструмента, стабильность приспособления и даже температура в цеху — все это влияет на результат. Квалифицированные производители управляют этими переменными с помощью процедур прогрева, ограничения срока службы инструмента, циклов измерения и контроля в процессе производства. Согласно общепринятым руководствам по механической обработке, планирование метода зажима и порядка операций часто так же важно, как и выбор самого станка.
Куда направляются усилия в типичном проекте
Покупатели иногда предполагают, что большая часть времени проекта уходит на резку металла. На самом деле резка — это лишь часть рабочего процесса. Проверка конструкции, программирование, настройка, проверка и окончательная обработка вместе обычно требуют большей доли усилий, чем один этап обработки. На следующей диаграмме показано примерное распределение типичной пользовательской детали, обрабатываемой в рамках интегрированного рабочего процесса.
Диаграмма представляет собой редакционную иллюстрацию, основанную на общих шаблонах проектов, а не на измеренной отраслевой статистике, и фактические соотношения меняются в зависимости от сложности детали. Он включен, чтобы показать, почему координация имеет такое же значение, как и время вращения шпинделя. Рассматривайте его как помощь при планировании, а не как ориентир.
Обратите внимание, что самый большой отдельный срез принадлежит механической обработке, однако его вес все равно перевешивается комбинированными срезами планирования и проверки.
На кольцевой диаграмме показано, что механическая обработка составляет около одной трети общих усилий в этом иллюстративном проекте, а остальные две трети распределяются между обзором, программированием, контролем и окончательной отделкой. Это распределение объясняет, почему платформа, которая координирует эти шаги, может сократить задержки более эффективно, чем цех, который только оптимизирует скорость резки. Анализ проекта и DFM занимают меньшую долю, но принятые там решения влияют на каждый последующий этап, поэтому небольшое вложение внимания на этом этапе может предотвратить доработку в дальнейшем. Программирование и настройка занимают значительную часть времени, поскольку тщательная фиксация и моделирование защищают как деталь, так и машину. Проверка — это отдельный этап, поскольку измерение — это запланированная операция, а не второстепенная мысль. Отделка и упаковка окрашены в контрастный цвет, чтобы напомнить читателям, что внешний вид и защита являются частью конечного продукта. Команды, которые планируют свои графики с учетом всех пяти этапов, обычно сталкиваются с меньшим количеством сюрпризов при доставке.
Резка — это только часть работы, поэтому оцените поставщика станков с ЧПУ по всему рабочему процессу, а не только по количеству станков.
Материалы, допуски и варианты поверхности для деталей, обработанных на станках с ЧПУ
Выбор материала является одним из самых ранних и наиболее важных решений в проекте ЧПУ. Это влияет на прочность, вес, коррозионное поведение, время обработки, износ инструмента и доступную обработку поверхности. Опытный производитель станков с ЧПУ спросит об условиях эксплуатации, нагрузке, температуре и сопрягаемых деталях, прежде чем рекомендовать материал.
Обычные металлы
- Алюминиевые сплавы: широко используется для корпусов, кронштейнов и теплоотводящих деталей, поскольку они эффективно обрабатываются и обеспечивают хорошее соотношение прочности и веса.
- Нержавеющие стали: выбраны из-за коррозионной стойкости и прочности при работе в оборудовании, в средах, контактирующих с пищевыми продуктами, а также в морских условиях, хотя они требуют более строгих параметров резки.
- Углеродистые и легированные стали: выбран для валов, шестерен и деталей конструкций, которым необходима прочность и которые можно подвергать термической обработке.
- Латуни и медные сплавы: ценится за электропроводность, несущую способность и привлекательный внешний вид.
- Титановые сплавы: используется там, где важны одновременно высокая прочность и малый вес, при более медленном резании и более высокой потребности в инструменте.
Обычные инженерные пластики
- ПОМ (ацеталь): стабильные размеры и низкий коэффициент трения, популярный для шестерен, втулок и прецизионных направляющих.
- Нейлон: прочный и износостойкий, подходит для роликов, изнашиваемых накладок и конструкционных пластиковых деталей.
- PEEK и подобные высокопроизводительные пластмассы: используется там, где важны температура и химическая стойкость.
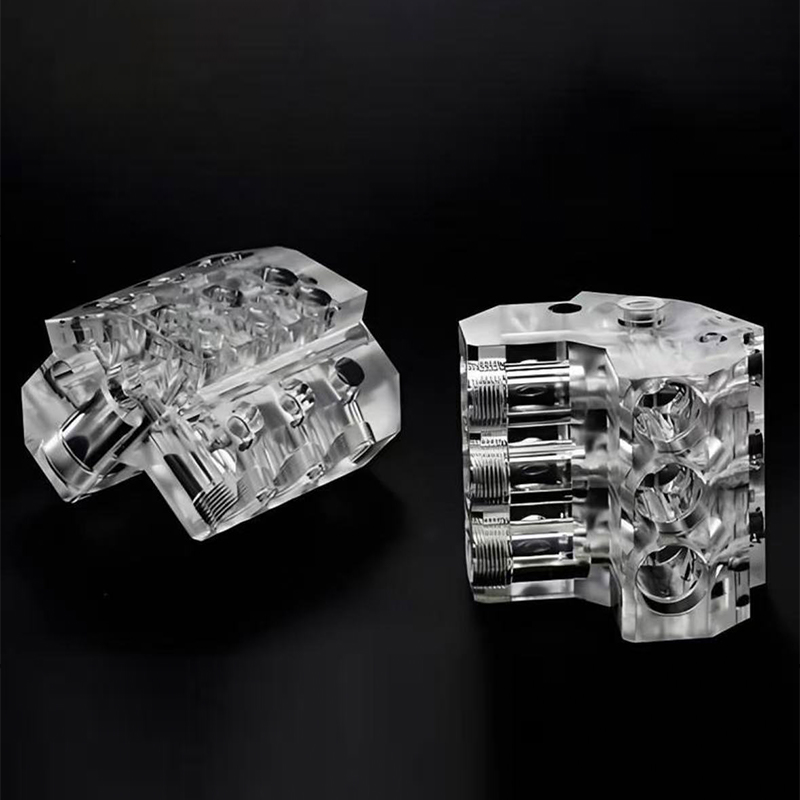
- Акрил и поликарбонат: выбран для прозрачных крышек, световодов и защитных панелей.
| Группа материалов | Обрабатываемость | Типичное использование | Распространенные варианты отделки |
|---|---|---|---|
| Алюминиевые сплавы | В целом легко | Корпуса, рамки, радиаторы | Анодирование, дробеструйная обработка, покраска |
| Нержавеющие стали | От умеренного до требовательного | Коррозионностойкие компоненты | Пассивация, полировка, дробеструйная обработка. |
| Легированные стали | Умеренный | Валы, шестерни, приспособления | Термическая обработка, гальваника, покрытие |
| Латунь и медь | В целом хорошо | Соединители, фитинги, декоративные детали | Полировка, покрытие |
| Инженерные пластики | Хороший, с контролем тепла. | Изоляторы, направляющие, крышки | Паровая полировка, покраска, текстурирование. |
Толерантность и поверхностные ожидания
Общее руководство по обработке часто рассматривает допуск около плюс-минус 0,05 мм как общую отправную точку для стандартной работы с ЧПУ, при этом возможны более узкие значения, если их поддерживают чертеж, материал и настройка станка. Более жесткие допуски обычно требуют более тщательного крепления, проверки и иногда чистовых проходов, поэтому разумно затягивать только те размеры, которые действительно важны для подгонки и функционирования. Пометка каждого размера как критического усложняет производство и проверку детали без улучшения ее характеристик.
Шероховатость поверхности зависит от инструмента, подачи, материала и стратегии. На свежеобработанной поверхности могут быть мелкие следы инструмента, которые приемлемы для внутренних элементов, но не для видимых граней. Вторичная обработка, такая как дробеструйная обработка, анодирование, покраска, полировка или гальваническое покрытие, может улучшить внешний вид и защитить поверхность. Поскольку Jiaheng предлагает покраску и другие виды обработки поверхности вместе с механической обработкой, клиенты могут указать окончательный вид в рамках одного и того же проекта, а не обращаться к отдельному поставщику отделочных работ.
Устанавливайте жесткие допуски только там, где этого требуют соответствие и функция, и подбирайте материал и отделку в соответствии с рабочей средой.
Интегрированная интеллектуальная производственная платформа: как структурирован рабочий процесс
Интегрированная интеллектуальная производственная платформа — это подключенная производственная среда, в которой проектные данные, планы процессов, мощность оборудования, записи качества и логистика управляются с помощью одной системы и одной команды. Слово «умный» относится не столько к какому-то отдельному гаджету, сколько к способу передачи информации. При изменении версии детали платформа обновляет программу, план проверки и график вместе, снижая риск того, что одна группа будет работать с устаревшим чертежом.
Основные уровни интегрированной платформы
- Уровень интерфейса клиента: загрузка файлов, сбор требований, обратная связь по предложениям и отслеживание заказов.
- Инженерный уровень: Анализ технологичности, выбор процесса, CAM-программирование и моделирование.
- Производственный слой: Обработка на станках с ЧПУ, 3D-печать, репликация силиконовых форм и поддержка сборки запланированы в зависимости от имеющихся мощностей.
- Качественный слой: первая проверка изделия, текущие проверки, окончательные измерения и записи, связанные с доработкой детали.
- Отделочный и доставочный слой: удаление заусенцев, покраска и обработка поверхности, упаковка и подготовка к отправке.
В этой структуре обработка с ЧПУ является одним из нескольких производственных маршрутов, которые имеют одну и ту же основу проектирования и качества. Проект может начаться с прототипа, напечатанного на 3D-принтере из смолы или нейлона для проверки формы и соответствия, продолжиться как металлический прототип, обработанный на станке с ЧПУ, для проверки работоспособности, а затем перейти к репликации силиконовой формы для небольших партий литых деталей. Поскольку каждый шаг осуществляется на одной платформе, чертежи и заметки перемещаются вместе с проектом, а не переписываются для каждого нового поставщика.
Преимущества для покупателей B2B
Преимущества для инженерных команд
| Преимущества для отделов закупок
|
Для OEM- и ODM-клиентов комплексный подход особенно полезен. Покупатель OEM обычно предоставляет готовые чертежи и ожидает точного воспроизведения, поэтому наибольшее значение имеют повторяемость и документация. Покупатель ODM может начать с концепции или грубой модели и ожидать, что производитель внесет улучшения в конструкцию. Платформа, включающая в себя опытную команду дизайнеров, возможности механической обработки и отделки под одной крышей, может обслуживать обе модели, не вынуждая клиента разделять проект между несколькими компаниями.
Компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. работает таким образом как производитель OEM и ODM. Ее команда дизайнеров преобразует идеи клиентов в практичные и привлекательные проекты продуктов, а ее услуги включают 3D-печать из смолы, нейлона и металла, передовую механическую обработку, тиражирование силиконовых форм для эффективного мелкосерийного производства, а также обработку поверхности, например покраску. Цель состоит в том, чтобы позволить клиентам перейти от проектирования к готовому продукту на единой платформе, экономя время на общение и сокращая усилия по координации.
Интегрированная платформа объединяет проектирование, обработку, отделку и контроль в одной цепочке данных, что сокращает циклы связи и уменьшает объем доработок.
Приложения и точки выбора услуг по обработке с ЧПУ
Обработка с ЧПУ используется во многих отраслях промышленности, поскольку она обрабатывает как прототипы, так и производственные детали из требовательных материалов. Решение об его использовании и способ его указания должны соответствовать потребностям приложения. В таблице ниже типичные области применения отделены от точек выбора, которые имеют наибольшее значение при выборе поставщика станков с ЧПУ.
Типичные области применения
| Точки выбора для проверки
|
Как выбрать по стадии проекта
На этапе разработки концепции скорость и гибкость имеют большее значение, чем идеальное качество поверхности, поэтому 3D-печать из смолы или нейлона может оказаться более быстрым способом проверки формы. Когда необходимо протестировать конструкцию в реальных материалах с реальными нагрузками, лучшим решением станет изготовление прототипов на станках с ЧПУ. На пилотном этапе небольшие партии могут производиться с помощью станков с ЧПУ или тиражированием силиконовых форм, в зависимости от геометрии и материала. На этапе производства повторяющиеся заказы на ЧПУ или другие процессы выбираются на основе объема, структуры затрат и целевых показателей качества.
Практический контрольный список выбора
- Определите функцию детали, а также нагрузку, температуру и окружающую среду, с которой она столкнется.
- Выберите материал и убедитесь, что существуют подходящие варианты заготовки и отделки.
- Отметьте критические размеры и ослабьте остальные до разумных общих допусков.
- Попросите провести проверку технологичности и рассмотрите предлагаемые корректировки.
- Согласуйте обработку поверхности, объем проверки и упаковку до начала производства.
Следование этому контрольному списку помогает покупателям сократить количество доработок и сосредоточить разговор с производителем станков с ЧПУ на фактах. Это также облегчает сравнение предложений, поскольку каждый поставщик отвечает одним и тем же четко определенным требованиям.
Насколько хорошо обработка с ЧПУ соответствует общим требованиям
Прежде чем сделать окончательный выбор, полезно рассмотреть сильные и слабые стороны обработки на станках с ЧПУ. В таблице ниже представлена относительная оценка соответствия шести типичным требованиям. Оценки представляют собой редакционную оценку, основанную на общих знаниях в области машиностроения, а не на измеренных данных.
Более высокие значения указывают на то, что обработка на станках с ЧПУ, как правило, хорошо соответствует этому требованию, а более низкие значения указывают на то, что, возможно, стоит рассмотреть другой процесс. Одиночная контрастная полоса отмечает область, где дизайн для ЧПУ обычно требует наибольшего внимания.
Используйте таблицу в качестве быстрого ориентира, прежде чем запросить подробную консультацию по конкретной детали.
Гистограмма показывает, что обработка на станках с ЧПУ имеет самые высокие оценки по точности размеров, диапазону материалов и повторяемости партий. Эти три преимущества объясняют, почему этот процесс так распространен для функциональных прототипов и прецизионных производственных деталей. Качество отделки поверхности также оценивается хорошо, поскольку обработанная поверхность часто требует лишь легкой обработки, прежде чем она будет готова к использованию или нанесению покрытия. Скорость обработки отдельных деталей оценивается немного ниже, поскольку программирование и настройка требуют времени, даже если требуется только одна деталь. Самый нижний стержень относится к сложной внутренней геометрии, где закрытые полости и глубокие внутренние каналы труднодоступны для режущего инструмента. Если деталь зависит от таких характеристик, лучшим основным методом может быть аддитивное производство или литье, или же конструкция может быть разделена на несколько обработанных компонентов, которые затем собираются.
Сопоставьте процесс с требованиями: обработка на станках с ЧПУ обеспечивает точность и выбор материала, в то время как сложные внутренние формы могут потребовать другого пути.
Детальное сравнение: обработка на станке с ЧПУ, 3D-печать и репликация силиконовых форм.
Большинство продуктовых команд не выбирают какой-то один процесс на всю жизнь продукта. Они перемещаются между процессами по мере изменения количества, материала и зрелости конструкции. Сравнение обработки на станке с ЧПУ с 3D-печатью из смолы или нейлона и с репликацией силиконовых форм показывает, где подходит каждый маршрут и почему производитель, предлагающий все три на одной платформе, может плавно осуществить переход.
| Фактор | обработка с ЧПУ | 3D-печать | Реплика силиконовой формы |
|---|---|---|---|
| Диапазон материалов | Металлы и инженерные пластмассы | Смолы, нейлон и некоторые металлы. | Литые смолы полиуретанового типа |
| Свобода геометрии | Ограничено доступом к инструменту | Высокий, включая внутренние каналы | Зависит от мастер-детали и разделения пресс-формы |
| Типичная точность | Высокий, подходит для точной посадки | Хорошо, зависит от технологии | Хорошо, следует за основной частью |
| Состояние поверхности | Обработанная поверхность, дополнительная отделка | Линии слоев могут нуждаться в доработке. | Гладкая, повторяет основную поверхность |
| Лучший диапазон количества | Одна штука для повторения партий | От одной штуки до нескольких штук | Небольшие партии аналогичных деталей. |
| Механическая прочность | Равен твердому материалу | Зависит от материала и ориентации | Зависит от используемой смолы |
| Типичная роль | Функциональные прототипы и детали для конечного использования | Ранняя форма и подходящие модели | Внешний вид и функциональные детали мелкосерийного производства |
Из таблицы видно, что ни один из трех маршрутов не побеждает в каждой категории. Обработка на станке с ЧПУ наиболее эффективна там, где важны свойства материала и точность. 3D-печать наиболее эффективна там, где важна свобода геометрии и скорость для единой концептуальной модели. Репликация силиконовых форм наиболее эффективна там, где команде нужно небольшое количество одинаковых, красивых деталей от одного утвержденного мастера. На практике во многих проектах на разных этапах используются все три, и последовательность определяется тем, что команде необходимо изучить на каждом этапе.
Как время выполнения заказа зависит от размера партии
Время выполнения зависит не только от скорости машины. Он включает в себя программирование, изготовление пресс-форм, отверждение, отделку и проверку, и каждый маршрут включает в себя свою фиксированную часть. На следующей диаграмме показано, как относительное время выполнения каждого маршрута может меняться по мере увеличения размера партии. Значения являются иллюстративным показателем, а не измеряемым ориентиром.
Более высокий индекс означает более длительное общее время выполнения заказа для данного размера партии. Диаграмма предназначена для отображения формы каждой кривой, а не для прогнозирования конкретной даты поставки.
Фактические графики зависят от размера детали, материала, отделки и текущей мощности.
Использование сравнения на практике
- Используйте 3D-печать для проверки формы, сборки и эргономики на ранних этапах цикла проектирования.
- Используйте обработку с ЧПУ, когда деталь должна быть проверена в конечном материале или иметь жесткие допуски.
- Используйте репликацию силиконовых форм, когда вам нужно несколько деталей внешнего вида или функций от одного утвержденного мастера.
- Попросите производителя порекомендовать последовательность действий, а не объединять каждый этап в один процесс.
Наиболее эффективные проекты сочетают в себе направления: 3D-печать для формы, обработка на станке с ЧПУ для функциональности и тиражирование силикона для небольших партий.
Контроль качества, проверка и обработка поверхности
Качество обработки на станках с ЧПУ является результатом планирования, а не только окончательного контроля. Надежный рабочий процесс определяет, что будет измеряться, как это будет измеряться и что произойдет, когда измерение выйдет за пределы. На интегрированной платформе эти решения записываются вместе с редакцией детали, поэтому к повторным заказам применяется та же логика проверки.
Этапы проверки
- Входной контроль материалов: перед началом обработки подтвердите сорт, размер и состояние сырья.
- Первая проверка изделия: измерьте первую деталь по чертежу, прежде чем будет выпущена полная партия.
- В процессе проверки: отбирать критические размеры во время пробега для обнаружения износа или смещения инструмента.
- Окончательная проверка: Перед упаковкой проверьте размеры, посадку резьбы, визуальное состояние и качество поверхности.
Типичные измерительные инструменты включают штангенциркули, микрометры, штангенциркули, нутромеры, резьбомеры и координатно-измерительные машины для сложной геометрии. Выбор инструмента зависит от допуска: общий размер можно проверить штангенциркулем, а для точной посадки может потребоваться более точный метод. Четкое информирование о том, какие функции имеют решающее значение, позволяет производителю распределять время измерения там, где это важно.
Удаление заусенцев и финишная обработка
Каждая обработанная деталь после этапа резки имеет заусенцы и острые кромки. При удалении заусенцев они удаляются вручную, с помощью галтовки или специальных инструментов, и это является важным фактором того, насколько безопасной и удобной будет деталь. Обработка поверхности придает внешний вид или защиту. Дробеструйная обработка позволяет получить однородную матовую текстуру. Анодирование улучшает поверхность алюминия. Покраска и покрытие добавляют цвет и защиту, а полировка придает поверхности более гладкий вид. Поскольку обработка может незначительно изменить размеры, например, толщину покрытия на сопрягаемой поверхности, на чертеже должно быть указано, какие поверхности замаскированы или не подвергаются обработке.
Распространенные причины проблем с качеством
- Нечеткие чертежи с отсутствующими допусками или противоречивыми примечаниями.
- Особенности, до которых инструмент не может добраться, например, глубокие узкие карманы с острыми внутренними углами.
- Тонкие стенки, которые вибрируют или деформируются во время резки.
- Отделка, которая не была учтена при определении размеров.
Большинство этих проблем можно предотвратить благодаря ранней проверке технологичности. Хорошие производители укажут на рискованные особенности, предложат меньшие радиусы или более толстые ребра и объяснят причину каждого предложения. Клиенты, которые соглашаются на разумные корректировки конструкции, обычно получают детали, которые легче обрабатывать, легче проверять и которые более стабильны от партии к партии.
Планируйте контроль и чистовую обработку вместе с механической обработкой, поскольку размеры, покрытия и внешний вид влияют друг на друга.
Руководство по техническому обслуживанию оборудования с ЧПУ и обработанных деталей
Техническое обслуживание влияет на две вещи, которые волнуют покупателей: стабильность машин, на которых производятся детали, и срок службы самих деталей. Понимание того и другого поможет вам задавать обоснованные вопросы при аудите поставщика и заботиться о обработанных компонентах после поставки.
Практика обслуживания машины
Хорошо управляемое предприятие с ЧПУ следует графику технического обслуживания, основанному на рекомендациях производителя станка и на его собственном опыте. Ежедневные задачи обычно включают в себя очистку рабочей зоны от стружки, проверку уровня и концентрации охлаждающей жидкости, проверку системы смазки и проверку чистоты держателей инструмента и конуса шпинделя. Еженедельные или ежемесячные задачи могут включать проверку покрытий направляющих, фильтров, подачи воздуха и люфта оси. Задачи с более длительными интервалами включают проверку геометрии, проверку состояния шпинделя и замену изнашиваемых элементов. Согласно общим рекомендациям по техническому обслуживанию станков, последовательная рутинная работа более эффективна, чем периодический крупный ремонт.
| Интервал | Типичная задача | Цель |
|---|---|---|
| Каждую смену | Очистите стружку, проверьте охлаждающую жидкость, протрите держатели инструментов. | Содержите зону резки в чистоте и стабильности |
| Еженедельно | Проверьте смазку, фильтры и направляющие крышки. | Уменьшить износ движущихся частей |
| Ежемесячно | Проверьте подачу воздуха, ремни, приспособления и устройство смены инструмента. | Предотвратите незапланированные остановки |
| Периодический | Проверьте геометрию оси и состояние шпинделя. | Поддерживайте точность позиционирования |
| По мере необходимости | Калибровка датчиков и измерительных инструментов | Сохраняйте достоверность результатов измерений |
Уход за готовыми обработанными деталями
- Алюминиевые детали: держите их чистыми и сухими и избегайте контакта с сильными щелочными чистящими средствами, которые могут повредить голые или слегка обработанные поверхности.
- Стальные детали: нанесите защитное масло или покрытие, если они будут храниться в течение длительного времени, так как голая сталь может подвергнуться коррозии во влажном воздухе.
- Пластиковые детали: храните их вдали от растворителей и длительного воздействия высоких температур, если только марка не рассчитана на такие условия.
- Резьбовые и скользящие функции: используйте подходящую смазку и избегайте чрезмерной затяжки, которая может привести к сорванию резьбы в более мягких материалах.
- Окрашенные или покрытые детали: чистите мягкими чистящими средствами и избегайте абразивных подушечек, которые могут поцарапать поверхность.
Хранение и обращение
С прецизионными деталями следует обращаться чистыми руками или в перчатках и хранить их в защитной упаковке, предотвращающей контакт острых кромок с обработанными поверхностями. Для деталей с критически важными отверстиями или резьбой лучше использовать колпачки или заглушки. Помещения для хранения должны быть сухими и иметь достаточно стабильную температуру, что ограничивает коррозию и изменение размеров, особенно пластиков, впитывающих влагу. Четкая маркировка по номеру чертежа и версии также предотвращает использование устаревшей детали в сборке.
Клиенты, которые планируют повторно заказать одну и ту же деталь, должны хранить версию чертежа и отчет о проверке вместе, а также сообщать производителю о внесении изменений. Интегрированная платформа хранит эту информацию, что ускоряет повторные заказы и снижает вероятность ошибочного выпуска более старой версии.
Регулярный уход за оборудованием и разумное хранение обеспечивают как точность производства, так и срок службы готовых деталей.
Выбор производителя и поставщика станков с ЧПУ для долгосрочных проектов
Выбор производителя станков с ЧПУ — это не только технический выбор, но и решение в отношениях. Правильный партнер должен понимать ваш продукт, четко общаться и адаптироваться по мере развития вашего объема и дизайна. Сравнивая кандидатов, не ограничивайтесь списком машин и подумайте, как каждая компания управляет всем процессом от запроса до доставки.
Вопросы, которые стоит задать поставщику
- Какие материалы и типы процессов вы можете обрабатывать самостоятельно, а какие — на аутсорсинге?
- Предоставляете ли вы отзывы о технологичности перед производством и кто их дает?
- Как вы документируете результаты проверки и можете ли вы поделиться ими с каждой поставкой?
- Можете ли вы поддерживать прототипы, небольшие партии и повторные заказы на одной платформе?
- Что surface treatments are available, and are they managed under the same project?
- Как вы справляетесь с изменениями в дизайне и контролем версий?
Поставщики, которые отвечают на эти вопросы открыто и конкретно, обычно лучше подготовлены к поддержанию долгосрочных отношений. Расплывчатые ответы или нежелание обсуждать детали процесса — сигнал к тому, чтобы запросить дополнительную информацию перед размещением крупного заказа.
Почему универсальная платформа помогает долгосрочному партнерству
Рассмотрим продукт, который начинается с идеи и проходит этапы прототипирования, проверки, пилотных сборок и постоянных поставок. Если на каждом этапе используется другой поставщик, замысел проекта неоднократно объясняется, файлы переформатируются и накапливаются мелкие недоразумения. Когда один и тот же производитель занимается поддержкой дизайна, 3D-печатью, обработкой на станках с ЧПУ, тиражированием силиконовых форм и обработкой поверхности, знания, накопленные на ранних этапах, сохраняются. Это преимущество, которое интегрированная интеллектуальная производственная платформа предлагает растущему бизнесу.
Цзяхэн позиционирует себя как надежный долгосрочный партнер по промышленному развитию. Его комплексное обслуживание позволяет клиентам пройти путь от проектирования до продукта на единой платформе, что экономит время и усилия по координации. Для покупателей, которым нужен поставщик станков с ЧПУ, который также может поддерживать прототипы, небольшие партии и финишную обработку, эта структура устраняет некоторые передачи управления, которые обычно замедляют реализацию проектов.
Подготовка хорошего расследования
- Предоставьте 3D-модель в обычном нейтральном формате вместе с 2D-чертежом, на котором указаны важные размеры.
- Укажите материал, количество, требования к отделке и целевой срок поставки.
- Опишите функцию детали, чтобы инженеры могли дать более точные рекомендации.
- Укажите любые сопрягаемые детали, условия сборки или воздействие окружающей среды.
Полный запрос сокращает количество затрат и позволяет производителю быстро предложить разумный план процесса. Это также показывает, что покупатель понимает ту часть, которая поддерживает продуктивные рабочие отношения с первого обмена.
Выберите партнера, который может одновременно поддерживать прототип, небольшую партию и финишную обработку, чтобы знания в области дизайна переносились от этапа к этапу.
Часто задаваемые вопросы по услугам обработки с ЧПУ
Что are CNC machining services?обработка с ЧПУ services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
Что is an integrated smart manufacturing platform?Это взаимосвязанная производственная среда, в которой данные проектирования, планирование процессов, обработка, учет качества и логистика управляются совместно. Платформа хранит изменения, примечания и результаты проверок, связанные с каждой деталью. Для покупателей это означает более четкое общение, меньшее количество передач и более последовательные повторные заказы. |
Какие материалы можно использовать для деталей, обработанных на станках с ЧПУ?Обычный выбор включает алюминиевые сплавы, нержавеющие стали, легированные стали, латунь, медь и титан, а также конструкционные пластики, такие как ПОМ, нейлон, акрил и PEEK. Правильный выбор зависит от прочности, веса, окружающей среды, температуры и потребностей в отделке. Производитель может порекомендовать подходящие варианты после рассмотрения вашей заявки. |
Насколько точна обработка на станке с ЧПУ?Общие рекомендации по механической обработке часто рассматривают примерно плюс или минус 0,05 мм как общую отправную точку, и более жесткие допуски могут быть достигнуты, если это позволяют конструкция детали, материал, крепления и метод контроля. Более жесткие значения обычно требуют большего контроля над процессом, поэтому разумно применять их только к функциям, которые влияют на соответствие и функциональность. |
Когда мне следует выбрать обработку с ЧПУ вместо 3D-печати?обработка с ЧПУ is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
Можно ли использовать обработку с ЧПУ как для прототипов, так и для небольших партий?Да. Поскольку процесс управляется программой, он может создавать один прототип или повторять одну и ту же деталь в партии с стабильными результатами. Для некоторых небольших партий, ориентированных на внешний вид, также можно рассмотреть возможность копирования силиконовых форм. Единый производитель может посоветовать, какой маршрут соответствует вашему количеству и материалу. |
Что information should I send when I request a quotation?Отправьте 3D-модель, 2D-чертеж, на котором отмечены важные размеры, материал, количество, требования к отделке и целевой график. Краткое описание того, как используется деталь, помогает инженерам предлагать улучшения. Полная информация сокращает процесс котировки и уменьшает количество последующих изменений. |
Что surface finishes are available after machining?Типичные варианты включают удаление заусенцев, дробеструйную очистку, полировку, анодирование алюминия, покраску и различные покрытия. Подходящий вариант зависит от материала, окружающей среды и необходимого вам внешнего вида. Упомяните любые поверхности, которые должны оставаться необработанными, например, точные подгонки, чтобы их можно было учесть в плане отделки. |
Четкие чертежи, реалистичные допуски и раннее общение с поставщиком станков с ЧПУ — самые надежные способы избежать задержек.
Контактная информация
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ДОБАВИТЬ
-

Здание 7, № 188, участок Хунни улицы Чжа Ван, район Данху, город Пинху, город Цзясин, провинция Чжэцзян, Китай
Авторское право© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Производители интегрированных интеллектуальных производственных платформ OEM/ODM
