- Услуги 3D-печати

- Услуги по обработке с ЧПУ

- Услуги вакуумного литья

- Услуги по отделке поверхности

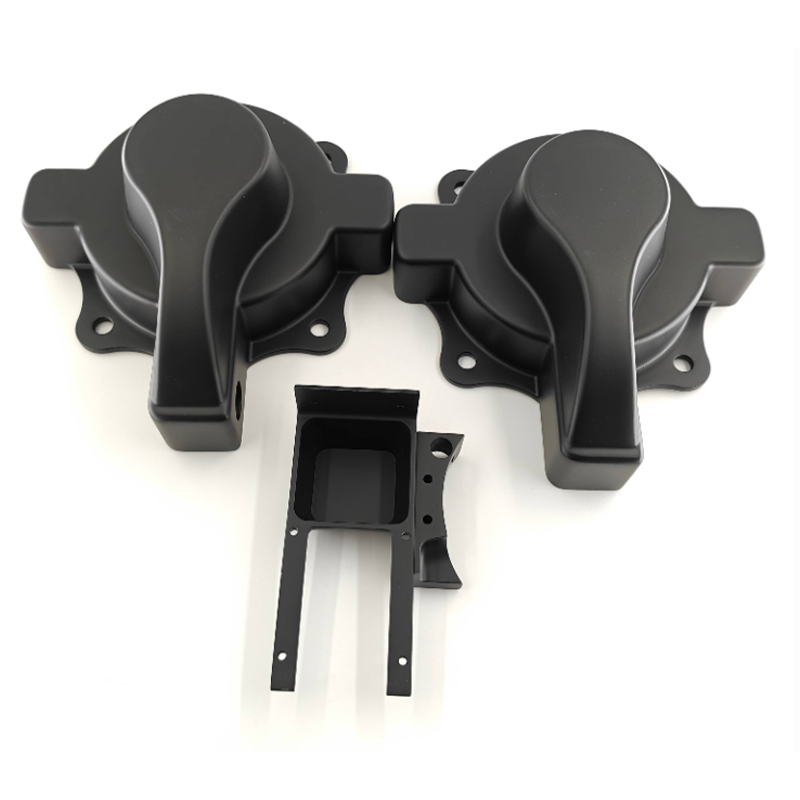
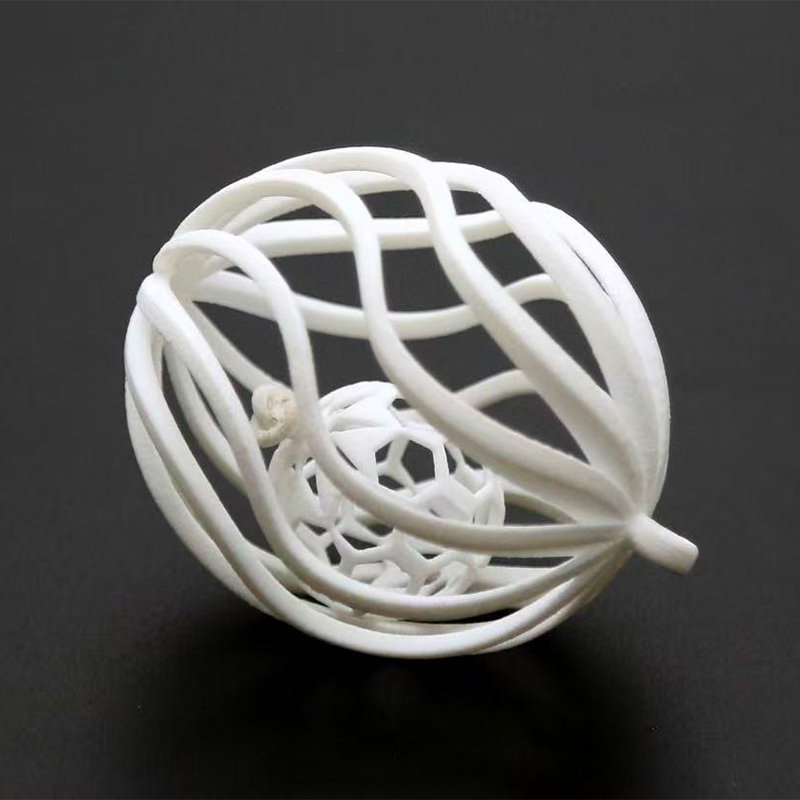
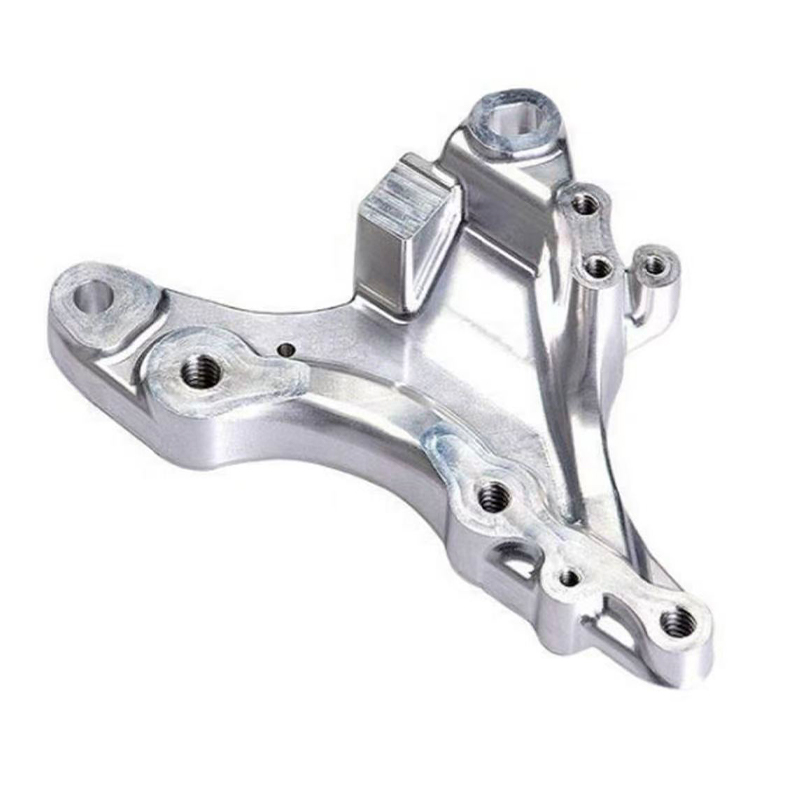
Как выбрать услуги 3D-печати для прототипов и производства
Услуги 3D-печати : Краткий ответ о выборе подходящего провайдера
Правильный поставщик услуг 3D-печати — это тот, чей процесс, материалы и отделка соответствуют тому, что должна делать ваша деталь, а не тот, у которого самый длинный список оборудования. На практике большинство покупателей выбирают один из четырех проверенных вариантов: смола Соглашение об уровне обслуживания или DLP для мелких деталей и гладких поверхностей, нейлон СЛС для функциональных деталей, металл УУЗР для прочных или подверженных нагреву деталей и пластик ФДМ для крупных моделей ранней стадии. Правильное согласование с самого начала сэкономит больше времени, чем любые последующие переговоры.
Вот ситуацию, которую мы часто видим. У команды инженеров есть проект корпуса, который через три месяца будет отправлен на литье под давлением. Им нужно десять деталей, которые будут выглядеть как конечный продукт для выставки, и еще двадцать, которые выдержат испытание на падение и несколько недель эксплуатации в полевых условиях. Это две разные работы. Отправка обоих на одну и ту же машину обычно ухудшает внешний вид или прочность, в то время как хорошие услуги 3D-печати разделяют работу: смола и краска для выставочных образцов, нейлон для испытания на падение.
Та же логика применима, когда вы ищете производителя или поставщика услуг 3D-печати в Китае. Дееспособный партнер не просто примет ваш файл и нажмет на печать. Они проверяют толщину стенок, спрашивают, где будет использоваться деталь, предлагают более подходящий материал и заранее сообщают, какие поверхности требуют механической обработки или покраски. Этот разговор является более сильным сигналом качества, чем любой список оборудования.
Это руководство написано для дизайнеров продукции, инженеров и групп поставщиков, которые заказывают прототипы, приспособления, небольшие партии и детали для конечного использования. Он охватывает следующие темы:
- Основные виды услуг 3D-печати на заказ и что каждая из них делает хорошо
- Как задание переходит от цифрового файла к готовой детали
- Как выбрать между смолой, нейлоном и металлическими материалами
- Когда лучше подойдет обработка на станке с ЧПУ или копирование силиконовых форм
- Как сравнить коммерческого поставщика услуг 3D-печати по важным вопросам
- Как ухаживать за печатными деталями после доставки
Начните с того, что должна делать деталь, затем выберите процесс; изменение этого порядка является наиболее распространенной причиной переделки.
Распространенные виды услуг 3D-печати и их характеристики
ISO/ASTM 52900, стандарт, определяющий термины аддитивного производства, группирует технологию в семь семейств процессов. Коммерческие услуги 3D-печати в основном строят свое предложение на трех из них: фотополимеризация в ванне (SLA и DLP), плавление в порошковом слое (SLS и SLM) и экструзия материала (FDM). Прокрутите карты ниже, чтобы увидеть, как каждая из них ведет себя в реальных проектах.
-
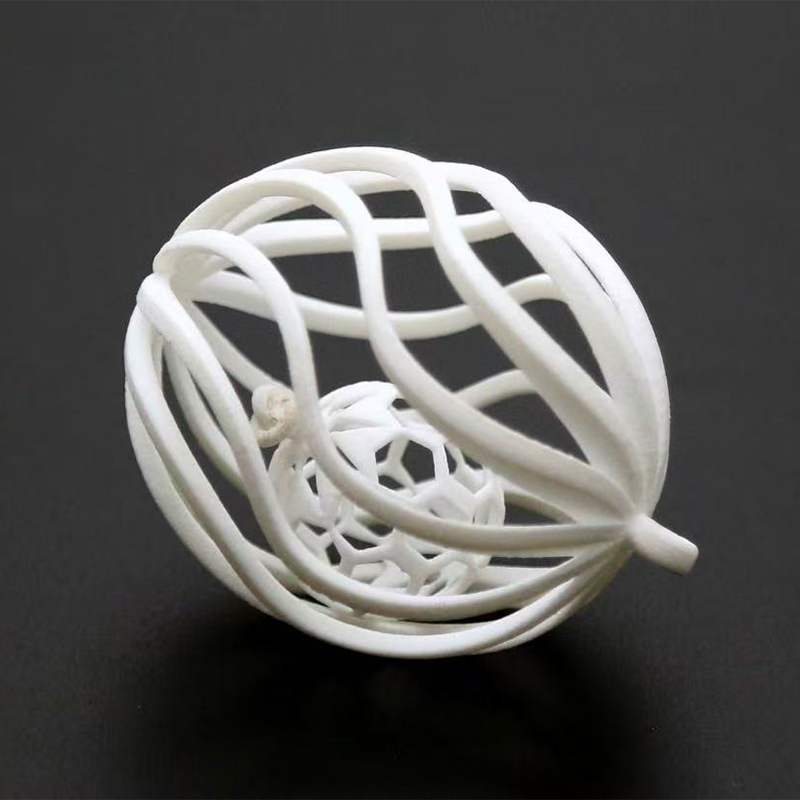
SLA-смола
УФ-лазер слой за слоем отверждает жидкую смолу. Он силен на мелких деталях, острых краях и гладких поверхностях.
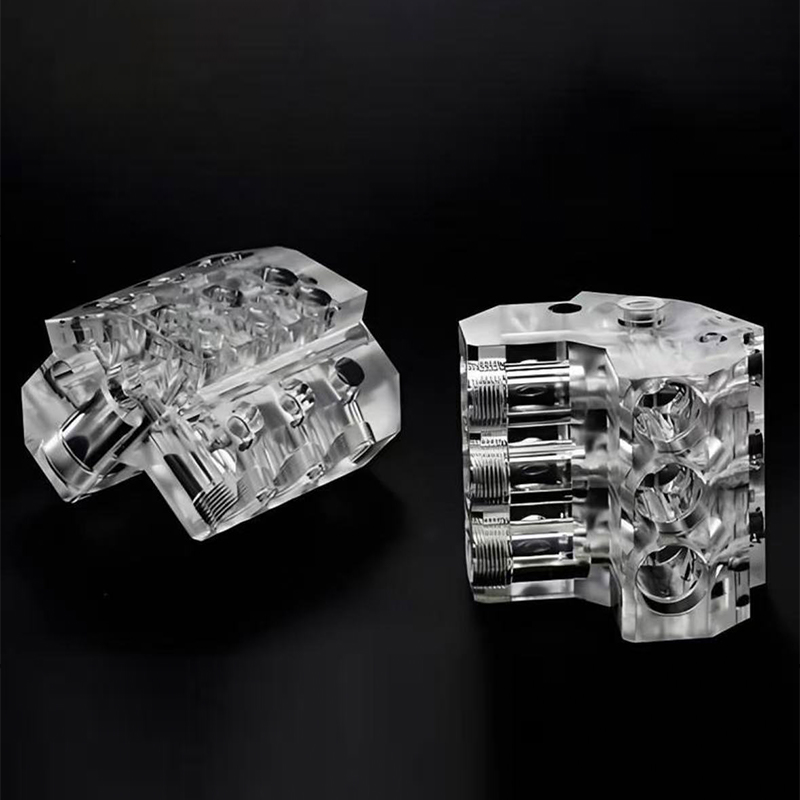
Типичное применение: внешние модели, мастер-выкройки, прозрачные детали и небольшие корпуса.
Обратите внимание на хрупкость некоторых смол и медленное пожелтение под длительным воздействием ультрафиолета.
-
DLP-смола
Проектор отверждает весь слой сразу, поэтому время сборки остается постоянным даже при наличии множества мелких деталей на одной пластине.
Типичное использование: мелкие детализированные детали, разъемы, миниатюрные компоненты и партии моделей.
На что обратить внимание: меньшая площадь сборки, чем у многих лазерных станков.
-
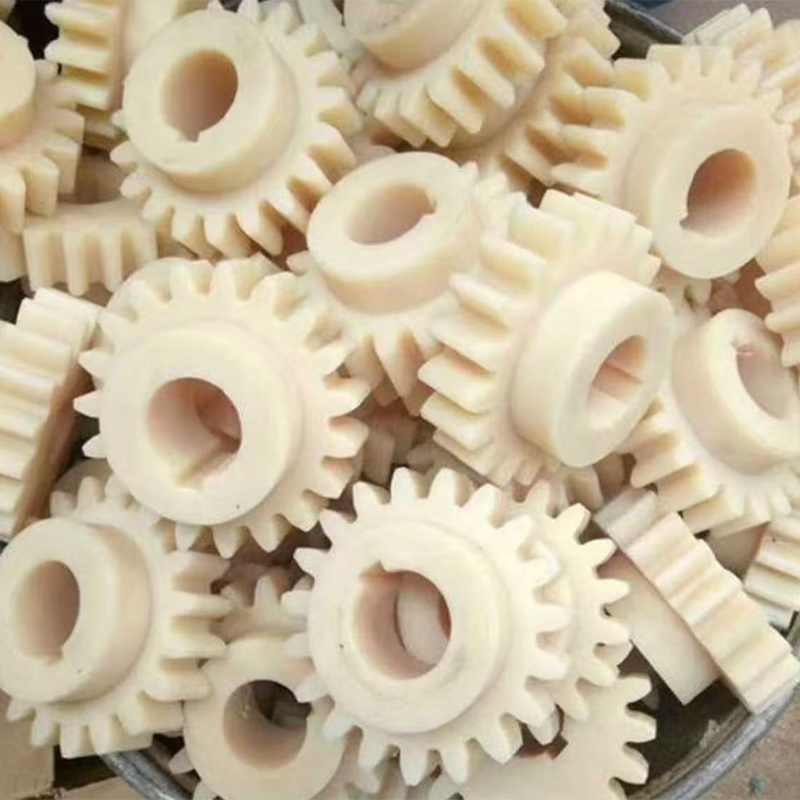
SLS нейлон
Лазер спекает нейлоновый порошок. Окружающий порошок поддерживает деталь, поэтому практичны сложные формы и подвижные узлы.
Типичное применение: защелкивающиеся посадки, корпуса, воздуховоды, функциональные прототипы и детали конечного использования, предназначенные для мелкосерийного использования.
Обратите внимание на: зернистую поверхность, если только деталь не окрашена, не подвергнута пескоструйной очистке или не сглажена.
-
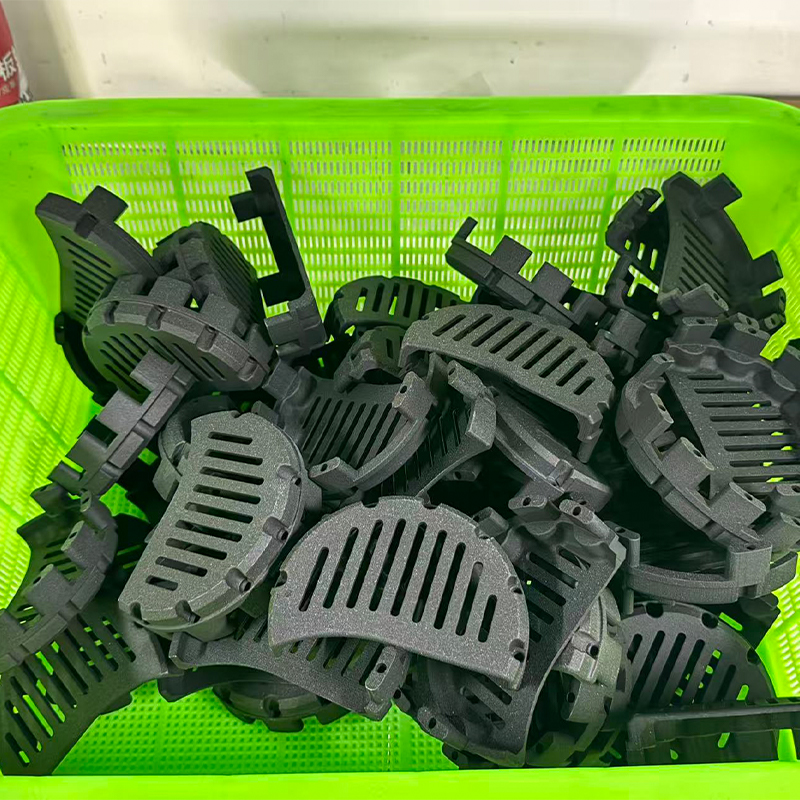
СЛМ металл
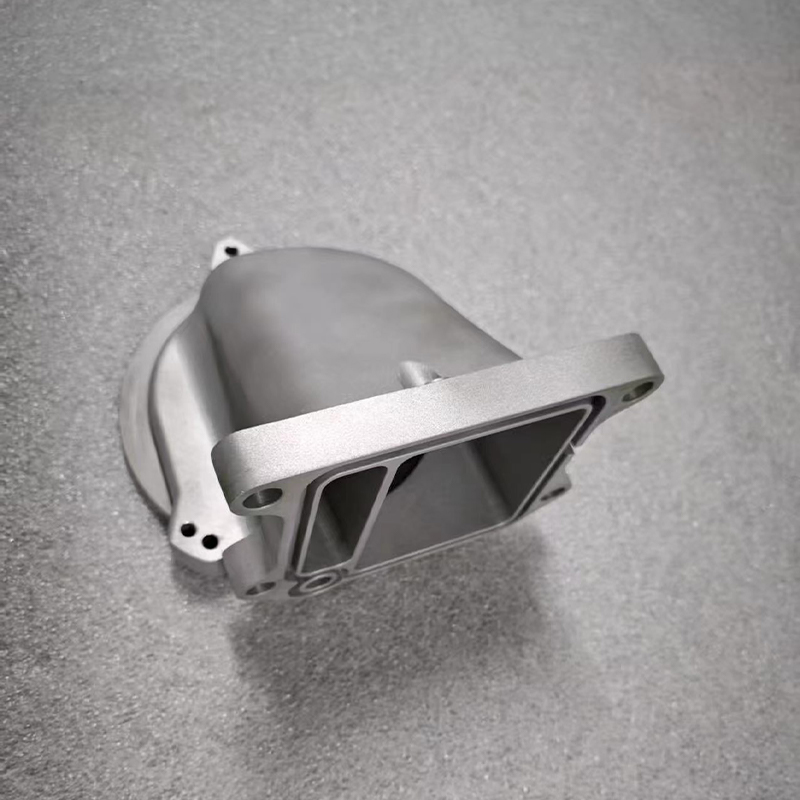
Лазер полностью плавит металлический порошок в защитной атмосфере, производя плотные детали из сплавов алюминия, нержавеющей стали и титана.
Типичное применение: кронштейны, коллекторы, легкие конструкции и компоненты, подвергающиеся нагреву.
Следите за: опорами, остаточными напряжениями и необходимостью обработки критических поверхностей.
-
ФДМ-пластик
Нагретая насадка укладывает термопластическую нить. Подходит для крупных деталей и моделей ранней стадии.
Типичное применение: светильники, большие макеты и простые корпуса.
Следите за видимыми линиями слоев и меньшей прочностью между слоями.
Краткая справочная таблица
| Процесс | Типичные материалы | Лучше всего подходит | Основное ограничение |
|---|---|---|---|
| SLA | Стандартные, прочные, прозрачные и высокотемпературные смолы. | Внешний вид модели и мелкая детализация | Некоторые смолы хрупкие; УФ-старение с течением времени |
| DLP | Фотополимерные смолы | Мелкие детализированные детали партиями | Меньшая площадь застройки |
| SLS | PA12 нейлон и нейлон с наполнителем | Функциональные детали, сложная геометрия | Зернистая исходная поверхность |
| SLM | Алюминий AlSi10Mg, нержавеющая сталь 316L, титановый сплав | Прочные, легкие, термостойкие детали. | Опоры, снятие стресса, отделочные работы |
| FDM | АБС, ПЭТГ, ПК и подобные термопласты. | Крупные модели и приспособления | Линии слоев, направленная сила |
Многие покупатели запрашивают единую услугу 3D-печати и ожидают одного ответа. На самом деле опытный поставщик услуг 3D-печати часто объединяет маршруты в рамках одного проекта. Корпус освещения может быть напечатан на смоле SLA для видимой оболочки, на нейлоне SLS для внутреннего кронштейна, а затем воспроизведен небольшими партиями с помощью силиконовых форм, как только дизайн застынет. Думая о маршрутах, а не об одной машине, вы получаете больше возможностей и меньше сюрпризов.
В приведенной ниже таблице сравниваются пять маршрутов по пяти качествам, о которых покупатели говорят чаще всего. Более темные ячейки означают более сильный результат по сравнению с другими четырьмя маршрутами, поэтому воспринимайте это как рейтинг, а не как измерение.
Тепловая карта показывает, почему ни один процесс не выигрывает во всех категориях. SLA и DLP лидируют в деталях и чистоте поверхности, поэтому они обычно являются отправной точкой для моделей внешнего вида и основных шаблонов, которые позже будут окрашены или скопированы с помощью силикона. Нейлон SLS и металл SLM лидируют по прочности, а SLM обеспечивает высочайшую термостойкость, что важно для кронштейнов и компонентов рядом с двигателями или выхлопными путями.
FDM занимает первое место по размеру конструкции, поэтому он остается полезным для крупных светильников и ранних макетов, где качество поверхности является второстепенным. Для производителя, который предлагает печать смолой, нейлоном и металлом вместе с механической обработкой и покраской, такой стол становится практическим справочником по фрезерованию: каждая деталь отправляется в процесс, соответствующий ее основному требованию, а оставшиеся зазоры закрываются финишной отделкой. Если вашей детали требуется два или три из этих качеств одновременно, ожидайте комбинированного маршрута, а не одного принтера.
Каждый процесс наиболее эффективен в отдельной области, поэтому выберите тот, который соответствует вашим основным требованиям, а остальные завершите отделкой.
Как работают услуги промышленной 3D-печати от файла до готовой детали
Понимание рабочего процесса поможет вам предсказать, откуда возникают задержки и проблемы с качеством. Большинство услуг промышленной 3D-печати следуют одним и тем же шести шагам, хотя машины различаются.
- Обзор файла. Инженер проверяет вашу STEP, STL или аналогичную 3D-модель на наличие тонких стенок, закрытых полостей, недостающих граней и узлов. Хороший обзор выявляет проблемы до печати, а не после.
- Выбор процесса и ориентации. Детали назначаются процесс и ориентация сборки. Ориентация влияет на качество поверхности, направление силы, количество опор и время печати.
- Печать. Машина строит деталь слой за слоем. Толщина слоя обычно колеблется от примерно 0,025 мм на машинах для мелкодисперсной смолы до 0,2 мм и более на оборудовании FDM.
- Чистка и снятие опор. Детали из смолы промываются и подвергаются пост-отверждению УФ-излучением. Нейлоновые детали обеспылены. Металлические детали при необходимости подвергаются термообработке и вырезаются из рабочей пластины, а опоры удаляются.
- Постобработка и финишная обработка. В соответствии с чертежом добавляются шлифовка, пескоструйная обработка, крашение, грунтование, покраска, нарезание резьбы или обработка ответственных поверхностей.
- Проверка и упаковка. Основные размеры проверяются, поверхности проверяются, а детали упаковываются так, чтобы мелкие детали не были повреждены при транспортировке.
Обратите внимание, что сама печать — это только один шаг. Покупатели, которые судят о поставщике только по количеству принтеров, часто упускают из виду, какая часть конечного качества достигается за счет четвертого и пятого этапов. Мы вернемся к этому в разделе постобработки.
Детали дизайна, которые меняют результат
Небольшие дизайнерские решения часто решают, будет ли печатная деталь работать. В таблице ниже перечислены начальные рекомендации, которые используют многие поставщики услуг при просмотре файлов. Точные ограничения зависят от станка, материала и размера детали, поэтому воспринимайте их как начало разговора, а не как фиксированные правила.
| Особенность дизайна | Смола (SLA, DLP) | Нейлон (SLS) | Металл (SLM) | Пластик (ФДМ) |
|---|---|---|---|---|
| Минимальная толщина стенки | Примерно от 0,6 до 1,0 мм | Примерно от 0,8 до 1,0 мм | Примерно от 0,5 до 1,0 мм | Примерно от 1,0 до 1,5 мм |
| Поддерживает | Необходим для свесов, может оставлять следы контакта. | Не требуется, порошок поддерживает деталь. | Необходим для свесов и контроля тепла. | Требуется для крутых свесов. |
| Захваченный материал | Добавьте дренажные отверстия для жидкой смолы. | Добавьте отверстия для выхода сыпучего порошка | Добавьте отверстия для выхода сыпучего порошка | Редко проблема |
| Резьба и узкие отверстия | Коснитесь или добавьте вставки после печати | Коснитесь или добавьте вставки после печати | Машина после печати | Используйте вставки для повторной сборки. |
Две привычки спасают больше всего неприятностей. Сначала отметьте, какие поверхности являются функциональными, например, гнезда подшипников, уплотнительные поверхности и сопрягаемые поверхности, чтобы поставщик мог планировать обработку или развертывание только на этих поверхностях. Во-вторых, избегайте проектирования полностью закрытых полостей, если вы не добавляете отверстия для удаления порошка или смолы; полая часть, которую невозможно опорожнить, либо будет забракована, либо окажется тяжелее и слабее, чем предполагалось.
Печать — это один шаг в шестиэтапной цепочке, и выбор дизайна, сделанный до первого слоя, определяет большую часть того, что произойдет после него.
Материалы для индивидуальной 3D-печати: смола, нейлон и металл.
Выбор материала влияет на прочность, внешний вид, термостойкость и старение детали. Специализированная служба 3D-печати должна быть в состоянии объяснить, почему она рекомендует тот или иной материал простыми словами, с привязкой к вашему варианту использования. В двух столбцах ниже варианты разделены на полимеры и металлы.
Полимеры: смола, нейлон и пластик.
| Металлы для SLM-печати
|
Выбор материала с первого взгляда
| Материал | Типичное использование | Сила | Ограничение |
|---|---|---|---|
| Прочная смола | Отображение моделей, проверка формы и посадки | Хорошо detail, smooth surface | Может стать хрупким с возрастом или под воздействием ультрафиолета |
| PA12 нейлон | Защелкивающиеся посадки, корпуса, воздуховоды | Долговечность, хорошие усталостные характеристики | Медленно впитывает влагу |
| АлСи10Мг алюминий | Световые кронштейны, радиаторы | Малый вес, теплопроводность | Требуется снятие стресса, завершение |
| нержавеющая сталь 316L | Жидкостные детали, детали, подверженные коррозии | Коррозионная стойкость, прочность | Тяжелее, медленнее заканчивается |
| Титановый сплав | Легкие конструктивные детали | Сила-to-weight ratio | Сложный процесс, более длительное время выполнения |
Вопросы, которые необходимо решить, прежде чем выбрать материал
- Какова самая высокая температура, которую будет выдерживать деталь и как долго?
- Будет ли он нести нагрузку один раз, неоднократно или только сохранять форму?
- Будет ли он противостоять маслам, чистящим средствам, воде или наружному свету?
- Должен ли он выглядеть как готовый продукт или просто подходить и функционировать?
- Сколько штук вам понадобится сейчас, а сколько позже?
Ответы на эти пять вопросов в вашем запросе обычно сокращают цикл цитирования на полный цикл электронных писем, поскольку инженер может порекомендовать материал, не догадываясь.
Температура, нагрузка, окружающая среда и внешний вид — вот четыре фактора, определяющие материал; поделитесь ими в первом сообщении.
Приложения и точки выбора для промышленных и коммерческих услуг 3D-печати
Услуги промышленной 3D-печати появляются почти в каждом производственном секторе, но причины, по которым люди их используют, на удивление последовательны: им нужна физическая деталь быстрее, чем позволяют инструменты, или им нужна форма, которую с трудом могут создать другие методы. Две колонки ниже связывают типичные сценарии с моментами, которые имеют значение при выборе поставщика для каждого из них.
Общие сценарии применения
| Точки выбора для проверки
|
Крупномасштабные услуги 3D-печати
Когда покупатели ищут крупномасштабные услуги 3D-печати, они обычно имеют в виду одно из двух: одну деталь, превышающую объем сборки стандартных машин, или множество средних деталей, необходимых в одной партии. Первый случай обычно решается путем разделения модели на секции с элементами выравнивания, такими как ключи или булавки, печать секций, затем склеивание и обработка швов, чтобы стык исчез под краской. Второй случай решается за счет эффективного размещения деталей и выбора процесса, такого как нейлон SLS, где многие детали имеют одну сборку.
Спросите потенциального поставщика, как он справляется со швами и плоскостностью разъемных деталей. Четкий ответ, в идеале с образцом фотографии, расскажет вам гораздо больше, чем заявленный максимальный размер.
Мелкосерийное и мостовое производство
Еще одним растущим применением является производство мостов, где напечатанные или отлитые детали заполняют пробел между прототипом и массовым производством. Если изготовление вашей литьевой формы займет от восьми до двенадцати недель, коммерческий поставщик услуг 3D-печати может обеспечить работу вашей пилотной линии, полевых испытаний или ранних заказов клиентов. Что касается деталей внешнего вида, копирование силиконовых форм часто вступает в силу после утверждения основного шаблона, поскольку с помощью одной формы можно изготовить небольшую партию одинаковых копий. Выбор поставщика, который предлагает как печать, так и тиражирование, позволяет избежать передачи файлов и чертежей между компаниями.
Выбирайте поставщика по тому, насколько хорошо он поддерживает ваш следующий шаг, а не только текущий прототип.
Детальное сравнение услуг 3D-печати, обработки с ЧПУ и репликации силиконовых форм
Многие проекты вообще не нуждаются в 3D-печати, и честный поставщик вам об этом скажет. В таблице сравниваются три наиболее распространенных маршрута для прототипов и небольших партий, чтобы вы могли увидеть, где подходит каждый из них.
| Фактор | 3D-печать | обработка с ЧПУ | Реплика силиконовой формы |
|---|---|---|---|
| Типичное количество | От одного до нескольких десятков | От одного до нескольких сотен | Примерно от 10 до 50 экземпляров, в зависимости от срока службы формы. |
| Свобода геометрии | Очень высокая, возможны внутренние каналы и решетки. | Ограничено доступом к инструменту | Следует основному шаблону |
| Материал choice | Смолы, нейлон, металлические порошки, термопласты. | Широкий ассортимент твердых металлов и пластмасс. | Полиуретановые смолы, имитирующие обычные пластмассы и резины. |
| Поверхность as produced | Наслаивайте линии или зернистость до завершения. | Следы инструмента, легко поддающиеся уточнению | Гладкая, копирует мастер-поверхность |
| Толерантность | Умеренная, зависит от процесса | Плотность механических характеристик | Умеренная, необходимо учитывать усадку |
| Время запуска | Быстро, без инструментов | Быстро, нужен крепеж | Мастер и форма нужны в первую очередь |
| Лучшее для | Сложные формы, ранние итерации | Жесткий допуск, прочность, металлические детали | Похожие небольшие партии |
Точность — это фактор, о котором покупатели спрашивают больше всего, и который чаще всего понимают неправильно. В следующей таблице показаны ориентировочные рабочие допуски для каждого маршрута печати. Пожалуйста, прочтите его как помощь при планировании, поскольку фактические результаты зависят от размера детали, геометрии, ориентации и калибровки станка.
На диаграмме видно, что смоляные маршруты подходят для небольших деталей, поэтому их выбирают для разъемов, тонких корпусов и рисунков, где соответствие имеет значение. Металл SLM попадает в аналогичный диапазон для мелких деталей, но цифры относятся к напечатанным элементам, а критические отверстия или сопрягаемые поверхности обычно обрабатываются позже, чтобы достичь более жестких пределов.
Нейлон SLS и FDM показывают более широкие значения, поскольку усадка порошка, термическое поведение и нанесение слоев добавляют вариации, особенно на длинных или тонких деталях. Для поставщика, который также занимается обработкой на станках с ЧПУ, этой разницей легко управлять: напечатанное тело обеспечивает геометрию, а короткая операция обработки завершает те немногие детали, которые требуют более жесткого контроля. Отправляя чертеж, отметьте, какие размеры являются критическими, а какие лишь справочными, поскольку это позволяет инженеру приложить усилия там, где это необходимо.
В целом практическое правило простое. Используйте печать, когда сложность формы или скорость являются основным ограничением, механическую обработку, когда допуск или материал являются основными ограничениями, и тиражирование силикона, когда вам нужно несколько похожих деталей от одного утвержденного мастера.
Печатайте для получения формы, обрабатывайте на станке для обеспечения допуска, тиражируйте небольшими партиями и комбинируйте их, когда одной детали требуется более одной прочности.
Постобработка и обработка поверхности: на что действительно уходит время выполнения заказа
Новые покупатели часто удивляются, что доставка детали, напечатанной за одну ночь, может занять несколько дней. Причина в том, что на отделку, а не на печать, обычно уходит большая часть рабочего графика, связанного с внешним видом. Понимание этого на раннем этапе позволит вам планировать реалистичные этапы и избежать давления в последнюю минуту.
Типовые маршруты отделки по процессам
- Смола части: Удаление опоры, шлифовка, шпатлевка, где необходимо, грунтовка, цветная покраска и прозрачное покрытие. Детали, которые должны быть прозрачными, полируются и покрываются покрытием, а не краской.
- Нейлоновые детали: дробеструйная обработка для получения однородной матовой текстуры, окрашивание для получения однородного цвета, а также паровая или барабанная обработка, когда требуется более ровная поверхность.
- Металлические детали: снятие напряжений, снятие со сборочной пластины, снятие опоры, механическая обработка критических поверхностей, пескоструйная очистка или полировка, а также дополнительное анодирование или пассивация.
- Детали ФДМ: шлифовка, шпаклевка и покраска для придания внешнего вида или методы выравнивания без ацетона, подходящие для данного материала.
На диаграмме ниже показано примерное распределение времени выполнения заказа для трех типичных проектов. Каждая полоса в сумме составляет до ста процентов графика для данного типа проекта, и цифры иллюстрируют общие закономерности, а не фиксированные правила.
Визуальный прототип из смолы тратит большую часть своего графика на отделку, поскольку шлифовка, грунтовка и покраска должны выполняться поэтапно с выдержкой между ними. Печать сама по себе составляет скромную часть, хотя многие покупатели полагают, что она доминирует.
Функциональная нейлоновая часть меняет картину: печать и напыление занимают большую долю, а отделка легче, поскольку часто допускается пескоструйная обработка или окраска поверхности. Для металлического брекета очистка и последующая обработка, включающая снятие напряжений, снятие пластин и опор, становятся самым большим блоком, после чего следует короткий завершающий этап.
Вот почему поставщик, осуществляющий покраску и механическую обработку под одной крышей, имеет практическое преимущество для смешанных проектов. Меньшее количество передач сокращает время ожидания между этапами, и та же команда может видеть, как решение по завершению влияет на размеры. Если у вас плотный график, спросите поставщика, какой этап, вероятно, будет самым продолжительным для вашей конкретной детали, а затем решите, удовлетворит ли ваша потребность более простая отделка.
Планируем отделку в дизайне
При покраске добавляется слой покрытия, часто составляющий несколько сотых миллиметра на слой, что важно для защелкивания и плотной сборки. Заранее сообщите поставщику, будет ли окрашена сопрягаемая поверхность, чтобы можно было отрегулировать модель или замаскировать эту поверхность. То же самое относится и к анодированию алюминия, где покрытие слегка разрастается на каждой стороне и может повредить небольшие отверстия и резьбу.
Финишная обработка, а не печать, часто определяет дату поставки деталей внешнего вида, поэтому определите требования к поверхности, прежде чем размещать заказ.
Как оценить китайского производителя или поставщика услуг 3D-печати
Приобретение у китайского производителя услуг 3D-печати дает доступ к широкому выбору материалов, зрелым навыкам отделки и быстрому реагированию, но качество и общение по-прежнему различаются у разных поставщиков. Приведенные ниже шаги превращают неопределенный поиск поставщиков услуг 3D-печати в структурированное сравнение.
Что отправить с запросом
- 3D-модель в формате STEP или STL с указанием единиц измерения.
- 2D-чертеж, на котором отмечены важные размеры, резьба и сопрягаемые поверхности.
- Количество сейчас и ожидаемое количество позже
- Предпочтительный материал или необходимые вам характеристики, такие как температура и нагрузка.
- Требования к поверхности, например, необработанная, подвергнутая пескоструйной обработке, окрашенная или полированная.
- Целевая дата доставки и пункт назначения
Что делает взамен компетентный поставщик
- Ответы с конкретными вопросами о функции, а не только с запросом файла.
- Указывает на проектные риски, такие как тонкие стенки или захваченный порошок, еще до начала производства.
- Объясняет, что достижимо в печатном виде, а что требует механической обработки.
- Отправляет фотографии хода работ и результаты проверки критически важных функций.
- Упаковывает мелкие и окрашенные детали с защитой, подходящей для международной доставки.
Одним из примеров такого универсального подхода является компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., поставщик услуг OEM и ODM 3D-печати. Его команда дизайнеров превращает идеи клиентов в практичные проекты продуктов, а фабрика печатает из смолы, нейлона и металла, используя передовую механическую обработку. Репликация силиконовых форм обеспечивает точное мелкосерийное производство, а обработка поверхности, например покраска, улучшает конечный внешний вид. Сохранение дизайна, печати, тиражирования и окончательной обработки на одной платформе означает, что одна и та же команда следит за проектом от концепции до поставленной детали, что сокращает количество операций по передаче и экономит время.
Многие покупатели также используют простую систему показателей для сравнения поставщиков. На диаграмме ниже показан пример взвешивания, которое покупатели могут адаптировать, основываясь на типичных приоритетах закупок для прототипов и мелкосерийных работ, а не на какой-либо отраслевой статистике. Рассматривайте проценты как отправную точку и меняйте их в соответствии с тем, что больше всего нужно вашему проекту.
Наибольшую долю получает соответствие процесса и материала, поскольку поставщик, которому не хватает подходящей технологии, не может компенсировать это скоростью или обслуживанием. Контроль качества и время выполнения заказа имеют одинаковое значение, поскольку поздняя или неопределенная поставка может нанести такой же ущерб графику разработки, как и ошибка размеров.
Постобработка имеет больший вес, чем ожидают многие покупатели, впервые покупающие товар, что связано с графиком времени выполнения заказа: возможность отделки влияет как на внешний вид, так и на дату доставки. Обратная связь с инженерами получает меньшую, но значимую долю, и часто она является лучшим предсказателем того, насколько гладким будет проект, потому что поставщик, который задает хорошие вопросы на раннем этапе, обычно избегает доработок позже.
Вы можете настроить эти веса для своего случая. Команда, заказывающая одну металлическую деталь, может потребовать дополнительных проверок, а команда, готовящая образец для выставки, может потребовать дополнительных затрат на отделку и коммуникацию. Какими бы ни были веса, оценка двух или трех поставщиков на одном листе делает сравнение более объективным и его легче объяснить коллегам.
Начните с заказа образца
Если вы работаете с новым поставщиком, самым надежным испытанием будет небольшой заказ образца. Выберите деталь, которая имеет важные для вас характеристики, такие как тонкие стенки, узкое отверстие и окрашенная поверхность, и оцените результат по точности размеров, качеству поверхности, упаковке и четкости информации поставщика. Один образец расскажет вам больше о партнере, чем любая брошюра.
Оцените поставщика по вопросам, которые он задает, и по качеству отделки, которое он контролирует, а затем подтвердите заказ небольшим образцом.
Техническое обслуживание и уход за деталями, напечатанными на 3D-принтере
Напечатанные детали требуют меньше ухода, чем ожидают многие люди, но правильные привычки продлевают срок их службы, особенно для пластмассы и нейлона. В таблице сведены основные моменты по материалам.
| Материал | Рекомендуемый уход | Избегайте |
|---|---|---|
| Смола | Протирать мягкой тканью, хранить вдали от прямых солнечных лучей, защищать окрашенные поверхности от растворителей. | Длительное пребывание на открытом воздухе, внезапное воздействие в холодных условиях. |
| Нейлон | Очистите мягким мылом и водой, тщательно высушите, храните в сухом месте. | Длительное хранение во влажной среде, что может незначительно изменить жесткость и размер. |
| Алюминий | Хранить в сухом месте, вытирать остатки, при длительном хранении защищать обработанные поверхности тонким слоем масла. | Контакт с солью или сильными щелочными чистящими средствами. |
| Нержавеющая сталь | Промойте после воздействия химикатов, очистите неабразивными подушечками. | Стальная вата, которая может оставлять частицы, вызывающие появление пятен ржавчины. |
| ФДМ-пластик | Хранить вдали от источников тепла, протирать влажной тряпкой. | Нагрузки, разрывающие слои, и хранение вблизи горячих поверхностей. |
Помогут несколько дополнительных привычек. Периодически проверяйте защелки и резьбовые вставки, поскольку при повторной сборке они изнашиваются в первую очередь. Если приспособление или приспособление используется ежедневно, сохраните запасную или вторую ревизию, чтобы производство не останавливалось, когда деталь изнашивается. На окрашенных деталях сколы следует подкрашивать заранее, чтобы влага не проникла под покрытие. Наконец, запишите материал и дату печати в свой архив чертежей, чтобы повторный заказ мог точно соответствовать оригиналу.
Держите напечатанные детали сухими, чистыми, вдали от источников тепла и яркого солнечного света, а также храните запасные части для всего, что используется каждый день.
Часто задаваемые вопросы об услугах 3D-печати
Вопрос 1: Что такое услуги 3D-печати и кто ими пользуется?3D-печать services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
Вопрос 2. Какой процесс 3D-печати подходит для создания функциональных прототипов?SLS нейлон is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
Вопрос 3. Насколько точны услуги промышленной 3D-печати?Точность зависит от процесса, размера детали, геометрии и ориентации. Процессы со смолой, как правило, наиболее точны для небольших деталей, тогда как нейлон и FDM демонстрируют более широкие различия. Для жестких ограничений на отверстия, резьбу или сопрягаемые поверхности поставщики обычно печатают с небольшим припуском и завершают эти детали путем механической обработки или развертывания. Отметка критических размеров на чертеже помогает инженеру правильно спланировать это. |
Вопрос 4. Может ли производитель услуг 3D-печати обрабатывать крупные детали?Да, в большинстве случаев. Детали, размер которых превышает один объем сборки, обычно делятся на секции с элементами выравнивания, печатаются, склеиваются и обрабатываются таким образом, чтобы швы были скрыты. Большое количество средних деталей можно объединить в одну сборку. Попросите у поставщика фотографии подобных разделенных или крупных деталей и уточните, как он контролирует плоскостность и качество шва. |
В5: Сколько времени обычно занимают услуги 3D-печати?Простые детали из смолы или нейлона часто могут быть готовы в течение нескольких рабочих дней, тогда как окрашенные детали и металлические детали требуют больше времени из-за отделки и термообработки. График зависит от размера детали, количества, требований к материалу и поверхности. Спросите своего поставщика, какой этап может занять больше всего времени с вашей стороны и может ли более простая отделка сократить его. |
В6: Как мне выбрать между 3D-печатью, обработкой на станке с ЧПУ и тиражированием силиконовой формы?Выбирайте 3D-печать, когда сложность формы или скорость имеют наибольшее значение, обработку на станке с ЧПУ, когда требуются жесткие допуски или определенный твердый материал, и репликацию силиконовых форм, когда вам нужно несколько одинаковых одинаковых деталей от одного утвержденного мастера. Многие проекты используют более одного маршрута. Поставщик, предлагающий все три варианта, включая покраску и отделку, может порекомендовать комбинацию, соответствующую вашему рисунку и количеству. |
-
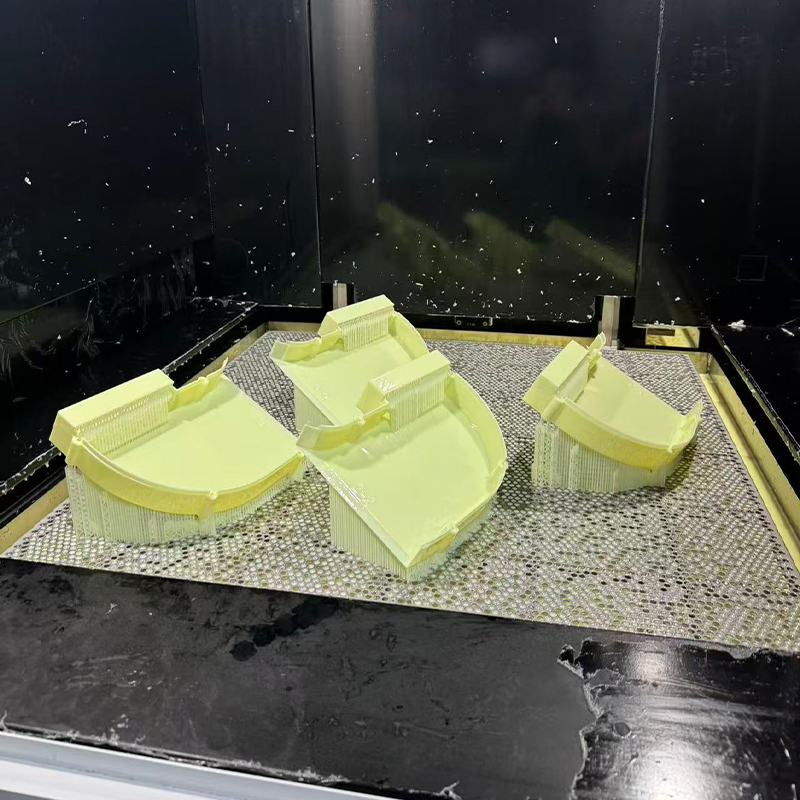 Желтая ABS-подобная смола Услуги 3D-печати
-
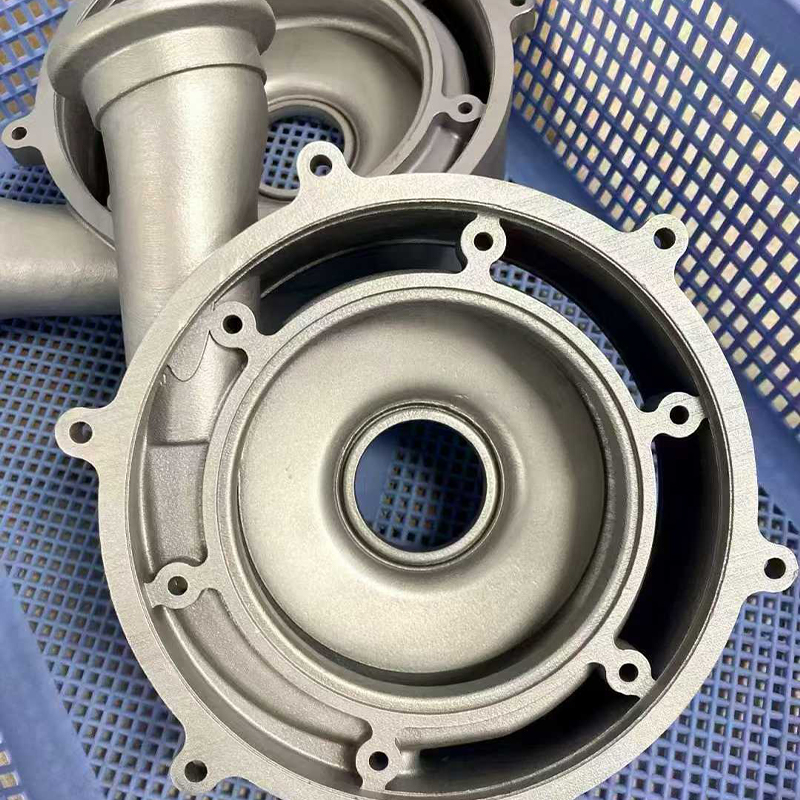 Услуги 3D-печати из нержавеющей стали 316L
-
 PPS+CF Услуги 3D-печати из материала, армированного углеродным волокном
-
 HT-PLA Высокотемпературный материал PLA Услуги 3D-печати
-
 Услуги 3D-печати стандартными материалами FDM (PLA, PETG, ABS)
-
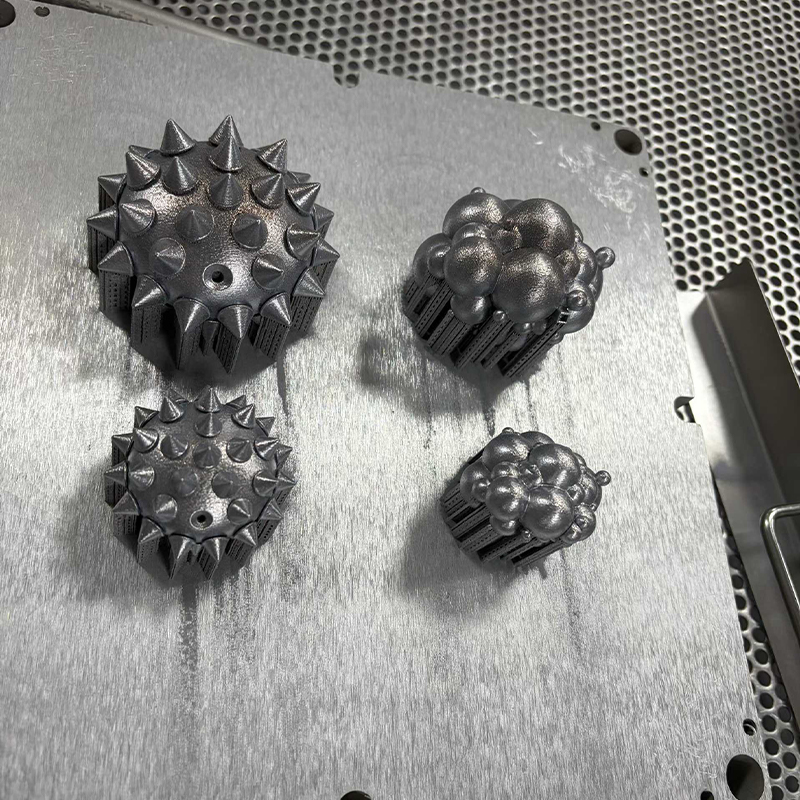 Инструментальная сталь H13/S136 Услуги 3D-печати
Контактная информация
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ДОБАВИТЬ
-

Здание 7, № 188, участок Хунни улицы Чжа Ван, район Данху, город Пинху, город Цзясин, провинция Чжэцзян, Китай
Авторское право© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Производители интегрированных интеллектуальных производственных платформ OEM/ODM
