- Услуги 3D-печати

- Услуги по обработке с ЧПУ

- Услуги вакуумного литья

- Услуги по отделке поверхности

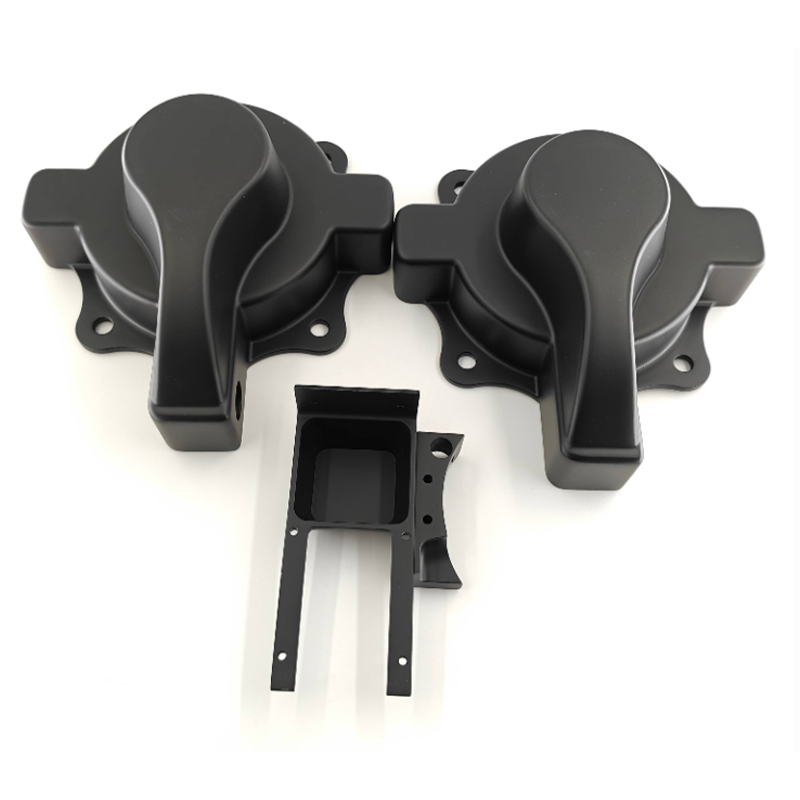
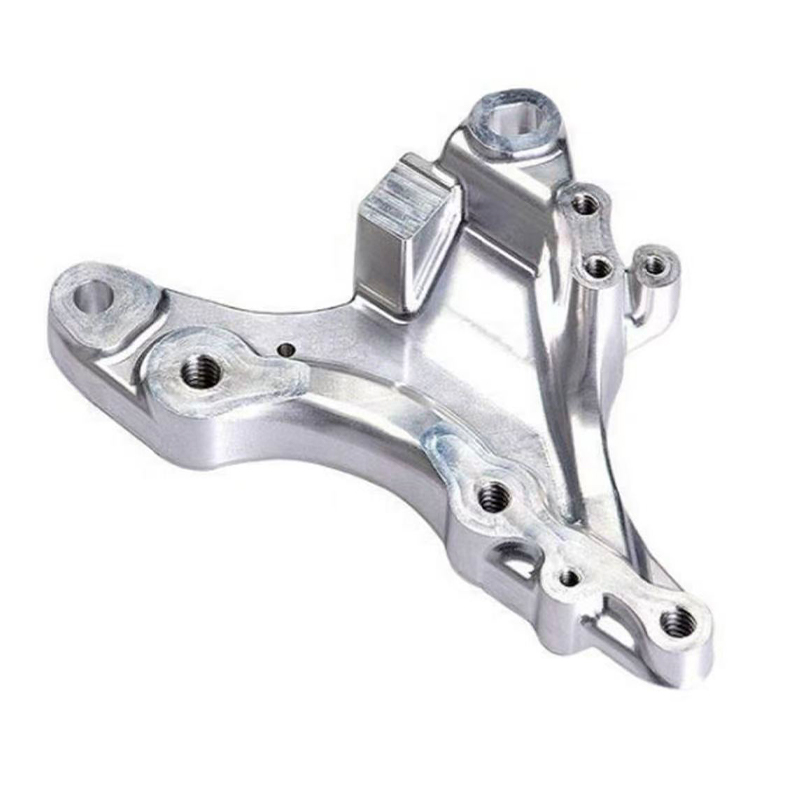
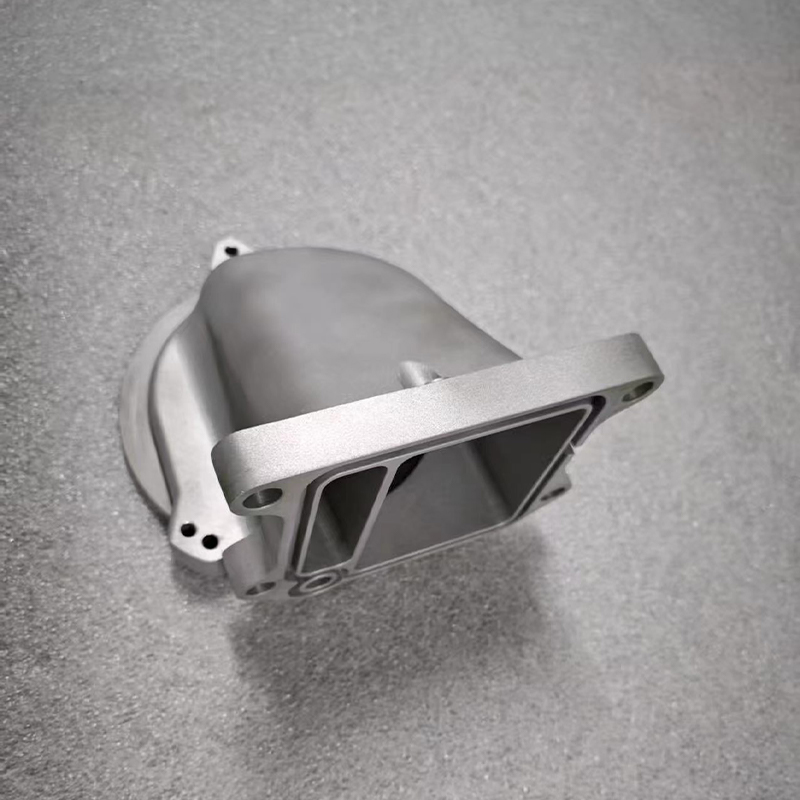
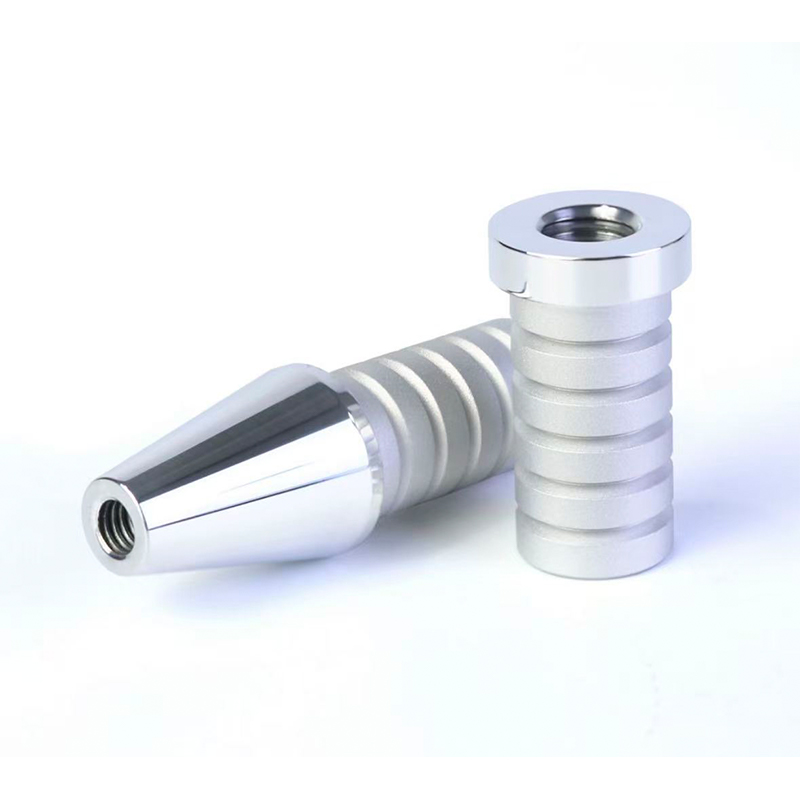
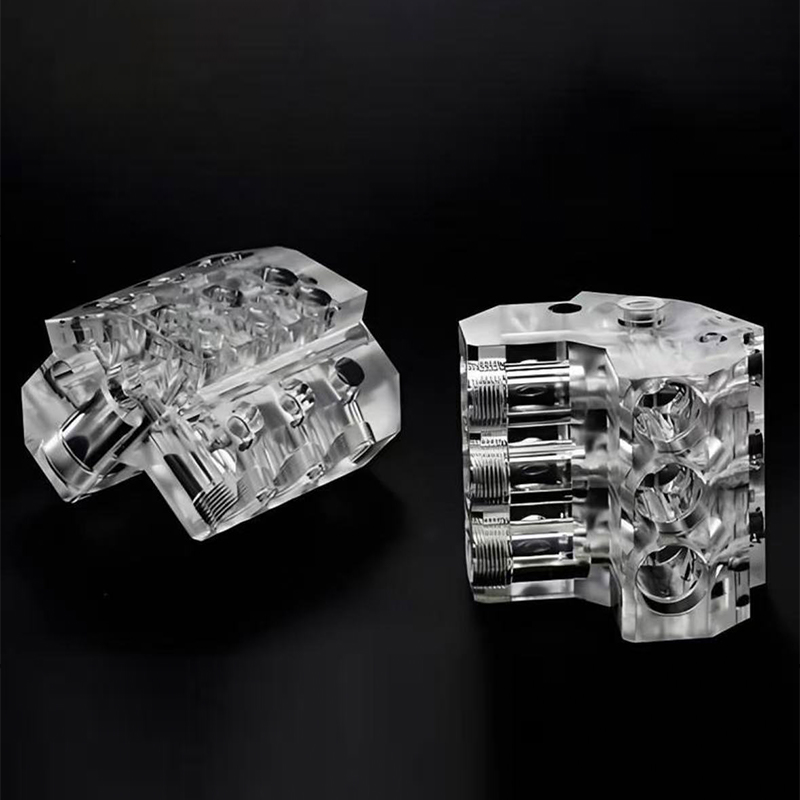
Руководство по услугам обработки с ЧПУ: сравнение 3-х, 4-х и 5-х осей
Что предоставляют услуги обработки с ЧПУ для алюминиевых и металлических деталей
Надежный Услуги по обработке с ЧПУ партнер должен иметь возможность выполнить деталь от чертежа до готового компонента с жесткими, повторяемыми допусками, постоянным качеством поверхности и свойствами материала, которые соответствуют замыслу проекта. обработка с ЧПУ использует режущие инструменты с компьютерным управлением для удаления материала из цельного блока или прутка в точно запрограммированной последовательности, поэтому он остается стандартным выбором для деталей, которым требуется точность размеров, которую процессы присадки или литья сами по себе не всегда могут гарантировать. Покупатели ищут обслуживание алюминия с чпу или более широкий услуги по металлу с ЧПУ поставщики обычно пытаются решить одну из трех проблем: им нужен функциональный прототип, обработанный с окончательным допуском, им нужен повторяемый цикл производства структурных или механических компонентов или им нужна сложная геометрия, которая требует одновременного многоосного движения инструмента.
В этой последней категории проводится различие между стандартной трехосной обработкой и Услуги 5-осевой обработки с ЧПУ становится важным. Пятиосный станок может подходить к заготовке практически под любым углом за одну настройку, что уменьшает ошибку репозиционирования и открывает такие геометрии, как изогнутые поверхности, подрезы и угловые элементы, которые в противном случае потребовали бы нескольких приспособлений или отдельных операций. Опытный услуги по механической обработке алюминия Поставщик обычно оценивает геометрию детали, требования к допускам и поведение материала, прежде чем рекомендовать, подходит ли трехосная, четырехосная или пятиосная обработка для данного проекта.
В следующих разделах описаны распространенные типы процессов с ЧПУ и их характеристики, структура систем ЧПУ и способы резки материала, где каждая конфигурация подходит лучше всего, подробное параллельное сравнение, практические рекомендации по техническому обслуживанию и ответы на вопросы, которые покупатели чаще всего задают перед выбором. обработка с ЧПУ Services партнер.
Правильный подход к обработке на станке с ЧПУ зависит от геометрии детали и требований к допускам, а не просто от количества осей, заявленных станком.
Распространенные виды услуг по обработке с ЧПУ и их характеристики
Большинство поставщиков обработка с ЧПУ Services организуйте свои возможности вокруг небольшого количества установленных конфигураций, каждая из которых определяется тем, по скольким осям режущий инструмент или заготовка могут перемещаться одновременно. Это напрямую влияет на сложность геометрии, которую можно изготовить, количество настроек, необходимых для детали, и достижимый допуск.
| Конфигурация | Типичные материалы | Лучше всего подходит для |
|---|---|---|
| 3-осевое фрезерование | Алюминий, мягкая сталь, инженерные пластмассы | Плоская и ступенчатая геометрия, кронштейны, пластины |
| Токарная обработка с ЧПУ | Алюминиевый пруток, нержавеющая сталь, латунь | Цилиндрические детали, валы, втулки, фитинги |
| 4-осевая обработка | Алюминиевые сплавы, легированная сталь | Детали, требующие элементов вращения на нескольких гранях |
| 5-осевая обработка с ЧПУ | Алюминий, титан, нержавеющая сталь | Поверхности сложной формы, геометрия в аэрокосмическом стиле, прецизионные детали за один заход. |
Трехосное фрезерование остается рабочей лошадкой для большей части повседневных деталей, поскольку оно эффективно обрабатывает плоские поверхности, карманы и ступенчатые элементы и имеет меньшие затраты на деталь, чем более сложные установки. Токарная обработка с ЧПУ является стандартным процессом, когда деталь имеет цилиндрическую форму, например, валы, втулки или резьбовые фитинги. обслуживание алюминия с чпу Компания, специализирующаяся на круглых деталях, обычно сочетает токарные центры с приводным инструментом для добавления вторичных операций фрезерования без отдельной настройки. Четырехосевая обработка добавляет ось вращения, которая позволяет заготовке представлять несколько сторон режущему инструменту без ручного изменения положения, что повышает как точность, так и время цикла для деталей с элементами более чем на одной стороне.
На верхнем уровне сложности, Услуги 5-осевой обработки с ЧПУ позволяют режущему инструменту приближаться к заготовке практически под любым углом за одну непрерывную установку. Это особенно ценно для проектов обработки алюминия, включающих контурные поверхности, элементы крепления под углом или тонкостенные конструкционные детали, где многократное изменение положения может привести к накоплению совокупных допусков. Покупатели оценивают услуги по механической обработке алюминия для новой детали следует рассматривать эту таблицу как стартовый фильтр, поскольку толщина стенки, требуемый допуск и характеристики качества поверхности в конечном итоге определяют, какая конфигурация является подходящей.
Соответствие геометрии детали правильной конфигурации оси сокращает количество наладок, улучшает контроль допусков и сокращает общее время выполнения заказа.
Как работают системы обработки с ЧПУ: принципы и структура
Каждый обработка с ЧПУ Services Операция следует той же базовой логике: модель CAD преобразуется в траектории инструмента CAM, эти траектории инструмента преобразуются в машиночитаемый G-код, а контроллер станка выполняет этот код для перемещения вращающегося режущего инструмента относительно неподвижной или вращающейся заготовки. Что меняется между типами станков, так это то, в скольких направлениях может происходить относительное движение и насколько жестко конструкция станка сохраняет допуск во время резки.
Основные структурные компоненты
- Жесткая станина и колонна станка, устойчивые к прогибам под действием сил резания, что напрямую влияет на достижимые допуски и качество поверхности.
- Шпиндельный узел, который вращает режущий инструмент со скоростью, соответствующей материалу, причем для алюминия обычно требуются более высокие скорости шпинделя, чем для более твердых сплавов.
- Линейные и поворотные оси, приводимые в движение шариковыми винтами или линейными двигателями, которые позиционируют инструмент или заготовку с повторяемой точностью.
- Устройство смены инструмента, которое автоматически меняет режущие инструменты между операциями, сокращая ручное вмешательство при длительных производственных циклах.
- Системы отвода охлаждающей жидкости и стружки, которые отводят тепло и удаляют материал из зоны резания, что особенно важно для алюминия, который образует длинную, волокнистую стружку при высоких скоростях подачи.
Для машинного предложения Услуги 5-осевой обработки с ЧПУ Дополнительные оси вращения обычно имеют форму цапфового стола или вращающейся шпиндельной головки, каждая из которых позволяет инструменту наклоняться относительно заготовки, а не требует переориентации заготовки вручную. Эта возможность наиболее важна для деталей со сложными кривыми или элементами, которые не выровнены по простой сетке X-Y-Z, поскольку она позволяет инструменту оставаться перпендикулярно режущей поверхности на протяжении всей операции, улучшая качество поверхности и уменьшая износ инструмента по сравнению с приближением к наклонной поверхности вне оси.
Поведение материала также влияет на настройку машины. Обработка алюминия обычно выполняется на более высоких скоростях шпинделя и подачах, чем сталь или титан, поскольку материал мягче и более теплопроводен, но она также требует тщательного удаления стружки и соответствующего покрытия инструмента, чтобы избежать наростов на режущем инструменте. Способный услуги по металлу с ЧПУ Поставщик регулирует скорость шпинделя, скорость подачи и стратегию подачи СОЖ в зависимости от конкретного разрезаемого сплава, а не применяет одну общую программу для всех материалов.
Жесткость станка, конфигурация осей и параметры резки для конкретного материала вместе определяют допуск и качество обработки, которые поставщик ЧПУ может стабильно обеспечивать.
Сценарии применения и критерии выбора для обработки алюминия и металлов с ЧПУ
Выбор правильного обработка с ЧПУ Подход начинается с сопоставления функции и геометрии детали с процессом, способным экономично удовлетворить требования к допускам и объемам. В таблице ниже представлены общие сценарии применения, а также наиболее важные факторы выбора.
Общие сценарии применения
| Ключевые критерии выбора
|
Деталь, имеющая элементы только на одной или двух гранях, часто эффективно обрабатывается с помощью трехосного фрезерования или токарной обработки, что обеспечивает предсказуемость времени цикла и стоимости. Деталь со сложными кривыми, поднутрениями или наклонными выступами на нескольких гранях является более подходящим кандидатом для Услуги 5-осевой обработки с ЧПУ , поскольку объединение операций в единую настройку уменьшает накопление допусков, возникающее при перемещении детали между несколькими приспособлениями. Выбор материала также влияет на технологические решения: алюминий обычно отдается предпочтение для легких структурных деталей и теплорассеивающих компонентов, тогда как нержавеющая сталь или легированная сталь выбираются, когда требуется более высокая прочность, износостойкость или коррозионная стойкость, хотя эти материалы обычно обрабатываются медленнее, чем алюминий.
Объем заказов также влияет на экономику работы с ЧПУ. Один прототип или несколько узлов редко оправдывают масштабную разработку приспособлений, в то время как производственный цикл из нескольких сотен идентичных деталей выигрывает от инвестиций в специальные приспособления и оптимизированные траектории обработки, которые сокращают время цикла изготовления каждой детали. Компании, использующие обработка с ЧПУ Services поставщики впервые часто недооценивают, сколько времени на проектирование и программирование приспособлений влияет на общее время выполнения сложных деталей, особенно при пятиосной работе, где моделирование траектории инструмента необходимо для предотвращения столкновений инструментов.
Геометрическая сложность и требуемый допуск, а не только размер детали, определяют, нужна ли проекту трехосная, четырехосная или пятиосная обработка.
Детальное сравнение: допуски на обработку алюминия с ЧПУ и время цикла
На приведенной ниже диаграмме сравниваются приблизительные достижимые диапазоны допусков для распространенных конфигураций ЧПУ, от стандартного трехосного фрезерования до пятиосной обработки, по мере увеличения сложности детали. Эти значения представляют собой общие отраслевые диапазоны, а не гарантированные характеристики какой-либо отдельной машины, а фактические результаты зависят от состояния машины, инструмента и материала.
Диаграмма иллюстрирует закономерность в конфигурациях ЧПУ: по мере увеличения количества управляемых осей достижимый допуск обычно уменьшается, поскольку во время сборки требуется меньше шагов ручного перемещения. Пятиосная обработка, как правило, обеспечивает самые жесткие допуски, показанные здесь, поскольку деталь остается зафиксированной в одной установке на протяжении всей операции, устраняя небольшие ошибки выравнивания, которые накапливаются, когда деталь разжимается и повторно фиксируется между операциями на станках с нижней осью. Стандартное трехосное фрезерование по-прежнему позволяет обрабатывать более простую геометрию, но обычно требует дополнительных настроек для элементов на нескольких гранях, что увеличивает вероятность накопленной ошибки. Общие операции токарной обработки, хотя и превосходны для цилиндрической точности, здесь демонстрируют более широкий диапазон, поскольку отражают широкий спектр сложности деталей, а не один тип элемента. Для покупателей весом обслуживание алюминия с чпу против Услуги 5-осевой обработки с ЧПУ поставщика, эта тенденция объясняет, почему многогранные детали с более жесткими допусками часто направляются на пятиосное оборудование, хотя почасовая ставка для этого оборудования обычно выше, чем для более простой трехосной работы.
Допуск обычно ужесточается по мере увеличения количества осей, главным образом потому, что меньшее количество настроек означает меньшую совокупную ошибку выравнивания.
Внедрение в промышленности многоосной обработки алюминия с ЧПУ
Внедрение более совершенных конфигураций ЧПУ неуклонно росло по мере снижения стоимости станков, а программное обеспечение CAM стало более способным генерировать многоосные траектории движения инструмента без столкновений. Согласно общим отчетам промышленного производства, алюминий остается одним из наиболее широко обрабатываемых металлов во многих секторах из-за его благоприятного соотношения прочности к весу и обрабатываемости. Столбчатая диаграмма ниже иллюстрирует приблизительную разбивку использования конфигурации машин по трем широким сегментам спроса, выраженную в относительных долях, а не в абсолютных объемах производства.
Структура сегментов показывает, что трехосная обработка по-прежнему требует значительной доли работы по прототипированию, в основном потому, что многие детали на ранних стадиях имеют относительно простую геометрию, не требующую многоосной обработки. По мере того, как приложения переходят к мелкосерийному производству, особенно к компонентам конструкционного или аэрокосмического типа, доля пятиосной обработки заметно увеличивается, отражая растущую распространенность контурной многогранной геометрии в этих категориях. Эта тенденция согласуется с более широкими комментариями отрасли, предполагающими, что спрос на Услуги 5-осевой обработки с ЧПУ расширяется по мере того, как все больше отраслей используют легкие алюминиевые компоненты сложной геометрии вместо более тяжелых или более трудоемких конструкций. Для услуги по металлу с ЧПУ поставщика, это указывает на ценность поддержания смешанного парка трехосного, четырехосного и пятиосного оборудования, а не узкой специализации, поскольку состав проектов может значительно меняться в зависимости от того, в каком сегменте приложений работает клиент. Покупатели, оценивающие поставщиков, должны напрямую спросить, какая часть мощностей магазина рассчитана на пятиосное оборудование, если их конвейер проектов включает сложную геометрию.
Доля пятиосных мощностей увеличивается с увеличением геометрической сложности, что делает цех смешанной конфигурации более адаптируемым для прототипирования, мелкосерийных и структурных проектов.
Взаимосвязь между шероховатостью поверхности и скоростью подачи при обработке металла на станках с ЧПУ
Качество обработки поверхности и скорость подачи при обработке — тесно связанные переменные, которые каждый услуги по металлу с ЧПУ поставщик должен соблюдать сроки проекта. Более высокие скорости подачи обычно сокращают время цикла и стоимость, но могут оставлять более выраженные следы от инструмента, если не сочетаются с чистовыми проходами. Диаграмма рассеяния ниже иллюстрирует общую, иллюстративную взаимосвязь между скоростью подачи и результирующей шероховатостью поверхности в выборке распространенных операций обработки алюминия.
Разбросанные точки имеют тенденцию вверх от нижнего левого угла к верхнему правому, указывая на то, что по мере увеличения скорости подачи шероховатость поверхности также имеет тенденцию увеличиваться в этом иллюстративном образце. Эта общая взаимосвязь хорошо документирована в практике механической обработки: более высокие скорости подачи удаляют материал быстрее, но оставляют более широкие и видимые следы заострений между проходами инструмента, если только после этого не добавляется чистовой проход с пониженной скоростью подачи. Разброс точек на каждом уровне подачи также отражает тот факт, что состояние инструмента, твердость материала и применение охлаждающей жидкости приводят к изменчивости даже при фиксированной настройке подачи, поэтому опытные станочники редко полагаются только на скорость подачи для прогнозирования качества отделки. Для проектов со строгими косметическими требованиями или требованиями к уплотнительной поверхности услуги по механической обработке алюминия обычно программируется черновой проход с более высокой скоростью подачи, за которым следует более медленный чистовой проход для достижения требуемой шероховатости поверхности без увеличения общего времени цикла больше, чем необходимо. Покупатели, предъявляющие высокие требования к качеству поверхности, должны сообщить об этом заранее, поскольку это влияет как на стратегию программирования, так и на заявленное время выполнения заказа.
Качество поверхности и скорость подачи взаимозависимы, поэтому плотные косметические или уплотнительные поверхности обычно требуют специального более медленного чистового прохода.
Использование станков: обзор мощностей для услуг по обработке с ЧПУ
Загрузка машины является практическим показателем того, насколько эффективно обработка с ЧПУ Services цех управляет своим оборудованием на этапах прототипирования и производства. Оборудование, работающее в цехе с очень низкой загрузкой, может указывать на недоиспользование мощностей или неэффективность планирования, в то время как цех, работающий на сложном пятиосном оборудовании с почти полной загрузкой, может столкнуться с более длительными сроками выполнения новых заказов. На диаграмме ниже показан иллюстративный снимок использования пятиосной обрабатывающей ячейки в течение типичного производственного периода.
Показатель использования в этом общем диапазоне предполагает, что цех использует свое дорогостоящее пятиосное оборудование в течение значительной части доступных часов смены, сохраняя при этом некоторую гибкость планирования для выполнения новых или срочных заказов. Загрузка ниже этого диапазона часто указывает на недостаточные инвестиции в канал продаж или избыточную мощность по сравнению со спросом, в то время как устойчивая загрузка выше примерно девяноста процентов часто сигнализирует о том, что производственная мощность близка к ограничению, что может привести к увеличению заявленных сроков выполнения новых пятиосных работ. Этот показатель является одной из причин, по которой покупатели оценивают Услуги 5-осевой обработки с ЧПУ поставщикам следует напрямую спрашивать о текущих сроках выполнения заказов, а не полагаться только на рыночные возможности, поскольку полностью забронированная технически исправная машина не поможет проекту с ближайшими сроками выполнения. Магазины, в которых используется сочетание трехосного, четырехосного и пятиосного оборудования, обычно имеют большую гибкость, позволяя перенести работу меньшей сложности с ограниченных пятиосных ячеек, что помогает сделать общую пропускную способность более предсказуемой для клиентов.
Подтверждение текущего использования станка и времени выполнения заказа так же важно, как и подтверждение технических возможностей при выборе партнера по ЧПУ.
Руководство по техническому обслуживанию обрабатывающего оборудования с ЧПУ
Постоянное качество деталей от обработка с ЧПУ Services Поставщик во многом зависит от дисциплинированного обслуживания оборудования. В частности, в многоосных машинах изнашивается больше движущихся соединений и вращающихся компонентов, что делает профилактический уход более важным фактором долгосрочной точности, чем на более простом оборудовании.
Контрольный список регулярного технического обслуживания
- Регулярно проверяйте подшипники шпинделя и контролируйте биение шпинделя, чтобы обнаружить ранние признаки износа, прежде чем он повлияет на качество поверхности.
- Проверьте шарико-винтовые пары, линейные направляющие и компоненты поворотной оси на наличие люфта и повторно смазывайте их по установленному графику.
- Проверьте состояние держателя инструмента и калибровку устройства смены инструмента, чтобы избежать ошибок в размерах, вызванных неравномерной посадкой инструмента.
- Следите за концентрацией и фильтрацией СОЖ, поскольку ухудшение качества СОЖ ускоряет износ инструмента и может повлиять на качество поверхности алюминия.
- Выполняйте периодические проверки калибровки осей, особенно на поворотных осях, используемых в 5-осевой обработке с ЧПУ, чтобы убедиться, что точность позиционирования не отклоняется.
- Постоянно обновляйте управляющее программное обеспечение и постпроцессоры, чтобы поддерживать совместимость с текущим программным обеспечением CAM и избегать ошибок траектории движения инструмента.
Интервалы профилактического технического обслуживания должны соответствовать фактическому использованию машины и разрезаемым материалам, а не следовать фиксированному общему календарю. Станок, работающий почти непрерывно посменно при обработке более твердых сплавов, таких как нержавеющая сталь, обычно требует более частой проверки инструмента и шпинделя, чем тот, который используется в основном для более легких работ по обработке алюминия. Поворотные оси на пятиосных станках заслуживают особого внимания, поскольку даже небольшое калибровочное отклонение цапфового стола может привести к увеличению ошибки позиционирования на сложной многогранной траектории движения инструмента. Магазины, предлагающие надежные услуги по металлу с ЧПУ обычно документируют эти интервалы технического обслуживания внутри компании и отслеживают данные о производительности шпинделя и оси с течением времени, что позволяет заблаговременно обнаруживать износ до того, как он повлияет на поставленные детали.
Практика обращения с материалами также имеет значение для стабильных результатов. Алюминиевую заготовку следует хранить таким образом, чтобы избежать загрязнения поверхности и повреждений при обращении с ней перед обработкой, поскольку дефекты поверхности могут повлиять на точность крепления и окончательный внешний вид. Ведение четкого учета партий материалов и сертификатов термообработки, где это применимо, способствует отслеживанию деталей, используемых в конструкционных или связанных с безопасностью приложениях.
Калибровка оси вращения и мониторинг состояния шпинделя заслуживают особого внимания на многокоординатных станках, чтобы предотвратить постепенный дрейф точности.
Выбор партнера по оказанию услуг по обработке с ЧПУ
Выбор обработка с ЧПУ Services Партнерство для конкретного проекта сводится к сопоставлению возможностей, коммуникаций и последующей поддержки с тем, что действительно требуется для этой детали. Поставщик, который обрабатывает только детали, не проверяя проекты на технологичность, подвергает больше риска стороне покупателя, особенно в случае сложной геометрии, которая может потребовать небольших корректировок конструкции, чтобы избежать чрезмерных затруднений доступа к инструменту или тонких, неподдерживаемых секций стенок. Прежде чем приступить к серийному производству, ищите партнера, который проверит чертежи на наличие проблем с обрабатываемостью, таких как глубокие карманы, требующие длинных и менее жестких инструментов.
Также стоит оценить, может ли поставщик поддержать проект, помимо начальной операции обработки. Многие детали требуют вторичной обработки, такой как анодирование, дробеструйная обработка или покраска, а наличие производителя или поставщика, который может координировать эти этапы наряду с механической обработкой, снижает затраты на координацию по сравнению с управлением отдельными поставщиками на каждом этапе. Поставщики, которые также предлагают 3D-печать для раннего прототипирования и тиражирование силиконовых форм для недорогого и высокоточного мелкосерийного производства, предоставляют клиентам более широкий набор инструментов для проверки конструкции, прежде чем переходить к полному производству с ЧПУ.
Компания Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. работает в этой сфере как OEM-производитель коммерческих услуг 3D-печати и крупный поставщик услуг 3D-печати ODM, а ее возможности распространяются на современную механическую обработку наряду с 3D-печатью из смолы, нейлона и металла. Команда дизайнеров компании работает с клиентами, чтобы превратить ранние концепции в практичные, технологичные конструкции продукта, что особенно ценно, когда деталь оценивается для производства с ЧПУ, и небольшие корректировки геометрии могут значительно сократить время обработки. Процесс репликации силиконовых форм обеспечивает недорогое и высокоточное мелкосерийное производство после утверждения конструкции, а обработка поверхности, такая как покраска, применяется на месте, чтобы довести готовые детали до состояния, готового к презентации. Поскольку поддержка проектирования, обработка на станке с ЧПУ, 3D-печать и отделочная обработка осуществляются на одной платформе, клиенты, работающие с таким универсальным решением, обработка с ЧПУ Services партнер может перейти от концепции через прототип к готовым к производству алюминиевым или металлическим деталям, не обращаясь к нескольким внешним поставщикам, что снижает как накладные расходы на координацию, так и общее время проекта. Независимо от того, является ли покупатель оптовым продавцом дизайн-студии, закупающим небольшую партию прецизионных компонентов, или производителем, занимающимся повторным производством, такой вид комплексной поддержки обычно оказывается более ценным на протяжении всего срока службы продукта, чем спецификация любой отдельной машины.
Поставщик, который объединяет обратную связь по проектированию, обработку с ЧПУ и отделку под одной крышей, снижает риск координации на протяжении всего цикла разработки продукта.
Часто задаваемые вопросы
Когда проекту требуются услуги 5-осевой обработки с ЧПУ вместо стандартного 3-осевого фрезерования?Пятиосевая обработка обычно рекомендуется, когда деталь имеет элементы на нескольких наклонных или изогнутых гранях, которые в противном случае потребовали бы нескольких отдельных наладок на трехосном станке. Объединение этих операций в одну непрерывную установку снижает совокупную погрешность допуска и часто сокращает общее время цикла, несмотря на более высокую почасовую производительность пятиосного оборудования. |
Каких допусков обычно можно достичь при обслуживании станков с ЧПУ по алюминию?Достижимый допуск зависит от конфигурации станка, геометрии детали и стратегии настройки, но хорошо обслуживаемое оборудование с ЧПУ обычно может выдерживать допуски в диапазоне нескольких сотых миллиметра для алюминиевых деталей, при этом более жесткие допуски более стабильно достижимы на многоосном оборудовании, требующем меньшего количества настроек. |
Подходит ли обработка с ЧПУ как для прототипов, так и для серийного производства?Да, обработка с ЧПУ широко используется для обеих целей, поскольку один и тот же процесс и, во многих случаях, одна и та же программа могут перенести деталь от первоначального прототипа до мелкосерийного или среднесерийного производства, что ценно для проверки соответствия и функциональности перед дальнейшим масштабированием. |
Какие материалы обычно поддерживаются услугами станков с ЧПУ по металлу, кроме алюминия?Помимо алюминия, распространенными материалами являются нержавеющая сталь, легированная сталь, латунь и титан, каждый из которых выбирается с учетом требований к прочности, коррозионной стойкости или весу. Выбор материала влияет на скорость шпинделя, скорость подачи и выбор инструмента, поэтому его следует подтвердить на ранней стадии процесса составления предложения. |
Что мне следует искать в услугах по обработке алюминия для долгосрочного партнерства?Ищите производителя или поставщика, предлагающего смешанный парк трехосного, четырехосного и пятиосного оборудования, четкую обратную связь по проектированию и технологичности, собственные возможности отделки и прозрачную информацию о текущих сроках выполнения заказов и загрузке оборудования, чтобы обеспечить предсказуемость повторных заказов. |
-
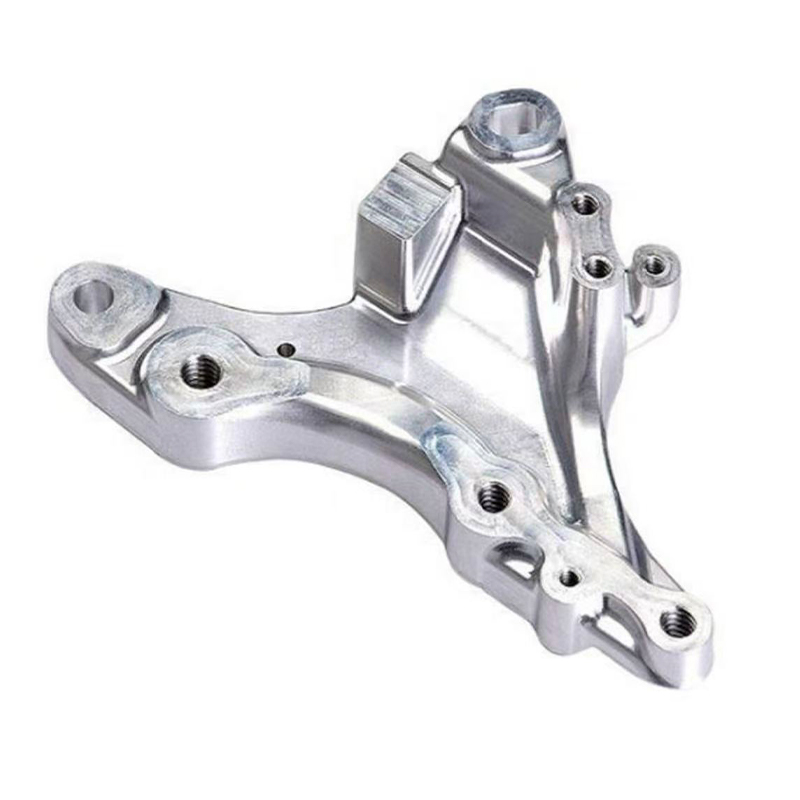 Титановый сплав Ti6Al4V Услуги 3D-печати
-
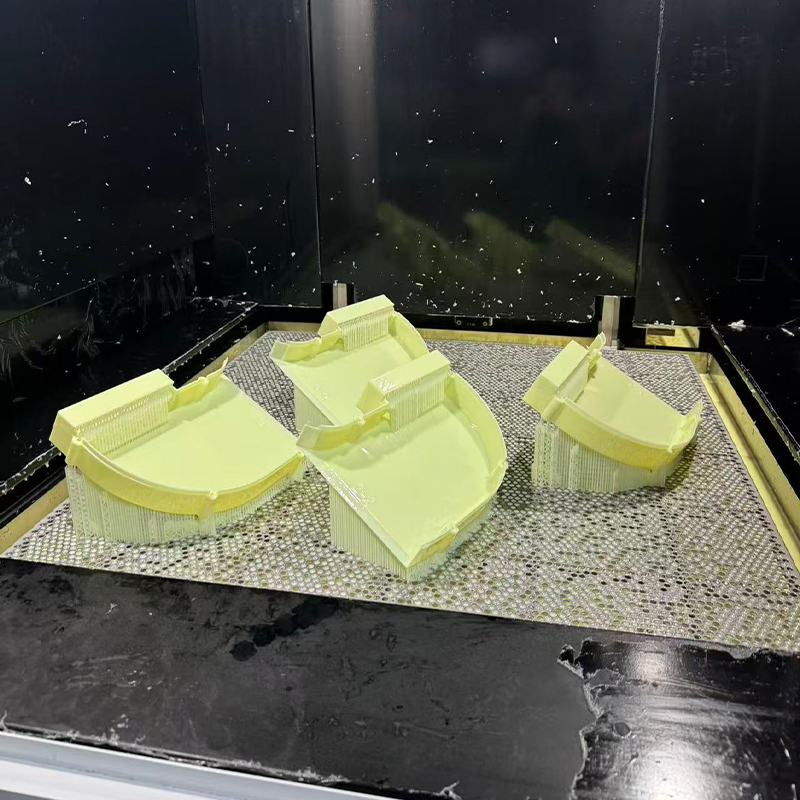 Желтая ABS-подобная смола Услуги 3D-печати
-
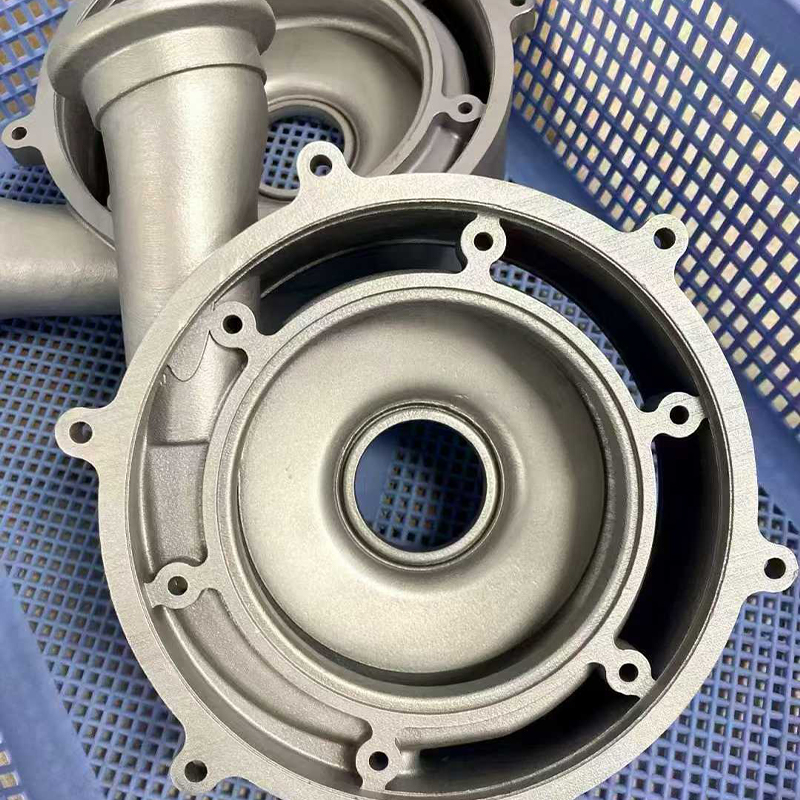 Услуги 3D-печати из нержавеющей стали 316L
-
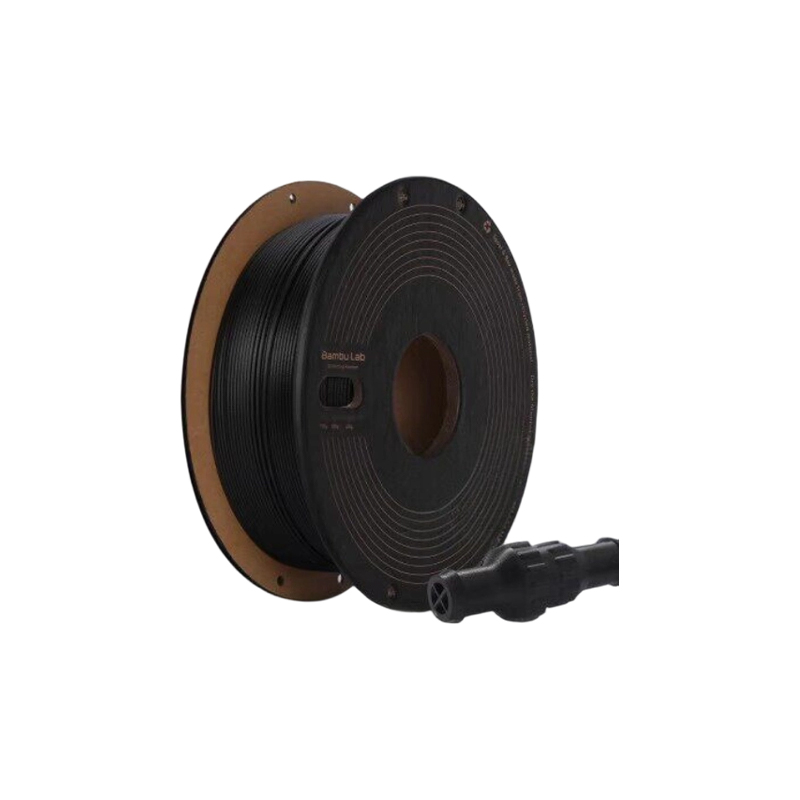 PPS+CF Услуги 3D-печати из материала, армированного углеродным волокном
-
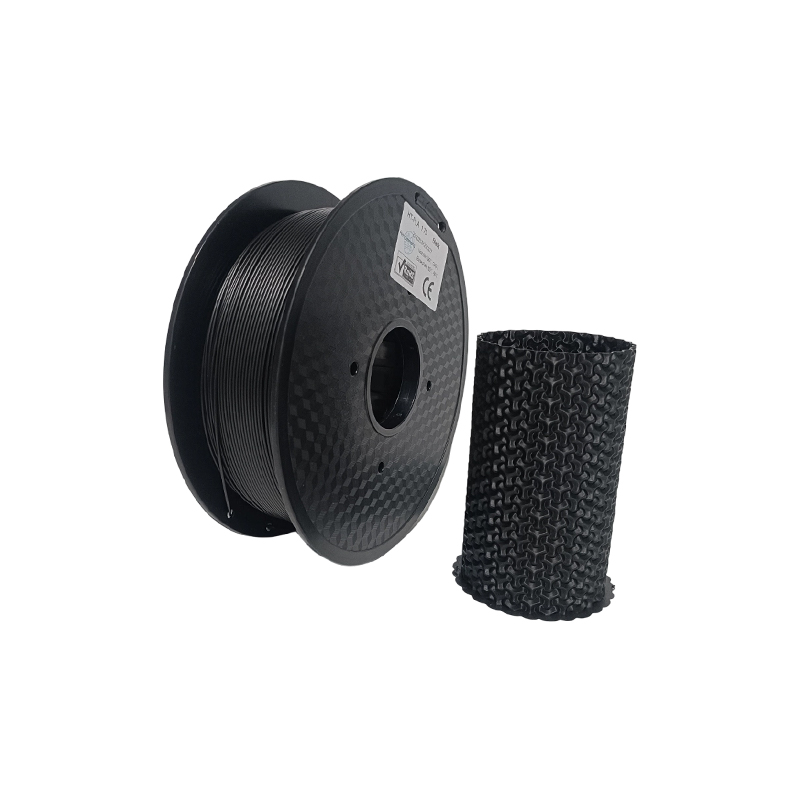 HT-PLA Высокотемпературный материал PLA Услуги 3D-печати
-
 Услуги 3D-печати стандартными материалами FDM (PLA, PETG, ABS)
Контактная информация
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ДОБАВИТЬ
-

Здание 7, № 188, участок Хунни улицы Чжа Ван, район Данху, город Пинху, город Цзясин, провинция Чжэцзян, Китай
Авторское право© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Производители интегрированных интеллектуальных производственных платформ OEM/ODM
